Quelle teinte pour votre masque de soudage
Quelle teinte régler sur le masque, selon le procédé et le courant, d’après l’EN 169 et l’EN 379.

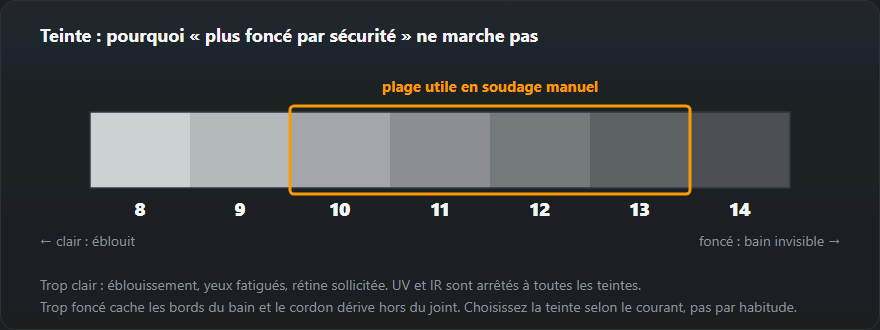
Trop foncé est aussi un vrai problème
Une teinte plus foncée que nécessaire n’est pas le choix prudent. Elle masque les bords du bain, le soudeur se penche pour voir, ce qui place sa tête dans le panache de fumées et dégrade en même temps la position de l’arc. La bonne teinte est la plus claire avec laquelle l’arc reste confortable.
Tableau des teintes selon l’EN 169
| Courant, A | MMA | MIG/MAG acier | MIG aluminium | TIG | Plasma | Gougeage |
|---|---|---|---|---|---|---|
| jusqu’à 15 | 8 | — | — | 8 | 8 | — |
| 15–20 | 9 | — | — | 9 | 8 | — |
| 20–40 | 9 | — | — | 9 | 9 | — |
| 40–80 | 10 | 9 | — | 10 | 10 | — |
| 80–100 | 11 | 10 | 10 | 10 | 11 | — |
| 100–150 | 11 | 11 | 11 | 11 | 11 | 10 |
| 150–175 | 11 | 11 | 11 | 11 | 12 | 10 |
| 175–250 | 12 | 12 | 12 | 12 | 12 | 11 |
| 250–300 | 12 | 12 | 13 | 13 | 13 | 12 |
| 300–350 | 13 | 13 | 13 | 13 | 13 | 12 |
| 350–400 | 13 | 13 | 14 | 13 | 13 | 12 |
| 400–500 | 13 | 13 | 14 | 14 | 14 | 13 |
| au-delà de 500 | 14 | 14 | 15 | 14 | 14 | 13 |
Ce que la teinte arrête réellement
Les ultraviolets et les infrarouges sont filtrés par le verre à toutes les teintes — cette partie ne varie pas avec le réglage, et un filtre conforme protège du coup d’arc même à l’état clair. Le numéro de teinte ne commande que la lumière visible. Cela compte quand la cassette à obscurcissement automatique ne commute pas : l’éclair éblouit et fatigue quand même les yeux, mais la protection contre les UV était là malgré tout.
Les quatre chiffres marqués sur une cassette à obscurcissement automatique — classe optique, diffusion de la lumière, homogénéité et dépendance angulaire — sont expliqués sur la page masque de soudage. 1/1/1/1 est la meilleure classe ; le dernier chiffre est celui qui compte le plus pour les longues sessions.
Ce que signifie un cran : l’échelle est logarithmique
Le numéro de teinte est lié au facteur de transmission de la lumière visible τ par N = 1 + (7/3)·log₁₀(1/τ). En pratique, chaque cran supplémentaire laisse passer environ 2,7 fois moins de lumière, deux crans environ 7 fois moins, trois crans environ 19 fois moins. En chiffres :
- Teinte 9 — laisse passer environ 1/2 700 de la lumière ;
- Teinte 10 — environ 1/7 200 ;
- Teinte 11 — environ 1/19 000 ;
- Teinte 12 — environ 1/52 000 ;
- Teinte 13 — environ 1/139 000.
C’est pourquoi deux teintes d’écart ne sont pas un détail : c’est un rapport de sept sur la luminosité qui atteint la rétine. Et c’est pourquoi une teinte plus foncée se ressent nettement sur une longue passe, même si l’on voit encore le bain.
Même courant, procédés différents — exemples issus du calculateur
- 40 A : électrode enrobée — teinte 9, MAG — teinte 9, TIG — teinte 9.
- 100 A : électrode enrobée — teinte 11, mais MAG, MIG sur aluminium et TIG — teinte 10 : pour les électrodes enrobées, le tableau monte ici d’un numéro.
- 150 A : électrode enrobée, MAG, MIG et TIG — teinte 11 ; gougeage à l’arc — teinte 10.
- 250 A : électrode enrobée, MAG, MIG et TIG — teinte 12 ; gougeage — teinte 11.
- 350 A : électrode enrobée, MAG, MIG et TIG — teinte 13 ; gougeage — teinte 12.
Une électrode de 3,2 mm (90–140 A dans notre tableau des courants de soudage) reste entièrement dans la teinte 11 — un seul réglage du masque couvre toute la plage de cette électrode.
Comment lire le tableau
- La colonne du courant donne le haut de chaque tranche. 175 A signifie « jusqu’à 175 A inclus » ; à 180 A, c’est la teinte suivante qui s’applique.
- Un tiret dans une case signifie que le procédé ne s’utilise pas à ce courant : dans le tableau, le MAG commence à 40 A, le MIG sur aluminium à 80 A, le gougeage à 100 A.
- À la limite entre deux tranches, choisissez plus foncé pour les longues passes et dans un atelier lumineux, plus clair pour les courts pointages et dans une pièce sombre.
- La plage ±1 du calculateur est une tolérance pour les conditions et la vue, pas un choix libre : deux teintes plus claires, c’est déjà un risque.
Aides, voisins et reflets
L’arc éblouit plus que le soudeur. Un aide qui tient la pièce et les personnes qui passent reçoivent le même rayonnement sans masque. On sépare les postes par des rideaux de soudage (l’EN ISO 25980 fixe leurs exigences), et l’on peint les murs en mat et de teinte sombre — la lumière réfléchie entre sous le masque par le côté.
Les signes du coup d’arc (photokératite) — sensation de sable sous les paupières, larmoiement, sensibilité à la lumière — n’apparaissent généralement que plusieurs heures plus tard, souvent la nuit. Consultez un médecin, et le lendemain cherchez par où les UV sont entrés : reflets, postes voisins, ajustement du masque et écran du poste de travail. Le reste de l’équipement de protection est traité dans EPI de soudage.
Erreurs courantes
- Une seule teinte pour tout. Un masque réglé sur la teinte 11 pour l’électrode enrobée est trop clair pour du MAG à 250 A et trop foncé pour du TIG à 40 A.
- Un filtre « prudent » très foncé. On ne voit plus le bain, la tête se rapproche, dans les fumées.
- Une plaquette de protection sale — elle assombrit et diffuse la vue, et la tentation est alors d’éclaircir le filtre.
Questions fréquentes
Que se passe-t-il avec une teinte trop claire ?
Le bain paraît trop lumineux : éblouissement, yeux plissés, fatigués et douloureux en fin de poste, et sur un travail long, une charge pour la rétine due à la lumière visible et bleue intense de l’arc. Les ultraviolets et les infrarouges ne sont pas en cause — un filtre conforme à l’EN 379 / EN ISO 16321 les arrête à toutes les teintes. Le coup d’arc, brûlure de la cornée par les UV, vient de la lumière qui passe autour du masque (reflets, arc du voisin, visière relevée), pas du numéro de teinte.
Et une teinte trop foncée ?
Vous ne voyez plus le bain, seulement l’arc. La soudure en souffre, et comme vous vous penchez davantage, votre tête se retrouve plus profondément dans le panache de fumées. C’est pourquoi la teinte se choisit d’après le courant, et non au plus foncé possible.
Un masque à teinte fixe suffit-il ?
Pour un travail occasionnel avec un seul procédé, oui. Celui qui passe d’un TIG à 40 A à un MAG à 200 A a besoin d’une teinte réglable — l’écart est de trois à quatre crans, et les cassettes fixes ne le couvrent pas.
Quelle teinte pour une électrode de 3,2 mm ?
Teinte 11. Une électrode de 3,2 mm se soude à 90–140 A, et toute cette plage tombe dans la teinte 11 pour le soudage à l’électrode enrobée. Pour de longues passes dans un atelier lumineux, vous pouvez monter à 12 ; pour de courts pointages dans une pièce sombre, 10.
La teinte 12 est-elle beaucoup plus foncée que la 10 ?
Environ sept fois. Chaque cran supplémentaire laisse passer environ 2,7 fois moins de lumière : la teinte 10 laisse passer environ 1/7 200, la teinte 12 environ 1/52 000 de la lumière visible.
Quelle teinte pour du TIG à faible intensité ?
D’après le tableau : jusqu’à 15 A teinte 8, jusqu’à 40 A teinte 9, jusqu’à 100 A teinte 10. Un masque dont la plage est 9–13 ne descend pas à 8 ; pour les travaux les plus fins, il faut donc une cassette à plage plus large.
Mis à jour :