Combien d’ampères pour une électrode enrobée : le courant selon le diamètre et la position
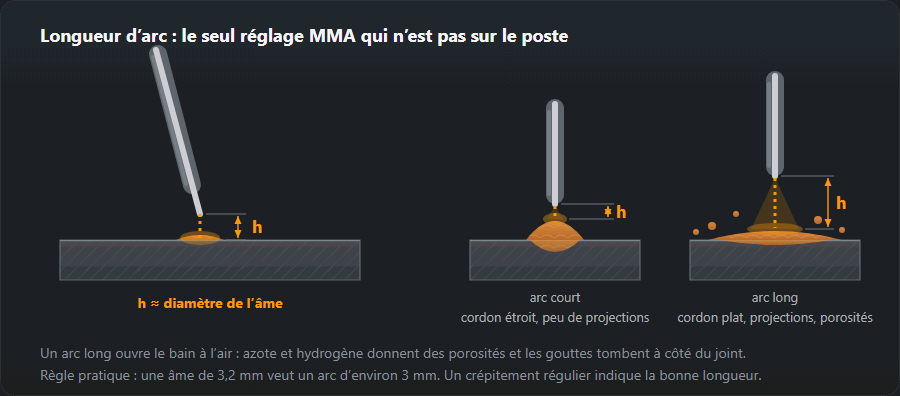
Le premier réglage que fait n’importe qui, et celui dont dépend le comportement de toute la soudure. Le calculateur part du diamètre, puis corrige selon la position, l’enrobage et l’épaisseur de la tôle.
Réponse courte
À plat : 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,0 mm — 80–130 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Le calculateur de courant ajoute la correction de position et d’enrobage et vérifie le diamètre par rapport à l’épaisseur.

Comment on le calcule
La valeur de base est la plage à plat pour le diamètre d’âme donné dans le tableau
ci-dessous — environ I = (30…40) · d, un peu plus par millimètre sur les
grosses électrodes. L’enrobage la décale : une électrode basique reçoit +5 %,
car son enrobage demande plus d’énergie pour fondre et donne un arc plus raide ;
une cellulosique −5 %.
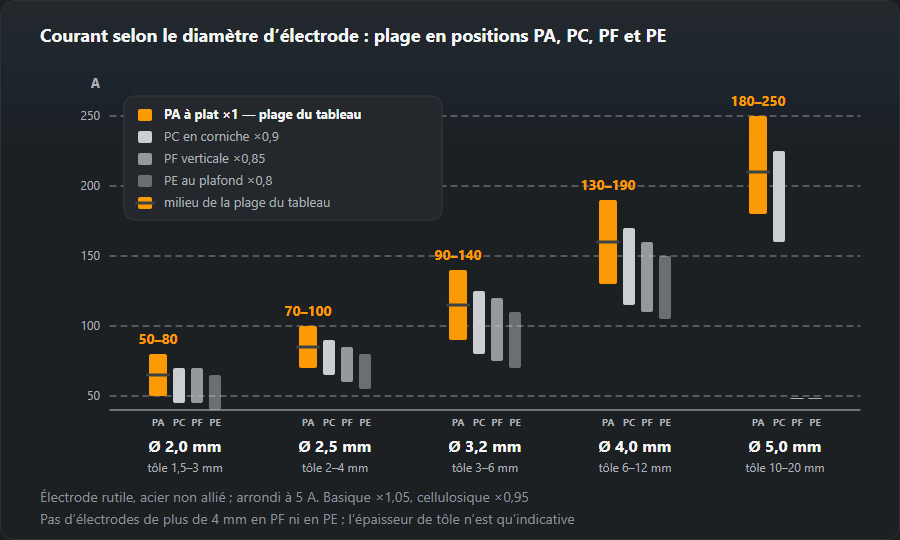
Deux corrections suivent. La position : −10 % en corniche, −15 % en vertical, −20 % au plafond. L’épaisseur : le calculateur ne plafonne pas le courant, mais il vérifie que le diamètre convient à la tôle et en propose un meilleur si ce n’est pas le cas.
La plage de base à plat
| Diamètre, mm | Courant, A | Moyenne, A | Épaisseur du matériau, mm |
|---|---|---|---|
| 1,6 | 40–60 | 50 | 1–2 |
| 2,0 | 50–80 | 65 | 1,5–3 |
| 2,5 | 70–100 | 85 | 2–4 |
| 3,0 | 80–130 | 105 | 3–5 |
| 3,2 | 90–140 | 115 | 3–6 |
| 4,0 | 130–190 | 160 | 6–12 |
| 5,0 | 180–250 | 210 | 10–20 |
| 6,0 | 230–320 | 270 | de 16 |
Vérifier à l’arc
Le chiffre n’est qu’un point de départ ; le reste, c’est la soudure qui vous le dit — les signes sont dans le tableau ci-dessous et dans l’essai sur chute plus bas.
Si vous voulez un tableau à punaiser au mur plutôt qu’un calculateur, les mêmes valeurs sont présentées dans courant en fonction du diamètre d’électrode.
Comment savoir que le courant est mauvais
| Symptôme | Cause | Que faire |
|---|---|---|
| L’électrode colle, l’arc s’éteint | Courant trop faible | Ajoutez 10–15 A |
| Cordon étroit et bombé, sans pénétration | Courant trop faible | Augmentez le courant ou ralentissez l’avance |
| Beaucoup de projections, l’électrode rougit | Courant trop élevé | Retirez 10–20 A, prenez une électrode plus fine |
| Perçage, caniveau le long des bords | Courant trop élevé | Baissez le courant, marquez moins d’arrêt sur le bord |
| Le bain coule en position verticale | Courant trop élevé pour la position | Réduisez-le de 15 % par rapport à la position à plat |
Quel courant pour une électrode de 2, 2,5, 3, 3,2 et 4 mm
Voici les mêmes valeurs que celles du calculateur, pour une électrode rutile. Un enrobage basique ajoute 5 %, un enrobage cellulosique en retire 5 %.
Électrode de 2 mm
À plat 50–80 A, milieu 65 A ; vertical 45–70 A ; plafond 40–65 A. Pièces de 1,5–3 mm : tube carré, cornière, tôle mince. Avec une électrode de 2 mm, on voit bien comment une pièce mince s’effondre avec 10 A de trop : partez donc du milieu de plage.
Électrode de 2,5 mm (3/32")
À plat 70–100 A, milieu 85 A ; corniche 65–90 A ; vertical 60–85 A ; plafond 55–80 A. Une électrode basique à plat : 75–105 A. Pièces de 2–4 mm. Le diamètre le plus courant pour les postes inverter domestiques et le soudage en position (vertical, plafond).
Électrodes de 3 et 3,2 mm (1/8")
Une électrode de 3 mm à plat : 80–130 A, milieu 105 A ; vertical 70–110 A. La plage du 3,2 mm est plus haute : à plat 90–140 A, corniche 80–125 A, vertical 75–120 A, plafond 70–110 A ; une basique de 3,2 à plat 95–145 A. Pièces de 3–6 mm.
Électrode de 4 mm (5/32")
À plat 130–190 A, milieu 160 A ; corniche 115–170 A ; vertical 110–160 A ; plafond 105–150 A ; basique à plat 135–200 A. Pièces de 6–12 mm. Vérifiez que le poste tient ce courant au facteur de marche voulu : un poste inverter domestique de 160 A fait travailler une électrode de 4 mm à sa limite.
Électrode de 5 mm
À plat 180–250 A, corniche 160–225 A. Personne ne soude en vertical ou au plafond avec du 5 mm : le bain est trop gros. Pièces de 10–20 mm, passes de remplissage.

Exemples de réglage
- Un portail en tube carré de 2 mm de paroi. Électrode rutile de 2,0 mm. Soudures horizontales à plat env. 65 A (plage 50–80), joints verticaux sur les montants env. 55 A (45–70).
- Un bout à bout sur tôle de 8 mm avec des électrodes basiques. Racine en 3,2 mm, plage 95–145 A, en restant vers le bas de la plage pour la racine. Remplissage en 4 mm à 135–200 A ; le calculateur propose 170 A.
- Une soudure au plafond sur tôle de 6 mm. Basique de 3,2 mm à 75–120 A, milieu env. 95 A. Gardez l’arc court.
- Une soudure en corniche sur un mur, tôle de 5 mm. Rutile de 3,2 mm à 80–125 A, env. 105 A.
Cinq minutes sur une chute
- Réglez le courant que propose le calculateur — le milieu de la plage.
- Prenez une chute de même épaisseur et déposez un cordon dans la même position que la vraie soudure.
- Regardez le cordon et écoutez l’arc : un sifflement régulier et un cordon qui se raccorde en douceur à la tôle indiquent que le courant est bon.
- Collage, cordon étroit et bombé — ajoutez 10–15 A. Projections, caniveau, électrode qui rougit — retirez 10–20 A.
- Brûlez une électrode entière : si le dernier tiers rougit et que l’enrobage tombe, le courant est à la limite haute, même si le début paraissait correct.
Trop et trop peu de courant : à quoi ça ressemble
Trop peu. L’arc est silencieux, s’interrompt sans cesse, l’électrode colle. Le cordon est haut et étroit, posé en surface et non fondu aux raccordements ; du laitier reste piégé dans le métal et s’enlève mal. À la cassure, la racine n’est pas pénétrée.
Trop. L’arc rugit, les projections volent loin, les raccordements sont mordus par un caniveau et la tôle mince se perce. L’électrode rougit vers la fin et l’enrobage se fissure et tombe avant que l’âme soit consommée. En vertical, le bain coule.
Une fois la soudure lancée, le calculateur de consommation d’électrodes vous dit combien d’électrodes et de kilogrammes demande le chantier. Si l’électrode colle alors que le courant est bon, les causes sont passées en revue dans pourquoi l’électrode colle.
Questions fréquentes
D’où vient la règle de 30–40 A par millimètre ?
De la densité de courant que supportent l’enrobage et l’âme de l’électrode. En dessous, l’enrobage ne brûle pas régulièrement et l’arc s’éteint sans cesse ; au-dessus, l’âme surchauffe, l’enrobage se fissure et tombe sur le dernier tiers de l’électrode, et l’arc se met à dévier. La plage est empirique, mais elle tient depuis des décennies chez tous les fabricants.
Pourquoi baisse-t-on le courant en vertical et au plafond ?
Parce que la pesanteur n’aide plus. À plat, la tension superficielle et la pesanteur retiennent toutes deux le bain dans le joint ; en verticale montante et au plafond, il ne reste que la tension superficielle, donc le bain doit rester petit — et un bain plus petit demande moins de courant : 15 % de moins qu’à plat en vertical et 20 % de moins au plafond.
Le cadran du poste et le courant réel ne concordent pas. Lequel croire ?
La mesure. Les cadrans des postes inverter bon marché sont gradués à vide et dérivent avec une longue rallonge de câble ; une pince ampèremétrique sur le câble de soudage règle la question en dix secondes. Si la valeur lue est très inférieure au cadran, vérifiez la section du câble avant d’accuser le poste.
Quelle intensité pour une électrode de 2,5 mm (3/32") ?
Rutile à plat : 70–100 A, milieu de plage env. 85 A. En vertical : 60–85 A ; au plafond : 55–80 A. Une basique de 2,5 à plat : 75–105 A. C’est l’électrode pour des pièces de 2–4 mm.
Quelle intensité pour une électrode de 2 mm ?
À plat : 50–80 A, milieu de plage env. 65 A. En vertical : 45–70 A ; au plafond : 40–65 A. Une électrode de 2 mm soude des pièces de 1,5–3 mm : tube carré, tôle mince, rapiéçages.
Peut-on souder à 70 A avec une électrode de 3,2 mm ?
Pas à plat : le bas de la plage pour du 3,2 mm est de 90 A, et en dessous l’électrode colle, le cordon sort étroit et sans pénétration. Même au plafond, la plage commence à 70 A. Si le poste ne donne pas davantage, prenez une électrode de 2,5 mm.
Mis à jour :