Soudage à l’électrode enrobée (MMA) : comment ça marche vraiment
Le MMA (Manual Metal Arc), c’est le soudage manuel à l’arc : le soudeur tient une électrode enrobée, la « baguette », et l’arc entre son âme et la pièce fait fondre l’une et l’autre pendant que l’enrobage protège le bain. Procédé 111 dans la numérotation de la NF EN ISO 4063, SMAW dans la terminologie américaine, et « stick » en anglais courant. Le plus ancien procédé à l’arc encore employé tous les jours, et sur chantier souvent encore le meilleur.

Qu’est-ce que le soudage MMA ? Sens et appellations
| Comment on l’appelle | Nom |
|---|---|
| Dans la norme (ISO 4063) | 111 — Soudage manuel à l’arc avec électrode enrobée |
| Numéro du procédé | 111 |
| Abréviation internationale | MMA · SMAW |
| À l’atelier | Soudage à l’électrode enrobée |
Trois noms pour une même chose. Le descriptif de mode opératoire de soudage (DMOS) et le certificat du soudeur portent le nom de la norme avec son numéro ; l’annonce d’emploi et l’atelier utilisent l’abréviation ; un plan américain a la sienne. Les trois valent la peine d’être connus : c’est le même travail, et il a un air différent sur chaque papier.
Ce qui se passe à l’arc
Un arc brûle entre l’âme métallique de l’électrode et la pièce à plusieurs milliers de degrés — bien au-dessus du point de fusion de l’acier. L’âme fond et traverse l’arc en gouttelettes. L’enrobage fond aussi, et c’est lui qui fait le travail subtil : il libère un gaz qui chasse l’air de l’arc, il forme un laitier qui flotte sur le bain et le protège pendant son refroidissement, il stabilise l’arc électriquement, et il apporte des éléments d’alliage dans la soudure.
C’est pourquoi une électrode enrobée n’est pas simplement un fil avec un revêtement. Changez l’enrobage et vous changez le procédé : sa pénétration, son taux d’hydrogène, les positions où il peut travailler et le courant qu’il demande.
L’enrobage décide de tout
Les électrodes rutiles s’amorcent facilement, marchent en courant alternatif ou continu, donnent un cordon lisse et un laitier qui se détache presque tout seul. Ce sont celles sur lesquelles on apprend et celles de la construction courante. Leur point faible est l’hydrogène : elles en portent plus que les types basiques.
Les électrodes basiques donnent un métal fondu tenace, pauvre en hydrogène, et sont ce que réclament la construction métallique et les appareils sous pression. Elles s’amorcent plus difficilement, exigent le courant continu, électrode au +, ont un arc plus raide et doivent être gardées au sec. Tout soudeur qui a pesté contre une électrode qui ne s’allumait pas tenait probablement une basique humide.
Les électrodes cellulosiques donnent un arc violent, à forte pénétration, qu’on peut conduire en descendant à vitesse élevée. C’est l’électrode de la passe de racine des pipelines et presque rien d’autre.
Les différences sont détaillées dans les types d’enrobage des électrodes.
Les réglages
Le courant se déduit du diamètre — 30 à 40 A par millimètre, moins en verticale et au plafond. Le calculateur de courant applique les corrections, et le tableau donne les mêmes valeurs à afficher dans l’atelier.
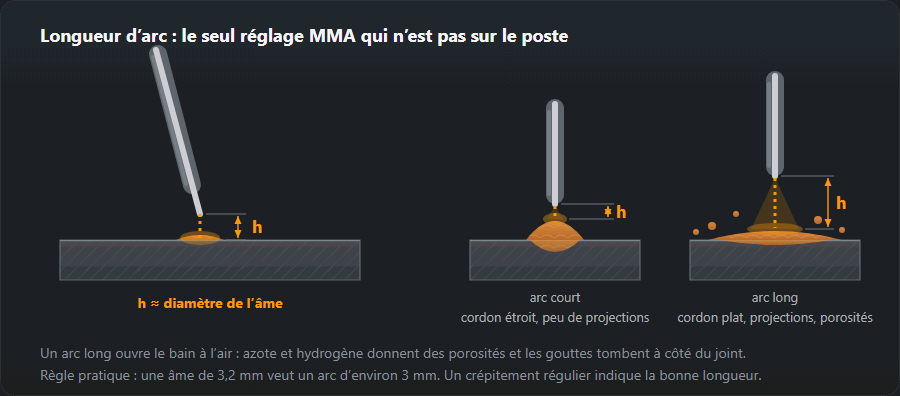
La longueur d’arc est le paramètre que personne ne règle sur le poste et que tout le monde contrôle avec la main : gardez-la à peu près égale au diamètre de l’âme. Trop longue, l’arc aspire l’air, ce qui donne porosités et projections ; trop courte, l’électrode se fige dans le joint.
L’électrode se tire, à 10–15° de la verticale, pour que la force de l’arc repousse le laitier derrière le bain et non dessus ; les angles sont détaillés à l’étape 3 plus bas.
| Épaisseur, mm | Électrode, mm | Courant, A | Passes |
|---|---|---|---|
| 1,5–2 | 2,0 | 50–80 | 1, avec coupure de l’arc |
| 3–4 | 2,5–3,2 | 80–120 | 1 |
| 5–6 | 3,2 | 100–140 | 1–2 |
| 8–10 | 4,0 | 140–180 | 2–3, avec un chanfrein préparé |
| 12+ | 4,0–5,0 | 160–250 | 3 ou plus, un chanfrein préparé est indispensable |
Quand le MMA reste le bon choix
En extérieur et dans le vent, parce qu’il n’y a pas de protection gazeuse à emporter. Sur de l’acier rouillé, peint ou galvanisé, où une électrode basique fera encore une soudure saine. Sur chantier, où le matériel tient en une caisse et deux câbles et où rien n’exige un chariot. En réparation, quand la nuance exacte du métal de base est inconnue et qu’un procédé tolérant compte plus que le débit de dépôt.
Là où il perd, c’est en productivité : le temps d’arc effectif est de 25 à 35 % à cause des changements d’électrode et du décrassage, contre 40 à 55 % en MIG/MAG. Dans un atelier avec des séries répétées, cet écart décide du procédé, et le coût au mètre le rend visible.
| Points forts | Points faibles |
|---|---|
| Ni gaz ni dévidoir nécessaires | Faible rendement : on s’arrête pour changer d’électrode |
| Tient dans le vent, sur chantier et en hauteur | Le laitier doit être piqué entre les passes |
| Tolère la rouille, la calamine et la peinture sur les bords | Le métal de moins de 1,5 mm est difficile à souder |
| Un énorme choix d’électrodes pour tous les métaux | Les électrodes craignent l’humidité : étuvage et stockage au sec |
| Toutes les positions, y compris au plafond | Plus de projections et plus de nettoyage qu’en TIG |
Technique du soudage MMA, pas à pas
Avant d’amorcer : polarité selon l’emballage (basique en CC+ uniquement, rutile en courant alternatif ou sur l’une ou l’autre polarité du continu, cellulosique en CC+ ou en alternatif), courant pris au milieu de la plage pour le diamètre, pince de masse près du joint sur métal propre, et bords meulés à blanc des deux côtés.
1. Amorcer l’arc : par grattage ou par touche
L’amorçage par grattage, comme on gratte une allumette, est le plus tolérant et celui qu’apprend en premier tout débutant : frottez le bout sur le métal d’un court mouvement et, dès que l’arc s’allume, relevez à la longueur de travail. L’amorçage par touche — toucher et relever aussitôt — sert dans les angles serrés et pour les travaux où aucune marque parasite n’est tolérée à côté de la soudure. Amorcez toujours dans le chanfrein ou sur la partie que vous allez souder par-dessus : un coup d’arc sur la tôle propre à côté du joint est un point durci et une amorce de fissure prête à l’emploi.
Avec une électrode basique, amorcez un peu en avant du départ et revenez aussitôt au début du joint : ses premières gouttes sont mal protégées, et sur la partie que vous repassez en revenant elles sont refondues. Si l’électrode se fige sur la pièce, ne tirez pas droit en arrière — tordez la pince sur le côté ou ouvrez les mâchoires. Les causes et l’ordre de vérification sont dans pourquoi l’électrode colle.
2. Tenir la longueur d’arc
Le calculateur de courant donne la longueur d’arc comme 0,8 à 1,0 fois le diamètre de l’âme : 2,6 à 3,2 mm pour une électrode de 3,2 mm, 3,2 à 4,0 mm pour une de 4,0 mm. La difficulté est que l’électrode se consume sur toute sa longueur, si bien que votre main doit continuer à descendre au rythme où elle fond — c’est cela, et non l’avance le long du joint, le vrai savoir-faire du soudage à l’électrode enrobée. Un arc correct s’entend : un crépitement régulier et dense, comme une friture. Un arc long siffle, projette et étale un cordon large et plat ; un arc court s’étouffe et colle. Conduisez les électrodes basiques plus court que les rutiles, en bas de cette plage.
3. Angles de l’électrode : avance et travail
Angle d’avance, dans le plan de la soudure : 10 à 15° par rapport à la verticale, le haut de l’électrode penché dans le sens de l’avance, la pointe dirigée vers la soudure déjà faite — vous la tirez. Tenez l’électrode droite ou poussez-la dans l’autre sens et le laitier passe devant le bain, l’arc le recouvre de métal : vous obtenez une inclusion.
Angle de travail, dans la section du joint : perpendiculaire à la tôle, 90°, sur un bout à bout. Sur un assemblage en T, 45° par rapport aux deux tôles, et en PB un peu plus haut, vers la tôle verticale, car la pesanteur tire le bain vers le bas — le détail est dans le guide de la soudure d’angle en PB. Avec des tôles d’épaisseurs différentes, visez davantage la plus épaisse : la plus mince chauffe plus vite et c’est là que le caniveau apparaît.
4. Vitesse d’avance : lire la largeur et les ondulations
Aucun cadran n’indique la vitesse d’avance ; c’est le cordon qui la montre. Regardez le bain, pas l’arc : à la bonne vitesse, le bain garde la même taille et le cordon la même largeur d’un bout à l’autre. Les ondulations vous disent le reste :
- demi-lunes régulières, légèrement courbes, surface plane mouillant bien les deux raccordements — à peu près correct ;
- ondulations étirées en V aigus, cordon étroit et bombé, caniveau aux raccordements — trop rapide ;
- ondulations rondes, cordon large et haut, métal qui déborde sur les raccordements et laitier qui passe devant le bain — trop lent.
Balayages et endroits où marquer une pause

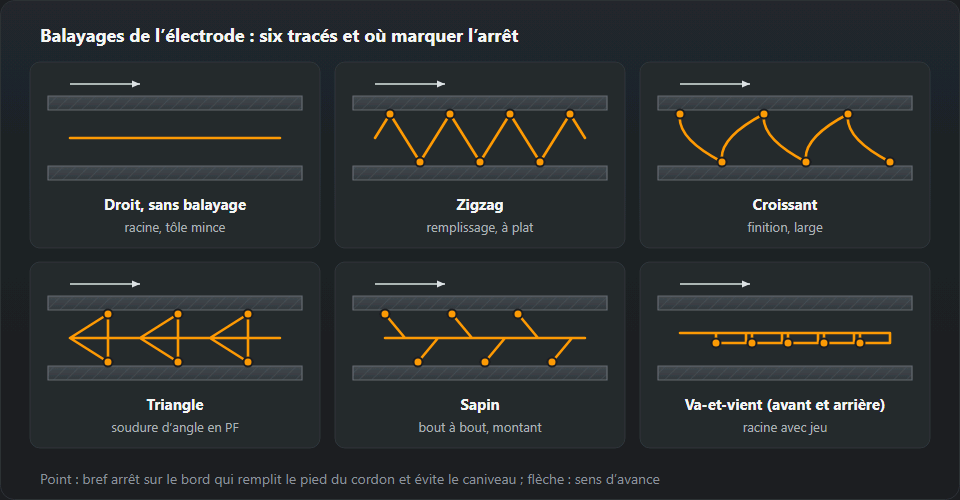
Un cordon droit sans balayage se fait en racine, sur matériau mince et au plafond. Le balayage élargit le cordon et laisse le temps de fondre les bords — il appartient aux passes de remplissage et de finition des joints plus épais.
- Zigzag — le plus simple, pour les passes de finition sur des bout à bout à plat.
- Croissant — la trajectoire se courbe vers la soudure déjà faite ; il remplit mieux les raccordements et donne une bonne finition.
- Triangle — pour les soudures d’angle verticales : la pointe va dans l’angle, là où l’on veut plus de temps et plus de pénétration.
- Sapin — pour les bout à bout en verticale montante, à gauche et à droite en alternance en montant.
- Pas à pas ou coup de fouet — l’arc part un instant devant le bain et revient ; le bain se fige un peu entre-temps et ne coule pas. Pour les racines avec jeu et le travail en verticale.
Une règle pour tous les tracés : vite au milieu, une fraction de seconde sur chaque bord. Faire l’inverse — s’attarder au milieu et balayer vite les bords — donne un cordon bombé avec caniveau. Ne balayez pas plus large que nécessaire pour couvrir le chanfrein : en bout de grand balayage, l’arc s’allonge et aspire l’air.
Couper l’arc, reprendre et remplir le cratère
Une électrode s’épuise toujours au milieu d’une soudure, il faut donc faire les arrêts et les reprises de façon que la jonction ne se voie pas. Juste avant que l’électrode soit consumée, marquez une brève pause pour remplir le bain et retirez l’arc d’un rapide mouvement sur le côté puis de retour sur la soudure faite.
Une reprise en quatre temps : piquez le laitier du cratère et du dernier tronçon de soudure ; amorcez sur la soudure juste devant le cratère, pas sur la tôle propre à côté de lui ; ramenez l’arc dans le cratère et maintenez-le jusqu’à ce que le bain le remplisse à hauteur du cordon ; seulement alors, avancez. Amorcer directement dans le cratère avec une électrode froide laisse un trou ou un manque de fusion à la jonction ; amorcer trop loin devant laisse une bosse.
Le cratère en fin de soudure se remplit de la même façon : arrêtez-vous, ou revenez brièvement sur le cordon jusqu’à ce que le cratère soit plein, et alors seulement relevez l’électrode sur le côté. Un cratère non rempli est un creux plein de contraintes de retrait — c’est la ligne « fissure de cratère » du tableau ci-dessous. Sur les joints critiques, la fin est conduite sur une plaquette de fin de soudure.
Laitier entre les passes et soudures multipasses
Piquez le laitier après chaque passe, sans exception — marteau, puis brosse métallique, en faisant attention aux raccordements, où il se cache. Une rainure aiguë entre un cordon et la paroi du chanfrein est un piège à laitier : arrondissez-la à la meuleuse avant la passe suivante, de même que les bosses et les cordons convexes. Le tableau de réglages ci-dessus donne le nombre de passes : 2 à 3 avec un chanfrein préparé pour 8 à 10 mm, trois ou plus à partir de 12 mm.
L’ordre : la racine en cordon droit, arc court, électrode plus fine ; puis les passes de remplissage — avec balayage, ou en plusieurs cordons côte à côte, chacun recouvrant le précédent d’environ un tiers ; la finition en dernier. Décalez les reprises d’une couche à l’autre pour que les jonctions ne s’empilent pas. Chaque couche doit sortir plate ou légèrement concave : la passe suivante ne fusionnera pas bien sur les flancs d’une couche convexe.
Les quatre erreurs de toutes les épreuves de soudage
Les examinateurs voient toujours les quatre mêmes défauts : courant trop bas, arc tenu trop long, mauvais angle d’électrode et électrodes humides — cette dernière étant aussi derrière les fissures à froid qui apparaissent un jour plus tard sur des joints bridés en acier à plus haute résistance. Le tableau associe ce que vous voyez à sa cause ; la section suivante dit quoi changer.
| Ce que vous voyez | Cause |
|---|---|
| Porosités sur toute la soudure | Électrode humide, bord sale, arc trop long |
| Caniveau le long de la soudure | Courant trop élevé, avance trop rapide, mauvais angle |
| Manque de pénétration à la racine | Courant trop faible, jeu trop serré, électrode trop grosse |
| Laitier piégé dans la soudure | La passe précédente n’a pas été nettoyée, l’arc devance le laitier |
| Une fissure dans le cratère | L’arc a été coupé brusquement et le cratère n’a pas été rempli |
Lire le cordon : quoi changer
- Un cordon étroit et haut posé sur la tôle aux raccordements non mouillés — trop peu de courant ou trop de vitesse. Ajoutez 10 à 15 A ou ralentissez ; une électrode trop grosse pour un matériau mince donne le même aspect.
- Caniveau, une rainure le long du raccordement — courant trop élevé, arc trop long, pas de pause au bord du balayage, ou mauvais angle de travail (en PB, sur la tôle verticale). Retirez 10 à 20 A, raccourcissez l’arc, marquez une pause sur les bords.
- Inclusions de laitier, lignes sombres aux raccordements après meulage ou dans un essai de rupture — passe précédente non nettoyée, rainure aiguë au raccordement, électrode poussée au lieu d’être tirée, ou avance si lente que le laitier passe devant le bain.
- Porosités sur les premiers centimètres avec une électrode basique — porosité de départ : l’arc a été amorcé directement au début et tenu longtemps. Amorcez devant et revenez, et gardez un arc court dès la première seconde. Des porosités sur toute la soudure indiquent plutôt des électrodes humides ou des impuretés.
- Collage à l’amorçage ou en cours de passe — courant bas, arc trop court, enrobage humide ou mauvais contact de masse.
La plupart de ces signes se voient plus tôt, dans le bain lui-même : comment lire sa forme, sa taille et le comportement du laitier est traité sur la page le bain de fusion.
Exercices pour débutants
- Cordons droits sur tôle de 6 à 8 mm. Tôle à plat, électrode rutile de 3,2 mm, courant pris au milieu de la plage — environ 115 A. Tirez des cordons droits côte à côte, en piquant et en jugeant chacun avant le suivant. C’est acquis quand la largeur est la même du début à la fin, les ondulations sont régulières, le laitier se détache tout seul et les départs et les fins n’ont pas de trous.
- Rechargement en couches. Sur la même tôle, des cordons côte à côte avec un recouvrement d’un tiers jusqu’à couvrir la tôle, puis une seconde couche en travers de la première. Cela apprend le recouvrement, le nettoyage et les reprises ; une bonne couche est plate, sans creux entre les cordons et sans lignes de laitier noir une fois meulée.
- Assemblage en T en PB. Deux bandes de même épaisseur pointées à angle droit : d’abord une passe, puis trois (angle, bas, haut). Contrôle : côtés égaux à la jauge, pas de coulure sur la tôle du bas et pas de caniveau sur la tôle verticale. Pour un essai de rupture, rabattez la tôle verticale au marteau jusqu’à rupture de la soudure — la racine de l’angle doit être fondue sur toute sa longueur.
- Verticale montante, PF. Seulement quand la PB sort de façon régulière. Courant inférieur de 15 % à celui du plat, arc court, balayage en triangle ou pas à pas — tout le parcours est dans le guide du soudage en verticale montante.
Exemple de calcul : le courant d’une électrode de 3,2 mm sur un assemblage en T de 8 mm
Le travail : un assemblage en T sur tôle de 8 mm, position PB, électrodes rutiles de 3,2 mm, parce que c’est tout ce qu’il y a dans la boîte.
- Tableau de courant par diamètre : 90 à 140 A pour 3,2 mm, milieu 115 A, matériau de 3 à 6 mm. 8 mm sort de cette ligne, et le tableau de réglages ci-dessus propose une électrode de 4,0 mm à 140 à 180 A pour 8 à 10 mm. Conclusion : une 3,2 peut le faire, mais dans la moitié haute de sa plage et en plusieurs passes.
- Correction de position : la PB prend un coefficient de 0,95. 90 à 140 A × 0,95 = 85 à 135 A, milieu 115 × 0,95 ≈ 110 A (arrondi à 5 A, comme le fait le calculateur).
- Point de départ : 110–115 A sur une chute de la même tôle. Un assemblage en T évacue la chaleur dans trois directions, donc sur 8 mm on a plus de chances d’ajouter que de retirer : un cordon étroit qui ne mouille pas les tôles veut dire +10 A, jusqu’à 125–135 A. Un caniveau sur la tôle verticale veut dire redescendre de 10 A.
- Électrode basique : le calculateur ajoute 5 % pour elle : 115 × 0,95 × 1,05 ≈ 115 A, plage 90 à 140 A — les deux corrections s’annulent pratiquement.
- Passes : la première dans l’angle ; si le plan demande une soudure d’angle plus forte que ce qu’un cordon donne, deux de plus, bas et haut, chacune recouvrant d’un tiers et chacune après piquage.
- Le même assemblage en T en verticale montante, PF : 115 × 0,85 ≈ 100 A, plage 75 à 120 A.
Questions fréquentes
Quelle polarité pour le soudage à l’électrode enrobée ?
Les électrodes basiques ne fonctionnent qu’en courant continu, électrode au + (CC+) ; les rutiles marchent en courant alternatif ou sur l’une ou l’autre polarité du continu ; les cellulosiques en CC+ ou en courant alternatif. Avec les électrodes enrobées, la CC+ donne une pénétration un peu plus profonde, tandis que la CC− fait fondre l’électrode plus vite avec une pénétration plus faible, ce qui aide sur tôle mince. Si l’emballage indique une polarité, suivez l’emballage : l’enrobage a été formulé pour elle.
Quel angle donner à l’électrode ?
Dans le sens du joint, 10 à 15° par rapport à la verticale, le haut de l’électrode penché dans le sens de l’avance — un angle en tirant, pour que le laitier reste derrière le bain. Dans la section du joint, 90° par rapport à la tôle sur un bout à bout et 45° par rapport aux deux tôles sur un assemblage en T, incliné légèrement vers la tôle verticale en PB.
Combien d’ampères pour une électrode de 3,2 mm sur une tôle de 8 mm ?
La plage complète d’une électrode de 3,2 mm est de 90 à 140 A, et sur 8 mm on travaille dans sa moitié haute. Sur un assemblage en T en PB, le coefficient de position de 0,95 donne 85 à 135 A, avec un départ à 110–115 A. Pour 8 à 10 mm, le mieux est une électrode de 4,0 mm, 140 à 180 A, en 2 à 3 passes.
Comment reprendre une soudure sans trou ni bosse ?
Piquez le laitier du cratère, amorcez sur la soudure juste devant le cratère, ramenez l’arc dedans et maintenez jusqu’à ce qu’il se remplisse, puis continuez. Amorcer dans un cratère froid laisse un trou ; amorcer trop loin devant laisse une bosse.
Pourquoi l’arc s’éteint-il sans cesse avec un long câble ?
Parce que la tension se perd dans le câble et non à l’arc. Vérifiez la section du câble, la pince de masse et les connexions. C’est bien plus fréquent qu’un poste défectueux.
Les électrodes basiques ont-elles vraiment besoin d’être étuvées ?
Oui, si le joint compte. Un enrobage basique absorbe l’humidité de l’air, l’humidité devient de l’hydrogène dans l’arc, et l’hydrogène provoque la fissuration à froid un jour après que la soudure avait l’air correcte. Un réétuvage typique dure deux heures à 300–350 °C, puis on conserve en étuve portative à 100–150 °C. Les électrodes rutiles n’en ont pas besoin.
Que signifie MMA en soudage ?
Manual Metal Arc : le soudeur tient et guide à la main une électrode métallique enrobée. Le même procédé s’appelle soudage à l’électrode enrobée (« à l’arc » dans le langage courant), stick welding en anglais courant, SMAW (shielded metal arc welding) dans les normes américaines et procédé 111 dans la NF EN ISO 4063 ; en allemand, Lichtbogenhandschweißen, « E-Hand » en abrégé.
Pourquoi l’électrode colle-t-elle sans cesse à la tôle ?
En général l’arc a été amorcé trop lentement ou tenu trop court, le courant est trop bas pour le diamètre, l’enrobage est humide, ou la pince de masse fait mauvais contact. Tordez la pince porte-électrode sur le côté pour libérer l’électrode au lieu de tirer droit en arrière, puis vérifiez le courant (30 à 40 A par millimètre d’âme) et la pince de masse.
Mis à jour :