Lichtbogenhandschweißen: E-Hand nach Prozess 111
Das Lichtbogenhandschweißen — im Betrieb meist E-Hand, E-Schweißen oder Elektrodenschweißen genannt, in der ISO 4063 die Nummer 111 — ist das älteste noch gebräuchliche Lichtbogenverfahren und das genügsamste: eine Stromquelle, zwei Leitungen, eine Elektrode. Genau diese Genügsamkeit macht es dort unschlagbar, wo Gas keine Chance hat.
 4:43
Wie es heißt
| Wie es heißt | Bezeichnung |
|---|---|
| In der Norm (ISO 4063) | 111 — Lichtbogenhandschweißen mit umhüllter Stabelektrode |
| Ordnungsnummer | 111 |
| Internationale Kurzform | MMA · SMAW |
| Im Betrieb | E-Hand-Schweißen |
Drei Namen für dieselbe Sache. In der Schweißanweisung und in der Prüfbescheinigung steht die Normbezeichnung mit der Ordnungsnummer, in der Stellenanzeige und im Betrieb die Kurzform, auf einer amerikanischen Zeichnung deren eigenes Kürzel. Alle drei zu kennen lohnt sich: die Arbeit ist dieselbe, auf dem Papier sieht sie jedes Mal anders aus.
Was im Lichtbogen passiert
Der Lichtbogen brennt zwischen dem Kerndraht und dem Werkstück und schmilzt beide. Der Kerndraht wird zum Zusatzwerkstoff, die Umhüllung übernimmt den Rest: sie zerfällt zu Gas und schirmt das Bad gegen Luft ab, bildet Schlacke, die das erstarrende Metall abdeckt, stabilisiert den Lichtbogen elektrisch und gibt Legierungselemente ab.
Deshalb ist die Umhüllung keine Verpackung. Wer sie wechselt, wechselt das Verfahren — Einbrand, Wasserstoffgehalt, mögliche Positionen und Zündverhalten ändern sich alle mit.


Polung beim E-Hand-Schweißen: Plus- oder Minuspol
Polung heißt hier nur eines: an welchem Pol der Stromquelle der Elektrodenhalter hängt. Elektrode am Pluspol, Masse am Minuspol — das ist DC+; umgekehrt DC−. Welche Polung richtig ist, entscheidet der Umhüllungstyp, nicht das Gerät:
- Basisch (B) — nur Pluspol. Am Minuspol zündet die Elektrode schlecht, der Lichtbogen flackert und spritzt, die Naht zieht Poren.
- Rutil (R, RR, RC) — Wechselstrom oder Gleichstrom mit beiden Polungen; der Minuspol wird gern für dünnes Blech genommen.
- Zellulose (C) — Pluspol oder Wechselstrom.
- Sauer (A) — Wechsel- oder Gleichstrom.
Im Nahtbild zeigt sich die Polung so: Am Pluspol brennt eine umhüllte Elektrode etwas tiefer ein, am Minuspol schmilzt sie schneller ab und der Einbrand bleibt flacher — so beschreiben es Lincoln Electric und Miller. Beim WIG-Schweißen mit nicht abschmelzender Wolframelektrode liegen die Verhältnisse anders; Faustregeln von dort lassen sich auf das Handschweißen mit Stabelektrode nicht übertragen. Wechselstrom braucht eine dafür geeignete Elektrode und hilft gegen Blaswirkung an Magnetfeldern im Bauteil. Die meisten Inverter liefern nur Gleichstrom — dann heißt Polung wechseln schlicht: Kabel an den Buchsen umstecken.
Die Stromart jedes Umhüllungstyps steht in der Tabelle der Umhüllungstypen, und im Zweifel gilt der Aufdruck auf der Packung. Läuft eine neue Packung unruhig, spritzt und bleibt die Raupe flach, zuerst die Polung prüfen und erst dann am Strom drehen.
Der Strom
Ausgangspunkt sind 30 bis 40 A je Millimeter Kerndrahtdurchmesser, nach unten korrigiert für Zwangslagen und dünnes Material. Die Feineinstellung verrät die Naht: zu wenig Strom gibt eine hohe, schmale Raupe mit Bindefehlern an den Flanken, zu viel eine breite mit Einbrandkerbe und starken Spritzern. Die Zahlen liefert der Stromrechner.
| Dicke, mm | Elektrode, mm | Strom, A | Lagen |
|---|---|---|---|
| 1,5–2 | 2,0 | 50–80 | 1, mit Unterbrechen des Lichtbogens |
| 3–4 | 2,5–3,2 | 80–120 | 1 |
| 5–6 | 3,2 | 100–140 | 1–2 |
| 8–10 | 4,0 | 140–180 | 2–3, mit Fugenvorbereitung |
| 12+ | 4,0–5,0 | 160–250 | 3 und mehr, Fugenvorbereitung ist Pflicht |
Wo E-Hand gewinnt
Draußen, weil kein Wind den Schutz wegnehmen kann — er steckt in der Umhüllung. Auf rostigem, angestrichenem oder öligem Stahl, weil die Umhüllung Verunreinigungen erträgt, an denen MAG Poren zieht. An schlecht zugänglichen Stellen, weil ein Elektrodenhalter dünner ist als jeder Brenner. Und überall dort, wo die Rüstzeit die Schweißzeit übersteigt: eine Elektrode ist in Sekunden gewechselt, ein Gasgerät nicht aufgebaut.
Wo es verliert
Bei langen, zusammenhängenden Nähten in der Werkstatt. Die Abschmelzleistung liegt bei einem Bruchteil dessen, was MIG/MAG schafft, dazu kommen Elektrodenwechsel und Schlacke entfernen. Bei dünnem Blech unter 1,5 mm ebenfalls: der Mindeststrom brennt durch, bevor eine Naht entsteht.
| Stärken | Schwächen |
|---|---|
| Kein Gas und kein Drahtvorschub nötig | Geringe Leistung: Pausen zum Elektrodenwechsel |
| Funktioniert im Wind, auf der Baustelle und in der Höhe | Schlacke muss zwischen den Lagen entfernt werden |
| Verzeiht Rost, Zunder und Farbe an den Kanten | Blech unter 1,5 mm ist schwer zu schweißen |
| Riesige Auswahl an Elektroden für jeden Werkstoff | Elektroden fürchten Feuchte: Rücktrocknen und Lagern |
| Alle Positionen, auch über Kopf | Mehr Spritzer und mehr Nacharbeit als beim WIG |
Lichtbogenhandschweißen (E-Hand) Schritt für Schritt
Vor dem Zünden: Polung nach Packung (basisch nur Pluspol, rutil an Wechselstrom oder beiden Polungen, Zellulose Pluspol oder Wechselstrom), Strom aus der Mitte des Bereichs für den Durchmesser, Masseklemme nah an der Naht auf blankem Metall, Fugenflanken auf beiden Seiten metallisch blank geschliffen. Wer beim Handschweißen an der Vorbereitung spart, sucht die Ursache später in der Technik.
1. Zünden: Anstreichen oder Antippen
Das Anstreichen wie bei einem Streichholz verzeiht mehr, und damit fängt jeder Einsteiger an: die Elektrodenspitze in einer kurzen Bewegung über das Metall ziehen und, sobald der Lichtbogen steht, auf Arbeitslänge anheben. Das Antippen — aufsetzen und sofort abheben — ist für enge Ecken und für Bauteile, an denen neben der Naht keine Zündstellen sein dürfen. Gezündet wird immer in der Fuge oder auf dem Stück, das gleich überschweißt wird: eine Zündstelle auf blankem Blech daneben ist ein aufgehärteter Fleck und ein fertiger Rissausgang.
Eine basische Elektrode zündet man ein Stück vor dem Nahtanfang und geht sofort an den Anfang zurück: ihre ersten Tropfen sind schlecht geschützt, und auf dem zurückgelegten Stück werden sie wieder aufgeschmolzen. Klebt die Elektrode fest, nicht gerade nach hinten reißen — den Halter seitlich abdrehen oder die Zange öffnen. Ursachen und Prüfreihenfolge stehen im Beitrag Elektrode klebt fest.
2. Lichtbogenlänge halten
Der Stromrechner gibt die Lichtbogenlänge mit dem 0,8- bis 1,0-fachen des Kerndrahtdurchmessers an: 2,6–3,2 mm bei der 3,2er, 3,2–4,0 mm bei der 4,0er. Das eigentlich Schwierige beim E-Hand-Schweißen ist nicht das Führen entlang der Fuge, sondern das Nachführen: die Elektrode brennt auf ihrer ganzen Länge ab, und die Hand muss im gleichen Tempo nach unten gehen. Den richtigen Lichtbogen hört man — ein gleichmäßiges, dichtes Knistern wie Speck in der Pfanne. Ein zu langer zischt, spritzt und legt eine breite, flache Raupe; ein zu kurzer erstickt und klebt fest. Basische Elektroden führt man kürzer als rutile, an der unteren Grenze.
3. Elektrodenwinkel: Anstell- und Neigungswinkel
Anstellwinkel in Schweißrichtung: 10–15° aus der Senkrechten, das obere Ende in Schweißrichtung geneigt, die Spitze zeigt auf die fertige Naht — schleppend geführt. Der Lichtbogendruck schiebt die Schlacke dann hinter das Bad. Steht die Elektrode senkrecht oder wird sie stechend geführt, läuft die Schlacke vor, der Lichtbogen deckt sie mit Metall zu, und ein Einschluss entsteht.
Seitlicher Neigungswinkel quer zur Naht: bei der Stumpfnaht 90° zum Blech. Bei der Kehlnaht am T-Stoß 45° zu beiden Blechen, in PB etwas steiler zum stehenden Blech hin, weil die Schwerkraft das Bad nach unten zieht — Einzelheiten in der Anleitung zur Kehlnaht in PB. Bei ungleich dicken Blechen zielt der Lichtbogen mehr auf das dickere: das dünne wird schneller heiß, und dort entsteht die Einbrandkerbe.
4. Schweißgeschwindigkeit: Breite und Schuppung lesen
Die Geschwindigkeit zeigt keine Skala, sie zeigt die Raupe. Aufs Bad schauen, nicht in den Lichtbogen: bei richtigem Tempo behält das Bad seine Größe und die Naht eine Breite von Anfang bis Ende. Den Rest verrät die Schuppung:
- gleichmäßige, leicht gerundete Halbmonde, flache Oberfläche, die beide Nahtübergänge gut benetzt — Tempo stimmt;
- Schuppen zu spitzen „V“ ausgezogen, schmale, überwölbte Raupe, Einbrandkerben an den Rändern — zu schnell;
- runde Schuppen, breite und hohe Raupe, Metall rollt über die Ränder, Schlacke läuft vor das Bad — zu langsam.
Pendeln beim Handschweißen: welche Bahn, wo verweilen

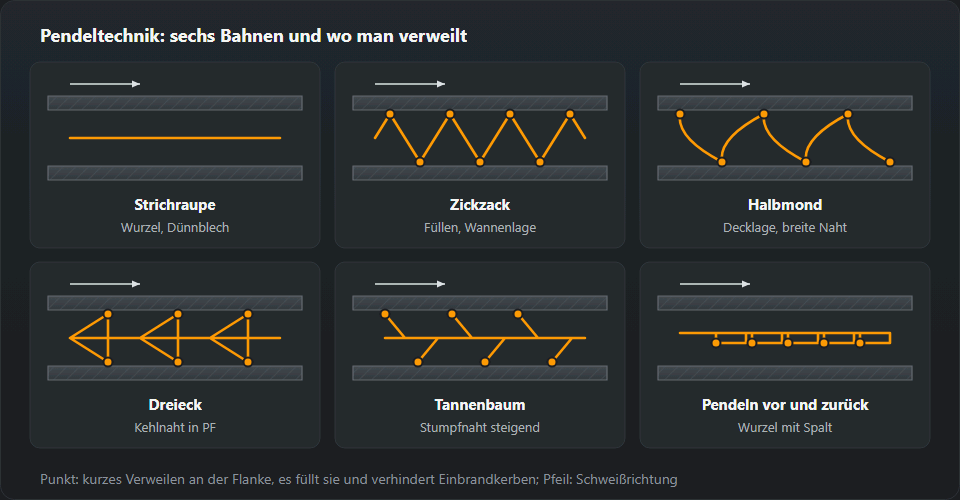
Die Strichraupe ohne Pendeln gehört in die Wurzel, auf dünnes Blech und über Kopf. Pendeln verbreitert die Naht und gibt Zeit, die Flanken aufzuschmelzen — es gehört in die Füll- und Decklagen dickerer Verbindungen.
- Zickzack — die einfachste Bahn, für Decklagen an Stumpfnähten in Wannenlage.
- Halbmond — die Bahn ist zur fertigen Naht hin gebogen; sie füllt die Ränder besser und gibt eine saubere Decklage.
- Dreieck — für Kehlnähte in Steigposition: die Spitze geht in die Ecke, wo mehr Zeit und mehr Einbrand nötig sind.
- Tannenbaum — für Stumpfnähte steigend, abwechselnd links und rechts mit Aufwärtsbewegung.
- Treppe oder Peitsche — der Lichtbogen wird kurz vor das Bad gezogen und kommt zurück; das Bad kühlt dazwischen etwas ab und läuft nicht weg. Für Wurzeln mit Spalt und für senkrechte Nähte.
Eine Regel für alle Bahnen: zügig durch die Mitte, an jedem Rand einen Sekundenbruchteil verweilen. Umgekehrt — in der Mitte stehen und über die Ränder huschen — entsteht eine überwölbte Naht mit Einbrandkerben. Nicht breiter pendeln, als die Fuge verlangt: an den Enden einer weiten Bahn wird der Lichtbogen lang und zieht Luft.
Abreißen, Wiederzünden und Endkrater füllen
Eine Elektrode ist immer mitten in der Naht zu Ende, also müssen Abbrechen und Ansetzen so gelingen, dass die Stelle nicht zu sehen ist. Kurz bevor die Elektrode verbraucht ist, einen Moment verweilen, damit das Bad gefüllt wird, und den Lichtbogen mit einer schnellen Bewegung seitlich und nach hinten auf die fertige Naht abziehen.
Ansetzen in vier Schritten: Schlacke vom Krater und vom letzten Nahtstück abklopfen; auf der Naht kurz vor dem Krater zünden, nicht auf blankem Blech daneben; den Lichtbogen in den Krater zurückführen und halten, bis das Bad ihn auf Raupenhöhe gefüllt hat; erst dann weiter. Wer mit kalter Elektrode direkt im Krater startet, hinterlässt am Ansatz ein Loch oder einen Bindefehler; wer zu weit davor startet, einen Buckel.
Der Endkrater am Nahtende wird genauso gefüllt: stehen bleiben oder kurz auf der Raupe zurückfahren, bis der Krater voll ist, erst dann den Lichtbogen seitlich abziehen. Ein offener Krater ist eine Mulde voller Schrumpfspannungen — in der Tabelle unten die Zeile „Riss im Endkrater“. An wichtigen Nähten führt man das Nahtende auf ein Auslaufblech hinaus.
Schlacke zwischen den Lagen und Mehrlagenschweißung
Die Schlacke kommt nach jeder Lage herunter, ohne Ausnahme: Pickhammer, dann Drahtbürste, besonders an den Nahtübergängen, wo sie sich am liebsten festsetzt. Eine scharfe Kerbe zwischen Raupe und Fugenflanke ist eine Schlackenfalle — vor der nächsten Lage mit der Flex ausrunden, ebenso Buckel und überwölbte Raupen. Die Lagenzahl nennt die Tabelle oben: bei 8–10 mm 2–3 Lagen mit Fugenvorbereitung, ab 12 mm drei und mehr.
Die Reihenfolge: Wurzel als Strichraupe, kurzer Lichtbogen, dünnere Elektrode; dann Fülllagen — gependelt oder als mehrere Raupen nebeneinander, jede überdeckt die vorige um etwa ein Drittel; zuletzt die Decklage. Die Ansatzstellen von Lage zu Lage versetzen, damit sie nicht übereinander liegen. Jede Lage soll flach oder leicht hohl ausfallen: auf eine überwölbte schmilzt die nächste an den Seiten nicht sauber an.
Die typischen Fehler
Zu langer Lichtbogen — das ist der Klassiker und die Ursache für Spritzer, Poren und flache Nähte. Feuchte basische Elektroden, die einen Tag später Kaltrisse liefern; dagegen hilft nur das Rücktrocknen, siehe Umhüllungstypen. Und Schlacke, die zwischen den Lagen liegen bleibt: sie wird nicht eingeschmolzen, sie bleibt als Einschluss drin.
| Was man sieht | Ursache |
|---|---|
| Poren über die ganze Naht | Feuchte Elektrode, schmutzige Kante, zu langer Lichtbogen |
| Einbrandkerbe entlang der Naht | Zu hoher Strom, zu schnelles Führen, falscher Winkel |
| Ungenügende Durchschweißung an der Wurzel | Zu wenig Strom, zu enger Spalt, zu dicke Elektrode |
| Schlacke in der Naht | Die vorige Lage wurde nicht gereinigt, der Lichtbogen läuft der Schlacke davon |
| Riss im Endkrater | Der Lichtbogen wurde abrupt abgerissen, der Krater nicht gefüllt |
Was die Raupe verrät und woran man dreht
- Schmale, hohe Raupe, die auf dem Blech sitzt, Ränder nicht benetzt — zu wenig Strom oder zu schnell. 10–15 A mehr oder langsamer führen; eine für dünnes Blech zu dicke Elektrode sieht genauso aus.
- Einbrandkerbe, eine Rinne entlang des Nahtrands — Strom zu hoch, Lichtbogen zu lang, kein Verweilen am Rand der Pendelbahn oder falscher seitlicher Neigungswinkel (in PB am stehenden Blech). 10–20 A zurück, Lichtbogen kürzer, an den Rändern verweilen.
- Schlackeneinschlüsse, dunkle Linien an den Rändern nach dem Schleifen oder in der Bruchprobe — vorige Lage nicht gereinigt, scharfe Kerbe am Rand, stechend statt schleppend geführt oder so langsam, dass die Schlacke vor das Bad läuft.
- Poren auf den ersten Zentimetern bei basischen Elektroden — Startporen: direkt am Nahtanfang gezündet und mit langem Lichtbogen begonnen. Vorn zünden und zurückgehen, von der ersten Sekunde an kurz halten. Poren über die ganze Länge deuten dagegen auf feuchte Elektroden oder Schmutz.
- Festkleben beim Zünden oder mitten in der Naht — Strom zu niedrig, Lichtbogen zu kurz, feuchte Umhüllung oder schlechte Masseverbindung.
Die meisten dieser Zeichen sieht man schon früher im Bad selbst: wie man Form, Größe und das Verhalten der Schlacke liest, erklärt das Schweißbad.
Übungen für Einsteiger ins Handschweißen
Die Reihenfolge ist die, in der auch ein angehender E-Hand-Schweißer in der Werkstatt lernt: erst Raupen, dann Lagen, dann die Kehlnaht, zuletzt die Zwangslage. Jede Stufe hat ein Prüfmerkmal, das man ohne Labor sieht.
- Raupen auf 6–8 mm Blech. Blech in Wannenlage, rutile 3,2er, Strom aus der Mitte des Bereichs, also etwa 115 A. Gerade Raupen nebeneinander legen, jede abklopfen und beurteilen, bevor die nächste kommt. Geschafft, wenn die Breite von Anfang bis Ende gleich ist, die Schuppung regelmäßig, die Schlacke von selbst abspringt und Anfang und Ende ohne Löcher sind.
- Auftragen in Lagen. Auf demselben Blech Raupen nebeneinander mit einem Drittel Überdeckung, bis es bedeckt ist, dann eine zweite Lage quer zur ersten. Das übt Überdecken, Reinigen und Ansetzen; eine gute Lage ist flach, ohne Täler zwischen den Raupen und nach dem Anschleifen ohne schwarze Schlackenstriche.
- T-Stoß in PB. Zwei Flachstähle gleicher Dicke im rechten Winkel geheftet: zuerst eine Lage, dann drei (Ecke, unten, oben). Prüfung: gleiche Schenkel an der Lehre, kein Durchhängen am liegenden und keine Kerbe am stehenden Blech. Bei der Bruchprobe wird das stehende Blech mit dem Hammer umgeschlagen, bis die Naht bricht — die Wurzel in der Ecke muss auf ganzer Länge erfasst sein.
- Steignaht PF. Erst wenn PB zuverlässig gelingt. Strom 15 % unter Wannenlage, kurzer Lichtbogen, Dreieck oder Treppe — der ganze Weg steht in der Anleitung Steignaht schweißen.
Rechenbeispiel: Strom für die 3,2er Elektrode am T-Stoß 8 mm
Die Aufgabe: T-Stoß aus 8 mm Blech, Position PB, rutile Elektroden 3,2 mm, weil nur die im Kasten liegen.
- Tabelle Strom nach Durchmesser: 90–140 A für 3,2 mm, Mitte 115 A, Werkstoffdicke 3–6 mm. 8 mm liegen außerhalb, und die Tabelle oben schlägt für 8–10 mm die 4,0er mit 140–180 A vor. Folgerung: Die 3,2er schafft es, aber in der oberen Hälfte ihres Bereichs und in mehreren Lagen.
- Positionskorrektur: PB wird mit dem Faktor 0,95 gerechnet. 90–140 A × 0,95 = 85–135 A, Mitte 115 × 0,95 ≈ 110 A (auf 5 A gerundet wie im Rechner).
- Startwert: 110–115 A an einem Reststück desselben Blechs. Ein T-Stoß leitet die Wärme in drei Richtungen ab, deshalb muss man auf 8 mm eher zulegen als zurücknehmen: eine schmale Raupe, die die Bleche nicht benetzt, heißt +10 A, bis 125–135 A. Eine Kerbe am stehenden Blech heißt 10 A zurück.
- Basische Elektrode: der Rechner schlägt dafür 5 % auf: 115 × 0,95 × 1,05 ≈ 115 A, Bereich 90–140 A — beide Korrekturen heben sich praktisch auf.
- Lagen: die erste in die Ecke; verlangt die Zeichnung eine größere Kehlnaht, als eine Raupe hergibt, noch zwei, unten und oben, mit einem Drittel Überdeckung und jeweils nach dem Abklopfen.
- Derselbe T-Stoß als Steignaht PF: 115 × 0,85 ≈ 100 A, Bereich 75–120 A.
Häufige Fragen
Welche Polung beim E-Hand-Schweißen?
Basische Elektroden nur am Pluspol (DC+), Zelluloseelektroden am Pluspol oder an Wechselstrom. Rutile laufen an Wechselstrom und an beiden Polungen; für dünnes Blech wird gern der Minuspol genommen, weil die Elektrode dort schneller abschmilzt und flacher einbrennt. Was gilt, steht auf der Packung — und wenn der Lichtbogen unruhig ist und die Naht flach bleibt, ist die Polung der erste Verdacht.
In welchem Winkel hält man die Elektrode?
In Schweißrichtung 10–15° aus der Senkrechten geneigt, Spitze zur fertigen Naht — schleppend, damit die Schlacke hinter dem Bad bleibt. Quer zur Naht 90° zum Blech bei der Stumpfnaht und 45° zu beiden Blechen bei der Kehlnaht, in PB etwas steiler zum stehenden Blech.
Wie viel Ampere für eine 3,2er Elektrode auf 8 mm Blech?
Der ganze Bereich der 3,2er liegt bei 90–140 A; auf 8 mm arbeitet man in der oberen Hälfte. Bei einer Kehlnaht in PB ergibt der Positionsfaktor 0,95 dann 85–135 A mit Start bei 110–115 A. Für 8–10 mm ist die 4,0er mit 140–180 A in 2–3 Lagen allerdings das passendere Werkzeug.
Wie setzt man beim Handschweißen ohne Loch und ohne Buckel an?
Schlacke vom Endkrater abklopfen, auf der Naht kurz vor dem Krater zünden, den Lichtbogen in den Krater zurückführen und dort halten, bis er gefüllt ist — erst dann weiterziehen. Zünden im kalten Krater hinterlässt ein Loch, zu weit davor einen Buckel.
Warum klebt die Elektrode am Anfang?
Weil der Lichtbogen beim Zünden noch keinen ionisierten Kanal hat. Anstreichen wie ein Streichholz, dann sofort auf Lichtbogenlänge zurückgehen. Bleibt sie kleben: 10 A mehr, und wenn das nicht reicht, die Masseverbindung ansehen.
Wie lang darf der Lichtbogen sein?
So lang wie der Kerndraht dick ist — bei einer 3,2er also gut 3 mm. Basische wollen kürzer, weil sie sonst Poren ziehen. Ein zu langer Lichtbogen ist an der breiten, flachen Raupe und an den Spritzern zu erkennen.
Aktualisiert: