Kehlnaht in Position PB: der liegende T-Stoß
PB ist die häufigste Position in der Werkstatt: eine Rippe, ein Knotenblech oder eine Stütze an eine Platte zu schweißen geht genau so. Sie ist auch die trügerischste — sie sieht leicht aus und erzeugt mehr Überlappung unten und Einbrandkerben oben als jede andere.

Kurze Antwort
In PB hältst du die Elektrode im 45°-Winkel zu beiden Schenkeln, 10–15° in Schweißrichtung geneigt und mit einigen Grad mehr zum senkrechten Schenkel, um die Schwerkraft auszugleichen, die das Bad nach unten zieht. Halte den Lichtbogen kurz (0,8–1,0 × Elektrodendurchmesser), ziele mit ihm in die Wurzel und verweile nie am unteren Schenkel. Der Strom liegt 5 % unter dem in Wannenlage: für eine 3,2-mm-Elektrode sind das 85–135 A (Mitte 110 A). Eine Schenkellänge bis 8 mm schweißt man in einer Raupe, größere teilt man in mehrere Raupen von unten nach oben.
Wann PB und wann in Wannenlage drehen
Lässt sich das Teil so drehen, dass die Kehle nach oben zeigt, dann drehe es: das ist PA, die Wannenlage, in der sich das Bad von selbst in die Kehle legt und derselbe Strom eine gleichmäßigere Naht gibt. PB nimmt man, wenn Drehen nicht geht: das Teil ist schwer, schon zusammengebaut oder auf der anderen Seite bereits geschweißt. In der Werkstatt ist das der Regelfall, und deshalb ist PB das Arbeitspferd.
Der typische Fall im Haus ist der Arm einer Konsole, der an eine schon an der Wand verankerte Platte geschweißt wird; solche Konsolen zeigt Konsolen und Halter.

Wie man führt
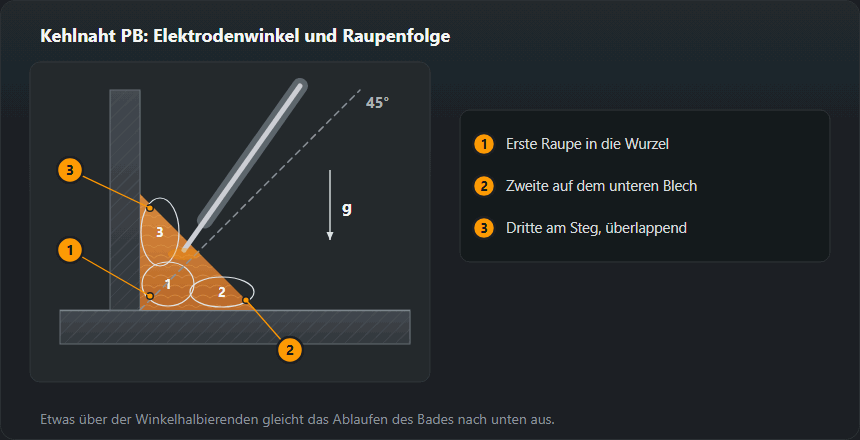
Die Elektrode steht unter 45° zu beiden Schenkeln und wird 10–15° in Schweißrichtung geneigt. Die entscheidende Korrektur: den Winkel etwas über 45° nehmen, zum senkrechten Schenkel hin — das gleicht die Schwerkraft aus, die das Bad sonst nach unten zieht. Kurzer Lichtbogen, keine Verweilzeit am unteren Schenkel: jedes Stehenbleiben dort gibt eine Überlappung. Bis 8 mm Schenkellänge geht einlagig; darüber wird geteilt: die erste Lage in die Kehle, die weiteren im Dreieck von unten nach oben, jede um ein Drittel überlappend.
Richtwerte, Strom 5 % unter der Wannenlage
| Dicke, mm | Elektrodendurchmesser, mm | Strom, A |
|---|---|---|
| 1–2 | 1,6 | 40–55 |
| 1,5–3 | 2,0 | 50–75 |
| 2–4 | 2,5 | 65–95 |
| 3–5 | 3,0 | 75–125 |
| 3–6 | 3,2 | 85–135 |
| 6–12 | 4,0 | 125–180 |
| 10–20 | 5,0 | 170–240 |
| 16+ | 6,0 | 220–305 |
Winkel, Strom und Lichtbogen: Beispiel mit 3,2-mm-Elektrode
Anstellwinkel — Elektrode auf der Winkelhalbierenden, 45° zu beiden Blechen, leicht zum senkrechten Blech geneigt. Neigungswinkel — 10–15° in Schweißrichtung. Bei unterschiedlich dicken Blechen zielt man etwas mehr auf das dickere: Das dünne erwärmt sich schneller, und dort entsteht die Einbrandkerbe.

Strom. Der Faktor für PB ist ×0,95, also 5 % weniger als in Wannenlage — so rechnen die Tabelle dieser Seite und der Stromrechner. Elektrode 3,2 mm: Wannenlage 90–140 A (Mitte 115 A), PB 85–135 A (Mitte 110 A). 2,5 mm in PB: 65–95 A (Mitte 80 A); 4,0 mm: 125–180 A (Mitte 150 A). In der Mitte beginnen und in 5-A-Schritten korrigieren: Überlauf am unteren Blech bei gleichmäßigem Vorschub — etwas mehr Strom und schneller; Kerbe am Steg — weniger.
Lichtbogenlänge. 0,8–1,0 × Elektrodendurchmesser, bei 3,2 mm 2,6–3,2 mm. Die Spitze muss bis in die Wurzel reichen — ein Lichtbogen, der über der Naht schwebt, schmilzt die Bleche, aber nicht die Ecke.
Mehrlagige Kehlnaht: die Reihenfolge
- Raupe 1 in die Wurzel — ohne Pendeln, Elektrode auf der Winkelhalbierenden. Sie bringt den Wurzeleinbrand.
- Raupe 2 auf dem unteren Blech — überlappt die erste, Lichtbogen tiefer gerichtet.
- Raupe 3 am Steg — überlappt beide, Lichtbogen höher; etwas schneller, damit am Steg keine Einbrandkerbe entsteht.
Zwischen den Raupen vollständig entschlacken, besonders die Kerben am Steg.
Schenkel: wie viel vorschreiben und womit messen
Schenkel z und rechnerische Nahtdicke a sind verschiedene Maße derselben Naht: a = z / √2, also rund 0,7 des Schenkels. Der Konstrukteur legt a fest und schreibt es in die Angabe nach ISO 2553, die Werkstatt misst z mit der Lehre. Großzügig vorzuschreiben kostet: das Schweißgut wächst im Quadrat, und z = 8 statt z = 6 bedeutet 78 % mehr Werkstoff, Zeit und Verzug. Reicht die Tragfähigkeit nicht, ist die Naht zu verlängern billiger als sie zu verdicken.
Beispiel: a = 4 oder a = 6 — wie viel Metall und Tragfähigkeit
Die Tabelle des Kehlnahtrechners rechnet alles aus der Nahtdicke a nach denselben Regeln: z = a·√2, Nahtquerschnitt mit 10 % Überhöhung, Masse bei 7,85 kg/dm³, Tragfähigkeit nach EN 1993-1-8.
- a = 4 mm: Schenkel z = 5,7 mm, Querschnitt 17,6 mm², 0,14 kg Schweißgut je Meter, Tragfähigkeit in S235 83,1 kN je 100 mm Naht.
- a = 6 mm: z = 8,5 mm, Querschnitt 39,6 mm², 0,31 kg/m, Tragfähigkeit 124,7 kN je 100 mm.
Die Tragfähigkeit wächst linear mit a (×1,5), das Schweißgut mit dem Quadrat (×2,25). Deshalb ist eine Reserve „für alle Fälle“ teuer: mehr Elektroden, mehr Zeit, mehr Verzug. Die genauen Zahlen für deine Verbindung liefert der Rechner für die Kehlnahtdicke.

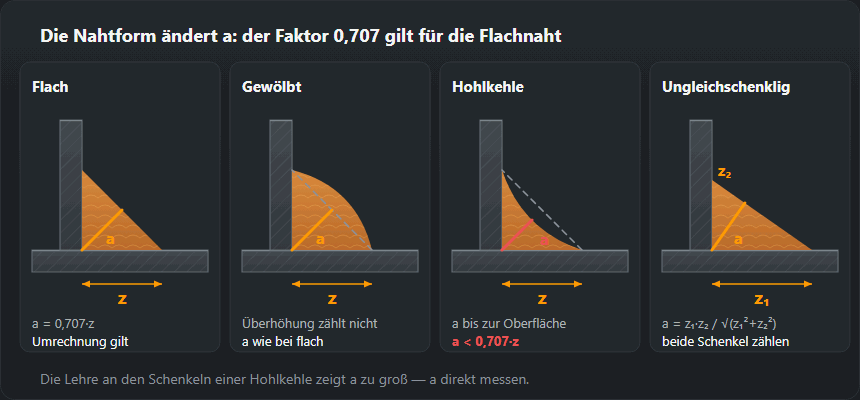
So misst man. Die Schweißnahtlehre liegt an beiden Blechen und an der Nahtoberfläche. Bei Flach- und Wölbnaht rechnet man die Schenkellänge mit 0,707 um; bei der Hohlnaht misst man a direkt bis zur Oberfläche, weil die Schenkel zu viel ergeben. Ungleiche Schenkel zeigen, dass der Elektrodenwinkel nach unten oder oben gewandert ist.
Womit schweißen
Eine rutile Elektrode hält das Bad in PB gut und gibt einen glatten Übergang zu den Schenkeln — das ist die Position, in der Rutil besser passt als basisch. Basisch nimmt man dort, wo Kerbschlagarbeit gefordert ist oder dickes Material vorgewärmt wird. Beim MAG läuft die Kehlnaht auf dickem Blech (ab etwa 8 mm) im Sprühlichtbogen auf argonreicher Mischung, auf dünnerem im Kurz- oder Übergangslichtbogen. Reines CO₂ kennt keinen Sprühlichtbogen: Bei hohem Strom wirft es grobe Tropfen und hinterlässt einen rauen Übergang — und genau der Übergang entscheidet über die Kerbe. Das freie Drahtende kurz halten: ein langes zieht den Lichtbogen weg und mindert den Einbrand in die Kehle.
MAG in Position PB: Einstellwerte
Aus der MIG/MAG-Parametertabelle: Blech 5–6 mm — Draht 1,0–1,2 mm, 160–220 A, 22–25 V; 8–10 mm — Draht 1,2 mm, 220–280 A, 26–29 V (das ist bereits Sprühlichtbogen). Brenner auf der Winkelhalbierenden, 10–15° stechend, Draht in die Wurzel. Der Sprühlichtbogen ist in PB zulässig, weil das Bad auf dem unteren Blech liegt, eine dicke Kehlnaht wird trotzdem in Lagen aufgeteilt. Mehr zu den Einstellungen im MIG/MAG-Ratgeber.
Typische Fehler und woher sie kommen
Überlappung am unteren Schenkel heißt, das Bad ist gelaufen: zu wenig Strom, zu langsam oder Elektrode zu flach gehalten. Einbrandkerbe am senkrechten Schenkel ist das Gegenteil: zu viel Strom, zu langer Lichtbogen oder oben verweilt. Ungenügender Wurzeleinbrand in der Kehle heißt, die Elektrode zielte nicht in den Winkel oder war zu dick — sie muss die Wurzel erreichen, nicht überdecken. Ein ungleicher Schenkel zeigt sich sofort an der Lehre und heißt fast immer, dass die 45° nicht gehalten wurden.
Kehlnaht nach Augenschein beurteilen
- Einbrandkerbe am Steg — eine Rille entlang des oberen Nahtübergangs. Nach ISO 5817 bei 10 mm Dicke bis 0,5 mm in Gruppe B, 0,5 mm in C, 1 mm in D.
- Zu große Wölbung (503) — bucklige Oberfläche. Bei 10 mm Nahtbreite erlaubt ISO 5817 bis 2 mm in B, 2,5 mm in C und 3,5 mm in D. Ursache: zu kalt oder zu langsam; mehr Strom oder schneller.
- Überlauf am unteren Blech — Schweißgut liegt ungebunden auf dem Blech. Verweilen unten oder Elektrode zu flach.
- Fehlender Wurzeleinbrand — von außen unsichtbar. Die Bruchprobe zeigt ihn: den T-Stoß so brechen, dass die Naht längs aufreißt, und die Bruchfläche ansehen.
Bezeichnung und Qualifizierung
PB nach EN ISO 6947, im amerikanischen System 2F. Eine in PB bestandene Prüfung deckt PA und PB ab — die Wannenlage und eben diese Horizontalposition der Kehlnaht. Umgekehrt gilt das nicht: eine Prüfung in PA deckt die waagerechte Kehlnaht nicht ab. Für einen Betrieb, der Rippen und Knotenbleche schweißt, ist PB deshalb die kleinste sinnvolle Prüfposition.
Übungen und die Prüfung in PB
- Eine Raupe in die Wurzel. T-Stoß aus 8–10 mm Blech, Elektrode 3,2 mm. Ziel: gleiche Schenkel, alle paar Zentimeter mit der Lehre geprüft.
- Drei Raupen. Reihenfolge wie im Schema oben. Ziel: keine Rillen zwischen den Raupen, keine Kerbe am Steg.
- Bruchprobe. Der Bruch zeigt Wurzeleinbrand, Poren und Schlacke. Dieselbe Bruchprüfung verlangt auch die Schweißerprüfung an der Kehlnaht.
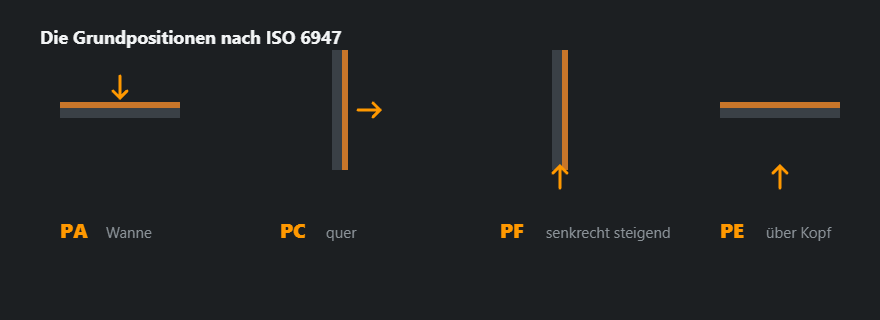
Wann man das Teil besser in die Wannenlage dreht, steht unter Schweißen in Wannenlage PA, alle Positionen im Vergleich zeigt die Übersicht der Schweißpositionen. Eine Kehlnaht über Kopf ist PD — siehe Kehlnaht über Kopf.
Häufige Fragen
Worin unterscheidet sich PB vom Schweißen in Wannenlage?
In der Lage des Teils, nicht in der Technik. Die Wannenlage ist PA: die Kehle zeigt nach oben und das Bad legt sich von selbst. In PB liegt der T-Stoß, und das Bad wird ständig auf den unteren Schenkel gezogen. Lässt sich das Teil wenden, dann wende es: derselbe Strom gibt eine gleichmäßigere Naht und weniger Verzug.
Welche Schenkellänge geht einlagig?
Bis 8 mm sicher. Darüber wird geteilt: die erste Lage in die Kehle, die weiteren im Dreieck von unten nach oben mit einem Drittel Überlappung. Der Versuch, 10 mm einlagig zu legen, gibt unten eine Überlappung und in der Wurzel fehlenden Einbrand.
Warum entsteht am oberen Schenkel eine Kerbe?
Zu viel Strom, zu langer Lichtbogen oder Verweilen oben. Fang beim Strom an: 10–15 A weniger und den Lichtbogen kürzer. Bleibt die Kerbe, prüfe den Winkel — er soll etwas über 45° liegen, aber nicht so weit, dass der Lichtbogen am senkrechten Schenkel hängt.
Was deckt eine Prüfung in PB ab?
PA und PB nach EN ISO 9606-1. Eine Prüfung in Wannenlage deckt die waagerechte Kehlnaht nicht ab, deshalb ist PB für das Schweißen von Rippen und Knotenblechen die kleinste sinnvolle Position.
Welcher Strom für eine 3,2-mm-Elektrode in Position PB?
Der Faktor für PB ist ×0,95: 85–135 A, zum Start etwa 110 A. In Wannenlage bekommt dieselbe Elektrode 90–140 A. Eine 4,0-mm-Elektrode in PB: 125–180 A.
Wie viel Schweißgut braucht ein Meter Kehlnaht a = 4?
Nach der Rechnerregel (z = a·√2, 10 % Überhöhung, Stahl 7,85 kg/dm³) etwa 0,14 kg je Meter. Bei a = 6 schon 0,31 kg — das Schweißgut wächst mit dem Quadrat der Nahtdicke.
Wie misst man die Kehlnahtdicke?
Mit einer Schweißnahtlehre an beiden Blechen und der Oberfläche. Bei Flach- und Wölbnaht die Schenkellänge z mit 0,707 multiplizieren, bei der Hohlnaht a direkt bis zur Oberfläche ablesen: Die Umrechnung aus den Schenkeln ergibt zu viel.
Aktualisiert: