Soldadura en ángulo en posición PB: el té tumbado
PB es la posición más frecuente del taller: soldar una nervadura, una cartela o un montante a una chapa se hace justo así. También es la más engañosa: parece fácil y produce más solape abajo y mordedura arriba que ninguna otra.
Cuándo PB y cuándo «en barco»
Si la pieza puede girarse con el vértice hacia arriba, gírala: eso ya es PA, «en barco», donde el baño se acomoda solo en el rincón y la misma intensidad da un cordón más liso. PB se usa cuando girar no es posible: pieza pesada, ya montada o ya soldada por el otro lado. En taller eso es la mayoría de los casos, y por eso PB acaba siendo el caballo de batalla.
El caso típico en casa es el brazo de un soporte soldado a una placa ya anclada a la pared; ese tipo de soportes se explica en soportes murales.

Cómo llevarlo
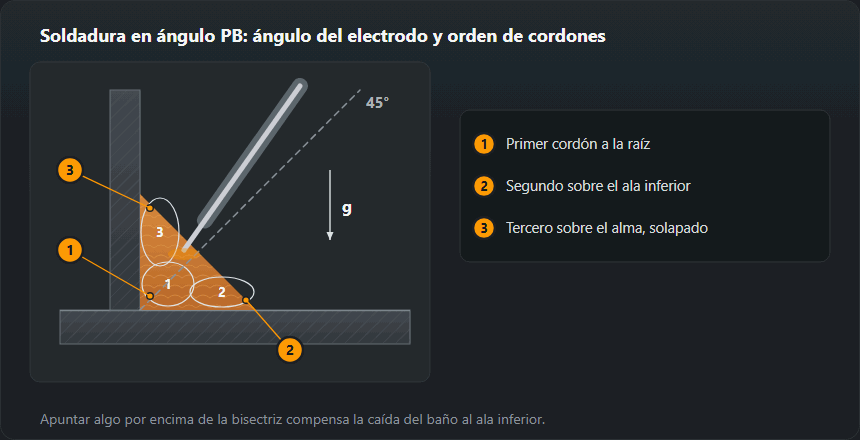
El electrodo se pone a 45° respecto a las dos alas y se inclina 10–15° en el sentido de avance. La corrección clave: toma el ángulo algo por encima de 45°, hacia el ala vertical, para compensar la gravedad, que si no arrastra el baño hacia abajo. Arco corto y avance sin detenerse junto al ala inferior: cualquier parada ahí es solape. Un cateto de hasta 8 mm va en una pasada; por encima se divide: la primera al vértice y las siguientes en triángulo de abajo arriba, solapando un tercio cada vez.
Parámetros orientativos, intensidad un 5 % por debajo de la posición bajo mano
| Espesor, mm | Diámetro del electrodo, mm | Intensidad, A |
|---|---|---|
| 1–2 | 1,6 | 40–55 |
| 1,5–3 | 2,0 | 50–75 |
| 2–4 | 2,5 | 65–95 |
| 3–5 | 3,0 | 75–125 |
| 3–6 | 3,2 | 85–135 |
| 6–12 | 4,0 | 125–180 |
| 10–20 | 5,0 | 170–240 |
| 16+ | 6,0 | 220–305 |
Ángulos, intensidad y arco: ejemplo con electrodo de 3,2 mm
Ángulo de trabajo: electrodo en la bisectriz, a 45° de las dos alas, ligeramente inclinado hacia el ala vertical. Ángulo de avance: 10–15° en el sentido de soldeo. Con chapas de distinto espesor se apunta un poco más a la gruesa: la fina se calienta antes y es en ella donde aparece la mordedura.

Intensidad. El factor de PB es ×0,95, un 5 % menos que en plana: así calculan la tabla de esta página y la calculadora de intensidad. Electrodo de 3,2 mm: en plana 90–140 A (centro 115 A), en PB 85–135 A (centro 110 A). Con 2,5 mm en PB: 65–95 A (centro 80 A); con 4,0 mm: 125–180 A (centro 150 A). Se empieza por el centro y se corrige de 5 en 5 A: solape en el ala inferior con avance regular — algo más de intensidad y más rápido; mordedura en el alma — menos.
Arco. 0,8–1,0 veces el diámetro, 2,6–3,2 mm para 3,2 mm. La punta tiene que llegar a la raíz: un arco que «flota» sobre el cordón funde las alas, pero no la esquina.
Ángulo en varias pasadas: el orden
- Cordón 1 a la raíz: sin balanceo, electrodo en la bisectriz. Es el que da la penetración en la raíz.
- Cordón 2 sobre el ala inferior: monta sobre el primero, con el arco más hacia abajo.
- Cordón 3 sobre el alma: monta sobre los dos anteriores, arco más arriba; algo más rápido para no morder el alma.
Entre cordones se pica toda la escoria, sobre todo en las entallas junto al alma.
Cateto: cuánto prescribir y con qué medirlo
El cateto z y la garganta de cálculo a son medidas distintas del mismo cordón: a = z / √2, en torno al 0,7 del cateto. El proyectista fija a y lo escribe en la designación ISO 2553; el taller mide z con galga. Prescribir con holgura sale caro: el metal depositado crece con el cuadrado, y z = 8 en vez de z = 6 son un 78 % más de metal, de tiempo y de deformación. Si falta resistencia, alargar el cordón sale más barato que engrosarlo.
Ejemplo: a = 4 o a = 6, cuánto metal y cuánta resistencia
La tabla de la calculadora de ángulos lo calcula todo desde la garganta a con las mismas reglas: z = a·√2, sección de aportación con un 10 % de sobreespesor, masa a 7,85 kg/dm³ y resistencia según EN 1993-1-8.
- a = 4 mm: lado z = 5,7 mm, sección 17,6 mm², 0,14 kg de aportación por metro, resistencia en S235 de 83,1 kN por cada 100 mm de cordón.
- a = 6 mm: z = 8,5 mm, sección 39,6 mm², 0,31 kg/m, resistencia 124,7 kN por 100 mm.
La resistencia crece de forma lineal con a (×1,5) y el metal con su cuadrado (×2,25). Por eso el margen «por si acaso» sale caro: más electrodos, más tiempo y más deformación. Las cifras exactas para tu unión, en la calculadora de garganta de soldadura en ángulo.

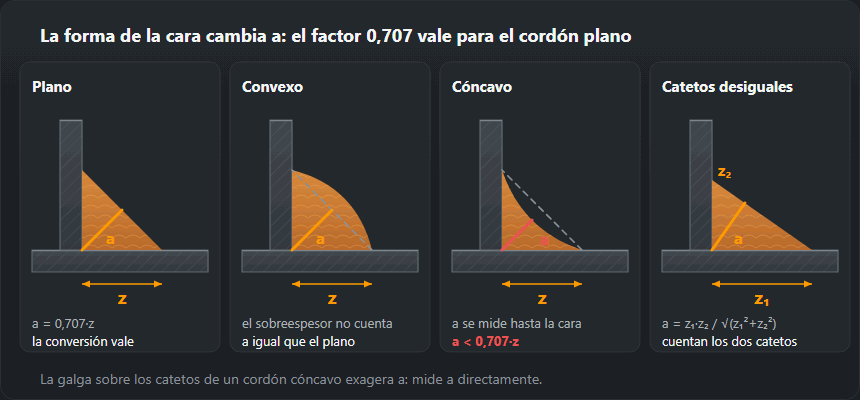
Cómo medir. La galga se apoya en las dos alas y en la cara del cordón. En un ángulo plano o convexo la lectura del lado se convierte con 0,707; en uno cóncavo, a se mide directamente hasta la cara, porque por los lados sale de más. Lados desiguales indican que el ángulo del electrodo se fue hacia abajo o hacia arriba.
Con qué soldarlo
El electrodo de rutilo sujeta bien el baño en PB y da una transición suave a las alas: es la posición donde el rutilo va mejor que el básico. El básico se reserva para donde se exige resiliencia o para material grueso con precalentamiento. En MAG el cordón en ángulo va en transferencia por pulverización con mezcla rica en argón: el CO₂ puro da gotas gruesas y una transición áspera, y es justo la transición la que decide si aparece mordedura. Mantén corta la extensión libre del hilo: si es larga, aparta el arco y reduce la penetración en el vértice.
MAG en posición PB: parámetros
Según la tabla de parámetros MIG/MAG: chapa de 5–6 mm — hilo de 1,0–1,2 mm, 160–220 A, 22–25 V; 8–10 mm — hilo de 1,2 mm, 220–280 A, 26–29 V (eso ya es transferencia por spray). Antorcha en la bisectriz, empujando 10–15°, el hilo a la raíz. El spray se admite en PB porque el baño descansa sobre el ala inferior, pero una garganta grande se reparte igualmente en pasadas. Más sobre parámetros en la guía de MIG/MAG.
Defectos habituales y de dónde salen
Solape en el ala inferior: el baño se escurrió por intensidad baja, avance lento o electrodo demasiado tumbado. Mordedura en el ala vertical, lo contrario: intensidad alta, arco largo o parada arriba. Falta de penetración en el vértice: el electrodo no apuntaba al rincón o era demasiado grueso — tiene que llegar a la raíz, no taparla. Un cateto desigual se ve con la galga al momento y casi siempre significa que no se mantuvieron los 45°.
Cómo juzgar a simple vista una soldadura en ángulo
- Mordedura en el alma: entalla a lo largo del pie superior. Según ISO 5817, con 10 mm de espesor: hasta 0,5 mm en nivel B, 0,5 mm en C y 1 mm en D.
- Convexidad excesiva (503): cara abombada. Para un cordón de 10 mm de ancho ISO 5817 admite hasta 2 mm en B, 2,5 mm en C y 3,5 mm en D. Causa: demasiado frío o lento; más intensidad o más velocidad.
- Solape en el ala inferior: metal apoyado sobre la chapa sin fundir. Parada abajo o electrodo demasiado tumbado.
- Falta de fusión en la raíz: no se ve desde fuera. Se detecta con el ensayo de rotura: se rompe la T para que el cordón se abra a lo largo y se mira la fractura.
Designación y cualificación
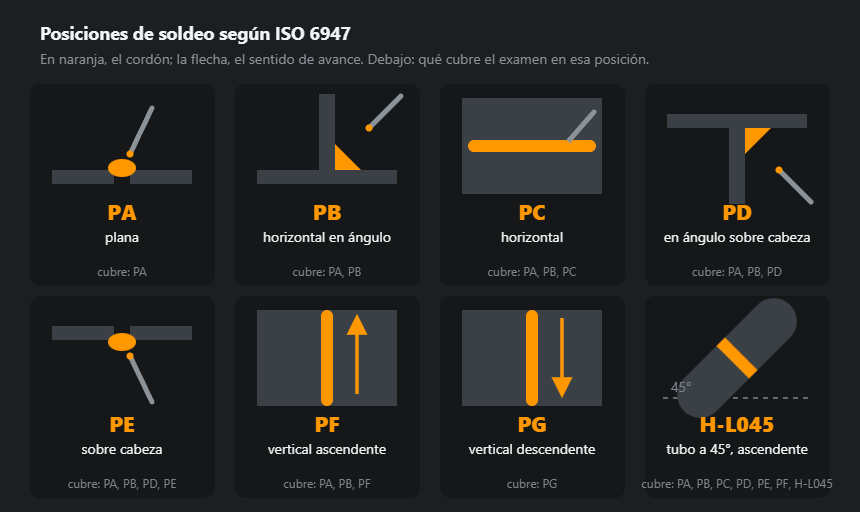
PB según EN ISO 6947, 2F en el sistema americano. Un examen aprobado en PB cubre PA y PB: la posición bajo mano y esta misma en ángulo horizontal. Al revés no vale: el examen en PA no abre el ángulo horizontal. Por eso, para un taller que suelda nervaduras y cartelas, PB es la posición mínima de examen que tiene sentido.
Prácticas y examen en PB
- Un cordón a la raíz. Una T de chapa de 8–10 mm y electrodo de 3,2 mm. Objetivo: lados iguales, comprobados con galga cada pocos centímetros.
- Tres cordones. Orden como en el esquema de arriba. Objetivo: sin entallas entre cordones y sin mordedura en el alma.
- Ensayo de rotura. La fractura muestra la fusión en la raíz, los poros y la escoria. Es el mismo ensayo que se usa en la homologación de ángulos.
Un examen en PB según EN ISO 9606-1 cubre PA, PB. Cuándo conviene girar la pieza a plana «en artesa» se explica en soldadura en posición plana PA, y todas las posiciones comparadas están en posiciones de soldeo. Un ángulo por encima de la cabeza ya es PD: ver soldadura en ángulo sobre cabeza.
Preguntas frecuentes
¿En qué se diferencia PB de soldar «en barco»?
En cómo queda la pieza, no en la técnica. «En barco» es PA: el vértice mira arriba y el baño se acomoda solo. En PB el té está tumbado y el baño tira todo el rato hacia el ala inferior. Si la pieza se puede voltear, voltéala: la misma intensidad dará un cordón más liso y menos deformación.
¿Qué cateto se pone en una sola pasada?
Hasta 8 mm con holgura. Por encima se divide: la primera pasada al vértice y las siguientes en triángulo de abajo arriba, solapando un tercio. Intentar 10 mm de una vez da solape abajo y falta de penetración en la raíz.
¿Por qué muerde el ala superior?
Intensidad alta, arco largo o el electrodo se detiene arriba. Empieza por la intensidad: baja 10–15 A y acorta el arco. Si la mordedura sigue, revisa el ángulo: debe quedar algo por encima de 45°, pero no tanto que el arco «cuelgue» del ala vertical.
¿Qué cubre un examen en PB?
PA y PB según EN ISO 9606-1. El examen bajo mano no cubre el ángulo horizontal, así que para soldar nervaduras y cartelas PB es la posición mínima con sentido.
¿Qué intensidad para electrodo de 3,2 mm en posición PB?
El factor de PB es ×0,95: 85–135 A; para empezar, unos 110 A. En plana el mismo electrodo lleva 90–140 A. Con 4,0 mm en PB: 125–180 A.
¿Cuánto material de aportación lleva un metro de ángulo a = 4?
Según la regla de la calculadora (z = a·√2, sobreespesor del 10 %, acero a 7,85 kg/dm³), unos 0,14 kg por metro. Con a = 6 ya son 0,31 kg: el metal crece con el cuadrado de la garganta.
¿Cómo se mide la garganta de una soldadura en ángulo?
Con una galga apoyada en las alas y en la cara. En un ángulo plano o convexo se multiplica el lado z por 0,707; en uno cóncavo, a se lee directamente hasta la cara, porque la conversión desde los lados da de más.
Actualizado: