Cordón en ángulo: garganta a y cateto z
El plano dice a5 y la galga que tienes en la mano mide z. Esto convierte entre las dos cotas y enseña lo que cuesta la diferencia en kilos de aporte.
Respuesta corta
a = 0,7·z y z = 1,41·a: la garganta de cálculo del cordón en ángulo es el cateto dividido por raíz de dos. Un cordón a4 tiene 5,7 mm de cateto; uno z5, 3,5 mm de garganta.
La conversión
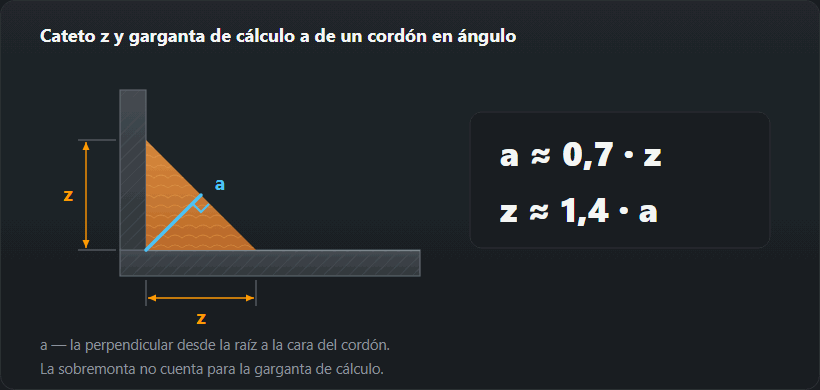
En un cordón en ángulo de catetos iguales, a = z / √2 ≈ 0,7·z y
z = a · √2 ≈ 1,41·a. Es decir, a5 y z7 son el mismo cordón, y las
dos notaciones se confunden constantemente — casi siempre en la dirección cara,
porque alguien lee a5 como un cateto de 5 mm y ejecuta una unión un tercio
más pequeña de lo pedido.
El coste va con el cuadrado. Pasar de a4 a a5 es un 56 % más de sección, de aporte y de tiempo de arco. Por eso conviene cazar el sobresoldeo: no es gratis y no es más resistente de lo que pedía el plano.

Límites razonables
Por debajo de unos 3 mm un cordón en ángulo no funde de forma fiable y se fisura al enfriarse. Por encima de unos 0,7 del espesor de la pieza más fina no tiene sentido: rompería antes el metal base. Entre esos dos valores la cota la fija el diseño, y la carga que muestra la calculadora es una comprobación de orden de magnitud, no un sustituto del cálculo estructural.
Resistencia de cálculo de la soldadura
| Acero | fu, N/mm² | βw | fvw,d, N/mm² |
|---|---|---|---|
| S235 | 360 | 0,80 | 208 |
| S275 | 430 | 0,85 | 234 |
| S355 | 490 | 0,90 | 251 |
| S420 | 520 | 1,00 | 240 |
| S460 | 540 | 1,00 | 249 |
Los valores se calculan con la fórmula de EN 1993-1-8 con γM2 = 1,25, no se copian, así que tabla y calculadora no pueden separarse.
Tabla de gargantas a–z: cateto, aporte y capacidad de a3 a a12
Los valores que más se consultan, en un solo sitio. Las columnas salen de las mismas fórmulas que la calculadora de arriba y la calculadora de metal depositado, así que la tabla no puede discrepar de lo que obtendrás con tus propios datos.
| a, mm | z, mm | Sección depositada, mm² | Aporte, kg/m | Pasadas MAG | Capacidad S235, kN por 100 mm | Capacidad S355, kN por 100 mm |
|---|---|---|---|---|---|---|
| a3 | 4,2 | 9,9 | 0,078 | 1 | 62,4 | 75,4 |
| a4 | 5,7 | 17,6 | 0,138 | 1 | 83,1 | 100,6 |
| a5 | 7,1 | 27,5 | 0,216 | 1 | 103,9 | 125,7 |
| a6 | 8,5 | 39,6 | 0,311 | 2 | 124,7 | 150,9 |
| a7 | 9,9 | 53,9 | 0,423 | 2 | 145,5 | 176,0 |
| a8 | 11,3 | 70,4 | 0,553 | 3 | 166,3 | 201,2 |
| a10 | 14,1 | 110,0 | 0,864 | 4 | 207,8 | 251,5 |
| a12 | 17,0 | 158,4 | 1,243 | 5 | 249,4 | 301,8 |
Sección con sobreespesor +10 %, densidad del acero 7,85 g/cm³, pasada MAG de unos 35 mm² — los mismos supuestos que la calculadora de metal depositado. Capacidad: método simplificado de EN 1993-1-8, γM2 = 1,25, carga a lo largo del cordón.
Cómo leer la tabla
De izquierda a derecha: garganta del plano (a) → cateto para la galga (z) → cuánto metal hay que poner por metro → si cabe en una pasada → cuánto aguanta el cordón por cada 100 mm de longitud. La capacidad crece linealmente con a y la masa de aporte, con el cuadrado. De ahí una regla sencilla para el presupuesto: un cordón a8 solo es el doble de resistente que un a4, pero se come cuatro veces más hilo (0,553 frente a 0,138 kg/m). Las columnas de capacidad son para un cordón; uno doble son dos cordones y el valor se duplica.
Ejemplos resueltos de a = 0,7·z
Ejemplo 1: el plano pide «a5», acero S355, cordón de 150 mm
Cateto: z = 5 · 1,414 = 7,07; en el taller pones la galga en
7 mm y vigilas que no salga menos. La resistencia de cálculo del S355 es
251 N/mm², así que el cordón aguanta 251 · 5 ≈ 1257 N
por milímetro de longitud, unos 189 kN en los 150 mm. La calculadora
da exactamente eso con a = 5, S355 y 150 mm.
Ejemplo 2: se pedía a6 y se soldó un cateto de 6 mm
El error más frecuente en la práctica. Un cateto de 6 mm da
a = 6 · 0,707 = 4,24 mm en lugar de 6. La capacidad baja al
71 % de lo pedido y la sección depositada, a la mitad (0,155 frente a
0,311 kg/m). Con la radial no se arregla: hace falta una segunda pasada
hasta un cateto de 8,5 mm. En la inspección se ve al momento: la galga de
a6 no llega a la cara del cordón.
Ejemplo 3: chapa de 8 mm en S235 — qué rango de a tiene sentido
Límite superior 0,7 · 8 = 5,6 mm, inferior 3 mm. La
calculadora lo muestra como «Rango razonable de a: 3…5,6 mm». Eliges, por
ejemplo, a4 (cateto 5,7 mm): con S235 son
208 · 4 ≈ 831 N/mm. Si el proyectista necesita más, el cordón
no se engorda por encima de 5,6 mm: se alarga o se suelda por los dos
lados.
Ejemplo 4: cuánto hilo para 10 m de cordón a4
Sección con sobreespesor: 5,66² / 2 · 1,10 ≈ 17,6 mm²,
masa 17,6 · 0,00785 ≈ 0,138 kg/m, en 10 m, 1,38 kg
de metal depositado. Para MAG el sitio usa un rendimiento de 0,93, así que
salen unos 1,49 kg de hilo. El mismo cordón por los dos lados, el doble.
Lo que cuesta ese metro con gas, electricidad y mano de obra lo calcula la
calculadora de coste del cordón.
Cómo elegir la garganta según el espesor de la chapa
- Toma la pieza más fina de las que unes. Es la que limita el cordón: un ala de 10 mm sobre chapa de 20 mm — se calcula con 10.
- Límite superior: a ≤ 0,7·t. Por encima rompe antes el metal base; la calculadora lo avisa en una línea aparte.
- Límite inferior: a ≥ 3 mm. La EN 1993-1-8 (apartado 4.5.2) no admite un cordón en ángulo resistente con garganta menor de 3 mm.
- Longitud: un cordón de menos de 30 mm o de 6·a (lo que sea mayor) no se considera resistente según la EN 1993-1-8. Para a5 son 30 mm; para a8, 48 mm.
- Ángulo entre piezas de 60° a 120°: en ese rango la norma trata la unión como cordón en ángulo; fuera de él se calcula de otra forma.
- Comprueba la capacidad con la calculadora y compárala con
el esfuerzo que da el proyectista. El cálculo simplificado supone carga a
lo largo del cordón; con tensiones combinadas el proyectista usa el método
direccional:
√(σ⊥² + 3·(τ⊥² + τ∥²)) ≤ fu / (βw·γM2)yσ⊥ ≤ 0,9·fu / γM2.
Los cordones muy largos en uniones solapadas la norma los reduce además con el coeficiente βLw: afecta a cordones de más de unas 150·a, es decir, en a5 por encima de 750 mm. Eso ya es trabajo del cálculo del proyectista.
Cordón cóncavo, convexo y de catetos desiguales

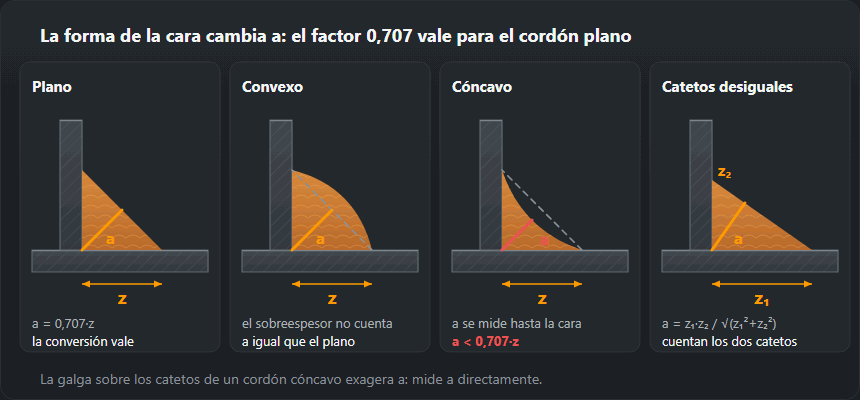
Convexo. Lo que sobresale de la recta entre los extremos de los catetos no cuenta para a. Un cordón z6 con una «joroba» visible sigue teniendo a = 4,24: solo pesa más y tiene una transición más brusca al metal base, peor frente a la fatiga.
Cóncavo. Aquí a se mide desde la raíz hasta el punto más hundido de la cara, no a partir de los catetos. Con catetos de 8 mm un cordón plano tendría a = 5,66; si la cara se hunde 1 mm, quedan unos 4,7 mm. La galga apoyada en los catetos marcará «a5,7» y te engañará.
Catetos desiguales. Con catetos z₁ y z₂ la garganta es la
altura del triángulo rectángulo: a = z₁·z₂ / √(z₁² + z₂²).
Catetos de 6 y 8 mm dan 48 / 10 = 4,8 mm: más que un
6×6 (4,24), pero menos que un 8×8 (5,66). Cuentan los dos catetos, no el
largo.
Penetración profunda: cuándo se puede contar más que la garganta de la cara
El MAG en arco spray y el arco sumergido funden la raíz más allá del vértice del triángulo. La EN 1993-1-8 permite sumar esa penetración a la garganta de cálculo solo cuando los ensayos de procedimiento han demostrado que se consigue de forma constante. Sin esa prueba (en la práctica, un WPQR con macrografía) a se toma de la geometría de la cara y la penetración queda como reserva. En el plano el cordón de penetración profunda se indica aparte, para que el soldador no reduzca el cateto «a ojo».
Cordón multipasada: a partir de qué tamaño y cuántas pasadas
La columna «Pasadas MAG» parte de una pasada MAG típica de unos 35 mm². Según ella, hasta a5 inclusive el cordón cabe en una pasada, a6 necesita dos, a8 tres y a10 cuatro. Con electrodo revestido (unos 25 mm² por pasada) hacen falta dos pasadas ya en a5, y cinco en a10. Se construye de abajo arriba: la primera pasada en la raíz, las siguientes solapando las anteriores, la última igualando la cara para que los catetos salgan iguales. Tu propia sección y tu proceso los calcula la calculadora de metal depositado y pasadas.
Errores frecuentes en el plano y en el taller
- Número sin letra. Un «5» junto al triángulo puede ser a5 o z5: más de un 40 % de diferencia de capacidad. Pregunta antes de soldar.
- a leída como z. El cordón sale un 29 % más fino, con la mitad de sección (ejemplo 2).
- z leída como a. Al revés: el doble de aporte, más deformación y solo tanta resistencia extra como permita el metal base.
- Cordón doble pasado por alto. Triángulos a ambos lados de la línea de referencia son dos cordones: masa y tiempo se duplican. Cómo se ve en el plano lo muestra la página sobre símbolos de soldadura.
- a mayor que 0,7·t. Suele ser «por si acaso»: no refuerza la unión, solo la deforma.
- Tramos demasiado cortos. Un cordón discontinuo con tramos de menos de 30 mm o de 6·a no cuenta como resistente.
Medir con la galga: qué estás midiendo en realidad
La galga de cordones en ángulo suele tener dos escalas: la de cateto (apoyada en la chapa) y la de garganta (apoyada en la cara a 45°). En cordones planos y convexos basta con medir los catetos: el menor por 0,707 da a. En un cordón cóncavo hay que medir a directamente, porque los catetos la exageran. Mide en varios puntos, también en los extremos, donde el cordón suele quedar más fino. La falta de garganta y el exceso de sobremonta admisibles para los niveles B, C y D están en la calculadora ISO 5817, y la medida se anota en el generador de informe VT. Cómo llevar el cordón para que los catetos salgan iguales se explica en la guía del cordón en ángulo en posición PB.
Preguntas frecuentes
¿El plano da a o z?
En Europa casi siempre a, la garganta de cálculo. Los planos americanos dan el cateto, que es z. Un número suelto sin letra es una laguna: a5 y z5 se diferencian en más de un 40 %.
¿Por qué no sirve un cordón más grueso que la chapa?
Porque a partir de ahí ya no falla el cordón sino el metal base que tiene al lado. Por encima de unos 0,7 del espesor, cada milímetro añadido solo cuesta aporte, tiempo y deformación, y no aporta capacidad.
¿La sobremonta cuenta para la garganta?
No. La garganta de cálculo es la perpendicular desde la raíz a la cara teórica del cordón, y lo que sobresale de ella no se cuenta. Un cordón muy convexo no es más resistente, solo más pesado.
¿Cuánto pesa un metro de cordón en ángulo a5?
Unos 0,216 kg de metal depositado por metro: cateto de 7,07 mm, sección con sobreespesor de 27,5 mm² y acero a 7,85. De hilo MAG, con rendimiento 0,93, unos 0,232 kg/m. Un cordón doble, el doble. El resto de gargantas está en la tabla a–z de esta página.
¿Se admite un cordón a2?
Como cordón resistente, no: la EN 1993-1-8 exige una garganta de al menos 3 mm, y la calculadora avisa con a < 3. Un a2 (cateto de 2,8 mm) aparece en chapa fina de piezas que no se calculan, como carenados, donde el cordón solo cierra la unión.
¿Cómo se mide la garganta de un cordón cóncavo?
Directamente, con la escala de garganta de la galga en el punto más hundido de la cara. Medir los catetos exagera a: con catetos de 8 mm y la cara hundida 1 mm la garganta real es de unos 4,7 mm, no de 5,66.
¿Qué longitud mínima debe tener un cordón resistente?
Según la EN 1993-1-8, 30 mm o seis veces la garganta, lo que sea mayor. Para a4 y a5 son 30 mm; para a6, 36 mm; para a8, 48 mm. Los tramos más cortos no se consideran portantes.
Actualizado: