Soudure d’angle : gorge a et côté z
Le plan indique a5, le calibre que vous tenez mesure z. Ce calculateur convertit l’un en l’autre et montre ce que la différence coûte en métal d’apport.
Réponse courte
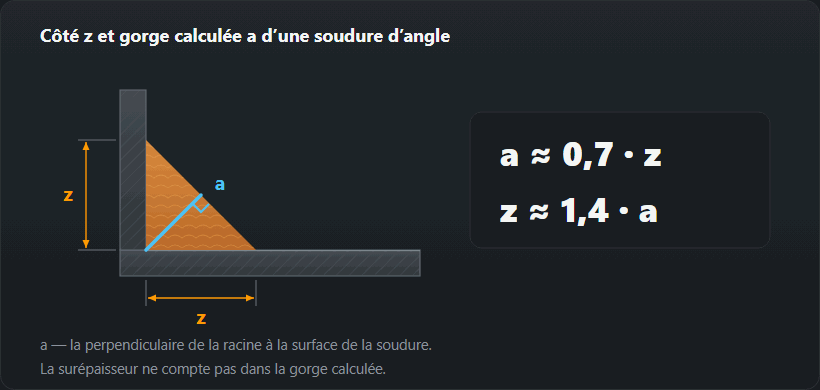
a = 0,7·z et z = 1,41·a : la gorge de calcul d’une soudure d’angle est le côté divisé par la racine carrée de deux. Une soudure a4 a un côté de 5,7 mm ; une soudure z5 a une gorge de 3,5 mm.
La conversion
Pour une soudure d’angle à côtés égaux, a = z / √2 ≈ 0.7·z et
z = a · √2 ≈ 1.41·a. Ainsi a5 et z7 désignent la même soudure, et
les deux notations sont constamment confondues — généralement dans le sens qui
coûte cher, car quelqu’un lit a5 comme un côté de 5 mm et soude une gorge
trop mince d’environ 30 %.
Le coût varie avec le carré. Passer de a4 à a5, c’est 56 % de section, de métal d’apport et de temps d’arc en plus. C’est pourquoi il vaut la peine de traquer le surdimensionnement : il n’est pas gratuit, et il n’est pas plus résistant que ce que demandait le plan.

Limites raisonnables
En dessous d’environ 3 mm, une soudure d’angle ne fond pas de façon fiable et fissure au refroidissement. Au-dessus d’environ 0,7 fois l’épaisseur de la pièce la plus mince, elle est inutile — le métal de base cédera le premier. Entre ces bornes, la dimension vient du calcul, et la valeur de charge du calculateur est un contrôle d’ordre de grandeur, pas un substitut au calcul de structure.
Résistance de calcul de la soudure
| Acier | fu, N/mm² | βw | fvw,d, N/mm² |
|---|---|---|---|
| S235 | 360 | 0,80 | 208 |
| S275 | 430 | 0,85 | 234 |
| S355 | 490 | 0,90 | 251 |
| S420 | 520 | 1,00 | 240 |
| S460 | 540 | 1,00 | 249 |
Les valeurs sont calculées avec la formule de la NF EN 1993-1-8 à γM2 = 1,25, et non recopiées, si bien que le tableau et le calculateur ne peuvent pas diverger.
Tableau des soudures d’angle : côté, dépôt et capacité de a3 à a12
Les valeurs dont vous avez le plus souvent besoin, réunies au même endroit. Les colonnes utilisent les mêmes formules que le calculateur ci-dessus et que le calculateur de métal déposé, si bien que le tableau ne peut pas contredire ce que vous obtenez en saisissant vos propres valeurs.
| a, mm | z, mm | Section de métal fondu, mm² | Dépôt, kg/m | Passes MAG | Capacité S235, kN par 100 mm | Capacité S355, kN par 100 mm |
|---|---|---|---|---|---|---|
| a3 | 4,2 | 9,9 | 0,078 | 1 | 62,4 | 75,4 |
| a4 | 5,7 | 17,6 | 0,138 | 1 | 83,1 | 100,6 |
| a5 | 7,1 | 27,5 | 0,216 | 1 | 103,9 | 125,7 |
| a6 | 8,5 | 39,6 | 0,311 | 2 | 124,7 | 150,9 |
| a7 | 9,9 | 53,9 | 0,423 | 2 | 145,5 | 176,0 |
| a8 | 11,3 | 70,4 | 0,553 | 3 | 166,3 | 201,2 |
| a10 | 14,1 | 110,0 | 0,864 | 4 | 207,8 | 251,5 |
| a12 | 17,0 | 158,4 | 1,243 | 5 | 249,4 | 301,8 |
La section inclut 10 % de surépaisseur, masse volumique de l’acier 7,85 g/cm³, une passe MAG d’environ 35 mm² — mêmes hypothèses que le calculateur de métal déposé. Capacité : méthode simplifiée de l’EN 1993-1-8, γM2 = 1,25, effort le long du cordon.
Comment lire le tableau
De gauche à droite : gorge du plan (a) → côté à régler sur le calibre (z) → quantité de métal par mètre → tient-on en une passe ? → ce que la soudure supporte par 100 mm de longueur. La capacité croît linéairement avec a, la masse déposée avec son carré. D’où une règle de chiffrage simple : une soudure a8 n’est que deux fois plus résistante qu’une a4, mais elle consomme quatre fois plus de fil (0,553 contre 0,138 kg/m). Les colonnes de capacité valent pour une seule soudure d’angle ; une soudure d’angle double compte deux cordons, la valeur double donc.
Exemples chiffrés de a = 0,7·z
Exemple 1 : le plan indique « a5 », S355, cordon de 150 mm
Côté : z = 5 · 1.414 = 7.07 — à l’atelier, vous réglez le calibre
sur 7 mm et veillez à ne pas rester en dessous. La résistance de calcul de
l’S355 est de 251 N/mm², donc la soudure supporte 251 · 5 ≈ 1257 N
par millimètre de longueur, soit environ 189 kN sur les 150 mm. Le
calculateur donne exactement cela pour a = 5, S355 et 150 mm.
Exemple 2 : a6 exigé, côté de 6 mm soudé
L’erreur la plus courante en pratique. Un côté de 6 mm donne
a = 6 · 0.707 = 4.24 mm au lieu de 6. La capacité tombe à 71 %
de ce qui était demandé, et la section déposée à la moitié (0,155 contre
0,311 kg/m). La meuleuse n’y changera rien : il faut une seconde passe pour
arriver à un côté de 8,5 mm. À la réception, cela se voit tout de suite — le
calibre a6 n’atteint pas la face de la soudure.
Exemple 3 : tôle S235 de 8 mm — quelle plage de a est raisonnable
Limite haute 0.7 · 8 = 5.6 mm, limite basse 3 mm. Le
calculateur l’affiche ainsi : « Plage raisonnable pour a : 3…5,6 mm ». Vous
choisissez, par exemple, a4 (côté de 5,7 mm) : en S235, cela donne
208 · 4 ≈ 831 N/mm. Si le bureau d’études veut plus, on ne
gonfle pas la soudure au-delà de 5,6 mm — on la fait plus longue ou on soude
des deux côtés.
Exemple 4 : combien de fil pour 10 m de soudure d’angle a4
Section avec surépaisseur : 5.66² / 2 · 1.10 ≈ 17.6 mm², masse
17.6 · 0.00785 ≈ 0.138 kg/m, soit 1,38 kg de métal déposé sur
10 m. En MAG, le site retient un rendement de dépôt de 0,93 ; environ
1,49 kg de fil partent donc de la bobine. La même soudure des deux côtés — le
double. Ce que coûte un tel mètre en gaz, en électricité et en main-d’œuvre se
calcule avec le
calculateur de coût de soudure.
Comment choisir la gorge selon l’épaisseur de tôle
- Prenez la plus mince des pièces assemblées. C’est elle qui limite la soudure : une semelle de 10 mm sur une tôle de 20 mm — travaillez avec 10.
- Limite haute : a ≤ 0,7·t. Au-dessus, le métal de base cède le premier ; le calculateur le signale sur une ligne à part.
- Limite basse : a ≥ 3 mm. La NF EN 1993-1-8 (§ 4.5.2) n’admet pas de soudure d’angle porteuse de gorge inférieure à 3 mm.
- Longueur : une soudure d’angle plus courte que 30 mm ou 6·a, la plus grande des deux valeurs, n’est pas considérée comme porteuse selon la NF EN 1993-1-8. Pour a5, cela fait 30 mm, pour a8 48 mm.
- Angle entre les pièces de 60° à 120° — dans cette plage, la norme traite l’assemblage comme une soudure d’angle ; en dehors, il se calcule autrement.
- Vérifiez la capacité avec le calculateur et comparez-la à
l’effort donné par le bureau d’études. La valeur simplifiée suppose une
charge dans le sens de la soudure ; pour les contraintes combinées, le
bureau d’études applique la méthode directionnelle :
√(σ⊥² + 3·(τ⊥² + τ∥²)) ≤ fu / (βw·γM2)etσ⊥ ≤ 0.9·fu / γM2.
Les très longues soudures des assemblages à recouvrement sont encore réduites par le facteur βLw — cela concerne les soudures de plus d’environ 150·a, soit pour a5 plus de 750 mm. C’est un travail pour le calcul du bureau d’études.
Soudures d’angle concaves, convexes et à côtés inégaux

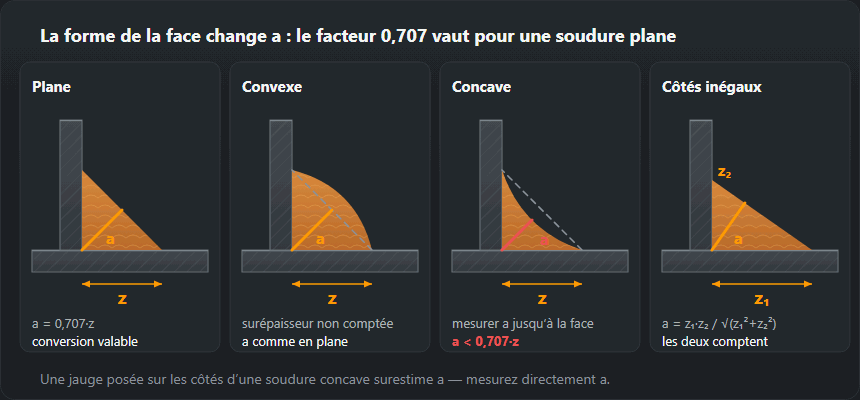
Convexe. Tout ce qui dépasse la droite entre les pieds des côtés ne compte pas dans a. Une soudure d’angle z6 avec un bombé bien visible a toujours a = 4,24 — elle est simplement plus lourde et son raccord avec le métal de base est plus brusque, ce qui est pire en fatigue.
Concave. Ici, a se mesure de la racine au point le plus creux de la face, et non depuis les côtés. Avec des côtés de 8 mm, une soudure plane aurait a = 5,66 ; si la face rentre de 1 mm, il reste environ 4,7 mm. Un calibre posé sur les côtés lira « a5,7 » — et vous induira en erreur.
Côtés inégaux. Pour des côtés z₁ et z₂, la gorge est la
hauteur du triangle rectangle : a = z₁·z₂ / √(z₁² + z₂²). Des côtés
de 6 et 8 mm donnent 48 / 10 = 4.8 mm — plus qu’une
soudure 6×6 (4,24), mais moins qu’une 8×8 (5,66). Les deux côtés comptent, pas
seulement le plus long.
Pénétration profonde : quand compter plus que la gorge de la face
Le MAG en transfert par pulvérisation axiale et le soudage à l’arc sous flux pénètrent dans la racine au-delà du sommet du triangle. La NF EN 1993-1-8 permet d’ajouter cette pénétration à la gorge de calcul seulement si des essais de procédure ont montré qu’elle est obtenue de façon constante. Sans cette preuve (en pratique une QMOS avec macrographie), a est pris d’après la géométrie de la face, et la pénétration reste une réserve. Sur le plan, une soudure d’angle à pénétration profonde est repérée à part, pour que le soudeur ne réduise pas le côté à l’œil.
Soudure d’angle multipasse : à partir de quelle taille et combien de passes
La colonne « passes MAG » suppose une passe MAG simple typique d’environ 35 mm². Elle montre que jusqu’à a5 inclus la soudure d’angle tient en une passe, que a6 en demande deux, a8 trois et a10 quatre. Avec des électrodes enrobées (environ 25 mm² par passe), deux passes sont déjà nécessaires à a5, et cinq à a10. Montez par le bas : la première passe dans la racine, les suivantes en recouvrant la précédente, la dernière égalisant la face pour que les côtés sortent égaux. Votre propre section et votre procédé se saisissent dans le calculateur de métal déposé et de passes.
Erreurs courantes sur le plan et à l’atelier
- Un chiffre sans lettre. « 5 » à côté du symbole triangle peut être a5 ou z5 — plus de 40 % d’écart de capacité. Demandez avant de souder. Sur les plans AWS, un chiffre seul est le côté.
- a lu comme z. La soudure sort trop mince de 29 %, avec la moitié de la section (exemple 2).
- z lu comme a. L’inverse : deux fois plus de dépôt, plus de déformation, et seulement autant de résistance en plus que le métal de base le permet.
- Soudure d’angle double oubliée. Des triangles de part et d’autre de la ligne de référence sont deux soudures — masse et temps doublent. À quoi cela ressemble sur un plan, la page sur la lecture des symboles de soudure le montre.
- a supérieur à 0,7·t. Souvent « par sécurité » — cela ne renforce pas l’assemblage, cela ne fait que le déformer.
- Tronçons trop courts. Une soudure d’angle discontinue dont les tronçons font moins de 30 mm ou 6·a n’est pas comptée comme porteuse.
Mesurer au calibre de soudure d’angle : ce que vous mesurez vraiment
Un calibre de soudure d’angle a généralement deux échelles : le côté (posé contre la tôle) et la gorge (posée contre la face à 45°). Sur les soudures planes et convexes, mesurer les côtés suffit — le plus petit côté multiplié par 0,707 donne a. Sur une soudure concave, il faut mesurer la gorge directement, car les côtés la surestiment. Mesurez en plusieurs endroits, y compris aux extrémités, où la soudure est souvent la plus mince. Les déficits de gorge et les excès de convexité admis pour les niveaux de qualité B, C et D figurent dans le calculateur ISO 5817, et le relevé se reporte dans le générateur de rapport de contrôle visuel. Comment conduire le cordon pour que les côtés sortent égaux, le guide de la soudure d’angle en position PB l’explique.
Questions fréquentes
Le plan donne-t-il a ou z ?
En Europe, presque toujours a, la gorge de calcul. Les plans américains donnent le côté, c’est-à-dire z. Un chiffre seul, sans lettre, est une lacune dans la documentation : a5 et z5 diffèrent de plus de 40 %.
Pourquoi une soudure plus épaisse que la tôle est-elle inutile ?
Parce qu’au-delà, ce n’est plus la soudure qui cède mais le métal de base à côté. Au-dessus d’environ 0,7 fois l’épaisseur de la tôle, chaque millimètre supplémentaire coûte du métal d’apport, du temps et de la déformation — et n’apporte aucune capacité.
La convexité compte-t-elle dans la gorge ?
Non. La gorge de calcul est la perpendiculaire menée de la racine à la face théorique, et tout ce qui dépasse est ignoré. Une soudure très convexe n’est donc pas plus résistante, seulement plus lourde.
Que signifie une soudure a5, et combien pèse un mètre ?
a5 est une soudure d’angle de gorge 5 mm, soit un côté de 7,07 mm. Elle contient environ 0,216 kg de métal déposé par mètre (27,5 mm² avec surépaisseur, acier à 7,85) ; en MAG avec un rendement de 0,93, cela fait environ 0,232 kg/m de fil. Une soudure d’angle double en prend le double. Une a4 a un côté de 5,66 mm et 0,138 kg/m.
Une soudure d’angle a2 est-elle admise ?
Pas comme soudure porteuse : la NF EN 1993-1-8 exige une gorge d’au moins 3 mm, et le calculateur signale tout a < 3. Une a2 (côté de 2,8 mm) se rencontre sur tôle mince dans des pièces non dimensionnées pour une charge, comme des capots, où la soudure n’a qu’à fermer le joint.
Comment mesurer la gorge d’une soudure d’angle concave ?
Directement, avec l’échelle de gorge du calibre posée sur le point le plus creux de la face. Mesurer les côtés surestime a : avec des côtés de 8 mm et une face qui rentre de 1 mm, la vraie gorge est d’environ 4,7 mm, pas 5,66.
Quelle est la longueur minimale d’une soudure d’angle porteuse ?
Selon la NF EN 1993-1-8, 30 mm ou six fois la gorge, la plus grande des deux valeurs. Pour a4 et a5, cela fait 30 mm, pour a6 36 mm, pour a8 48 mm. Les tronçons plus courts ne sont pas comptés comme porteurs.
Mis à jour :