Lire un symbole de soudure ISO 2553 : flèche, ligne de référence, dimensions
Un symbole de soudure est une consigne condensée : quel joint, quel côté, quelle forme, quelle dimension, quelle longueur, par quel procédé. Lisez-le dans cet ordre et il cesse d’être énigmatique.
Réponse courte
On le lit dans l’ordre : la flèche pointe vers le joint, et le côté est fixé par la ligne de référence, et non par « dessus » ou « dessous » : dans l’ISO 2553 (système A), un symbole sur le trait continu appartient au côté flèche, un symbole sur le trait interrompu au côté opposé. Le nombre avant le symbole est la dimension (a ou z), après lui vient le nombre × la longueur des segments, avec l’intervalle entre eux entre parenthèses. La queue porte le procédé et le niveau de qualité.

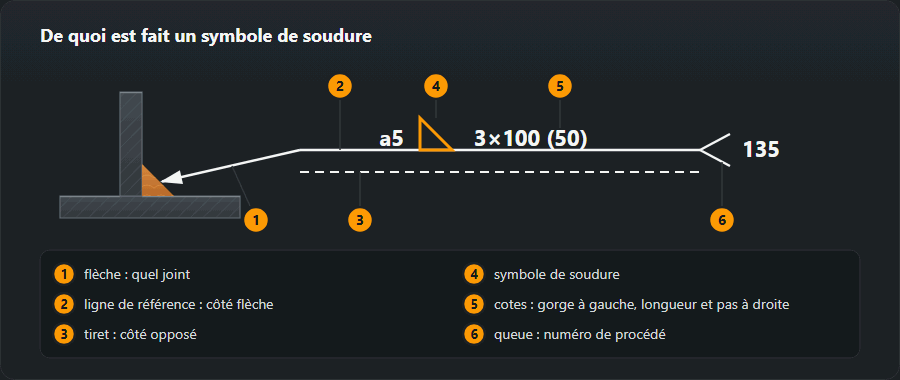
L’ordre de lecture
1. La flèche. Le joint concerné. Sur une préparation dissymétrique, la flèche est coudée et pointe vers la pièce à préparer.
2. La ligne et le côté. Le système A de l’ISO 2553 utilise une ligne de référence continue avec une ligne en tirets à côté : symbole sur la ligne continue = côté de la flèche, sur la ligne en tirets = côté opposé. L’AWS A2.4 utilise une seule ligne : en dessous = côté de la flèche, au-dessus = côté opposé.
3. La forme. Triangle — soudure d’angle. V — bout à bout en V simple. Carré — bout à bout à bords droits. Demi-V — chanfrein simple en K. U et J — préparations en U et en J. Un symbole de part et d’autre de la ligne signifie des soudures des deux côtés.
4. La dimension, à gauche. a suivi d’un nombre
est la gorge de calcul ; z est la longueur du côté. Pour les soudures bout à bout,
la profondeur de préparation peut figurer ici à la place.
5. La longueur, à droite. Un nombre seul est la longueur. Une
expression comme 3×50 (100) est une soudure discontinue : trois
tronçons de 50 mm séparés par des intervalles de 100 mm, mesurés de la
fin d’un tronçon au début du suivant (détaillé plus bas).
6. La queue. Numéro de procédé, référence du DMOS (WPS), niveau de qualité, exigence de CND — tout ce que le bureau d’études a choisi d’y mettre.

| Symbole | Type de soudure | Quand on l’utilise |
|---|---|---|
| Triangle rectangle | Soudure d’angle | Assemblage en T, à recouvrement, d’angle |
| Deux traits parallèles | Bout à bout, bords droits (I) | Matériau mince jusqu’à 4–6 mm |
| V | Bout à bout en V simple | Environ de 5 à 20 mm d’épaisseur |
| Demi-V | Bout à bout en demi-V | Quand l’accès ne se fait que d’un seul côté |
| U | Bout à bout en U simple | Forte épaisseur, moins de métal d’apport |
| Demi-cercle | Reprise à l’envers | Un cordon sur la racine, côté opposé |
| Cercle | Point | Soudage par résistance |
Symboles complémentaires
| Repère | Où | Signification |
|---|---|---|
| Cercle | Au coude | Soudure sur tout le pourtour du contour fermé |
| Drapeau | Au coude | Soudure sur chantier — réalisée sur site, pas en atelier |
| Trait droit au-dessus du symbole | Sur le symbole | Surface à finir à ras |
| Arc convexe | Sur le symbole | Surface convexe exigée |
| Arc concave | Sur le symbole | Surface concave exigée |
| M ou MR | Sur le symbole | Support envers permanent ou amovible |
Un exemple détaillé
Un symbole montrant un triangle sur la ligne continue, a5 à sa
gauche, 3×80 (200) à sa droite, un cercle au coude et
135 dans la queue se lit ainsi : une soudure d’angle côté flèche, gorge de calcul
de 5 mm, discontinue — trois tronçons de 80 mm séparés par des intervalles de 200 mm — réalisée sur tout le pourtour de la
pièce, en soudage MAG avec fil plein.
Composez le vôtre et voyez-le dessiné dans le
générateur de symboles de soudure,
et vérifiez le calcul de a à z avec le
calculateur de soudure
d’angle.
Le même élément de plan désigne des côtés différents en ISO et en AWS. Une ligne de référence en tirets signifie ISO ; un symbole placé au-dessus ou en dessous d’une ligne unique signifie AWS. Les plans de l’ancien système soviétique sont encore différents — voir GOST 2.312 et ISO 2553.
Symboles de soudure d’un vrai plan, décortiqués élément par élément
Voici trois symboles qu’on retrouve sans cesse sur les plans d’atelier de charpente métallique. Chacun se lit dans le même ordre : flèche → ligne → symbole → dimension à gauche → longueur à droite → repères au coude → queue. Tenez-vous à cet ordre et rien n’est oublié.
Exemple 1 : une soudure d’angle double sur un assemblage en T
Deux triangles sur la ligne de référence, l’un au-dessus de l’autre, chacun avec
a4, rien à droite, 135 dans la queue. Il n’y a
pas de ligne en tirets — et c’est correct : l’ISO 2553 permet de l’omettre quand une
soudure des deux côtés est symétrique, c’est-à-dire le même symbole et les mêmes
dimensions de chaque côté.
- Quoi : deux soudures d’angle, une de chaque côté de l’âme.
- Quelle taille : gorge de calcul
a4, soit 4 mm ; le côté vaut 4 × 1,41 ≈ 5,7 mm, et c’est ce que le soudeur contrôle au calibre. - Quelle longueur : aucun nombre à droite signifie une soudure continue sur tout le joint.
- Comment : 135 dans l’ISO 4063 est le soudage MAG avec fil plein.
Un calcul à faire avant de commencer : une soudure d’angle a4 a une section de a² = 16 mm², deux en font 32 mm². Par mètre de joint, cela fait 32 cm³, soit environ 250 g de métal déposé avant toute surépaisseur. La consommation de fil se planifie à partir de chiffres de ce type.
Exemple 2 : un bout à bout en V simple avec reprise à l’envers
Un V sur la ligne continue, le demi-cercle d’une reprise à l’envers sur la ligne en tirets,
111/ISO 5817-C dans la queue. Lisez : préparation en V simple et
soudure bout à bout côté flèche, avec une passe sur la racine de l’autre côté. Dans la
queue, 111 est le soudage à l’arc à l’électrode enrobée, ISO 5817-C est le niveau de qualité C, celui auquel la soudure
sera jugée. Il n’y a aucune dimension devant le V, donc la pénétration complète
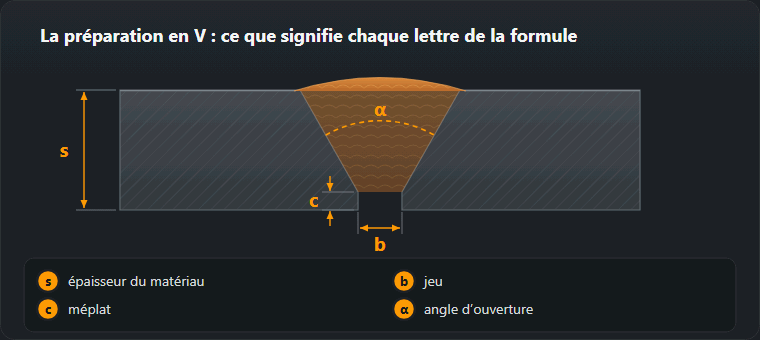
est exigée ; si le bureau d’études avait accepté une pénétration partielle, une profondeur telle que
s6 serait écrite à cet endroit.
À l’atelier, le demi-cercle de l’autre côté désigne une opération précise : retourner la pièce ou passer dessous, gouger la racine à l’envers jusqu’au métal sain et déposer une passe. Prévoyez-le dans l’ordre d’assemblage avant que la pièce soit soudée dans une position où sa face inférieure n’est plus accessible.
Exemple 3 : un poteau sur sa platine, soudure de chantier sur tout le pourtour
Un triangle avec a6 sur la ligne continue, un cercle et un drapeau
au coude, 136 dans la queue. Lisez : soudure d’angle a6 côté
flèche, sur tout le contour fermé, réalisée sur chantier et non à l’atelier,
au fil fourré sous protection gazeuse (136 dans l’ISO 4063). Pour un poteau
en tube carré de 200×200, cela fait un peu moins de 0,8 m de soudure.
Sans le cercle, la soudure ne couvrirait que la face touchée par la flèche ;
sans le drapeau, l’atelier pourrait souder la platine avant l’expédition, et le
poteau ne tiendrait pas dans le camion ou ne pourrait pas être réglé sur ses
tiges d’ancrage.
Les dimensions a, z et s et comment les convertir
L’ISO 2553 définit a comme la hauteur du plus grand triangle isocèle inscriptible dans la section de la soudure d’angle, et z comme la longueur du côté. Pour une soudure d’angle à côtés égaux et à face plane, z = a·√2 ≈ 1,41·a, et inversement a ≈ 0,7·z. La section d’une telle soudure est exactement a², donc même un petit changement de dimension change beaucoup la quantité de métal :
| a, mm | z = a·√2, mm | Section a², mm² | Métal déposé par m, g |
|---|---|---|---|
| a3 | 4,2 | 9 | 71 |
| a4 | 5,7 | 16 | 126 |
| a5 | 7,1 | 25 | 196 |
| a6 | 8,5 | 36 | 283 |
| a7 | 9,9 | 49 | 385 |
| a8 | 11,3 | 64 | 502 |
| a10 | 14,1 | 100 | 785 |
Le tableau donne un minimum théorique : acier à 7,85 g/cm³, sans surépaisseur, sans pertes. Passer de a4 à a5 ajoute 56 % de métal déposé, passer de a5 à a7, presque le double. Surdimensionner une soudure « par sécurité » n’est pas gratuit : cela coûte du fil, des heures et de la déformation. Vérifiez la dimension pour une tôle donnée dans le calculateur de gorge et de côté.
- Côtés inégaux. La norme dit que le symbole
ane doit pas être employé dans ce cas ; la dimension est précisée autrement, en général en donnant les deux côtés. Une cote a sur une soudure d’angle à côtés inégaux est une raison de poser la question. - Soudures bout à bout. Le symbole peut être précédé de
s— l’épaisseur de la soudure, pénétration comprise. Une absence de cote à côté d’un symbole de soudure bout à bout se lit comme une pénétration complète. - La longueur nominale dans la norme est la longueur sur laquelle
la soudure a sa dimension complète. Les cratères d’extrémité ne comptent pas, donc
a5 200signifie 200 mm de a5 complet.
Soudures discontinues : n × l (e), détaillées pas à pas
L’expression à droite du symbole a trois parties : n —
le nombre d’éléments de soudure, l — la longueur de chacun,
(e) — l’intervalle entre eux. Dans l’ISO 2553, l’intervalle est
mesuré de la fin d’un élément au début du suivant ; la documentation de PTC
pour le logiciel de CAO Creo le décrit de la même façon quand elle
compare l’ISO à l’ANSI/AWS, où le pas se mesure d’axe en axe.

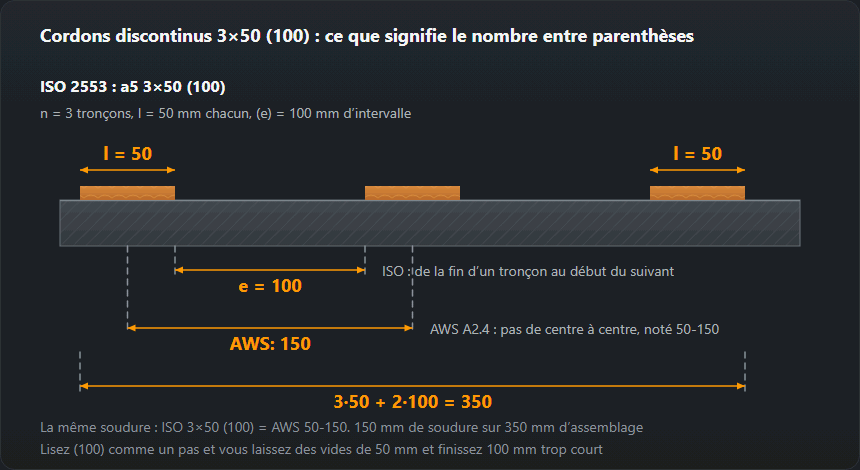
- Longueur de joint occupée : L = n·l + (n − 1)·e.
Pour
3×50 (100): 150 + 200 = 350 mm. - Longueur réelle de soudure : n·l = 150 mm ; le reste, ce sont des intervalles.
- Combien d’éléments tiennent : n = (L + e) / (l + e), arrondi à l’entier inférieur. Sur un joint de 1000 mm à 50 (100) : 1100 / 150 = 7,3, donc 7 éléments sur 950 mm. Il reste 50 mm — savoir si la soudure doit commencer et finir aux extrémités du joint, c’est au plan de le dire, pas au soudeur.
- Conversion en AWS : pas = l + e, donc la même soudure s’écrit
50-150.
Une soudure discontinue des deux côtés est soit en chaîne — les éléments se font face — soit en quinconce, avec les éléments d’un côté en face des intervalles de l’autre. Pour une soudure en quinconce, la norme définit aussi le décalage : la distance entre le début du soudage d’un côté et le début de l’autre. Ce sont des soudures différentes même quand les nombres sont identiques, donc regardez comment les symboles sont dessinés.
La queue : lire des inscriptions séparées par des barres obliques
Les inscriptions de la queue sont séparées par des barres obliques, et chacune renvoie à une norme différente.
135/ISO 5817-C/ISO 6947-PB se décompose ainsi :
- 135 — le procédé selon l’ISO 4063 (MAG, fil plein). Les numéros les plus courants sont 111, 135, 136 et 141 ; la liste complète est dans le tableau des numéros de procédés.
- ISO 5817-C — le niveau de qualité auquel les imperfections sont jugées ; la signification des niveaux B, C et D est traitée sur la page ISO 5817.
- ISO 6947-PB — la position de soudage, ici soudure en angle à plat ; les codes de position sont expliqués sous positions de soudage.
La queue peut aussi contenir un numéro de DMOS (WPS) ou des exigences de contrôle. Quand toutes les soudures de la feuille partagent les mêmes données, les concepteurs les reportent souvent dans les notes générales au-dessus du cartouche — les queues disparaissent des symboles et la note s’applique à leur place.
Erreurs fréquentes dans la lecture des symboles de soudure
- « Au-dessus de la ligne = côté de la flèche ». Une règle prise sur des plans où la ligne en tirets est sous la ligne continue. Dans le système A, ce qui compte est la ligne sur laquelle se trouve le symbole, et la ligne en tirets peut être dessinée au-dessus ou en dessous de la ligne continue. Cherchez d’abord la ligne en tirets, puis lisez.
- Côté de la flèche confondu avec le côté visible. Le côté de la flèche est le côté que la flèche touche, pas celui que vous voyez sur la vue. Sur une coupe vue de l’autre direction, les deux s’inversent.
- a lu comme z. Une soudure d’angle z5 faite en a5 a un côté de 7,1 mm au lieu de 5 mm et une section double (25 au lieu de 12,5 mm²). L’inverse — a5 faite en z5 — donne une gorge d’environ 3,5 mm, 30 % trop courte, et la soudure est refusée au contrôle.
- La parenthèse lue comme un pas. Un 3×50 (100) posé avec des intervalles de 50 mm finit 100 mm trop court et les intervalles sont trop petits.
- Un cercle ou un drapeau oublié. Sans le cercle, une seule face est soudée ; sans le drapeau, une soudure de chantier est faite à l’atelier.
- Un plan américain lu comme un plan européen. Pas de ligne en tirets, des symboles sous une ligne unique et des cotes en pouces signifient AWS. Là, la dimension de la soudure d’angle est le côté : 1/4" est un côté de 6,35 mm, pas une gorge.
ISO 2553 : système A et système B
L’ISO 2553 connaît deux façons d’indiquer le côté du joint visé. Le système A utilise une double ligne de référence — continue plus en tirets — et repose sur l’ISO 2553:1992. Le système B utilise une ligne unique et provient de normes en usage dans les pays du Pacifique, ce qui explique qu’il s’aligne sur l’AWS A2.4. La norme interdit expressément de mélanger les deux sur un même plan et exige que le plan précise le système utilisé, ainsi que les unités de mesure.
| Système A | Système B | |
|---|---|---|
| Ligne de référence | Deux : continue et en tirets | Une |
| Côté de la flèche | Symbole sur la ligne continue | Symbole sous la ligne |
| Côté opposé | Symbole sur la ligne en tirets | Symbole au-dessus de la ligne |
| Compatibilité | La tradition européenne ISO | Volontairement alignée sur AWS A2.4 |
Comment s’y retrouver quand le cartouche est muet : s’il y a une ligne en tirets à côté d’une ligne de référence n’importe où sur la feuille, c’est le système A. S’il n’y en a aucune et que les symboles se trouvent au-dessus et en dessous d’une ligne unique, le plan suit le système B ou l’AWS — lisez-le à l’américaine, avec la comparaison ISO 2553 et AWS A2.4 sous la main.
Questions fréquentes
Par où commencer la lecture ?
Par la flèche : elle indique de quel joint il s’agit. Ensuite la ligne de référence et la place du symbole sur celle-ci, qui indique de quel côté. Puis la forme du symbole, puis les dimensions, puis la queue. Lire les dimensions avant d’avoir établi le côté, c’est ainsi qu’on soude la mauvaise face d’une tôle.
Le plan ne comporte aucun symbole de soudure. Que faire ?
Demander. Un joint non repéré n’est pas « au choix du soudeur » — c’est une lacune de la documentation, et sur tout ce qui relève de la NF EN 1090 elle doit être comblée avant le soudage. Une note générale du type « toutes les soudures d’angle a4 sauf indication contraire » est courante et vaut spécification.
Que signifie un symbole de part et d’autre de la ligne ?
Une soudure des deux côtés du joint — une soudure d’angle double ou un bout à bout en double V. Les deux moitiés peuvent différer : a5 d’un côté et a3 de l’autre est parfaitement normal sur un joint chargé de façon dissymétrique.
Que signifie 3×50 (100) à côté d’un symbole de soudure ?
Une soudure discontinue : trois tronçons de 50 mm séparés par des intervalles de 100 mm. Dans l’ISO 2553, le nombre entre parenthèses est la distance entre la fin d’un tronçon et le début du suivant, pas le pas. La soudure occupe donc 3·50 + 2·100 = 350 mm du joint et contient 150 mm de soudure réelle. Sur un plan AWS, la même soudure s’écrirait 50-150, car l’AWS donne le pas d’axe en axe.
Que signifie un symbole de soudure sans longueur à droite ?
Que la soudure est continue sur toute la longueur du joint. Une longueur n’est écrite que si la soudure est plus courte que le joint ou discontinue. Une flèche et une ligne de référence sans aucun symbole signifient seulement « souder ce joint » — le détail doit alors venir d’un autre document, comme le DMOS (WPS).
La BS EN ISO 2553 est-elle différente de l’ISO 2553 ?
Pas dans le contenu : la BS EN ISO 2553 est la publication britannique de la même norme, comme la NF EN ISO 2553 en est la publication française et la DIN EN ISO 2553 la publication allemande. L’édition ISO actuelle est l’ISO 2553:2019, qui a remplacé l’édition de 2013. La norme contient deux systèmes, A et B ; les plans européens utilisent normalement le système A avec la ligne en tirets.
Mis à jour :