Lire les symboles de soudure GOST 2.312 sur les plans soviétiques
Du matériel construit sur des plans soviétiques est encore en service partout en Europe, et les symboles de ces plans suivent une autre logique que celle de l’ISO 2553. Les différences sont systématiques, ce qui les rend assimilables.
Une autre logique, pas seulement d’autres signes
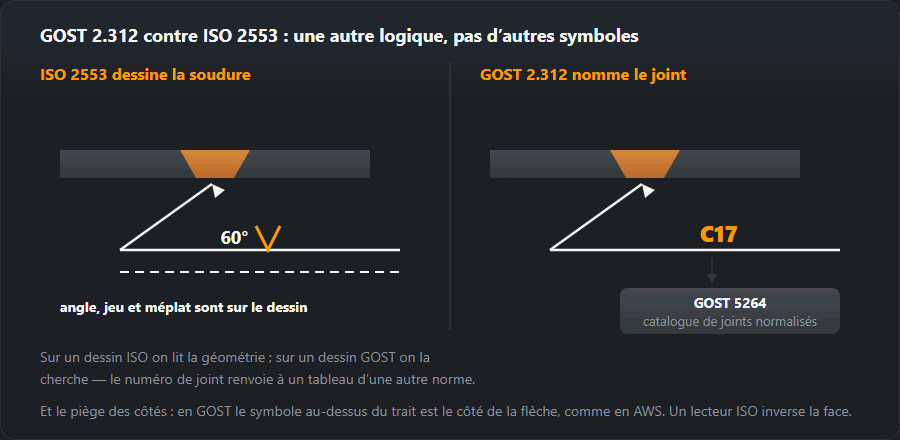
L’ISO 2553 dessine la soudure : le symbole est une image de la coupe de l’assemblage, et les cotes sont placées autour. Le GOST 2.312 nomme l’assemblage : la référence désigne un type d’assemblage dans un catalogue de préparations normalisées d’une norme associée, et ce catalogue définit la géométrie.
Ainsi une référence GOST telle que С17 signifie « assemblage bout à bout numéro 17 »
du GOST 5264 — une préparation en V avec un angle, un jeu et un méplat donnés.
On ne peut pas lire la géométrie sur le plan ; on la cherche.

Les différences visibles
Notez la première ligne : le GOST n’a ni trait interrompu ni couple côté flèche / côté opposé. Le côté est lié à la face de l’assemblage : la désignation se place sur la tablette quand la ligne de repère part de la soudure vue côté face (le côté d’où la soudure est faite) et sous la tablette quand elle part du côté envers. Cela ne correspond ni au système A de l’ISO ni à l’AWS, où le dessous de la ligne est le côté flèche — les lecteurs venant de l’un ou l’autre système doivent changer d’habitude.
| Élément | ISO 2553 | GOST 2.312 |
|---|---|---|
| Côté du joint | Trait continu — côté de la flèche, trait interrompu — côté opposé | La tablette : au-dessus la soudure visible, en dessous la soudure cachée |
| Type de joint | Un symbole dessiné : V, triangle, deux traits | Lettre et numéro : С bout à bout, Т en T, У d’angle, Н à recouvrement |
| Préparation des bords | Donnée par le symbole et cotée sur le dessin | Donnée par le numéro du type de joint dans la norme du procédé |
| Dimension de la soudure d’angle | a — gorge de calcul, ou z — côté | ⊿ avec la dimension du côté, p. ex. ⊿6 |
| Procédé | Code ISO 4063 dans la queue de la flèche | Généralement dans les exigences techniques, pas dans le symbole |
| Soudure sur tout le pourtour | Cercle au coude | Cercle au coude |
| Soudure sur chantier | Drapeau | Drapeau |
Les lettres de type d’assemblage
- С — assemblage bout à bout (stykovoye). GOST 5264 pour le soudage manuel à l’arc, GOST 14771 pour le soudage sous protection gazeuse.
- Т — assemblage en T.
- У — assemblage d’angle.
- Н — assemblage à recouvrement.
- ⊿ devant un nombre — la taille du côté de la soudure d’angle (les tableaux du
GOST 5264 l’appellent K), donc
⊿6est un côté de 6 mm, équivalent à l’ISOz6et à une gorge d’environ 4,2.
Travailler d’après un vieux plan
Trois étapes. Identifiez le code d’assemblage et trouvez la préparation dans le tableau GOST concerné — l’angle, le jeu et le méplat y sont, pas sur le plan. Convertissez la taille de la soudure d’angle : le GOST donne le côté, donc divisez par 1,41 si votre mode opératoire travaille en gorge. Et vérifiez la matière : la nuance d’acier sera une désignation GOST, donc passez-la dans le tableau des équivalences de nuances d’acier avant de choisir un produit d’apport.
Une mise en garde qui mérite d’être répétée : un tableau d’équivalence apparie la résistance, pas la composition chimique. Avant de souder une réparation sur un vieil acier inconnu, obtenez la composition et passez-la dans le calculateur de carbone équivalent — un vieil acier de construction est fréquemment plus riche en carbone que son équivalent nominal moderne.
De quoi se compose une désignation de soudure GOST 2.312 standard
Une désignation GOST s’écrit sur une ligne, sur la tablette d’une ligne de repère, et la ligne de repère, avec une flèche d’un seul côté, part de la soudure dessinée. Une soudure visible est dessinée en trait continu épais, une soudure cachée en trait interrompu, et un point de soudure visible isolé par un « + ». La ligne de désignation contient, dans l’ordre :
- les signes auxiliaires au coude de la ligne de repère — un cercle pour « soudure sur contour fermé » et un drapeau pour « soudure au montage » ;
- la norme du type d’assemblage — GOST 5264 pour le soudage manuel à l’arc avec électrode enrobée, GOST 14771 pour le soudage sous protection gazeuse, etc. ;
- le code d’assemblage — С, У, Т ou Н avec un numéro du tableau de cette norme ;
- le signe ⊿ et le côté — pour les soudures d’angle des assemblages en T, d’angle et à recouvrement ;
- pour une soudure discontinue — la longueur du tronçon, « / » (en vis-à-vis) ou « Z » (en quinconce), et le pas ;
- les autres signes auxiliaires — par exemple « enlever la surépaisseur » ou « raccorder les irrégularités en douceur au métal de base ».
Si toutes les soudures du plan suivent une même norme, son numéro peut être reporté dans les exigences techniques, ne laissant sur la ligne que le code d’assemblage et les cotes. Les soudures identiques partagent un numéro d’ordre et une seule d’entre elles porte la désignation complète — une ligne de repère avec seulement un numéro vous renvoie donc à la soudure portant le même numéro.
Exemple : « ГОСТ 5264-80-Т3-⊿6 » décodé et converti en ISO
- GOST 5264-80 — soudage manuel à l’arc avec électrode enrobée ; c’est le procédé 111 de l’ISO 4063, et il doit être inscrit dans la queue de la flèche ISO.
- Т3 — assemblage en T sans préparation des bords, soudure des deux côtés (Т1 est le même soudé d’un seul côté).
- ⊿6 — côté de 6 mm.
Dans l’ISO 2553 système A : deux triangles de part et d’autre de la ligne de référence,
pas de trait interrompu car la soudure est symétrique, dimension z6 ou
a4.2, et 111 dans la queue. Un cercle sur la ligne de repère GOST
devient le même cercle au coude en ISO ; un drapeau reste un drapeau.
Soudures discontinues : « / », « Z » et le pas
Le GOST écrit une soudure discontinue comme la longueur du tronçon et le pas joints par le
signe de disposition : 50/100 est en vis-à-vis (tronçons des deux côtés face à
face), 50Z100 est en quinconce (tronçons d’un côté en face des
vides de l’autre). Le pas est la distance entre les centres de tronçons adjacents —
le même que le pas de l’AWS.
L’ISO 2553 met dans la parenthèse l’intervalle entre la fin d’un tronçon et le début du
suivant, et non le pas. D’où la règle : intervalle = pas −
longueur du tronçon. Pour 50/100, cela donne 100 − 50 = 50 mm, écrit
n×50 (50) en ISO ; n se déduit de la longueur du joint — un joint de 1000 mm
donne (1000 + 50) / (50 + 50) = 10,5, soit 10 tronçons. Reporter les nombres tels
quels — n×50 (100) — double chaque intervalle et perd presque un tiers
de la soudure (350 mm au lieu de 500 sur le même mètre).
Côté face et côté envers au lieu du côté flèche
Le GOST définit le côté face ainsi : pour une soudure d’un seul côté, le côté d’où elle est faite ; pour une soudure des deux côtés avec préparation asymétrique, le côté de la soudure principale ; pour une soudure symétrique, l’un ou l’autre. La désignation se place sur la tablette si la ligne de repère part d’une soudure dessinée côté face, et sous la tablette si elle part du côté envers.
En convertissant en ISO, décidez d’abord où la flèche pointera sur le nouveau plan. Si elle pointe sur le côté face, la soudure côté face devient le côté flèche et son symbole va sur le trait continu, tandis que la soudure côté envers va sur le trait interrompu. L’habitude de l’AWS « sous la ligne, c’est le côté flèche » ne s’applique pas : en GOST, sous la tablette, c’est le côté envers.
Côtés de soudure GOST et leurs équivalents ISO
Les côtés de soudure les plus fréquents sur les plans anciens, écrits selon l’ISO 2553 pour une soudure d’angle à côtés égaux :
| GOST : côté ⊿, mm | ISO : z | ISO : a ≈ ⊿ / √2 |
|---|---|---|
| ⊿3 | z3 | a2,1 |
| ⊿4 | z4 | a2,8 |
| ⊿5 | z5 | a3,5 |
| ⊿6 | z6 | a4,2 |
| ⊿8 | z8 | a5,7 |
| ⊿10 | z10 | a7,1 |
| ⊿12 | z12 | a8,5 |
Arrondir la gorge est l’affaire du concepteur, pas du soudeur : un côté de 6 mm donne a4.2, et choisir entre a4 et a5 change la section de la soudure de plusieurs dizaines de pour cent. Vérifiez l’arithmétique dans le calculateur de soudure d’angle.
Erreurs courantes en passant du GOST à l’ISO
- Côté reporté en a. ⊿6 → a6 au lieu de a4.2 : la section double (36 au lieu de 18 mm²).
- Pas mis dans la parenthèse ISO. 50/100 → (100) au lieu de (50) : les intervalles doublent.
- Norme du type d’assemblage perdue. Un numéro С, Т, У ou Н sans sa norme est ambigu : le même numéro dans le GOST 5264 et le GOST 14771 décrit une préparation différente.
- Procédé perdu. En GOST, le procédé découle de la norme de l’assemblage ; en ISO, il doit être inscrit dans la queue comme un numéro de l’ISO 4063 — la liste complète est dans le tableau des numéros de procédé.
- Cotes de la préparation non reportées. L’angle, le jeu et le méplat sont dans le tableau GOST, pas sur le plan ; en passant à l’ISO, vérifiez-les par rapport à l’ISO 9692-1 — voir préparation des bords.
Établissez de quelle norme relève la feuille avant de lire le moindre symbole — l’ordre de lecture ISO est traité dans comment lire les symboles de soudure.
Questions fréquentes
Où puis-je encore rencontrer un plan GOST ?
Partout où l’on répare ou modifie du matériel construit dans l’ex-Union soviétique — presses, grues, chaudières, machines agricoles, matériel ferroviaire. Les plans survivent aux usines qui les ont faits, et la réparation d’une vieille machine se fait souvent d’après la documentation d’origine.
Peut-on convertir un symbole GOST en ISO ?
Pas mécaniquement. Le GOST code le type d’assemblage et la préparation dans une désignation tirée d’un tableau d’assemblages normalisés, là où l’ISO dessine la forme de la soudure. Convertir, c’est chercher ce que le code GOST prescrit puis exprimer cette géométrie en termes ISO — une traduction, pas une substitution.
Que signifie le signe ⊿ dans une désignation de soudure GOST ?
Le côté de la soudure d’angle : ⊿6 est un côté de 6 mm. Dans l’ISO 2553, la même taille s’écrit z6, et la gorge de calcul de cette soudure d’angle à côtés égaux est a4.2 (6 / 1,41). Reporter ⊿6 tel quel en a6 commande une soudure de section deux fois plus grande.
Comment convertir en ISO une soudure discontinue GOST telle que 50Z100 ou 50/100 ?
En GOST, le deuxième nombre est le pas entre les centres des tronçons ; dans l’ISO 2553, la parenthèse contient l’intervalle entre la fin d’un tronçon et le début du suivant. Intervalle = pas − longueur du tronçon = 100 − 50 = 50 mm, donc le GOST 50/100 devient en ISO n×50 (50). Le « / » signifie en vis-à-vis (tronçons face à face), le « Z » en quinconce ; le nombre de tronçons n se déduit de la longueur du joint.
Mis à jour :