Numéros des procédés de soudage selon l’ISO 4063
111, 135, 141 — le numéro de procédé remplace le nom partout où un document doit se lire quelle que soit la langue : sur un DMOS (WPS), sur un certificat de qualification de soudeur, dans une QMOS (WPQR) et sur un plan. Le tableau complet est plus bas, avec les noms et les abréviations internationales.
Réponse courte
Les numéros que l’on rencontre le plus souvent :
- 111 — MMA (SMAW), électrode enrobée, sans gaz ni dévidoir — chantier, réparations, vent.
- 114 — fil fourré autoprotégé (FCAW-S), sans bouteille — travail en extérieur, par vent.
- 121 — arc sous flux (SAW), fil plein, l’arc brûle sous une couche de flux — tôles épaisses, position à plat, mécanisé.
- 131 — MIG (GMAW), fil plein, gaz inerte (argon, hélium) — aluminium, cuivre.
- 135 — MAG (GMAW), fil plein, gaz actif Ar + CO₂ (M21) ou CO₂ (C1) — acier, le procédé le plus courant.
- 136 — MAG au fil fourré (FCAW), le laitier soutient le bain — soudage en position, fortes épaisseurs.
- 138 — MAG au fil à âme métallique (MCAW), presque pas de laitier — couvert par une qualification 135.
- 141 — TIG (GTAW), électrode de tungstène, argon, baguette d’apport à la main — inox, racines sur tube, aluminium.
- 15 — soudage plasma (PAW), tout un groupe, une buse resserre l’arc — variantes 151 à 153.
- 311 — soudage oxyacétylénique (OAW), une flamme au lieu d’un arc — tôle mince, petits tubes, sans électricité.
Ce qui distingue 135, 136 et 138 — fil, gaz, longueur de fil sorti, qualification — 135, 136 et 138 comparés. Chaque numéro avec son nom et son abréviation — dans le tableau ci-dessous.
Comment le numéro est construit
La numérotation est hiérarchique et se lit de gauche à droite. Le premier chiffre est le groupe : 1 arc, 2 résistance, 3 gaz, 4 pression, 5 faisceau, 7 autres procédés de soudage, 8 coupage et gougeage, 9 brasage. Le deuxième chiffre précise le groupe, le troisième désigne le procédé lui-même.
Prenons 135 : 1 soudage à l’arc, 13
soudage à l’arc sous protection gazeuse avec fil électrode fusible, 135 avec fil plein sous
gaz actif. C’est aussi pourquoi l’on trouve des numéros à deux chiffres dans les documents : 13
dans le domaine du certificat d’une entreprise désigne tout le sous-groupe et non une
seule de ses variantes. Une QMOS (WPQR) et un certificat de soudeur portent toujours le numéro
complet à trois chiffres.

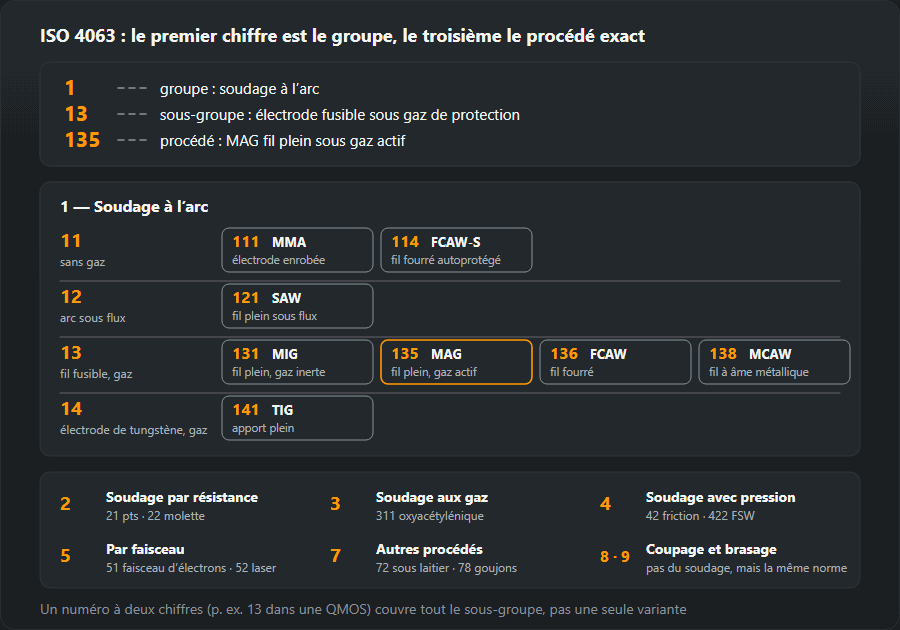
111, 131, 135, 136, 138, 141, 311 : ce que signifie chaque numéro
Ces sept numéros représentent l’essentiel de ce qui apparaît sur les certificats de soudeur et dans les descriptifs de procédure. Chaque bloc ci-dessous dit ce qu’est le procédé, où on l’utilise et ce que le numéro limite sur le papier. La règle qui sous-tend tous les blocs est la même : un numéro couvre son propre procédé et rien d’autre.
111 — soudage manuel à l’arc avec électrode enrobée (MMA, SMAW)
Le soudage à l’électrode enrobée. L’arc brûle entre l’âme de l’électrode et la pièce, et l’enrobage se transforme en gaz et en laitier qui protègent le bain. Il n’y a ni bouteille ni dévidoir, ce qui fait du 111 le procédé du montage sur chantier, des réparations et du travail au vent. Le prix à payer est la vitesse : chaque électrode signifie un arrêt, un piquage du laitier et une reprise, et chaque reprise est un endroit où un défaut peut naître. Dans un code de qualification, 111 ne couvre que le soudage à l’électrode enrobée — pas le fil autoprotégé, qui est le 114. Réglages et choix de l’électrode : soudage MMA.
131 — soudage MIG au fil plein (MIG, GMAW)
La même torche et le même dévidoir que pour le MAG, mais le gaz est inerte — argon, hélium ou un mélange des deux — donc il ne prend aucune part aux réactions dans le bain. C’est ce qu’il faut à l’aluminium, au cuivre et à leurs alliages : un gaz actif les oxyderait. L’acier non allié se soude plutôt avec le 135, et le gaz est précisément ce qui sépare les deux numéros. Les postes à souder portent souvent l’étiquette « MIG » quel que soit le gaz qui y passe ; les documents ne sont pas aussi souples, et un essai 131 sur aluminium ne dit rien du 135 sur acier. Particularités de l’aluminium : souder l’aluminium.
135 — soudage MAG au fil plein
Le cheval de bataille de la construction métallique : fil plein sous gaz actif — argon avec CO₂ (groupe M21 de l’ISO 14175) ou CO₂ pur. Le fil est dévidé en continu, donc un assemblage se soude sans s’arrêter pour changer d’électrode, et il n’y a pas de laitier à piquer, seulement des projections et un mince film vitreux. Sur les certificats de charpente, 135 est le procédé de loin le plus courant ; sur un DMOS (WPS), il va de pair avec la désignation du fil selon l’EN ISO 14341 et le groupe de gaz. Réglages par épaisseur : soudage MIG/MAG.
136 — soudage MAG au fil fourré (FCAW)
Le fil est un tube rempli de flux. Aux mêmes réglages de machine, il fond plus vite que le fil plein, parce que le courant ne passe que dans la mince gaine, et le laitier qu’il laisse soutient le bain par en dessous et sur les côtés — ce qui explique que le 136 se soude en position à des courants où le fil plein coulerait hors du joint. Les inconvénients sont concrets : du laitier à enlever entre les passes (laissé en place, il devient une inclusion), beaucoup plus de fumées, un fil plus cher. Pour la qualification, 136 est un procédé à part entière. Plus de détails dans soudage au fil fourré 136 et 138.
138 — soudage MAG au fil à âme métallique (MCAW)
Également un fil tubulaire, mais rempli de poudre métallique au lieu de flux. Il n’y a presque pas de laitier, la surface sort propre et le taux de dépôt sur les longs cordons est élevé. Sans le laitier du 136 pour tenir le cordon, il pardonne moins en position, et il est plus exigeant sur la protection gazeuse. Dans le code de qualification du soudeur, le champ du métal d’apport affiche M — fil à âme métallique — là où un fil plein afficherait S. C’est ici que l’ISO 9606-1 fait l’une de ses rares exceptions : un essai en 135 couvre le 138 et un essai en 138 couvre le 135, donc passer du fil plein au fil à âme métallique n’exige pas de nouvel essai de soudeur. Le 136 ne fait pas partie de cette exception.
141 — soudage TIG avec métal d’apport plein (GTAW)
L’arc brûle depuis une électrode de tungstène non fusible sous gaz inerte, en général de l’argon pur, et la baguette d’apport est ajoutée à la main. C’est le plus lent des sept et le plus propre : pas de projections, pas de laitier, un contrôle total du bain. D’où ses emplois — passes de racine sur tube, acier inoxydable, tôle mince, aluminium. L’acier se soude en courant continu, électrode au −, l’aluminium en courant alternatif, pour son effet de décapage sur la couche d’oxyde. Le TIG sans métal d’apport est un autre numéro, 142. Réglages et choix du tungstène : soudage TIG.
311 — soudage oxyacétylénique (OAW)
Pas d’arc du tout : la chaleur vient d’une flamme oxygène–acétylène et la baguette d’apport entre à la main dans le bain. Le procédé survit là où il chauffe plus doucement qu’un arc — tôle de 0,5 à 3 mm, petites tuyauteries, réparations — et là où il n’y a pas d’électricité. Pour l’acier, la flamme est réglée neutre. Le soudage oxypropane est le 312 et l’oxhydrique le 313 ; le soudo-brasage avec le même chalumeau est le 971, un procédé différent car le métal de base ne fond pas. Réglage de la flamme et diamètre du métal d’apport : soudage au chalumeau.
131, 138 et 311 en chiffres
Le site n’a pas de tableau d’intensités et de tensions pour ces trois numéros : le tableau ci-dessous ne donne donc que ce qui découle de ses données — gaz ou flamme, métal d’apport, domaine couvert par un certificat ISO 9606-1 et où trouver les réglages.
| Numéro | Gaz ou flamme | Métal d’apport | Certificat ISO 9606-1 | Réglages |
|---|---|---|---|---|
| 131 | argon ou Ar + He, 14–20 l/min (aluminium) ; Ar + 30 % He à partir de 6 mm ; CC+ | fil plein ; sur aluminium ER 4043 ou ER 5356 | 131 seulement ; 135 est un autre procédé | Souder l’aluminium |
| 138 | actif, Ar + CO₂, plus exigeant sur le gaz que le 135 | fil fourré à poudre métallique, EN ISO 17632 type M ; lettre M sur le certificat | 138 et 135 se couvrent mutuellement | pas de tableau propre sur le site ; comparaison : 135, 136 ou 138 |
| 311 | flamme oxyacétylénique, neutre pour l’acier ; buse 3 pour 2–4 mm : oxygène 300 l/h, acétylène 280 l/h | baguette à la main, d = s/2 + 1 mm ; jusqu’à 3 mm, soudage à gauche | 311 seulement | Soudage au chalumeau 311 |
135, 136 et 138 : la différence
Les trois sont du MAG, et à l’atelier on les fait souvent tourner sur la même machine. La différence, c’est le fil, et avec lui le laitier et les documents :
| N° | Fil | Gaz | Laitier | Emploi typique |
|---|---|---|---|---|
| 135 | Plein | Actif | Aucun | Travaux de structure, la référence |
| 136 | Tubulaire, âme de flux | Actif | Oui, enlevé entre les passes | Fortes épaisseurs, soudage en position |
| 138 | Tubulaire, âme métallique | Actif | Traces | Longs cordons où une passe de finition propre compte |
| 114 | Tubulaire, autoprotégé | Aucun | Oui | Chantier au vent, sans bouteille |
131, 132 et 133 sont le même trio sous gaz inerte : MIG avec fil plein, fil fourré et fil à âme métallique. Deux conséquences pour les documents. Un DMOS (WPS) rédigé pour le 135 ne devient pas valable pour le 136 parce que la machine est la même — le procédé est une variable essentielle. Et un soudeur qualifié en 135 qui passe au fil fourré a besoin d’un certificat 136 ; le 138 à âme métallique est l’exception que l’ISO 9606-1 permet à un certificat 135 de couvrir. Ce qu’un certificat couvre se calcule dans le calculateur de domaine de qualification.
Les trois côte à côte, à l’atelier et sur le papier : 135, 136 et 138 comparés.
Le tableau
1 — Soudage à l’arc
| N° | Procédé | Abréviation |
|---|---|---|
| 11 | Soudage à l’arc avec électrode fusible sans protection gazeuse | — |
| 111 | Soudage manuel à l’arc avec électrode enrobée | MMA · SMAW |
| 112 | Soudage à l’arc par gravité avec électrode enrobée | — |
| 114 | Soudage à l’arc avec fil fourré autoprotégé | FCAW-S |
| 12 | Soudage à l’arc sous flux | — |
| 121 | Soudage à l’arc sous flux avec fil plein | SAW |
| 122 | Soudage à l’arc sous flux avec feuillard | SAW |
| 125 | Soudage à l’arc sous flux avec fil fourré | SAW |
| 13 | Soudage à l’arc sous protection gazeuse avec fil fusible | — |
| 131 | Soudage MIG avec fil plein sous gaz inerte | MIG · GMAW |
| 132 | Soudage MIG avec fil fourré à flux | FCAW |
| 133 | Soudage MIG avec fil à âme métallique | MCAW |
| 135 | Soudage MAG avec fil plein sous gaz actif | MAG · GMAW |
| 136 | Soudage MAG avec fil fourré à flux | FCAW |
| 138 | Soudage MAG avec fil à âme métallique | MCAW |
| 14 | Soudage à l’arc sous protection gazeuse avec électrode de tungstène non fusible | — |
| 141 | Soudage TIG avec métal d’apport plein | TIG · GTAW |
| 142 | Soudage TIG autogène, sans métal d’apport | TIG |
| 143 | Soudage TIG avec métal d’apport fourré | TIG |
| 15 | Soudage à l’arc plasma | — |
| 151 | Soudage plasma-MIG | — |
| 152 | Rechargement à l’arc plasma avec poudre | — |
| 153 | Soudage à l’arc plasma transféré | PAW |
| 185 | Soudage bout à bout à l’arc entraîné magnétiquement | MIAB |
2 — Soudage par résistance
| N° | Procédé | Abréviation |
|---|---|---|
| 21 | Soudage par points par résistance | RSW |
| 22 | Soudage à la molette par résistance | RSEW |
| 23 | Soudage par bossages | RPW |
| 24 | Soudage par étincelage | FW |
| 25 | Soudage par résistance bout à bout | RBW |
| 291 | Soudage par résistance à haute fréquence | HFRW |
3 — Soudage aux gaz
| N° | Procédé | Abréviation |
|---|---|---|
| 31 | Soudage aux gaz avec flamme oxycombustible | — |
| 311 | Soudage oxyacétylénique | OAW |
| 312 | Soudage oxypropane | — |
| 313 | Soudage oxhydrique | — |
4 — Soudage par pression
| N° | Procédé | Abréviation |
|---|---|---|
| 41 | Soudage par ultrasons | USW |
| 42 | Soudage par friction | FRW |
| 421 | Soudage par friction à entraînement direct | FRW-DD |
| 422 | Soudage par friction inertielle | FRW-I |
| 43 | Soudage par friction malaxage (FSW) | FSW |
| 441 | Soudage par explosion | EXW |
| 45 | Soudage par diffusion | DFW |
| 48 | Soudage à froid par pression | CW |
5 — Soudage par faisceau
| N° | Procédé | Abréviation |
|---|---|---|
| 51 | Soudage par faisceau d’électrons | — |
| 511 | Soudage par faisceau d’électrons sous vide | EBW |
| 512 | Soudage par faisceau d’électrons à l’air | EBW |
| 52 | Soudage laser | — |
| 521 | Soudage laser à solide | LBW |
| 522 | Soudage laser à gaz | LBW |
| 523 | Soudage laser à diode | LBW |
7 — Autres procédés de soudage
| N° | Procédé | Abréviation |
|---|---|---|
| 71 | Soudage aluminothermique | TW |
| 72 | Soudage sous laitier électroconducteur | ESW |
| 73 | Soudage électrogaz | EGW |
| 74 | Soudage par induction | IW |
| 78 | Soudage de goujons | SW |
| 783 | Soudage de goujons à l’arc tiré avec bague céramique | SW |
| 784 | Soudage de goujons à l’arc tiré à cycle court | SW |
| 785 | Soudage de goujons par décharge de condensateur | CD |
8 — Coupage et gougeage
| N° | Procédé | Abréviation |
|---|---|---|
| 81 | Oxycoupage | — |
| 82 | Coupage à l’arc | — |
| 821 | Coupage à l’arc à l’air comprimé | — |
| 822 | Coupage à l’arc à l’oxygène | — |
| 83 | Coupage plasma | PAC |
| 84 | Coupage laser | LBC |
| 86 | Gougeage à la flamme | — |
| 87 | Gougeage à l’arc | — |
| 88 | Gougeage plasma | — |
9 — Brasage fort, brasage tendre et soudo-brasage
| N° | Procédé | Abréviation |
|---|---|---|
| 91 | Brasage fort | B |
| 912 | Brasage fort à la flamme | — |
| 916 | Brasage fort par induction | — |
| 94 | Brasage tendre | S |
| 97 | Soudo-brasage | BW |
| 971 | Soudo-brasage aux gaz | — |
| 972 | Soudo-brasage à l’arc | — |
L’ISO 4063 compte environ deux cents entrées, dont certaines ne se croisent qu’une fois dans une carrière. Le tableau liste les procédés qui apparaissent à l’atelier et dans les documents. Si un numéro hors de cette liste figure dans vos papiers, sa signification découle quand même de la structure : le premier chiffre donne toujours le groupe.
Où apparaît le numéro
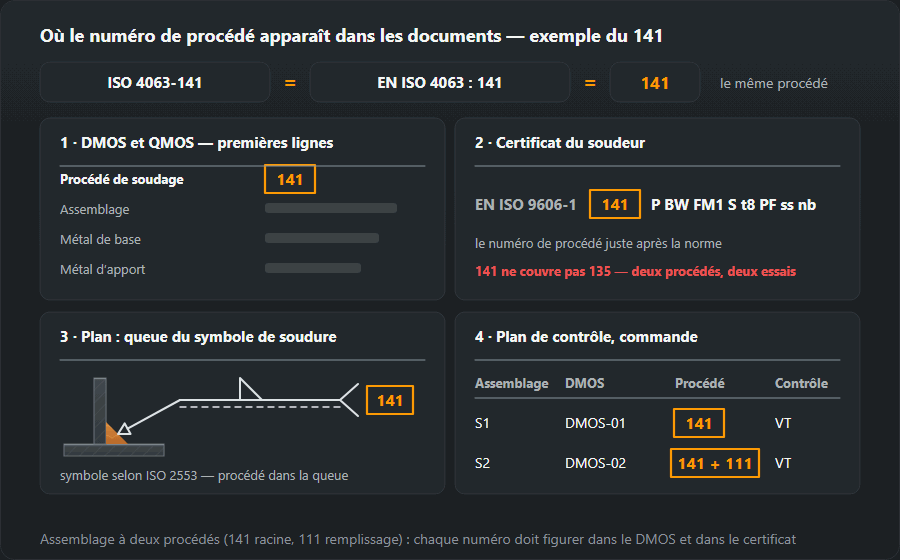
Sur le descriptif de procédure. Un DMOS (WPS) selon l’EN ISO 15609-1 s’ouvre par le numéro du procédé. C’est une variable essentielle, donc changer de procédé invalide le descriptif et appelle une nouvelle qualification de procédure.
Sur le certificat de soudeur. Dans le code de qualification selon l’EN ISO 9606-1, le numéro du procédé vient juste après la référence de la norme. Une qualification en 141 ne couvre pas le 135 — deux procédés, deux essais, même si le soudeur maîtrise les deux.
Dans la QMOS (WPQR) et dans la commande de travaux de soudage, où le numéro est la seule mention que personne ne peut lire à sa manière : « semi-automatique » veut dire des choses différentes selon les ateliers, alors que 135 veut dire la même chose partout.
Ce qu’il y a derrière ces numéros en pratique est traité à part : MMA, MIG/MAG et TIG. La façon de lire tout le code de qualification est dans l’article sur l’essai de soudeur EN ISO 9606.
Comment lire « ISO 4063-141 » et le numéro dans les documents
« ISO 4063-141 », « EN ISO 4063 : 141 » et un simple « 141 » veulent dire la même chose : le procédé 141 de la liste de l’ISO 4063. Outre le DMOS (WPS), la QMOS (WPQR) et le certificat, le même numéro apparaît à deux endroits moins évidents : dans la queue d’un symbole de soudure sur un plan selon l’ISO 2553 (la lecture du symbole est expliquée dans lire les symboles de soudure), et dans les plans de contrôle, où il rattache chaque assemblage à sa procédure.
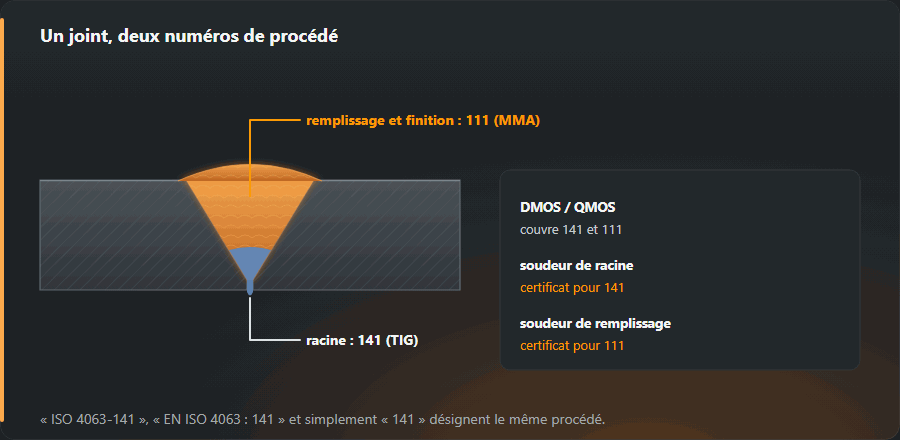
Quand un même assemblage est réalisé avec deux procédés — une racine TIG et un remplissage MMA, par exemple — chaque procédé porte son propre numéro, et chacun doit être couvert à la fois par la procédure et par le certificat de celui qui soude cette partie de l’assemblage.


Ce que signifie le numéro sur un DMOS et sur un certificat
Des mentions telles qu’elles figurent dans les documents, et ce que chacune veut dire pour le certificat du soudeur selon l’ISO 9606-1.
| Mention | Lecture | Certificat du soudeur |
|---|---|---|
135 | Soudage MAG avec fil plein sous gaz actif | couvre 135 et 138 ; pas 136, 131, 114 |
136 | Soudage MAG avec fil fourré à flux (FCAW) | couvre 136 seulement ; pas 135, 138, 114 |
138 | Soudage MAG avec fil à âme métallique (MCAW) | couvre 138 et 135 ; pas 136, 131, 114 |
131 | Soudage MIG avec fil plein sous gaz inerte | couvre 131 seulement ; pas 135 — un autre procédé, même sur le même poste |
141 | Soudage TIG avec métal d’apport plein | essai à part : un autre numéro est un autre procédé |
142 | Soudage TIG autogène, sans métal d’apport | essai à part : un autre numéro est un autre procédé |
141/135 | deux procédés dans l’ordre de soudage : racine — Soudage TIG avec métal d’apport plein ; remplissage et finition — Soudage MAG avec fil plein sous gaz actif | chaque numéro doit être couvert par le DMOS et par le certificat de celui qui soude cette partie de l’assemblage |
141/111 | deux procédés dans l’ordre de soudage : racine — Soudage TIG avec métal d’apport plein ; remplissage et finition — Soudage manuel à l’arc avec électrode enrobée (MMA) | chaque numéro doit être couvert par le DMOS et par le certificat de celui qui soude cette partie de l’assemblage |
13 | sous-groupe, pas un procédé : Soudage à l’arc sous protection gazeuse avec fil fusible | ne s’emploie pas : le certificat et la QMOS portent toujours le numéro complet à trois chiffres |
121 | Soudage à l’arc sous flux avec fil plein (SAW) | qualification d’opérateur selon l’ISO 14732, pas l’ISO 9606-1 |
ISO 9606-1 135 P FW FM1 S t10 PB ml | procédé 135, premier champ après la norme : Soudage MAG avec fil plein sous gaz actif | couvre 135 et 138 ; pas 136, 131, 114 |
Pour une épreuve à deux procédés, l’ISO 9606-1 compte l’épaisseur déposée s séparément pour chaque procédé (tableau 6, note f, et interprétations de l’ISO/TC 44/SC 11). L’exemple de ces interprétations est une éprouvette bout à bout de 12 mm avec 3 mm déposés en 138 et 9 mm en 136. Elle qualifie 3 à 6 mm en 138 et 3 à 18 mm en 136, chaque procédé utilisé seul, et aucun des deux ne reçoit le total s = 12 mm. Une racine sans support envers ne peut ensuite être soudée qu’avec le procédé qui a fait la racine pendant l’épreuve.
Erreurs courantes avec les numéros de procédé
- Fil fourré sur un document 135. Le fil fourré est le 136. Changer la bobine sans changer le DMOS (WPS) ni le certificat met l’assemblage hors du champ des deux. Le fil à âme métallique 138 est couvert par un certificat de soudeur 135, mais le DMOS (WPS) doit quand même le nommer.
- « MIG » pour tout. Les machines et les publicités disent MIG, mais l’acier sous mélange argon–CO₂ est du MAG, 135. Le 131 est le gaz inerte.
- Un numéro à deux chiffres lu comme un procédé. « 13 » dans un document est tout le sous-groupe du soudage à l’arc sous protection gazeuse, pas une variante de plus à côté du 135.
- 114 pris pour 111 ou 136. Le fil autoprotégé n’a ni enrobage ni bouteille de gaz ; il a son propre numéro et son propre essai.
- 142 écrit 141. Le TIG sans métal d’apport — fusion des bords sur tôle mince — est le 142, un numéro à part. Lequel des deux a réellement été utilisé se voit tout de suite : soit une baguette est entrée dans le bain, soit non.
Normes et références
Édition de la norme, paragraphe ou tableau et ce que cette page en reprend. Les numéros ont été vérifiés dans les sommaires publiés par les éditeurs de normes ; les textes complets sont vendus par les organismes de normalisation.
- EN ISO 4063:2023, § 4, 5.2 — l’écriture du numéro de procédé (ISO 4063-141) et la liste des procédés de soudage
- EN ISO 9606-1:2017 (ISO 9606-1:2012), § 4.2 — les numéros de procédé dans le code de qualification
- EN ISO 15609-1:2019, § 4.4.1 — le numéro de procédé comme rubrique du DMOS
- EN ISO 14175:2008, § 5, tableau 2 — les groupes de gaz, comme M21 et C1
Questions fréquentes
Que signifie 111 sur un certificat de soudeur ?
Le soudage manuel à l’arc avec électrode enrobée — MMA, ou SMAW en usage américain. Le numéro figure dans le code de qualification juste après la référence de la norme et indique avec quel procédé l’essai a été passé, et donc pour quel procédé le soudeur est qualifié.
Quelle différence entre 135, 136 et 138 ?
Les trois sont du MAG ; la différence tient au fil. 135 est le fil plein, 136 le fil fourré (il laisse du laitier), 138 le fil à âme métallique (presque pas de laitier). Sur le papier, ce sont trois procédés distincts. Sur un certificat de soudeur, 135 et 138 se couvrent mutuellement — une exception inscrite dans l’ISO 9606-1 — alors que 136 demande toujours son propre essai.
Les numéros de procédé sont-ils les mêmes dans tous les pays ?
Oui — c’est tout l’intérêt de l’ISO 4063. 141 désigne le TIG avec métal d’apport plein aussi bien dans un DMOS (WPS) polonais que dans un allemand ou un espagnol, même si le nom du procédé s’écrit différemment dans chacun. C’est pourquoi les documents de soudage portent le numéro plutôt que le nom.
Qu’est-ce que le soudage 311 ?
Le soudage oxyacétylénique : la chaleur vient d’une flamme oxygène–acétylène, pas d’un arc, et la baguette d’apport est amenée à la main. On l’utilise encore sur la tôle mince, les petits tubes et les réparations là où il n’y a pas de courant. Le soudage oxypropane est un autre numéro, 312, et le soudo-brasage avec le même chalumeau est le 971.
Quelle différence entre 131 et 135 ?
Le gaz. Les deux utilisent un fil plein et le même type de torche, mais 131 (MIG) travaille sous gaz inerte — argon, hélium ou leur mélange — et c’est le procédé de l’aluminium et du cuivre, alors que 135 (MAG) travaille sous gaz actif, comme l’argon avec du CO₂, et c’est le procédé de l’acier. Sur un certificat, ce sont deux procédés distincts.
Un certificat 135 me permet-il de souder au fil fourré ?
Non. Le fil fourré sous gaz est le 136 — un autre numéro et un autre essai. (Le fil à âme métallique, 138, fait exception : l’ISO 9606-1 permet à un certificat 135 de le couvrir.) La machine et la torche peuvent être les mêmes, mais sur le papier le procédé est une variable essentielle, et un inspecteur lit le numéro, pas le matériel.
Mis à jour :