Soudage au fil fourré : procédés 136 et 138
Le 136 est le soudage MAG au fil fourré à flux (FCAW), le 138 est le même avec un fil à âme métallique, et la version autoprotégée qui n’a pas besoin de gaz est le 114. Le fil fourré, c’est le même poste et le même dévidoir avec un autre fil dedans — et à peu près deux fois plus de dépôt aux mêmes réglages. Le prix est tout aussi concret : davantage de fumées et un mètre de fil plus cher.
Comment on l’appelle
| Comment on l’appelle | Nom |
|---|---|
| Dans la norme (ISO 4063) | 136 — Soudage MAG avec fil fourré à flux ; 138 — Soudage MAG avec fil à âme métallique |
| Numéro du procédé | 136, 138 |
| Abréviation internationale | FCAW · MCAW |
| À l’atelier | Soudage au fil fourré 136 |
Trois noms pour une même chose. Le descriptif de mode opératoire de soudage (DMOS) et le certificat du soudeur portent le nom de la norme avec son numéro ; l’annonce d’emploi et l’atelier utilisent l’abréviation ; un plan américain a la sienne. Les trois valent la peine d’être connus : c’est le même travail, et il a un air différent sur chaque papier.
Réponse courte
« Fil fourré » recouvre quatre procédés différents dans la NF EN ISO 4063, et les confondre coûte cher plus tard dans la paperasse :
| N° | Fil | Gaz | Laitier | Où |
|---|---|---|---|---|
| 135 | Plein | Actif | Aucun | La référence à laquelle tout se compare |
| 136 | Fourré, âme à flux | Actif | Oui | Fortes épaisseurs, soudage en position |
| 138 | Fourré, âme métallique | Actif | Traces | Longs cordons où une passe de finition propre compte |
| 114 | Fourré autoprotégé | Aucun | Oui | Chantier et vent, là où une protection gazeuse ne tient pas |
Le tableau complet des numéros de procédés — ISO 4063.
D’où vient le taux de dépôt
Le fil fourré est un tube rempli de poudre. Le courant passe par le tube seul, et non par toute la section, si bien que la densité de courant dans le métal est plus élevée que dans un fil plein de même diamètre. L’extrémité chauffe plus vite, fond plus vite, et le taux de dépôt monte sans toucher au poste.
Le second avantage tient à la forme du cordon. Le laitier d’un fil à flux soutient le bain par en dessous et sur les côtés, ce qui explique que le 136 permette de souder en position à des courants où le fil plein coulerait simplement hors du joint. C’est la raison habituelle pour laquelle un atelier de construction sur chantier passe au fil fourré.
Gaz et réglages
Le 136 et le 138 travaillent sous gaz actif, le plus souvent argon avec dioxyde de carbone. Du CO₂ pur fonctionne aussi, mais donne plus de projections et un raccordement plus rude. Pour choisir le mélange et le débit — le calculateur de gaz de protection.
La longueur de fil sorti est plus grande qu’avec un fil plein — typiquement 15–25 mm plutôt que 10–15. Cela découle du même tube : une longueur libre plus grande préchauffe le fil par effet Joule, ce qui est ici recherché. Une longueur trop courte donne un arc instable et des tubes contact brûlés.
La polarité dépend du fil, pas du procédé. La plupart des fils 136 et 138 travaillent électrode au +, mais une bonne part des fils autoprotégés 114 travaillent dans l’autre sens. Le fabricant l’indique sur la bobine, et se tromper produit un arc qui « ne veut pas se stabiliser » pour des raisons que personne ne trouve dans les réglages.
Ce que vous payez
Les fumées. C’est le principal coût caché. Le fil fourré en produit plusieurs fois plus que le fil plein — et sur inox, le flux stabilise en plus le chrome hexavalent. L’aspiration à la source cesse d’être une recommandation et devient une condition pour travailler ; détails dans protection respiratoire.
Le fil lui-même. Un kilo de fil fourré coûte nettement plus cher que le fil plein. Le calcul n’est favorable que si le temps gagné dépasse le surcoût de matière — c’est-à-dire sur de fortes épaisseurs et de longs cordons, pas sur de petites pièces.
Le piquage du laitier en 136 est une opération en plus et un endroit de plus où se tromper : le laitier laissé entre les passes ressort en inclusion (301).
Quand ça ne paie pas
Sur tôle jusqu’à 3 mm — le taux de dépôt que vous payez n’y est pas utile et le perçage est plus facile. Sur des soudures courtes et nombreuses — le temps passe dans la manutention, pas dans la fusion. Et partout où il n’y a pas d’aspiration : le fil fourré dans une travée non ventilée est le pire choix de toute cette rubrique.
Fil fourré sous gaz ou autoprotégé
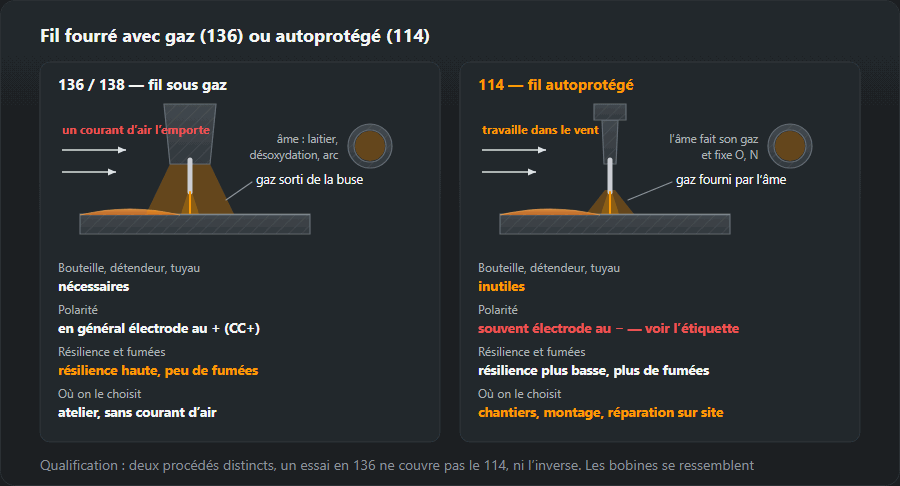
Les procédés 136 et 138, c’est un fil plus une bouteille : le gaz sortant de la buse assure la protection, tandis que l’âme s’occupe du laitier, de la désoxydation et d’un arc stable. Le procédé 114 n’a pas de bouteille du tout — son âme contient des composants qui génèrent du gaz dans l’arc et des additions qui fixent l’oxygène et l’azote de l’air. Les bobines se ressemblent, mais la différence traverse tout le montage :
- Le vent. Un courant d’air dans l’atelier ou sur un échafaudage emporte la protection gazeuse du 136, alors que le 114 travaille à l’air libre. C’est pourquoi le fil autoprotégé est le choix sur les chantiers de construction, pour le montage de charpente métallique sur site et pour la réparation de machines sur place.
- L’équipement. Avec le 114, pas de bouteille, de détendeur ni de tuyau de gaz — en travaillant depuis une nacelle ou en intervention, c’est moins à porter et moins à surveiller.
- La qualité de la soudure. Une soudure 114 a généralement une résilience plus faible qu’une soudure 136, et il y a plus de fumées. Pour les structures avec une exigence de résilience à basse température, on choisit un fil de classe certifiée, pas « n’importe quel fil autoprotégé ».
- La polarité. C’est là que se font la plupart des erreurs : le 136 et le 138 travaillent en général électrode au + (CC+), alors que beaucoup de fils 114 travaillent électrode au − (CC−). Avant de monter la bobine, inversez les câbles à l’intérieur du poste comme l’indique l’étiquette.
Pour la qualification d’un soudeur, ce sont des procédés différents : un essai réussi en 136 ne couvre pas le 114, et inversement. Ce que couvre chaque numéro — 135, 136 ou 138.

Comment lire la désignation d’un fil fourré
Les fils européens sont désignés selon l’EN ISO 17632, les fils américains selon l’AWS A5.20. Prenons le fil que notre générateur de DMOS-P (pWPS) propose pour l’acier S355, T 46 4 P M21 2 H5 :
- T — fil fourré tubulaire ; le fil plein a un G à cet endroit ;
- 46 — limite d’élasticité minimale du métal déposé, 460 MPa ;
- 4 — énergie de rupture de 47 J vérifiée à −40 °C ;
- P — âme rutile avec laitier à solidification rapide, c’est-à-dire un fil pour le soudage en position ; R est un rutile à laitier à solidification lente, B une âme basique, M une poudre métallique (c’est le procédé 138) ;
- M21 — gaz de protection, un mélange argon–CO₂ ; un fil autoprotégé a la lettre N à cet endroit ;
- 2 — positions : toutes sauf verticale descendante (1 signifie toutes, verticale descendante comprise) ;
- H5 — pas plus de 5 ml d’hydrogène diffusible pour 100 g de métal déposé.
Dans la forme AWS, par exemple E71T-1, le premier chiffre est la résistance en milliers de psi (7 → 70 ksi, environ 480 MPa), le deuxième les positions (1 toutes, 0 à plat et en angle à plat), T signifie tubulaire, et le nombre après le tiret indique la protection et l’usage : T-1 travaille sous gaz, les familles T-8 et T-11 sont autoprotégées. Le guide complet des codes d’électrodes et de fils — tableau des désignations.
Positions et laitier : pourquoi le 136 passe en verticale montante
C’est le laitier qui décide si un fil peut être utilisé en vertical et au plafond. Le rutile à solidification rapide (P) prend avant le métal du bain de fusion et joue le rôle de coffrage : il retient le métal liquide à un courant plus élevé que celui qu’un fil plein pourrait supporter dans la même position. C’est pourquoi un monteur de charpente soude en verticale montante avec du fil 136 à un courant auquel le fil plein 135 devrait passer en transfert par court-circuit.
Le rutile à solidification lente (R) et le fil à âme métallique (M, procédé 138) donnent un cordon plus joli mais préfèrent le soudage à plat et en angle à plat. Les fils basiques (B) donnent le métal déposé le plus propre et le moins d’hydrogène, mais le laitier est plus fluide et le soudage en position demande du métier. Avant de préparer un joint vertical, vérifiez le chiffre de position dans la désignation — un fil marqué « 4 » ou « 3 » ne tiendra pas le bain en vertical, si bon que soit le soudeur. Technique en vertical — soudage en verticale montante, codes de positions PA–PG — positions de soudage.
Technique : tirer ou pousser, longueur de fil sorti, galets d’entraînement

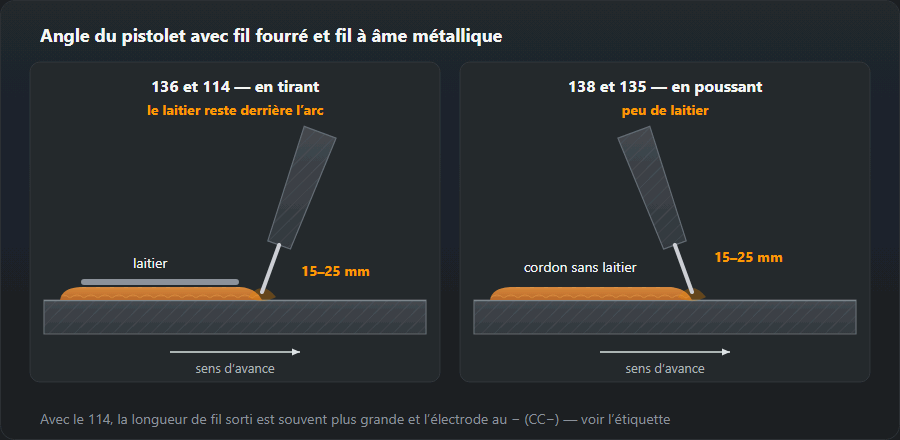
Les fils formant du laitier (136, 114) se tirent, comme une électrode enrobée : torche inclinée vers l’arrière, arc dirigé sur le bord avant du bain. Si vous poussez, le laitier passe devant l’arc et reste piégé sous le cordon. Le 138 à âme métallique se conduit comme du fil plein — une légère poussée, puisqu’il n’y a presque pas de laitier.
Gardez une longueur de fil sorti constante de 15–25 mm. Raccourcissez-la en cours de cordon et l’échauffement du fil par effet Joule change, donc l’arc devient aussitôt rude ; laissez-la plus longue que prescrit et le cordon devient froid et peu pénétré, avec des porosités. Pour le 114, les fabricants donnent en général une longueur encore plus grande — la valeur de l’étiquette fait foi.
Galets d’entraînement. Le fil tubulaire est mou : dans un galet lisse à gorge en V il patine, et avec plus de pression il s’écrase, se coince dans la gaine et remonte l’arc jusqu’au tube contact. Pour le fil fourré, montez des galets moletés et serrez-les juste assez pour arrêter le patinage. Toutes les raisons pour lesquelles « le fil s’arrête » — problèmes de dévidage.
Soudure multipasse au fil 136 — la séquence
- Déposez la racine avec une surface convexe ou plane — les rainures le long des bords deviennent des pièges à laitier.
- Après chaque passe, enlevez le laitier au marteau à piquer et brossez les rainures le long des flancs du chanfrein ; le laitier rutile se détache en général tout seul par écailles.
- Contrôlez les raccordements : meulez le caniveau ou un angle de raccordement trop vif avant la passe suivante — le cordon suivant ne le comblera pas, il ne fera que le recouvrir.
- Recouvrez chaque cordon d’environ la moitié du précédent — un cordon trop étroit entre deux voisins ne laisse au laitier aucun endroit où remonter.
- Respectez la température entre passes du DMOS (WPS) : le fil fourré apporte plus de métal par passe, et le joint chauffe plus vite qu’avec le 135.
Le laitier laissé entre les passes apparaît à la radiographie comme une inclusion (301) — on ne voit le défaut qu’après le contrôle, et la réparation oblige à découper la soudure.
Exemple calculé : 10 kg de métal déposé — 135 ou 136
Un joint qui demande 10 kg de métal déposé, c’est par exemple quelques mètres de soudure bout à bout épaisse sur tôle de 20–30 mm. Les chiffres viennent des mêmes données que celles du calculateur de coût de soudure :
| Procédé | Taux de dépôt, kg/h | Temps en atelier, h | Fil à acheter, kg | Gaz, l |
|---|---|---|---|---|
| MAG, fil plein (135) | 3,2 | 3,1 | 10,8 | 730 |
| Fil fourré (FCAW) (136) | 4,2 | 2,4 | 11,8 | 640 |
Pour 10 kg de métal déposé. Le rendement et le taux de dépôt viennent du tableau du coût de soudage ; le gaz ne s’écoule que pendant que l’arc brûle, soit environ 30 % du temps en atelier.
Le fil fourré termine le travail en 2,4 h au lieu de 3,1 h — 0,7 h gagnées pour chaque 10 kg. En revanche, il faut en acheter 11,8 kg contre 10,8 kg de fil plein, parce qu’une partie de la masse de l’âme part en laitier et en fumées, et que chaque kilo coûte plus cher. Le calcul est simple : si une heure de soudeur avec les frais généraux coûte plus que la différence de prix du fil pour ces 10 kg, le fil fourré est rentable. Sur des soudures courtes en tôle mince, il y a trop peu de kilos pour que les minutes gagnées couvrent le fil plus cher. Combien de métal demande un chanfrein donné — calculateur de métal déposé.
Défauts courants du soudage au fil fourré et comment les repérer
- Porosités sur tout le cordon. Le plus souvent fil humide, longueur de fil sorti trop grande ou courant d’air avec le 136. Avec le 114 — longueur de fil sorti trop courte et tension trop basse. Plus de détails — porosités dans les soudures.
- Marques de gaz en surface — petites cuvettes allongées sous le laitier, « traces de vers ». Signe que le gaz n’a pas pu s’échapper avant la solidification du laitier : humidité dans le fil, tôle sale, vitesse de fil élevée à tension trop basse.
- Inclusions de laitier entre les passes. Torche poussée au lieu d’être tirée, rainures non nettoyées, cordons trop étroits dans un chanfrein profond.
- Manque de fusion dû à un arc froid. Le taux de dépôt incite à avancer vite ; le cordon paraît soigné, mais un essai de pliage-rupture montre l’absence de fusion avec le flanc. Le contrôle — un essai de rupture sur soudure d’angle avant de travailler sur la structure.
- Retour d’arc et dévidage saccadé. Fil écrasé par les galets, longueur de fil sorti trop courte, mauvaise polarité.
Stockage du fil fourré
L’âme à flux absorbe l’humidité de l’air, et l’hydrogène de cette humidité finit dans la soudure. Le fil avec joint (un tube plié à partir d’un feuillard) est plus sensible que le fil sans joint, car le joint sur sa longueur laisse l’air atteindre la poudre. Gardez la bobine dans son emballage d’origine jusqu’au jour où elle va sur le poste, et mettez-la sous sac ou en armoire sèche quand vous la retirez pour la nuit. Ne la re-séchez que si le fabricant l’autorise, et à sa température — tous les fils ne le supportent pas. Pour les fils basiques H5 sur structures critiques, la règle est stricte : une bobine laissée ouverte une semaine dans un atelier non chauffé ne garantit plus la classe d’hydrogène de l’étiquette.
Et ensuite
La référence à laquelle il se mesure — MIG/MAG. Combien de métal d’apport un joint va prendre — métal déposé et nombre de passes. Les numéros de procédés dans la documentation — le tableau ISO 4063.
Questions fréquentes
Quelle est la différence entre 136 et 138 ?
L’âme du fil. En 136, c’est un flux : il laisse du laitier, qui protège et façonne le cordon mais qu’il faut piquer. En 138, l’âme est une poudre métallique : il n’y a presque pas de laitier et la surface ressort plus propre, mais la mise en forme du cordon est moins bonne et les exigences sur le gaz sont plus élevées. Les deux travaillent sous gaz actif.
Un fil autoprotégé 114 est-il moins bon ?
Pas moins bon, simplement fait pour autre chose. Le 114 n’a pas besoin de bouteille, il l’emporte donc en extérieur et dans le vent, là où une protection gazeuse serait de toute façon emportée. Vous payez en fumées et, généralement, en résilience. Dans un atelier sans courant d’air, le 136 sous gaz donne un meilleur résultat.
Pourquoi le fil fourré fond-il plus vite que le fil plein ?
Parce que le courant ne passe que par la fine gaine, et non par toute la section. La densité de courant dans cette gaine est plus élevée que dans un fil plein de même diamètre, donc l’extrémité chauffe plus vite et le taux de dépôt augmente — aux mêmes réglages du poste.
Peut-on souder au fil fourré sans gaz ?
Seulement avec un fil autoprotégé, c’est-à-dire le procédé 114 — sa désignation selon EN ISO 17632 porte la lettre N à la place du symbole du gaz. Les fils pour 136 et 138 utilisés sans gaz donnent une soudure poreuse et fragile, car leur âme n’est pas conçue pour protéger le bain de l’air.
Quelle polarité pour le fil fourré ?
Celle qu’indique l’étiquette. Les fils pour 136 et 138 travaillent en général électrode au + (CC+), beaucoup de fils autoprotégés 114 électrode au − (CC−). Sur un poste MIG, cela veut dire inverser le câble de torche et le câble de masse sur les bornes à l’intérieur du carter.
Pique-t-on le laitier entre les passes avec le fil fourré ?
Oui, avec le 136 et le 114 après chaque passe : on enlève le laitier au marteau et on brosse les rainures le long des bords. Le laitier laissé en place devient une inclusion (301) qui ne se voit qu’à la radiographie. Le 138 à âme métallique n’en laisse que des traces, une brosse suffit.
Comment savoir si un fil fourré est tous positions ?
Par le chiffre de position dans la désignation : dans l’EN ISO 17632, « 1 » signifie toutes positions et « 2 » toutes sauf verticale descendante ; dans l’AWS, un deuxième chiffre « 1 » (p. ex. E71T-1) signifie toutes positions et « 0 » à plat et en angle à plat seulement. Pour la verticale montante, le choix habituel est un rutile à solidification rapide, lettre P.
Mis à jour :