Сварка порошковой проволокой 136 и 138
136 — это сварка MAG порошковой проволокой с флюсом (FCAW), 138 — проволокой с металлическим сердечником, а самозащитная проволока без газа имеет номер 114. Порошковая проволока — тот же аппарат и тот же подающий механизм, но другая проволока: производительность наплавки выше при тех же настройках. Цена столь же конкретна: больше дыма и дороже метр проволоки.
Как называется
| Как называется | Название |
|---|---|
| В норме (ISO 4063) | 136 — Сварка MAG порошковой проволокой с флюсом; 138 — Сварка MAG порошковой проволокой с металлическим сердечником |
| Номер процесса | 136, 138 |
| Международное сокращение | FCAW · MCAW |
| В цеху | Порошковая проволока 136 и 138 |
Три имени одного и того же. В технологической карте и в свидетельстве сварщика стоит название из нормы с номером, в объявлении о работе и в цеху — сокращение, на американском чертеже — своё обозначение. Знать стоит все три: работа одна, а в документах выглядит по-разному.
Короткий ответ
Под названием «порошковая проволока» скрываются три разных процесса по ISO 4063 — 136, 138 и 114, а точкой отсчёта для них служит 135 со сплошной проволокой. Путаница между номерами потом стоит денег в документации:
| № | Проволока | Газ | Шлак | Где |
|---|---|---|---|---|
| 135 | Сплошная | Активный | Нет | Базовый вариант, точка отсчёта |
| 136 | Порошковая, флюсовый сердечник | Активный | Есть | Толстые сечения, вынужденные положения |
| 138 | Порошковая, металлический сердечник | Активный | Следы | Длинные швы, где важна чистота лица |
| 114 | Порошковая самозащитная | Нет | Есть | Поле и ветер, где газовая защита не удержится |
Полная таблица номеров процессов — ISO 4063.
Откуда берётся производительность
Порошковая проволока — это трубка, заполненная порошком. Ток идёт только по этой трубке, а не по всему сечению, поэтому плотность тока в металле выше, чем в сплошной проволоке того же диаметра. Кончик нагревается быстрее, плавится быстрее, и производительность растёт без изменения настроек аппарата.
Второй выигрыш — в формировании. Шлак из флюсового сердечника поддерживает ванну снизу и с боков, поэтому 136 позволяет варить в положении токами, при которых сплошная проволока просто стекла бы. Это самая частая причина, по которой монтаж конструкций переходит на порошковую.
Газ и настройки
136 и 138 работают в защите активного газа, чаще всего в смеси аргона с углекислым газом. Чистый CO₂ тоже работает, но даёт больше брызг и более резкий переход к основному металлу. Подбор смеси и расхода — калькулятор подбора газа.
Вылет проволоки больше, чем у сплошной, — обычно 15–25 мм вместо 10–15. Это следствие той же трубки: длинный вылет сильнее подогревает проволоку сопротивлением, что здесь как раз желательно. Слишком короткий вылет даёт нестабильную дугу и подгорание токоподводящего наконечника.
Полярность зависит от проволоки, а не от процесса — её указывает производитель на упаковке (подробно — в разделе о самозащитной проволоке ниже).
За что платят
Дым. Это главная скрытая статья. Порошковая проволока даёт его многократно больше сплошной, а на нержавеющей стали добавляется ещё и то, что флюс стабилизирует шестивалентный хром. Вытяжка у источника перестаёт быть рекомендацией и становится условием работы; подробности — защита дыхания.
Цена проволоки. Килограмм порошковой стоит заметно дороже сплошной. Расчёт выходит в плюс только тогда, когда сэкономленное время превышает разницу в материале, — то есть на толстых сечениях и длинных швах, а не на мелочёвке.
Отбивка шлака при 136 — дополнительная операция и дополнительное место для ошибки: шлак, оставленный между проходами, выходит включением (301).
Когда не окупается
На тонком листе до 3 мм — потому что производительность, за которую платят, там не нужна, а прожог легче. При коротких и многочисленных швах — потому что время уходит на переустановки, а не на наплавку. И везде, где нет вытяжки: работа порошковой без вентиляции — худший возможный выбор из всего раздела.
Газозащитная или самозащитная проволока
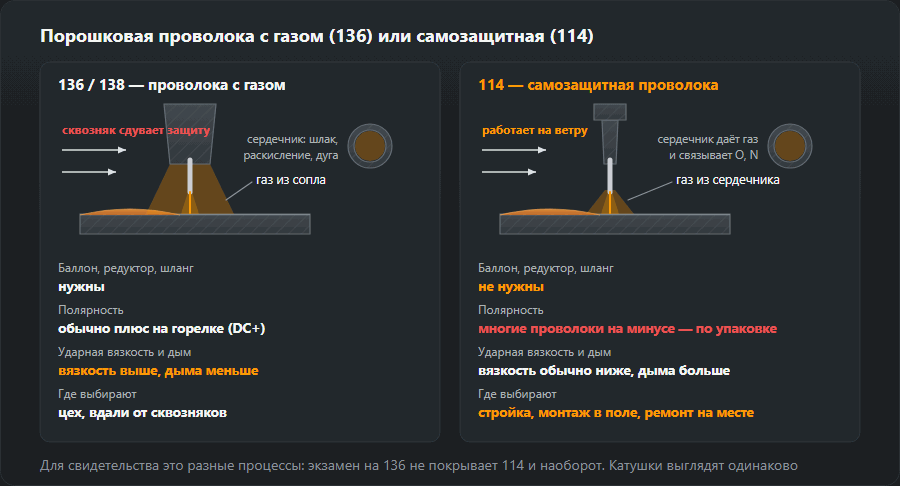
Процессы 136 и 138 — это проволока с баллоном: защиту даёт газ из сопла, а сердечник отвечает за шлак, раскисление и стабильность дуги. У процесса 114 баллона нет вовсе — в сердечнике есть компоненты, которые в дуге выделяют газ, и добавки, связывающие кислород и азот воздуха. Снаружи катушки одинаковые, но разница касается всего поста:
- Ветер. Газовую защиту 136 сдувает сквозняком в цеху и на лесах, а 114 работает на открытой площадке. Поэтому самозащитную берут на стройке, на монтаже металлоконструкций в поле и при ремонте техники на месте.
- Оборудование. С 114 нет баллона, редуктора и газового шланга — при работе с подъёмника или на выезде это меньше вещей, которые надо тащить и караулить.
- Качество шва. У шва из 114 ударная вязкость обычно ниже, чем у 136, а дыма больше. Для конструкций с требованием вязкости на холоде берут проволоку с подтверждённым классом, а не «любую самозащитную».
- Полярность. Здесь ошибаются чаще всего: 136 и 138 обычно работают на плюсе на горелке, а многие проволоки 114 — на минусе. Перед установкой катушки провода в аппарате перекидывают по надписи на упаковке; ошибка кончается дугой, которая «не хочет настраиваться».
Для свидетельства сварщика это разные процессы: экзамен на 136 не покрывает 114 и наоборот. Что каким номером покрывается — сравнение 135, 136 и 138.

Как читать маркировку порошковой проволоки
Европейская проволока маркируется по EN ISO 17632, американская — по AWS A5.20. Разберём проволоку, которую наш конструктор pWPS подставляет для стали S355, T 46 4 P M21 2 H5:
- T — порошковая (трубчатая) проволока, у сплошной здесь буква G;
- 46 — минимальный предел текучести наплавленного металла 460 МПа;
- 4 — работа удара 47 Дж подтверждена при −40 °C;
- P — рутиловый сердечник с быстро твердеющим шлаком, то есть проволока для неудобных положений; R — рутил с медленно твердеющим шлаком, B — основной сердечник, M — металлический порошок (это и есть 138);
- M21 — защитный газ, смесь аргона с CO₂; у самозащитной на этом месте стоит буква N;
- 2 — положения: все, кроме сварки сверху вниз (1 — все, включая сверху вниз);
- H5 — не более 5 мл диффузионного водорода на 100 г наплавленного металла.
В записи AWS, например E71T-1, первая цифра — прочность в тысячах psi (7 → 70 ksi, около 480 МПа), вторая — положения (1 все, 0 нижнее и горизонтальное), T — трубчатая проволока, а число после дефиса говорит о защите и назначении: T-1 работает с газом, семейства T-8 и T-11 — самозащитные. Полная расшифровка электродов и проволок — таблица маркировки.
Положения и шлак: почему 136 идёт вверх
Можно ли вести проволоку на вертикали и в потолке, решает шлак. Быстро твердеющий рутил (P) застывает раньше металла ванны и работает как опалубка: держит жидкий металл при токе больше, чем выдержала бы сплошная проволока в этом положении. Поэтому монтажник металлоконструкций варит вертикаль снизу вверх проволокой 136 на токе, при котором сплошной 135 пришлось бы уйти на короткую дугу.
Рутил с медленным шлаком (R) и металлопорошковая проволока (M, процесс 138) дают более красивую поверхность, но лучше чувствуют себя в нижнем и горизонтальном положении. Основные проволоки (B) дают самый чистый металл и минимум водорода, но шлак жиже и сварка в положениях требует навыка. Прежде чем ставить вертикаль, смотрят цифру положения в маркировке — проволока с «4» или «3» на вертикали ванну не удержит, как бы ни старался сварщик. Техника вертикали — сварка снизу вверх, обозначения PA–PG — положения сварки.
Техника: тянуть или толкать, вылет, ролики

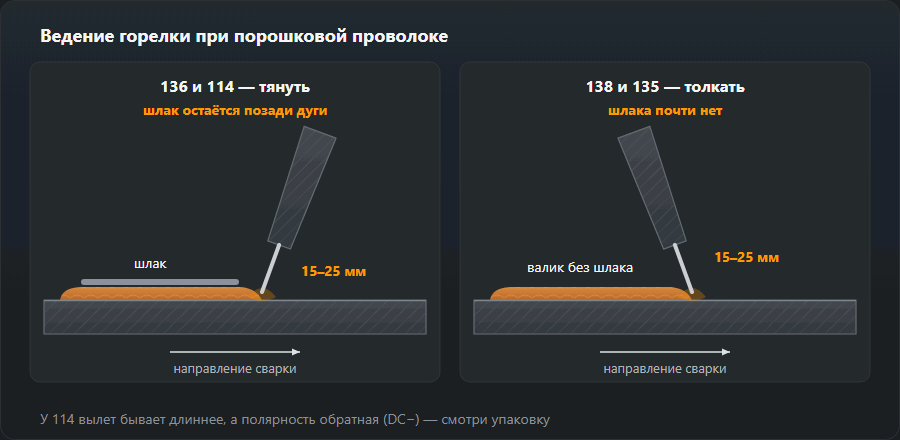
Проволоку со шлаком (136, 114) тянут, как покрытый электрод: горелка наклонена назад, дуга направлена на передний край ванны. Если толкать, шлак затекает перед дугой и остаётся закатанным под валиком. Металлопорошковую 138 ведут как сплошную — слегка толкая, шлака почти нет.
Вылет 15–25 мм держат постоянным. Если укоротить его по ходу шва, меняется омический нагрев проволоки и дуга сразу становится жёстче; если вытянуть больше нормы — валик холодный, мелкий, появляются поры. Для 114 производители обычно дают вылет ещё больше — цифра с упаковки главнее.
Ролики подающего механизма. Трубчатая проволока мягкая: в гладком V-ролике она проскальзывает, а при сильном прижиме сплющивается, заклинивает в канале и приваривается к наконечнику. Для порошковой ставят ролики с насечкой и прижимают ровно настолько, чтобы проволока перестала проскальзывать. Все причины «проволока встала» — проблемы с подачей проволоки.
Многопроходный шов проволокой 136 — порядок
- Корень кладут так, чтобы поверхность была выпуклой или плоской — канавки у кромок станут гнёздами для шлака.
- После каждого прохода шлак сбивают молотком и дочищают щёткой канавки у стенок разделки; рутиловый шлак обычно отходит сам пластами.
- Осматривают кромки: подрез или острый угол перехода зашлифовывают перед следующим проходом — следующий валик его не заполнит, а только закроет.
- Валики кладут с перекрытием примерно на половину предыдущего — у узкого валика между двумя соседними шлаку некуда всплыть.
- Межпроходную температуру держат в пределах WPS: порошковая даёт больше металла за проход, и узел греется быстрее, чем при 135.
Шлак, оставленный между проходами, выходит на снимке как включение (301) — дефект видно только после контроля, а исправление означает вырезку шва.
Пример: 10 кг наплавки — 135 или 136
Узел, в который надо положить 10 кг наплавленного металла, — это, например, несколько метров толстого стыкового шва на листе 20–30 мм. Считаем по тем же данным, на которых стоит калькулятор стоимости шва:
| Процесс | Производительность, кг/ч | Время на участке, ч | Проволоки купить, кг | Газ, л |
|---|---|---|---|---|
| MAG, сплошная проволока (135) | 3,2 | 3,1 | 10,8 | 730 |
| FCAW, порошковая проволока (136) | 4,2 | 2,4 | 11,8 | 640 |
На 10 кг наплавленного металла. Производительность и коэффициент — из таблицы стоимости шва; газ идёт только при горящей дуге, то есть около 30 % времени на участке.
Порошковая заканчивает работу за 2,4 ч вместо 3,1 ч — экономия 0,7 ч на каждые 10 кг. Зато купить её надо 11,8 кг против 10,8 кг сплошной — часть массы сердечника уходит в шлак и дым, а каждый килограмм дороже. Расчёт простой: если час сварщика с накладными стоит больше, чем разница в цене проволоки на эти 10 кг, порошковая окупается. На коротких швах по тонкому листу килограммов слишком мало, чтобы сэкономленные минуты перекрыли дорогую проволоку. Сколько металла съест конкретная разделка — калькулятор наплавки.
Типичные ошибки с порошковой и как их увидеть
- Поры по всей длине. Чаще всего влажная проволока, слишком длинный вылет или сквозняк при 136. При 114 — слишком короткий вылет и низкое напряжение. Подробнее — поры в шве.
- Газовые следы на поверхности — продолговатые углубления под шлаком, «червячки». Признак того, что газ не успел выйти до того, как застыл шлак: влага в проволоке, грязный металл, большая скорость подачи при низком напряжении.
- Шлаковые включения между проходами. Толкание вместо протягивания, недочищенные канавки, слишком узкие валики в глубокой разделке.
- Несплавление при холодной дуге. Производительность порошковой подталкивает вести быстро; валик выглядит аккуратно, а на изломе нет проплавления в стенку. Проверка — пробный излом перед работой на конструкции.
- Приваривание проволоки к наконечнику и рывки подачи. Смятая в роликах проволока, короткий вылет, неправильная полярность.
Хранение порошковой проволоки
Флюсовый сердечник тянет влагу из воздуха, а водород из этой влаги попадает в шов. Фальцевая проволока (трубка, свёрнутая из ленты с замком) к этому чувствительнее бесшовной: продольный шов пропускает воздух к порошку. Катушку держат в родной упаковке до дня установки, а снятую на ночь убирают в пакет или сухой шкаф. Прокалка — только если её предусматривает производитель и при его температуре: не всякая проволока это переносит. Для основных проволок H5 на ответственных конструкциях правило жёсткое — проволока, которая неделю пролежала открытой в неотапливаемом цеху, уже не гарантирует класс водорода с упаковки.
Что дальше
Базовый вариант и точка отсчёта — MIG/MAG. Сколько наплавленного металла возьмёт соединение — наплавленный металл и число проходов. Номера процессов в документации — таблица ISO 4063.
Частые вопросы
Чем 136 отличается от 138?
Сердечником проволоки. У 136 внутри флюс: он даёт шлак, который защищает и формирует валик, но его надо отбивать. У 138 сердечник металлический: шлака практически нет, поверхность выходит чище, зато формирование валика слабее, а требования к газу выше. Оба работают в защите активного газа.
Самозащитная проволока 114 хуже?
Не хуже, а для другого. 114 не нужен баллон, поэтому она выигрывает в поле и на ветру, где газовая защита всё равно бы сдулась. Платят за это большим количеством дыма и обычно меньшей ударной вязкостью шва. В цехе без ветра 136 с газом даёт лучший результат.
Почему порошковая проволока плавится быстрее сплошной?
Потому что ток идёт только по тонкой оболочке, а не по всему сечению. Плотность тока в этой оболочке выше, чем в сплошной проволоке того же диаметра, поэтому кончик нагревается быстрее и производительность наплавки растёт — при тех же настройках аппарата.
Можно ли варить порошковой проволокой без газа?
Только самозащитной, то есть процессом 114 — в её маркировке по EN ISO 17632 на месте газа стоит буква N. Проволока 136 и 138 без газа даст пористый хрупкий шов: её сердечник не рассчитан защищать ванну от воздуха.
Какую полярность ставить для порошковой проволоки?
Ту, что указана на упаковке. Проволоки 136 и 138 обычно работают на плюсе на горелке (DC+), многие самозащитные 114 — на минусе (DC−). В полуавтомате для этого перекидывают провод горелки и кабель массы на клеммах внутри аппарата.
Нужно ли сбивать шлак с порошковой между проходами?
Да, у 136 и 114 после каждого прохода: шлак сбивают молотком и дочищают щёткой канавки у кромок. Оставленный шлак даёт включение (301), которое видно только на снимке. У 138 шлака следы, хватает щётки.
Как понять, что порошковая проволока подходит для вертикали?
По цифре положения в маркировке: в EN ISO 17632 «1» — все положения, «2» — все, кроме сверху вниз; в AWS вторая цифра «1» (например E71T-1) — все положения, «0» — только нижнее и горизонтальное. Для вертикали обычно берут рутил с быстрым шлаком, буква P.
Обновлено: