Калькулятор скорости подачи проволоки и производительности наплавки
Переводит ток в скорость подачи и обратно для сплошной стальной проволоки 0,8–1,6 мм, показывает производительность наплавки в килограммах в час, ориентировочное напряжение и рекомендуемый вылет.

Как это связано
Ток и скорость подачи в полуавтомате — это одна величина, выраженная двумя способами. Источник расплавляет ровно столько проволоки, сколько ей подаётся, поэтому увеличение подачи автоматически поднимает ток. Связь почти линейная и зависит от диаметра: чем тоньше проволока, тем больше метров в минуту приходится на каждый ампер.
| Ø, мм | Рабочий ток, А | Подача, м/мин | Толщина металла, мм |
|---|---|---|---|
| 0,8 | 60–180 | 3–12 | 0,8–4 |
| 1,0 | 100–250 | 4–11,5 | 1,5–8 |
| 1,2 | 140–330 | 3,5–10,5 | 3–15 |
| 1,6 | 240–450 | 4–8 | от 8 |
Подача посчитана той же формулой, что в калькуляторе выше, — таблица и результат разойтись не могут.
Производительность наплавки
Масса расплавленной проволоки считается по геометрии:
кг/ч = v · 60 · (π·d²/4) · 7,85 / 1000, где v — подача в м/мин,
d — диаметр в мм. Проволока 1,2 мм на подаче 8 м/мин даёт около
4,3 кг/ч расплавленного металла.
В шов попадает не всё: часть уходит в брызги и угар. В смеси Ar+CO₂ это около 95 %, в чистом CO₂ — около 90 %. Для сметы считают в обратную сторону: нужную массу наплавки делят на эту долю — так получается, сколько проволоки заказывать.
Значения расчётные: реальная связь тока и подачи зависит от вылета, состава газа, характеристики источника и даже от состояния подающих роликов. Используйте результат как отправную точку и подстраивайте по звуку дуги и виду шва на пробной пластине — на это уходит пять минут и экономится смена.
Таблица тока и скорости подачи проволоки
Таблица выше даёт диапазоны; эта расписывает их через несколько десятков ампер, с массой проволоки, которую полуавтомат расплавляет за час дуги. Числа получены из тех же коэффициентов, что и в калькуляторе.
| Ø, мм | Ток, А | Подача, м/мин | Расплавлено, кг/ч | В шов (Ar+CO₂), кг/ч |
|---|---|---|---|---|
| 0,8 | 60 | 3,0 | 0,71 | 0,67 |
| 0,8 | 100 | 6,0 | 1,42 | 1,35 |
| 0,8 | 140 | 9,0 | 2,13 | 2,02 |
| 0,8 | 180 | 12,0 | 2,84 | 2,70 |
| 1,0 | 100 | 4,0 | 1,48 | 1,41 |
| 1,0 | 150 | 6,5 | 2,40 | 2,28 |
| 1,0 | 200 | 9,0 | 3,33 | 3,16 |
| 1,0 | 250 | 11,5 | 4,25 | 4,04 |
| 1,2 | 140 | 3,6 | 1,94 | 1,84 |
| 1,2 | 200 | 5,8 | 3,09 | 2,94 |
| 1,2 | 260 | 8,0 | 4,24 | 4,03 |
| 1,2 | 330 | 10,5 | 5,58 | 5,30 |
| 1,6 | 240 | 3,8 | 3,60 | 3,42 |
| 1,6 | 300 | 5,0 | 4,74 | 4,50 |
| 1,6 | 380 | 6,6 | 6,25 | 5,94 |
| 1,6 | 450 | 8,0 | 7,58 | 7,20 |
Те же формулы, что в калькуляторе выше; в чистом CO₂ в шов попадает около 90 % расплавленной проволоки вместо 95 %.
Как читать таблицу
- Выберите диаметр проволоки под толщину металла (колонка «толщина металла» в первой таблице).
- Найдите ток, который нужен соединению, и прочитайте подачу — это число выставляется на подающем механизме. Между строками зависимость линейная, можно интерполировать.
- Колонка «в шов» показывает, сколько металла реально остаётся в соединении. По ней считают время сварки и расход проволоки, а не по колонке «расплавлено».
Стоит заметить одну вещь: при одном и том же токе тонкая проволока плавится быстрее. При 200 А проволока 1,0 мм даёт 3,33 кг/ч, а 1,2 мм — 3,09 кг/ч: у тонкой выше плотность тока и сильнее разогревается вылет.
Пример: лист 3 мм и 6 мм
Лист 3 мм, угловой шов. Режим MAG для этой толщины — проволока 0,8–1,0 мм и 110–150 А. С проволокой 1,0 мм при 130 А калькулятор даёт 5,5 м/мин и около 2 кг/ч расплавленной проволоки. Тот же ток с проволокой 0,8 мм — уже больше 8 м/мин; если механизм или горелка плохо ведут тонкую проволоку, лучше остаться на 1,0 мм.
Лист 6 мм, угловой шов с катетом 6 мм. Диапазон 160–220 А и проволока 1,0–1,2 мм. Проволока 1,2 мм при 200 А: 5,8 м/мин, 2,94 кг/ч в шов. Такому шву нужно около 0,155 кг наплавленного металла на метр, значит, метр занимает 0,155 / 2,94 × 60 ≈ 3,2 мин дуги — скорость сварки выходит около 30 см/мин. Если на практике вы идёте намного быстрее, шов получится меньше заданного; если медленнее — перегреваете лист и тратите проволоку зря.
Настройка полуавтомата по шагам
- Проволока и газ. Диаметр под толщину, газ под материал; подающие ролики и наконечник под тот же диаметр.
- Подача. Из таблицы или калькулятора для нужного тока.
- Напряжение. Ориентировочное из калькулятора или синергетической программы, затем поправка на ±1 В.
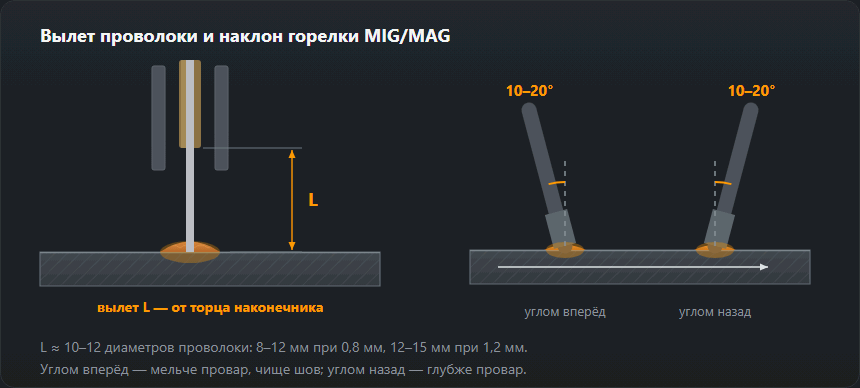
- Вылет. 10–15 диаметров проволоки: для 1,0 мм это 10–15 мм, для 1,2 мм — 12–18 мм. Держите его постоянным по всему шву.
- Проба. Несколько сантиметров на обрезке той же толщины: звук, форма валика, брызги. Только потом — рабочее соединение.
Признаки неверной пары «подача — напряжение»
- Подача велика для напряжения: проволока втыкается в ванну и отталкивает горелку, дуга трещит неровно, на листе остаются нерасплавленные куски проволоки и крупные брызги.
- Подача мала: дуга длинная и шипящая, капли падают с конца проволоки, валик плоский и широкий; в крайнем случае проволока приваривается к наконечнику.
- Подача «плавает»: звук дуги ритмично меняется при твёрдой руке. Обычно дело не в настройке, а в механике — проскальзывают ролики, изношен канал, перетянут тормоз катушки. Причины и порядок проверки — на странице проблемы с подачей проволоки.
Синергетика и показание тока
Синергетический аппарат подбирает напряжение к подаче по программе для диаметра проволоки, газа и материала. Выбранная программа 1,0 мм при заправленной проволоке 0,8 мм даст завышенный ток на дисплее и неверное напряжение — дуга будет «странной», хотя все числа выглядят правильно. Ток на дисплее до поджига — это значение из программы; реальный зависит от вылета, и при длинном вылете после поджига прибор покажет меньше.
Сколько метров на катушке и на сколько минут хватит при данной подаче, считает калькулятор длины проволоки на катушке; виды переноса металла и их диапазоны описаны на странице сварка MIG/MAG, а газ под эти режимы — расход защитного газа.
Частые вопросы
Почему на полуавтомате ток не выставляется напрямую?
Потому что в MIG/MAG ток задаётся не ручкой, а скоростью подачи. Источник работает на жёсткой характеристике: он держит напряжение, а ток устанавливается сам — ровно такой, чтобы расплавить приходящую проволоку. Быстрее подача — выше ток. Ручка «ампер» на бытовых аппаратах на самом деле управляет подачей, просто шкала подписана в амперах.
Дуга трещит и брызгает — что крутить?
Сначала проверьте пару «подача — напряжение». Треск с крупными брызгами и коротким жёстким звуком — напряжение занижено относительно подачи. Дуга длинная, шов широкий и плоский, проволока плавится каплями — напряжение завышено. Ровный звук напоминает жарящееся масло. Калькулятор даёт ориентировочное напряжение для введённого тока — от него и отталкивайтесь.
Что такое вылет и почему он важен?
Вылет — расстояние от токоподводящего наконечника до изделия. Проволока на этом участке греется собственным током, и чем вылет длиннее, тем меньше тока нужно для её расплавления. Практическое правило: вылет 10–15 диаметров проволоки. Увеличили вылет вдвое — ток упадёт, провар уменьшится, хотя на аппарате ничего не трогали.
В CO₂ и в смеси нужны одинаковые настройки?
Нет. В чистом CO₂ дуга жёстче. Калькулятор даёт для обоих газов напряжение по правилу U = 14 + 0,05·I (окно ±2 В), но в CO₂ обычно выставляют верхнюю часть этого окна, а разбрызгивание заметно больше — в шов попадает около 90 % расплавленной проволоки против 95 % в смеси. Зато CO₂ даёт более глубокий провар и стоит дешевле.
Какая скорость подачи проволоки 0,8 при 100 А?
Около 6 м/мин. Проволока 1,0 мм при том же токе — 4 м/мин, а 1,2 мм работает только примерно от 140 А (3,6 м/мин). Точные пары «ток — подача» — в таблице на этой странице.
Сколько килограммов проволоки в час плавит полуавтомат?
Проволока 1,0 мм при 200 А — около 3,3 кг за час дуги, 1,2 мм при 260 А — около 4,2 кг/ч. В шве остаётся около 95 % этого в смеси и 90 % в CO₂.
Почему ток на дисплее не совпадает с таблицей?
Потому что он зависит от вылета и от синергетической программы. Длинный вылет снижает ток при той же подаче, а программа для другого диаметра показывает ток, посчитанный для проволоки, которой нет в горелке.
Обновлено: