MIG/MAG — полуавтоматическая сварка в защитном газе
Основной метод в производстве и кузовном ремонте: непрерывная проволока, высокая скорость, чистый шов почти без зачистки. Обозначения: GMAW (AWS), процессы 131 (MIG) и 135 (MAG) по ISO 4063.
Короткий ответ
MIG и MAG — это процессы 131 и 135, аппарат один и тот же, разница только в газе: инертный для алюминия и меди, активный для стали. Ток не выставляют — выставляют скорость подачи проволоки, а ток идёт следом. Напряжение задаёт длину дуги и форму валика.
Как называется
| Как называется | Название |
|---|---|
| В норме (ISO 4063) | 131 — Сварка MIG сплошной проволокой в инертном газе; 135 — Сварка MAG сплошной проволокой в активном газе |
| Номер процесса | 131, 135 |
| Международное сокращение | MIG · GMAW · MAG |
| В цеху | MIG/MAG — полуавтомат |
Три имени одного и того же. В технологической карте и в свидетельстве сварщика стоит название из нормы с номером, в объявлении о работе и в цеху — сокращение, на американском чертеже — своё обозначение. Знать стоит все три: работа одна, а в документах выглядит по-разному.
Как это работает
Подающий механизм непрерывно толкает проволоку через рукав в горелку. Дуга горит между проволокой и деталью, проволока одновременно является и электродом, и присадкой. Зону дуги накрывает защитный газ из сопла — он вытесняет воздух и не даёт азоту и кислороду попасть в ванну.
Поскольку присадка подаётся сама, обе руки заняты только позиционированием горелки, и варят заметно быстрее, чем MMA: без смены электродов и без отбивки шлака после каждого из них.
Напряжение на аппарате постоянное, а дуга регулирует себя сама: стоит приблизить горелку к детали, дуга укорачивается, ток растёт, проволока плавится быстрее — и длина дуги возвращается к прежней. Поэтому неуверенная рука портит шов заметно меньше, чем при MMA, и поэтому полуавтомату учатся быстрее.
Виды переноса металла и типы дуги в MAG
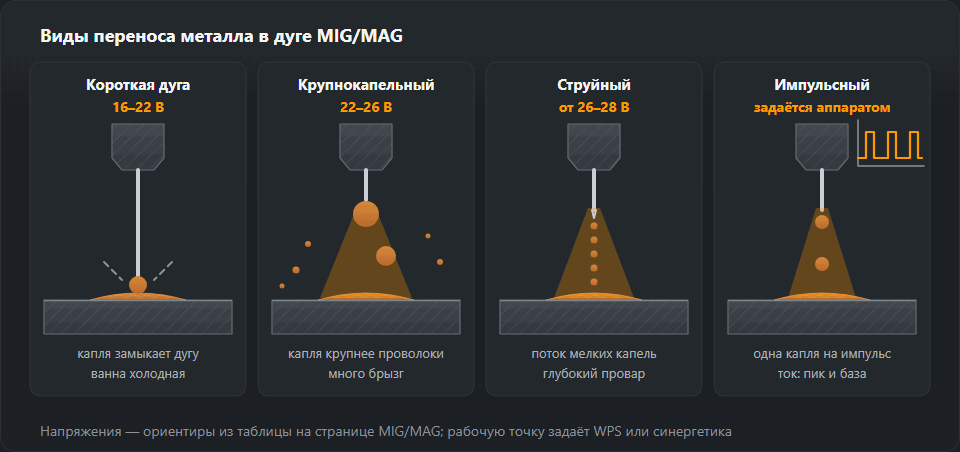
То, как расплавленная проволока переходит в ванну, решает провар, количество брызг и положения, в которых вообще можно варить. В MAG 135 (сплошная проволока в активном газе, номер процесса по ISO 4063) различают четыре типа дуги. Три из них выставляются одними и теми же двумя ручками — подачей проволоки и напряжением, для четвёртого нужен импульсный источник. Напряжения ниже взяты из таблицы в конце раздела.
Короткая дуга (перенос короткими замыканиями)
Капля на конце проволоки касается ванны и замыкает цепь, дуга гаснет, ток замыкания пережимает перемычку, поверхностное натяжение втягивает каплю в ванну, и дуга зажигается снова — 50–200 раз в секунду при 16–22 В. Ванна остаётся маленькой и холодной: металл до 3 мм, корень, зазоры, все положения, включая вертикаль снизу вверх и потолок. Газ — смесь M21 или чистый CO₂ (брызг больше, провар глубже). На слух — ровный частый треск, на шве узкий, чуть выпуклый валик. Слабость — несплавление по кромкам более толстого металла. Если у аппарата есть регулировка индуктивности (дросселя), больше индуктивности — мягче дуга и жиже ванна при меньших брызгах, меньше — дуга жёстче и холоднее.
Крупнокапельный перенос (переходный режим)
При 22–26 В капля вырастает больше диаметра проволоки, раскачивается на её конце и падает неравномерно, частью с замыканием, которое её разрывает. В чистом CO₂ перенос выше короткой дуги почти всегда остаётся крупнокапельным. На слух — неровные хлопки и трескотня, на шве крупные шарики брызг рядом и скачущий провар. Строка 5–6 мм таблицы режимов (22–25 В) лежит как раз в этой полосе: если дуга ещё ровно трещит — вы на верхней границе короткой дуги; если стреляет — уберите напряжение или поднимите обе ручки до струйного переноса. Как при этом ведёт себя ванна, разобрано на странице сварочная ванна.
Струйный перенос
От 26–28 В и при достаточном токе капля отрывается раньше, чем коснётся ванны: мелкие капли летят струёй по оси проволоки, замыканий нет. Это работает только в газе с большой долей аргона — в таблице проволок Ar + 15–20 % CO₂; в чистом CO₂ струи не будет. Применение: металл от 5 мм, нижнее положение PA, для угловых швов и PB, заполняющие и облицовочные проходы. Глубокий провар, гладкий валик почти без брызг, на слух ровное шипение — здесь это норма. В вертикали и потолке большая ванна стекает.
Импульсная дуга
Источник переключается между базовым током, который только поддерживает дугу, и импульсом выше порога струйного переноса, отрывающим ровно одну каплю. Средний ток низкий: перенос как у струи при тепле, подходящем для вертикали и тонкого металла. Напряжение тут не выставляют — аппарат идёт по синергетической кривой для металла, проволоки и газа, сварщик выбирает подачу или толщину и корректирует длину дуги. На слух — ровное гудение, на шве правильная чешуя без брызг.

Как перейти из одного переноса в другой
- Короткая дуга → струя: поднимайте подачу и напряжение вместе, небольшими шагами. Треск становится неровным (крупнокапельную полосу проходите быстро), потом переходит в ровное шипение, и брызги пропадают. Если стреляет дальше — в газе много CO₂ или ток мал для этого диаметра.
- Обратно, например на шов в вертикали: убирайте обе ручки вместе, пока треск снова не станет ровным.
| Перенос | Напряжение | Особенности | Применение |
|---|---|---|---|
| Короткими замыканиями | 16–22 В | Дуга гаснет и зажигается 50–200 раз в секунду, ванна холодная | Тонкий металл, корень шва, все положения |
| Капельный | 22–26 В | Много брызг, нестабилен — переходный режим, которого избегают | Практически не используется |
| Струйный | от 26–28 В | Непрерывная струя мелких капель, почти без брызг, глубокий провар | Металл от 5 мм, нижнее положение, смеси с аргоном |
| Импульсный | задаётся аппаратом | Одна капля на импульс, тепловложение низкое | Нержавейка, алюминий, тонкий металл, требователен к аппарату |
Режимы по толщине

| Толщина, мм | Проволока, мм | Ток, А | Напряжение, В | Газ, л/мин |
|---|---|---|---|---|
| 0,8–1,0 | 0,6–0,8 | 40–70 | 15–17 | 8–10 |
| 1,5–2 | 0,8 | 70–110 | 17–19 | 10–12 |
| 3 | 0,8–1,0 | 110–150 | 19–21 | 12–14 |
| 5–6 | 1,0–1,2 | 160–220 | 22–25 | 14–16 |
| 8–10 | 1,2 | 220–280 | 26–29 | 16–18 |
| 12+ | 1,2–1,6 | 280–350 | 29–32 | 18–20 |
Полная таблица со скоростью подачи проволоки, TIG, тонким листом и профилем: Режимы MIG/MAG и TIG.
Расход газа на смену и остаток в баллоне удобно посчитать в калькуляторе расхода газа.
Отправная точка, которая работает
Проволока 1,2 мм в смеси Ar/18 CO₂ по листу 5 мм: около 220 А, это примерно 6,5 м/мин проволоки — пересчитать можно в калькуляторе подачи проволоки — при 24–25 В и вылете проволоки 12 мм.
Дальше настраивайте на слух. Дуга короткого замыкания должна звучать как шипящее на сковороде масло: ровным частым треском. Медленные неровные хлопки означают, что напряжение велико для скорости подачи; рваное захлёбывание — что наоборот.
Газы и проволока
| Металл | Проволока | Газ |
|---|---|---|
| Углеродистая сталь | ER70S-6, G3Si1 | CO₂ или Ar + 15–20 % CO₂ |
| Нержавеющая сталь | ER308L, ER316L, ER309L | Ar + 2 % CO₂ или Ar + 2 % O₂ |
| Алюминий | ER4043 (Si), ER5356 (Mg) | Ar 99,99, для толстого Ar + He |
| Оцинкованная сталь | ER70S-6, порошковая | Ar + CO₂, вытяжка обязательна |
CO₂ дешевле и даёт более глубокий провар, но много брызг и грубый шов. Смесь 82 % Ar + 18 % CO₂ даёт заметно меньше брызг, позволяет струйный перенос и экономит время на зачистке — на объёмах разница в цене газа окупается зачисткой.
Типовые проблемы
| Симптом | Что проверить |
|---|---|
| Поры в шве | Расход газа, забитое сопло, сквозняк, ржавчина и краска на кромке |
| Проволока стреляет и рвётся | Износ наконечника, прижим роликов, засорённый канал рукава |
| Проволока идёт рывками | Канал под другой диаметр, изгиб рукава, ролик не под тот тип проволоки |
| Много брызг | Слишком низкое напряжение, чистый CO₂, длинный вылет |
| Прожоги на тонком | Завышен ток, варить нужно точками или с отрывом |
Самая частая жалоба — не дуга, а подача: проволоку дёргает, она встаёт или сматывается в клубок в подающем механизме. Причины и порядок проверки собраны в проблемах с подачей проволоки. Вторая по частоте — непровар при короткой дуге — вопрос техники и тепла, а не аппарата: см. непровар и несплавление.
Техника горелкой: углом вперёд или углом назад
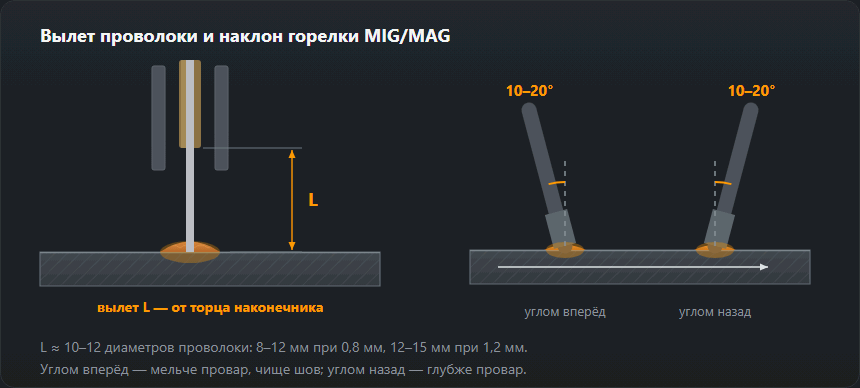
Горелку наклоняют по направлению сварки на 10–20° от вертикали, как на рисунке вылета выше. Углом вперёд (толкающий угол) дуга бьёт в холодный металл перед ванной: провар мельче, валик шире и площе, стык виден. Подходит для тонкого металла и облицовки. Углом назад (тянущий угол) дуга дует в ванну: провар глубже и уже, валик выше; порошковую проволоку со шлаком всегда ведут углом назад. Больше 20° — струя газа заваливается и подсасывает воздух, поры. Поперёк: в стыковом шве перпендикулярно листу, в угловом по биссектрисе угла, при разной толщине чуть на более толстую деталь.
Вылет проволоки: 10–15 диаметров проволоки, то есть при 1,0 мм 10–15 мм, при 1,2 мм 12–18 мм. Длиннее вылет при той же подаче — меньше ток, мельче провар, хуже защита и больше брызг; короче — брызги в сопле и подгоревший наконечник. Гуляет вылет — гуляет ширина валика.
Колебания: MAG обычно варят ниточным валиком без колебаний. Колеблют на широкой облицовке и на вертикали снизу вверх: в PF маленький треугольник, задержка по кромкам, а не в середине, иначе горб посередине и подрезы по краям. Вся техника вертикали — вертикальный шов снизу вверх.
Подача проволоки и напряжение — пара
Подача — это ток, напряжение — длина дуги; в каждой строке таблицы режимов они растут вместе. Порядок всегда один: подача по толщине, напряжение на обрезке снизу вверх до ровного треска, в конце скорость сварки. Как звучит и выглядит неподобранная пара, — в списке ниже.
Разобранный пример: лист 3 и 10 мм
Сталь 3 мм, проволока 1,0 мм, M21. Строка 3 мм: 110–150 А, 19–21 В, 12–14 л/мин. Середина 130 А — по формуле калькулятора подачи 5,5 м/мин, — 20 В, 13 л/мин, вылет 10–15 мм. 20 В лежит в полосе короткой дуги, значит, любое положение. Снизу вверх — нижний край строки: 110 А = 4,5 м/мин при 19 В. Тоньше — сварка тонкого металла.
Сталь 10 мм, угловой шов PA/PB, проволока 1,2 мм, M21. Строка 8–10 мм: 220–280 А, 26–29 В, 16–18 л/мин. Середина 250 А = 7,5 м/мин при 27–28 В, вылет 12–18 мм — выше порога струйного переноса, и в M21 струя появится; в чистом CO₂ те же настройки дадут крупные капли. Тот же шов в вертикали — несколько проходов короткой дугой до 22 В или импульс.
Ошибки по виду шва и на слух
- Жёсткое тарахтение, горелку отбрасывает: больше напряжения или меньше подачи.
- Шипение на режимах короткой дуги: меньше напряжения (на струе шипение нормально).
- Хлопки, крупные шарики брызг: крупнокапельная полоса или много CO₂.
- Высокий узкий валик, «лежащий» на листе: мало напряжения или слишком быстро — жди несплавления.
- Канавка вдоль края шва: много напряжения, большой угол, задержка в середине колебания — см. подрез.
- Валик то шире, то уже: неровная скорость или вылет.
Упражнения
- Лесенка напряжения: на листе 3 мм в нижнем положении пять валиков с режимом из первого примера, на каждом напряжение на шаг. Цель — без проб находить валик с ровным треском и плоскими краями.
- Вперёд против назад: два валика, разрезать поперёк, зашлифовать — углом назад провар должен быть заметно глубже.
- Вылет: 10 мм против вдвое большего; сравнить брызги и ширину.
- Проба на излом: тавр из 3 мм в PB, загнуть стенку до разрушения шва. Сплавлено до самого угла — зачёт; гладкая полоска у корня — несплавление.
- Порог струи: 10 мм, M21, поднимать обе ручки, пока треск не перейдёт в шипение, и записать значения для своего аппарата.
Частые вопросы
Чем MIG отличается от MAG?
Только газом. MIG работает в инертном газе (чистый аргон, аргон с гелием) — это алюминий, медь, нержавейка. MAG использует активный газ (CO₂ или смесь аргона с CO₂), который участвует в металлургии ванны, — это углеродистая и низколегированная сталь. Аппарат и проволока при этом одни и те же.
Можно ли варить полуавтоматом без газа?
Да, порошковой самозащитной проволокой: защиту создаёт сердечник, как обмазка у электрода. Метод удобен на улице, но даёт шлак и больше дыма. Обычную сплошную проволоку без газа варить нельзя — шов будет сплошной порой.
Почему шов получается «горбом» и не проваривает?
Классический признак заниженного напряжения при завышенной подаче проволоки. Проволока упирается в металл раньше, чем успевает расплавиться. Добавьте напряжение или уменьшите подачу — шов сразу растечётся.
Что означает MAG 135?
135 — номер процесса по ISO 4063: сварка MAG сплошной проволокой в активном газе. В той же группе 131 (MIG сплошной проволокой в инертном газе), 136 (MAG порошковой проволокой с флюсом) и 138 (MAG порошковой проволокой с металлическим сердечником). Номер пишут в WPS, в свидетельство сварщика и на чертёж. Аппарат и горелка у 135, 136 и 138 одни и те же, меняются проволока и часто газ.
Какой перенос для тонкого металла и вертикали?
Короткая дуга (16–22 В) или импульс. Оба держат ванну достаточно маленькой, чтобы варить снизу вверх и в потолке. Струйный перенос — для металла от 5 мм в нижнем положении и угловых швов в PB: в вертикали его ванна стекает.
Почему дуга шипит, а не трещит?
На режимах короткой дуги шипение значит, что напряжение велико для такой подачи: дуга длинная, капли крупные. Уберите напряжение или добавьте подачу. А на струйном переносе ровное шипение без треска — как раз правильный звук.
Вести горелку углом вперёд или назад?
Углом вперёд — более плоский и широкий валик, провар меньше, стык хорошо виден; углом назад — провар глубже и уже, валик выше. Наклон 10–20°, больше портит газовую защиту. Порошковую проволоку со шлаком всегда ведут углом назад.
Обновлено: