Подбор защитного газа по EN ISO 14175
Показывает, какая смесь нужна для вашего материала и процесса, её обозначение по норме и рекомендуемый расход. Обозначение пригодится при заказе баллона: по нему поставщик поймёт вас точнее, чем по словам «аргон с углекислотой».

Как читать обозначение
EN ISO 14175 кодирует газы буквой группы и номером состава:
| Группа | Что это | Примеры |
|---|---|---|
| I | Инертные | I1 — Ar, I2 — He, I3 — Ar + He |
| M1, M2, M3 | Смеси с окислительной добавкой, по возрастанию | M12, M13, M21 |
| C | Сильно окислительные | C1 — CO₂ |
| R | Восстановительные, с водородом | R1 — Ar + H₂ |
| N, O, Z | Азот, кислород, прочие составы | — |
Самая распространённая рабочая смесь для стали — M21: аргон с более чем 15 до 25 % углекислоты, чаще всего 18 %. Именно она стоит в большинстве цехов и именно её имеют в виду, когда говорят «смесь».
Что меняет добавка
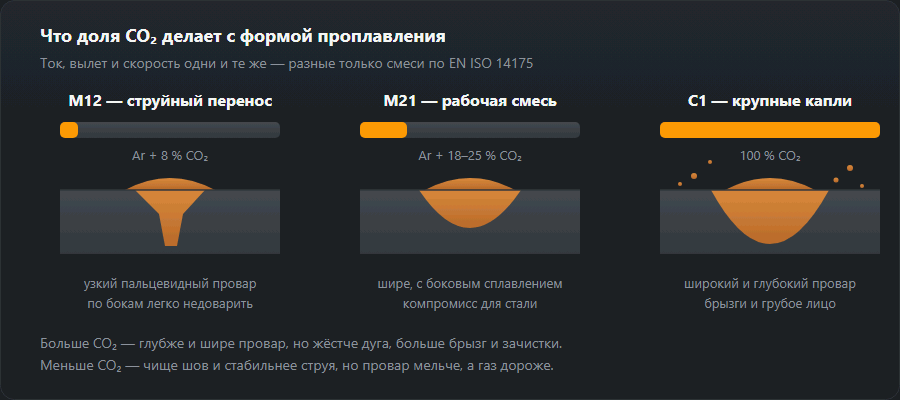
- Больше CO₂ — глубже провар, дуга жёстче, брызг больше, лицо шва грубее. Дешевле.
- Меньше CO₂ — чище шов, стабильнее струйный перенос, меньше зачистки. Дороже, провар мельче.
- Гелий — поднимает тепловложение, нужен на толстом алюминии и меди. Лёгкий, поэтому расход выше.
- Водород — сужает дугу и повышает скорость на аустенитной нержавейке. На углеродистой стали недопустим: даёт холодные трещины.
Защита работает только по чистому металлу. Ржавчина, окалина, краска и особенно влага дают поры при любой смеси и любом расходе — вода в дуге разлагается, и водород уходит в шов. Если поры появились, начинайте с подготовки кромок, а не с замены баллона. Разбор причин — на странице поры в шве.
Расход и стоимость
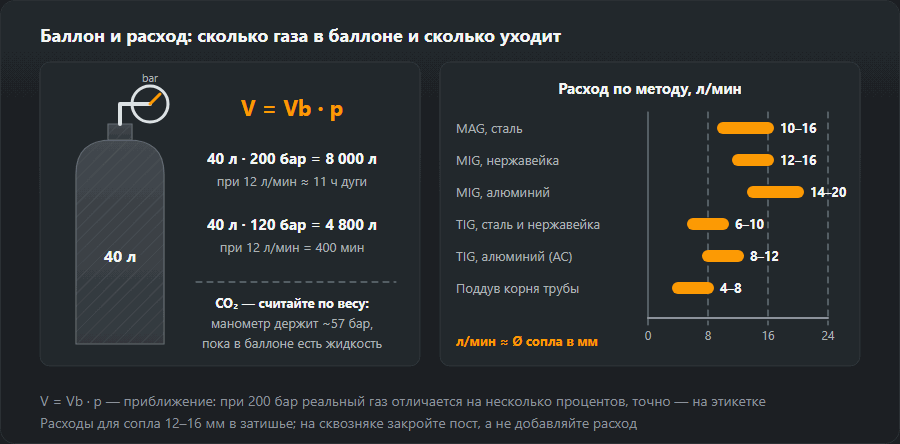
Сколько газа уйдёт на работу и на сколько хватит баллона, считает калькулятор расхода защитного газа, а долю газа в себестоимости метра шва — калькулятор стоимости шва.

M21, M20, M12, I1 — что в баллоне
Обозначение на этикетке выглядит как «ISO 14175 – M21 – ArC – 18»: группа, компоненты и содержание добавки в процентах. Самые частые группы в цехе:
- M21 — аргон с добавкой от более чем 15 до 25 % CO₂. Классическая смесь 82/18 (Ar + 18 % CO₂) для углеродистой стали.
- M20 — аргон с более чем 5 до 15 % CO₂, например Ar + 8 %: мягче дуга, меньше брызг, хороша для тонкого металла и струйного переноса.
- M12 — аргон с 0,5–5 % CO₂, на практике Ar + 2 % CO₂ для нержавейки; M13 — аргон с 0,5–3 % кислорода.
- C1 — чистый CO₂. I1 — чистый аргон, I3 — аргон с гелием. R1 — аргон с водородом.
Границы групп задаёт EN ISO 14175; так же описывают свои смеси поставщики газов (например, Ar + 8 % CO₂ как M20, Ar + 18 % как M21). Два баллона «смеси» от разных поставщиков могут относиться к разным группам — смотрите на код, а не на торговое название.
Какой газ для чего — обзор настроек калькулятора
- Углеродистая сталь MAG до 3 мм: смесь с меньшим CO₂ (Ar + 8…18 %, M20 / M21), около 11 л/мин.
- Углеродистая сталь MAG толще 3 мм: M21 (Ar + 18…25 % CO₂) или C1, около 14 л/мин.
- Нержавейка MIG/MAG: M12 или M13, 12 л/мин до 3 мм, 15 л/мин толще.
- Алюминий MIG: чистый аргон I1 до 6 мм (14 л/мин), толще — Ar + 30 % He, группа I3 (18 л/мин).
- TIG, любой металл: аргон I1 — 6 л/мин до 2 мм, 8 л/мин до 6 мм, 12 л/мин толще; для аустенитной нержавейки допустим R1.
Три примера из цеха
- Ворота из профиля 40×40×2. Сталь 2 мм, много коротких швов на виду. Смесь с меньшим CO₂ (M20, например Ar + 8 %) даёт меньше брызг и меньше зачистки перед покраской; расход около 11 л/мин.
- Конструкция из листа 10 мм. M21 с 18 % CO₂ как стандарт; чистый CO₂ даёт более глубокий провар и дешевле, но в шов попадает около 90 % расплавленной проволоки вместо 95 %. На 20 кг проволоки это 2 кг в брызги вместо 1 кг — плюс время на их сбивание. Расход около 14 л/мин.
- Перила из нержавейки 3 мм. Полуавтоматом — M12 (Ar + 2 % CO₂), 12 л/мин; аргоном TIG — чистый аргон I1, 8 л/мин, а на трубе поддув корня изнутри.
CO₂ или смесь — цена и качество
Чистый CO₂ — самый дешёвый газ, но не самый дешёвый шов. В CO₂ дуге нужно напряжение примерно на 2–3 В выше при том же токе, она жёстче и сильнее брызгает, а валик выходит выше. Он окупается там, где шов толстый и скрытый, а важен провар. На видимых швах, тонком металле и струйном переносе смесь окупается временем зачистки. Подачу и напряжение для обоих газов посчитает калькулятор скорости подачи проволоки.
Типичные промахи при выборе газа
- M21 на нержавейку. Углерод из CO₂ науглероживает шов и лишает его коррозионной стойкости — для нержавейки M12 или M13.
- Смесь с CO₂ на алюминий. Ванна окисляется, шов выходит чёрным и пористым. Только I1 или I3.
- Смесь MAG в горелке TIG. Любая активная добавка сжигает вольфрам за несколько секунд.
- Водород на углеродистой стали. R1 — только для аустенита; на углеродистой стали грозит холодными трещинами.
- Поддув корня «чем есть». Для защиты корня — аргон или смесь N₂ + H₂ (4–8 л/мин), а не сварочная смесь с CO₂.
Подробнее о самих металлах: сварка нержавеющей стали и сварка алюминия; аргон при TIG — на странице аргонодуговая сварка TIG.
Частые вопросы
Чем отличается MIG от MAG, если аппарат один и тот же?
Только газом. MIG — сварка в инертном газе (аргон, гелий), MAG — в активном, то есть в смеси с CO₂ или кислородом, который участвует в реакциях в дуге. Аппарат, горелка и проволока могут быть одни и те же: поменяли баллон — поменялся процесс и его номер по EN ISO 4063.
Почему на нержавейке нельзя варить в чистом CO₂?
Углерод из углекислоты переходит в шов. В углеродистой стали это не страшно, а в аустенитной нержавейке углерод связывает хром в карбиды, и по границам зёрен пропадает коррозионная стойкость — шов ржавеет там, где основной металл цел. Поэтому активную добавку держат на уровне 2 %: её хватает для стабильности дуги и мало для науглероживания.
Можно ли варить алюминий в смеси с CO₂?
Нет. Углекислота на алюминии окисляет ванну, и шов получается пористым и чёрным. Алюминий варится только в инертном газе: аргон, а на толстом металле — аргон с гелием ради тепловложения.
Сколько газа ставить и как понять, что мало?
Практическое правило: расход в литрах в минуту примерно равен диаметру сопла в миллиметрах. Признаки нехватки — поры в шве, чернота и копоть на лице, «шипящая» неустойчивая дуга. Признак перебора менее очевиден: слишком сильный поток начинает завихряться и подсасывать воздух, и поры появляются снова. Если дует ветер, ставьте экран, а не увеличивайте расход.
Что означает M21 на баллоне?
Это группа газа по EN ISO 14175: аргон с добавкой от более чем 15 до 25 % CO₂. Самый частый вариант — 82 % аргона и 18 % CO₂, записывается как M21 – ArC – 18. Применяется для сварки MAG углеродистой стали.
Чем M20 отличается от M21?
Содержанием CO₂: у M20 его от более чем 5 до 15 % (например, Ar + 8 %), у M21 — от более чем 15 до 25 %. M20 даёт более мягкую дугу и меньше брызг, M21 — более глубокий провар.
Какой газ для сварки TIG?
Чистый аргон, группа I1, — для стали, нержавейки и алюминия. На толстом алюминии и меди применяют аргон с гелием (I3), на аустенитной нержавейке допустим аргон с водородом (R1). Смеси с CO₂ для TIG не используют.
Обновлено: