Підбір захисного газу за EN ISO 14175
Показує, яка суміш потрібна для вашого матеріалу й процесу, її позначення за нормою та рекомендовану витрату. Позначення знадобиться при замовленні балона: за ним постачальник зрозуміє вас точніше, ніж за словами «аргон із вуглекислотою».

Як читати позначення
EN ISO 14175 кодує гази літерою групи й номером складу:
| Група | Що це | Приклади |
|---|---|---|
| I | Інертні | I1 — Ar, I2 — He, I3 — Ar + He |
| M1, M2, M3 | Суміші з окиснювальною добавкою, за зростанням | M12, M13, M21 |
| C | Сильно окиснювальні | C1 — CO₂ |
| R | Відновні, з воднем | R1 — Ar + H₂ |
| N, O, Z | Азот, кисень, інші склади | — |
Найпоширеніша робоча суміш для сталі — M21: аргон із понад 15 до 25 % вуглекислоти, найчастіше 18 %. Саме вона стоїть у більшості цехів і саме її мають на увазі, коли кажуть «суміш».
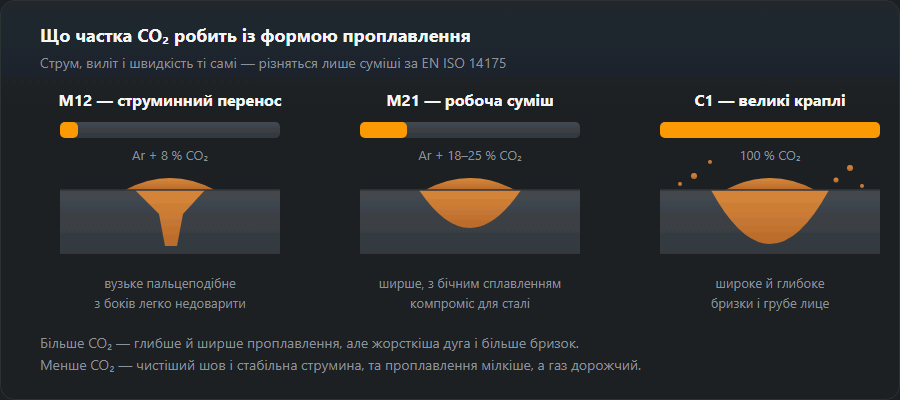
Що змінює добавка
- Більше CO₂ — глибше проплавлення, дуга жорсткіша, бризок більше, лице шва грубіше. Дешевше.
- Менше CO₂ — чистіший шов, стабільніше струминне перенесення, менше зачищення. Дорожче, проплавлення мілкіше.
- Гелій — піднімає тепловкладення, потрібен на товстому алюмінії та міді. Легкий, тому витрата вища.
- Водень — звужує дугу й підвищує швидкість на аустенітній нержавійці. На вуглецевій сталі неприпустимий: дає холодні тріщини.
Захист працює лише по чистому металу. Іржа, окалина, фарба і особливо волога дають пори за будь-якої суміші та будь-якої витрати — вода в дузі розкладається, і водень іде у шов. Якщо пори з’явилися, починайте з підготовки кромок, а не із заміни балона. Розбір причин — на сторінці пори у шві.
Витрата й вартість
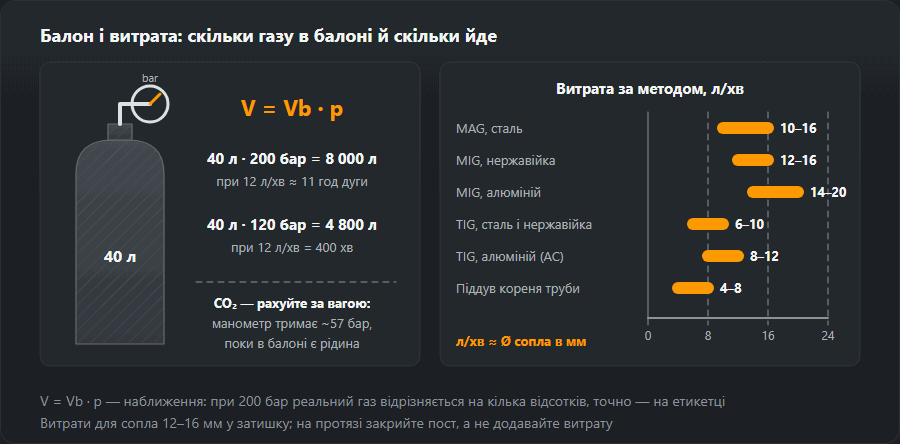
Скільки газу піде на роботу і на скільки вистачить балона, рахує калькулятор витрат захисного газу, а частку газу в собівартості метра шва — калькулятор вартості шва.

M21, M20, M12, I1 — що в балоні
Позначення на етикетці має вигляд «ISO 14175 – M21 – ArC – 18»: група, компоненти й уміст добавки у відсотках. Найчастіші групи в цеху:
- M21 — аргон з добавкою від понад 15 до 25 % CO₂. Класична суміш 82/18 (Ar + 18 % CO₂) для вуглецевої сталі.
- M20 — аргон з понад 5 до 15 % CO₂, наприклад Ar + 8 %: м’якша дуга, менше бризок, добра для тонкого металу й струминного перенесення.
- M12 — аргон з 0,5–5 % CO₂, на практиці Ar + 2 % CO₂ для нержавійки; M13 — аргон з 0,5–3 % кисню.
- C1 — чистий CO₂. I1 — чистий аргон, I3 — аргон з гелієм. R1 — аргон з воднем.
Межі груп задає EN ISO 14175; так само описують свої суміші постачальники газів (наприклад, Ar + 8 % CO₂ як M20, Ar + 18 % як M21). Два балони «суміші» від різних постачальників можуть належати до різних груп — дивіться на код, а не на торгову назву.
Який газ для чого — огляд налаштувань калькулятора
- Вуглецева сталь MAG до 3 мм: суміш з меншим CO₂ (Ar + 8…18 %, M20 / M21), близько 11 л/хв.
- Вуглецева сталь MAG понад 3 мм: M21 (Ar + 18…25 % CO₂) або C1, близько 14 л/хв.
- Нержавійка MIG/MAG: M12 або M13, 12 л/хв до 3 мм, 15 л/хв товщі.
- Алюміній MIG: чистий аргон I1 до 6 мм (14 л/хв), товщі — Ar + 30 % He, група I3 (18 л/хв).
- TIG, будь-який метал: аргон I1 — 6 л/хв до 2 мм, 8 л/хв до 6 мм, 12 л/хв товщі; для аустенітної нержавійки допустимий R1.
Три приклади з цеху
- Ворота з профілю 40×40×2. Сталь 2 мм, багато коротких швів на виду. Суміш з меншим CO₂ (M20, наприклад Ar + 8 %) дає менше бризок і менше зачищення перед фарбуванням; витрата близько 11 л/хв.
- Конструкція з листа 10 мм. M21 з 18 % CO₂ як стандарт; чистий CO₂ дає глибше проплавлення й коштує дешевше, але у шов потрапляє близько 90 % розплавленого дроту замість 95 %. На 20 кг дроту це 2 кг у бризки замість 1 кг — плюс час на їх збивання. Витрата близько 14 л/хв.
- Поруччя з нержавійки 3 мм. Напівавтоматом — M12 (Ar + 2 % CO₂), 12 л/хв; TIG — чистий аргон I1, 8 л/хв, а на трубі піддув кореня зсередини.
CO₂ чи суміш — ціна і якість
Чистий CO₂ — найдешевший газ, але не найдешевший шов. У CO₂ дузі потрібна напруга приблизно на 2–3 В вища за того самого струму, вона жорсткіша й сильніше бризкає, а валик виходить вищим. Він окупається там, де шов товстий і прихований, а важливе проплавлення. На видимих швах, тонкому металі й струминному перенесенні суміш окупається часом зачищення. Подачу й напругу для обох газів порахує калькулятор швидкості подачі дроту.
Типові промахи під час вибору газу
- M21 на нержавійку. Вуглець із CO₂ навуглецьовує шов і позбавляє його корозійної стійкості — для нержавійки M12 або M13.
- Суміш із CO₂ на алюміній. Ванна окиснюється, шов виходить чорним і пористим. Тільки I1 або I3.
- Суміш MAG у пальнику TIG. Будь-яка активна добавка спалює вольфрам за кілька секунд.
- Водень на вуглецевій сталі. R1 — лише для аустеніту; на вуглецевій сталі загрожує холодними тріщинами.
- Піддув кореня «чим є». Для захисту кореня — аргон або суміш N₂ + H₂ (4–8 л/хв), а не зварювальна суміш із CO₂.
Докладніше про самі метали: зварювання нержавіючої сталі і зварювання алюмінію; аргон при TIG — на сторінці аргонодугове зварювання TIG.
Часті питання
Чим відрізняється MIG від MAG, якщо апарат один і той самий?
Лише газом. MIG — зварювання в інертному газі (аргон, гелій), MAG — в активному, тобто в суміші з CO₂ або киснем, який бере участь у реакціях у дузі. Апарат, пальник і дріт можуть бути ті самі: змінили балон — змінився процес і його номер за EN ISO 4063.
Чому на нержавійці не можна варити в чистому CO₂?
Вуглець із вуглекислоти переходить у шов. У вуглецевій сталі це не страшно, а в аустенітній нержавійці вуглець зв’язує хром у карбіди, і по межах зерен зникає корозійна стійкість — шов іржавіє там, де основний метал цілий. Тому активну добавку тримають на рівні 2 %: її вистачає для стабільності дуги й замало для навуглецювання.
Чи можна варити алюміній у суміші з CO₂?
Ні. Вуглекислота на алюмінії окислює ванну, і шов виходить пористим і чорним. Алюміній вариться лише в інертному газі: аргон, а на товстому металі — аргон із гелієм заради тепловкладення.
Скільки газу ставити і як зрозуміти, що мало?
Практичне правило: витрата в літрах за хвилину приблизно дорівнює діаметру сопла в міліметрах. Ознаки нестачі — пори у шві, чорнота й кіптява на лиці, «шипляча» нестійка дуга. Ознака перебору менш очевидна: надто сильний потік починає завихрюватися й підсмоктувати повітря, і пори з’являються знову. Якщо дме вітер, ставте екран, а не збільшуйте витрату.
Що означає M21 на балоні?
Це група газу за EN ISO 14175: аргон з добавкою від понад 15 до 25 % CO₂. Найчастіший варіант — 82 % аргону й 18 % CO₂, записується як M21 – ArC – 18. Застосовується для зварювання MAG вуглецевої сталі.
Чим M20 відрізняється від M21?
Умістом CO₂: у M20 його від понад 5 до 15 % (наприклад, Ar + 8 %), у M21 — від понад 15 до 25 %. M20 дає м’якшу дугу й менше бризок, M21 — глибше проплавлення.
Який газ для зварювання TIG?
Чистий аргон, група I1, — для сталі, нержавійки й алюмінію. На товстому алюмінії й міді застосовують аргон з гелієм (I3), на аустенітній нержавійці допустимий аргон з воднем (R1). Суміші з CO₂ для TIG не використовують.
Оновлено: