Скільки ампер ставити на електрод: струм за діаметром і положенням
Оберіть діаметр електрода, положення шва й тип покриття — калькулятор покаже рекомендований струм і робочий діапазон, у якому дуга тримається стабільно. Якщо вкажете товщину металу, він ще й перевірить, чи той електрод ви взяли.
Коротка відповідь
У нижньому положенні: 2,5 мм — 70–100 А, 3,2 мм — 90–140 А, 4,0 мм — 130–190 А. Калькулятор нижче додає поправку на положення й покриття та перевіряє, чи пасує діаметр до товщини.

Як рахуємо
Основа розрахунку — емпірична залежність струму від діаметра електрода. Найпоширеніша формула для електродів 3–6 мм має вигляд:
I = (20 + 6·d) · d, де d — діаметр електрода в мм.
Для тонких електродів (1,6–2,5 мм) вона дає завищений результат, тому там
використовують I = 30·d. Калькулятор не рахує за однією формулою
наосліп, а бере табличний діапазон для кожного діаметра та застосовує поправки.
Базовий діапазон у нижньому положенні
| Діаметр, мм | Струм, А | Середина, А | Товщина металу, мм |
|---|---|---|---|
| 1,6 | 40–60 | 50 | 1–2 |
| 2,0 | 50–80 | 65 | 1,5–3 |
| 2,5 | 70–100 | 85 | 2–4 |
| 3,0 | 80–130 | 105 | 3–5 |
| 3,2 | 90–140 | 115 | 3–6 |
| 4,0 | 130–190 | 160 | 6–12 |
| 5,0 | 180–250 | 210 | 10–20 |
| 6,0 | 230–320 | 270 | від 16 |
Поправки
- Положення шва. Нижнє — 1,0; горизонтальне — 0,9; вертикальне — 0,85; стельове — 0,8. Сенс простий: що більший ризик, що ванна потече вниз, то меншою має бути ванна.
- Покриття. Рутилове — 1,0; основне — 1,05; целюлозне — 0,95.
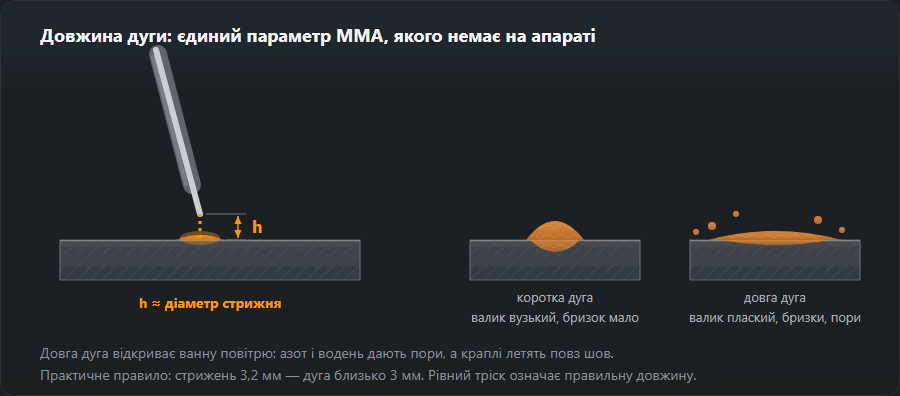
- Довжина дуги. Тримають у межах 0,8–1,0 діаметра електрода. Довга дуга — розбризкування й пори, коротка — залипання.
Виробники вказують свій діапазон струму просто на пачці, і він може відрізнятися від табличного на 10–15 %. Якщо діапазон на упаковці є — він головніший за будь-яку формулу.
Як зрозуміти, що струм підібрано неправильно
| Симптом | Причина | Що зробити |
|---|---|---|
| Електрод прилипає, дуга гасне | Струму мало | Додати 10–15 А |
| Шов вузький, високий, без проварювання | Струму мало | Додати струму або сповільнити ведення |
| Багато бризок, електрод червоніє | Струму забагато | Зменшити на 10–20 А, взяти тонший електрод |
| Пропалення, підрізи по кромках | Струму забагато | Зменшити струм, коротше затримуватися на кромці |
| Ванна стікає у вертикалі | Струм завеликий для положення | Знизити на 15 % проти нижнього |
Полярність
На постійному струмі пряма полярність (DC−, електрод на мінусі) дає менший нагрів електрода й більше тепла у виріб — її беруть для наплавлення та товстого металу. Зворотна (DC+, електрод на плюсі) гріє електрод сильніше й дає глибший провар для більшості покритих електродів; для основного покриття вона обов’язкова. На змінному струмі полярність значення не має, але основні електроди на ньому працюють погано.
Який струм ставити на електрод 2, 2,5, 3, 3,2 і 4 мм
Нижче — ті самі числа, що видає калькулятор, для рутилового електрода. Основне покриття додає 5 %, целюлозне віднімає 5 %.
Електрод 2 мм
Нижнє положення — 50–80 А, середина 65 А; вертикаль — 45–70 А; стеля — 40–65 А. Метал 1,5–3 мм: профільна труба, кутник, тонкий лист. На двійці особливо помітно, як тонкий метал «провалюється» за зайвих 10 А, тож починайте з середини.
Електрод 2,5 мм
Нижнє — 70–100 А, середина 85 А; горизонтальне — 65–90 А; вертикаль — 60–85 А; стеля — 55–80 А. Основним електродом у нижньому положенні — 75–105 А. Метал 2–4 мм. Найходовіший діаметр для побутових інверторів і робіт у положеннях.
Електрод 3 і 3,2 мм
Трійка в нижньому положенні — 80–130 А, середина 105 А, у вертикалі — 70–110 А. Для 3,2 мм діапазон вищий: нижнє — 90–140 А, горизонтальне — 80–125 А, вертикаль — 75–120 А, стеля — 70–110 А; основний 3,2 унизу — 95–145 А. Метал 3–6 мм.
Електрод 4 мм
Нижнє — 130–190 А, середина 160 А; горизонтальне — 115–170 А; вертикаль — 110–160 А; стеля — 105–150 А; основний унизу — 135–200 А. Метал 6–12 мм. Перевірте, що апарат тримає такий струм на потрібній тривалості вмикання: побутовий інвертор на 160 А з четвіркою працює на межі.
Електрод 5 мм
Нижнє — 180–250 А, горизонтальне — 160–225 А. У вертикалі й на стелі п’ятіркою не варять: ванна завелика. Метал 10–20 мм, заповнювальні проходи.
Приклади налаштування
- Хвіртка з профільної труби, стінка 2 мм. Електрод 2,0 мм, рутил. Горизонтальні шви внизу — близько 65 А (діапазон 50–80), вертикальні стики стійок — близько 55 А (45–70).
- Стик листа 8 мм основними електродами. Корінь — 3,2 мм, діапазон 95–145 А, для кореня тримаються ближче до нижньої межі. Заповнення — 4 мм, 135–200 А, калькулятор запропонує 170 А.
- Стельовий шов на листі 6 мм. Основний 3,2 мм — 75–120 А, середина близько 95 А. Дугу тримають короткою.
- Горизонтальний шов на стіні, лист 5 мм. Рутил 3,2 мм — 80–125 А, близько 105 А.
Налаштування на обрізку за п’ять хвилин
- Виставте струм, який запропонував калькулятор, — середину діапазону.
- Візьміть обрізок тієї самої товщини й наплавте валик у тому самому положенні, у якому буде шов.
- Подивіться на валик і послухайте дугу: рівне шипіння, валик плавно переходить у метал — струм правильний.
- Липне, валик вузький і горбатий — додайте 10–15 А. Бризки, підрізи, електрод червоніє — зменште на 10–20 А.
- Спаліть електрод повністю: якщо остання третина розжарюється до червоного й покриття відпадає, струм на верхній межі навіть за доброго початку.
Завеликий і замалий струм: як це виглядає
Мало струму. Дуга тиха, рветься, електрод залипає. Валик високий, вузький, «лежить» на поверхні, по краях не сплавлений; шлак замішується в метал і погано відділяється. На розрізі — непровар кореня.
Багато струму. Дуга реве, бризки летять далеко, по краях шва підрізи, на тонкому металі — пропали. Електрод наприкінці розжарюється, покриття тріскається й обсипається раніше, ніж догорить стрижень. У вертикалі ванна стікає.
Коли шов пішов, знадобиться й розрахунок витрати — скільки штук і кілограмів піде на роботу, покаже калькулятор витрати електродів. Якщо липне за правильного струму, розбір причин — у статті чому прилипає електрод.
Часті питання
Який струм ставити на електрод 3 мм?
У нижньому положенні рутиловим електродом 3,0 мм — 80–130 А, робоча середина близько 105 А. Для 3,2 мм діапазон зміщується до 90–140 А. У вертикальному положенні струм знижують приблизно на 15 %, у стельовому — на 20 %.
Чому для УОНІ струм вищий, ніж для АНО?
Електроди з основним покриттям потребують жорсткішого режиму: покриття плавиться важче, а шлак в’язкий. Практична поправка — плюс 5 % до струму й обов’язкова зворотна полярність DC+. Рутилові електроди спокійно працюють і на змінному струмі.
Чи можна варити електродом 4 мм метал 2 мм?
Ні. Мінімальний струм для четвірки — близько 130 А, двоміліметровий лист за такого струму пропалюється наскрізь. Для 2 мм беруть електрод 2,0 мм і струм 50–80 А, ведуть з відривом дуги або короткими ділянками.
Який струм для електрода 2 мм?
Рутиловим у нижньому положенні — 50–80 А, середина близько 65 А. У вертикалі — 45–70 А, на стелі — 40–65 А. Двійкою варять метал 1,5–3 мм: профільну трубу, тонкий лист, кузовні латки.
Який струм для електрода 2,5 мм у вертикалі?
Рутиловим — 60–85 А, калькулятор запропонує близько 70 А. Основним — 60–90 А. Якщо електрод липне біля нижньої межі, додайте 10–15 А, але не виходьте за верх діапазону: ванна почне стікати.
Чи можна варити електродом 3,2 на 70 ампер?
У нижньому положенні — ні: нижня межа для 3,2 мм 90 А, нижче електрод липнутиме, а шов вийде вузьким без проварювання. Навіть на стелі діапазон починається від 70 А. Якщо апарат більше не дає, беріть електрод 2,5 мм.
Оновлено: