Калькулятор температури попереднього підігріву
Відповідає на питання, яке виникає перед кожним відповідальним швом: гріти чи не гріти, і якщо гріти — до скількох градусів. Розрахунок за методом B із додатка C стандарту EN 1011-2.

Формула
Tp = 697·CET + 160·th(d/35) + 62·HD0,35 +
(53·CET − 32)·Q − 328
- CET — вуглецевий еквівалент за EN 1011-2, у відсотках;
- d — товщина зварюваного листа, мм (не сумарна — вона належить до методу A з CE);
- HD — вміст дифузійного водню в наплавленому металі, мл на 100 г;
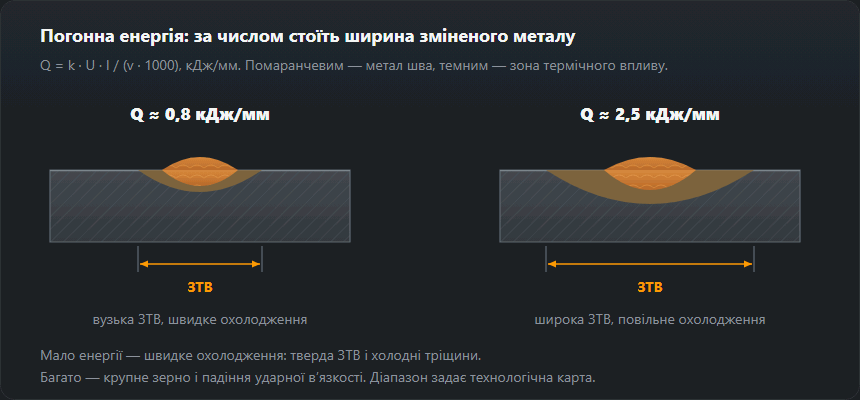
- Q — погонна енергія, кДж/мм.
Формула застосовна в межах CET 0,20–0,50 %, товщини 10–90 мм, водню 1–20 мл/100 г та енергії 0,5–4,0 кДж/мм. За цими межами калькулятор рахує, але виводить попередження — довіряти такому результату без перевірки не можна.
Водень: звідки брати число
| Позначення | HD, мл/100 г | Типовий витратний матеріал |
|---|---|---|
| E — дуже низький | < 3 | Основні електроди після прожарювання, вакуумна упаковка |
| D — низький | 3–5 | Основні електроди, суцільний дріт у суміші |
| C — середній | 5–10 | Порошковий дріт, основні після зберігання |
| B — високий | 10–15 | Рутилові електроди |
| A — дуже високий | > 15 | Відсирілі електроди, целюлозні |
Шкала з EN 1011-2. Значення HD зазначене в сертифікаті на витратний матеріал; якщо сертифіката немає, рахуйте за ступенем на один гірше.
Підставте в калькулятор ту саму сталь із HD 12 і HD 4 — різниця вийде близько 50 °C. Прожарювання базових електродів за режимом із паспорта та герметичне зберігання обходяться дешевше, ніж прогрівання вузла пальниками й утримання температури цілу зміну. Саме тому на відповідальних конструкціях вимагають витратники з низьким воднем.
Що робити з результатом
Розрахункова температура — це мінімум перед запалюванням дуги й водночас мінімальна міжпрохідна температура. Верхню межу міжпрохідної задає технологічна карта: для звичайних конструкційних сталей її зазвичай тримають не вище 250–300 °C, інакше падає ударна в’язкість.
Розрахунок не скасовує WPS: він показує, звідки взялася цифра в технологічній карті, і допомагає зрозуміти, що станеться при зміні товщини, витратника чи режиму. Формально вимогу задає атестована технологія.
Температура підігріву S235, S355 і S460 за товщиною — таблиця
Результати тієї самої формули для типових марок зі списку калькулятора за двох рівнів водню: HD 12 (рутилові електроди) і HD 4 (прожарені основні електроди, суцільний дріт).
| d, мм | S235JR CET 0,25 · HD 12, °C | S355J2 CET 0,34 · HD 4, °C | S355J2 CET 0,34 · HD 12, °C | S460N CET 0,42 · HD 4, °C | S460N CET 0,42 · HD 12, °C |
|---|---|---|---|---|---|
| 10 | — | 35 | 85 | 100 | 145 |
| 15 | 35 | 55 | 105 | 120 | 165 |
| 20 | 50 | 75 | 120 | 135 | 185 |
| 30 | 80 | 100 | 150 | 165 | 210 |
| 40 | 100 | 120 | 170 | 185 | 230 |
| 60 | 120 | 140 | 190 | 205 | 250 |
| 80 | 125 | 150 | 195 | 210 | 255 |
Погонна енергія 1,5 кДж/мм (значення калькулятора за замовчуванням), результат округлено вгору до 5 °C, як у калькуляторі. «—» — за формулою підігрів не потрібен. CET марок — відправні точки зі списку калькулятора; для документа CET рахують за сертифікатом на плавку.
Як читати таблицю
Знайдіть рядок своєї товщини й колонку марки з потрібним воднем. S235 за HD 12 потребує підігріву лише з десятка з гаком міліметрів, а за HD 4 — за формулою лише приблизно з 27 мм. S355 з рутиловим електродом на 20 мм — це вже 120 °C, з низьководневим матеріалом — 75 °C. Між колонками HD 4 і HD 12 однієї сталі завжди близько 47 °C — стільки коштує вологий електрод.
Приклади розрахунку покроково
Приклад 1: S355J2 (09Г2С), 20 мм, рутиловий електрод (HD 12), 1,5 кДж/мм
Це значення калькулятора за замовчуванням. Члени формули:
697 · 0,34 = 237,0; 160 · th(20/35) = 82,6;
62 · 120,35 = 147,9;
(53 · 0,34 − 32) · 1,5 = −21,0; мінус 328. Сума: 118,6 °C,
калькулятор округлює вгору до 120 °C. Міжпрохідна температура: від 120 до
250 °C.
Приклад 2: той самий лист із низьководневим матеріалом (HD 4)
Змінюється лише водневий член: 62 · 40,35 = 100,7
замість 147,9. Результат: 71,4 °C, тобто 75 °C. Прожарений основний
електрод або суцільний дріт заощаджують тут 45 °C підігріву по всій довжині
шва — і час пальників на всю зміну.
Приклад 3: S460N, 40 мм, HD 4, 1,2 кДж/мм
CET 0,42: 292,7 + 130,5 + 100,7 − 11,7 − 328 ≈ 184,2, тобто
185 °C. З рутиловим електродом (HD 12) вийшло б 235 °C — близько до
верхньої міжпрохідної межі, і вікно між мінімумом і максимумом стає вузьким.
У таких випадках низьководневий матеріал — практично єдиний розумний вибір.
Що у формулі важить найбільше
- CET. Кожні 0,01 CET — це близько +7,8 °C за 1,5 кДж/мм. Різниця 0,03 між сертифікатом і «типовим» значенням марки — уже понад 20 °C.
- Товщина d. Член
160 · th(d/35)швидко росте приблизно до 40 мм, а потім насичується: 10 мм дають 44,5, 20 мм — 82,6, 30 мм — 111,2, 60 мм — 149,9, 90 мм — 158,1. Лист 60 мм не потребує вдвічі більше, ніж 30 мм. - Водень HD. Від HD 2 (79,0) до HD 18 (170,5) член зростає більш ніж на 90 °C — це найбільший важіль, який у руках самого цеху.
- Погонна енергія Q. Множник
53·CET − 32від'ємний для марок зі списку: за CET 0,34 кожен зайвий кДж/мм знижує підігрів приблизно на 14 °C. Повільне охолодження допомагає, але слабше, ніж сухий матеріал. Погонну енергію порахує калькулятор погонної енергії.
CET за сертифікатом: приклад перерахунку
У сертифікаті на плавку (документ 3.1) наведено хімічний склад. Наприклад:
C 0,16, Mn 1,40, Mo 0,02, Cr 0,05, Cu 0,10, Ni 0,05.
Тоді CET = 0,16 + (1,40 + 0,02)/10 + (0,05 + 0,10)/20 + 0,05/40 ≈ 0,311.
Такий CET у калькуляторі (поле «Задати CET вручну») за 20 мм, HD 12 і
1,5 кДж/мм дає близько 100 °C, а не 120 °C за типовим 0,34. Усі
еквіваленти разом порахує
калькулятор вуглецевого еквівалента.
Підігрів на практиці: порядок
- Порахуйте температуру для найтовщого місця вузла і того матеріалу, яким варитимете.
- Грійте широко й рівномірно, з обох боків стику, поки тепло не пройде наскрізь, — а не лише поверхню під пальником.
- Заміряйте метал термоолівцем або контактним термометром безпосередньо перед запалюванням дуги.
- Тримайте міжпрохідне вікно: не нижче розрахункового мінімуму, не вище максимуму з WPS (калькулятор дає 250 °C для звичайних конструкційних сталей).
- Не кидайте товстий шов на середині. Якщо довелося, перед продовженням поверніть вузол до температури підігріву.
Типові помилки в розрахунку підігріву
- CE (IIW) замість CET. CE зазвичай вищий, і результат виходить завищеним; формула EN 1011-2 вимагає CET.
- Погонна енергія в кДж/см замість кДж/мм. 15 замість 1,5 дає «не потрібен» — калькулятор при цьому попередить, що енергія поза межами формули.
- Водень з упаковки, а не з практики. Основний електрод, що пролежав добу в цеху, уже не HD 4.
- Прогріта лише поверхня. Термометр покаже зверху 120 °C, а зона кореня лишиться холодною.
- Результат замість WPS. Розрахунок пояснює число в технологічній карті, але не замінює атестовану технологію. Як швидко шов охолоджується після підігріву, покаже калькулятор часу охолодження t8/5.
Часті питання
Чим CET відрізняється від звичного CE (IIW)?
Це два різні вуглецеві еквіваленти для різних завдань. CE (IIW) оцінює загальну зварюваність і добре працює на вуглецевих сталях. CET уведено в EN 1011-2 спеціально для розрахунку підігріву сучасних низьколегованих сталей і інакше зважує легувальні: CET = C + (Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40. Підставляти CE замість CET у формулу підігріву не можна — результат буде хибним.
Яку товщину підставляти: листа чи сумарну?
У методі B (формула з CET, за якою рахує цей калькулятор) d — товщина зварюваного листа, а не сума. Складати товщини елементів, що сходяться у з’єднанні (у межах приблизно 75 мм від шва), треба в методі A з еквівалентом CE та його графіках — там стик двох листів по 10 мм дає сумарну товщину 20 мм. Якщо листи різної товщини, рахуйте за товстішим: результат вийде вищим, тобто із запасом.
Що робити, якщо калькулятор пише «не потрібен»?
Формула дала температуру нижчу за кімнатну — за розрахунком підігрів не потрібен. Але є випадки, коли його призначають попри розрахунок: метал холодніший за +5 °C, волога чи конденсат на кромках, ремонтне зварювання жорстко закріпленого вузла. Просушити кромки пальником до 50–80 °C варто й тоді, коли формула цього не вимагає.
До якої температури гріти і як перевірити?
Контролюють не полум’я, а метал — на відстані приблизно чотирьох товщин від шва, з того боку, де гріють, але після витримки, щоб прогрів пройшов наскрізь. Міряють термокарандашем або контактною термопарою. Температура не повинна впасти нижче розрахункової до моменту запалювання дуги, і її ж тримають між проходами.
Чи треба підігрівати S355 товщиною 20 мм?
За формулою EN 1011-2 за CET 0,34 і 1,5 кДж/мм — так: 120 °C з рутиловим електродом (HD 12) і 75 °C з низьководневим матеріалом (HD 4). З CET, порахованим за сертифікатом, результат може вийти помітно нижчим або вищим.
З якої товщини підігрівати сталь S235?
За CET 0,25 і 1,5 кДж/мм формула вимагає підігріву приблизно з 13 мм за HD 12 (15 мм — 35 °C, 20 мм — 50 °C) і лише приблизно з 27 мм за HD 4. Метал, холодніший за +5 °C, або вологі кромки просушують незалежно від результату.
Чи можна за більшої погонної енергії гріти менше?
Трохи. За CET 0,34 кожен зайвий кДж/мм знижує результат приблизно на 14 °C: за 20 мм і HD 12 формула дає близько 126 °C за 1,0 кДж/мм і близько 112 °C за 2,0 кДж/мм. Перехід з HD 12 на HD 4 дає більш ніж утричі сильніший ефект.
Оновлено: