Калькулятор вуглецевого еквівалента та підігріву
Рахує CE за формулою IIW і CET за EN 1011-2, оцінює зварюваність сталі та підказує температуру попереднього підігріву з урахуванням товщини, вмісту водню й погонної енергії.
Хімічний склад, % маси
Умови зварювання — для розрахунку підігріву
Що таке вуглецевий еквівалент
Це хімічний склад сталі, стиснутий в одне число, яке поводиться як вміст вуглецю. Вуглець вирішує, наскільки твердим вийде мартенсит за швидкого охолодження; марганець, хром, молібден, ванадій, нікель і мідь сповільнюють перетворення, і мартенсит утворюється навіть за повільнішого остигання. Кожна формула дає цим елементам свою вагу — марганець іде як одна шоста вуглецю в CE (IIW) і одна десята в CET — і підсумовує.
Біля ванни зона термічного впливу нагрівається вище інтервалу перетворень, а потім холодний лист гартує її за секунди. Що вищий еквівалент, то твердішою й крихкішою вона виходить. Тверда ЗТВ, дифузійний водень і залишкові напруження разом дають холодні (водневі) тріщини, які з’являються і через кілька годин, і під поверхнею, де їх не видно під час огляду, — див. тріщини зварного шва. Еквівалент вимірює перший чинник, підігрів і низьководневі матеріали борються з двома іншими.
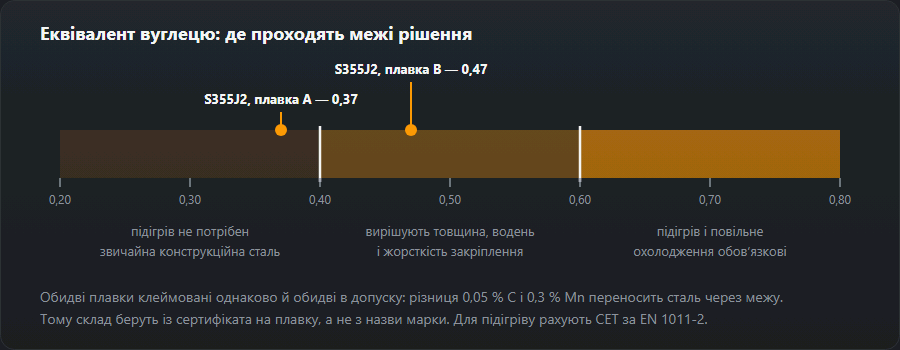
Тому його рахують за аналізом конкретної плавки, а не за маркою: стандарт на марку дає лише верхні межі. Два листи з тавром S355J2 можуть різнитися на 0,05 % C і 0,3 % Mn і залишатися в межах стандарту — цього досить, щоб CE перейшов через межу рішення.
Формули
Вуглецевий еквівалент IIW:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
CET за EN 1011-2:
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40
Температура підігріву (EN 1011-2, метод B):
Tp = 697·CET + 160·th(d/35) + 62·HD0,35 + (53·CET − 32)·Q − 328
Тут d — сумарна товщина в зоні з’єднання, мм;
HD — вміст дифузійного водню в наплавленому металі, мл/100 г;
Q — погонна енергія, кДж/мм; th — гіперболічний тангенс.
Як читати результат
| CE (IIW) | Зварюваність | Що робити |
|---|---|---|
| до 0,40 | Добра | Підігрів не потрібен, звичайні електроди |
| 0,40–0,60 | Обмежена | Підігрів 100–200 °C, електроди з низьким воднем, прожарювання |
| вище 0,60 | Погана | Підігрів 200–350 °C, супутній підігрів, відпуск після зварювання |

Типові марки
| Марка | C, % | Mn, % | CE ≈ |
|---|---|---|---|
| S235JR (Ст3сп) | 0,17 | 1,40 | 0,40 |
| S355J2 (09Г2С) | 0,20 | 1,60 | 0,47 |
| C22 (Сталь 20) | 0,20 | 0,50 | 0,28 |
| C45 (Сталь 45) | 0,45 | 0,65 | 0,56 |
| 30ChGSA (30ХГСА) | 0,30 | 1,00 | 0,67 |
Колонку CE пораховано формулою IIW із того самого складу, а не переписано, — таблиця й калькулятор розійтися не можуть.
Холодні тріщини з’являються за поєднання трьох умов: гартівна структура, водень і розтягувальні напруження. Підігрів прибирає перше й частково друге, але не скасовує прожарювання електродів, зачищення кромок від вологи, мастила та іржі й розумний порядок накладання швів.
Приклади розрахунку з числами калькулятора
Кожне число — те, що видає цей калькулятор за вказаних даних. Умови зварювання — за замовчуванням, якщо не сказано інше: 12 мм, водень «5–10 мл/100 г», 1,0 кДж/мм. Підігрів округлюється до найближчих 5 °C.
1. Склад за замовчуванням
C 0,18, Mn 1,40, Si 0,30, Cr 0,05, Mo 0,02, V 0,01, Ni 0,05, Cu 0,10 — типовий конструкційний лист C-Mn. CE = 0,18 + 1,40/6 (0,233) + (0,05 + 0,02 + 0,01)/5 (0,016) + (0,05 + 0,10)/15 (0,010) = 0,439. CET = 0,18 + 1,42/10 (0,142) + 0,15/20 (0,0075) + 0,05/40 (0,00125) = 0,331. Кремній у формі є, але жодна формула його не використовує. 0,439 потрапляє в смугу 0,40–0,60 — зварюваність обмежена, потрібен підігрів, — і калькулятор дає 70 °C. З варіантом водню «до 5» (основні сухі електроди) підігрів падає до 40 °C, за товщини 30 мм зростає до 130 °C. Одна сталь — три відповіді: сама смуга температури ніколи не дає.
2. S235JR і S355J2 з таблиці
Таблиця марок бере верхні межі C і Mn, а решту елементів обнуляє — це найгірший випадок, а не реальна плавка. S235JR (C 0,17, Mn 1,40): CE 0,403, CET 0,310, підігрів 55 °C. За всіх максимумів одразу марка ледь торкається межі 0,40; реальні плавки зазвичай нижче, тому S235 у звичайних товщинах варять без підігріву. S355J2 (C 0,20, Mn 1,60): CE 0,467, CET 0,360, підігрів 90 °C за 12 мм і 150 °C за 30 мм. Таблиця каже, на яку смугу чекати; для товстого S355 перенесіть CET із сертифіката в калькулятор підігріву.
3. Як виписати склад із сертифіката 3.1
У сертифікаті 3.1 за EN 10204 хімічний склад стоїть у блоці ковшового аналізу плавки, у відсотках за масою; деякі заводи друкують там же CEV. Випишіть C, Mn, Cr, Mo, V, Ni і Cu. Пропущений елемент калькулятор вважає нулем, і результат виходить заниженим. Приклад плавки: C 0,15, Mn 1,40, Cr 0,06, Mo 0,02, V 0,04, Ni 0,12, Cu 0,30. CE = 0,15 + 0,233 + 0,12/5 (0,024) + 0,42/15 (0,028) = 0,435, CET 0,313, підігрів 55 °C. Введіть лише C і Mn — отримаєте CE 0,383, CET 0,290 і оцінку «добра, підігрів не потрібен»: залишкові елементи важили 0,052, цього вистачило, щоб перескочити межу 0,40. Водночас комірка підігріву однаково показує 40 °C — оцінка це груба смуга IIW, комірка це формула EN 1011-2 з вашою товщиною й воднем. Коли вони розходяться, дотримуйтеся формули й технологічної карти.
4. Марки, що гартуються: C45 і 30ХГСА
C45 (Сталь 45; C 0,45, Mn 0,65): CE 0,558, CET 0,515, підігрів 205 °C, з основними сухими електродами 180 °C. За CE це ще «обмежена», але підігрів уже вищий за 100–200 °C, які таблиця дає для цієї смуги: CET сильніше зважує вуглець, а C45 — це здебільшого вуглець. 30ХГСА (C 0,30, Mn 1,00, Cr 1,00): CE 0,667, «погана», CET 0,450, підігрів 160 °C. Тут потрібні прожарені основні електроди, контроль температури перед кожним проходом, повільне остигання й термообробка після зварювання, якщо її вимагає техкарта. Перевірте час охолодження t8/5: якщо він закороткий, ЗТВ загартується попри підігрів. Метод B розроблено для конструкційних сталей, тож тут його число — відправна точка для технології, а не остаточна відповідь.
CEV, CET чи Pcm — коли який
- CEV = CE (IIW). Дві назви однієї формули; «CEV» — позначення в EN 10025 і в сертифікатах. Для першої оцінки зварюваності, порівняння плавок і перевірки максимуму із замовлення чи стандарту. Пороги 0,40 і 0,60 стосуються саме його.
- CET (EN 1011-2) сильніше зважує вуглець і є входом для розрахунку підігріву методом B. Для тієї самої плавки він нижчий за CE — 0,331 проти 0,439 у складу за замовчуванням, — тому порівнювати його з порогами CE не можна.
- Pcm, опублікований Іто й Бессьо 1968 року: C + Si/30 + (Mn+Cu+Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. Створений для низьковуглецевих високоміцних і трубних сталей; єдиний із трьох враховує кремній і бор. Цей калькулятор його не рахує: якщо специфікація вимагає Pcm, рахуйте його окремо за повним сертифікатом, включно з бором.
Підігрів за вуглецевим еквівалентом
Метод B з EN 1011-2 зводить докупи чотири величини: CET, товщину, дифузійний водень витратного матеріалу (HD) і погонну енергію. Товстий лист швидше відводить тепло, більшій кількості водню потрібно більше часу за температури, щоб вийти, висока погонна енергія сповільнює остигання. У калькуляторі підігріву значення за замовчуванням — S355J2, CET 0,34, 20 мм, HD 12, 1,5 кДж/мм — дають 120 °C; HD 4 дає 75 °C, 40 мм — 170 °C, S235JR (CET 0,25) — 50 °C. На цій сторінці склад за замовчуванням за 30 мм: 130 °C за 1,0 кДж/мм і 115 °C за 2,0 кДж/мм (погонну енергію порахує калькулятор погонної енергії).
Калькулятор підігріву округлює вгору до 5 °C, ця сторінка — до найближчих 5 °C, тому результати можуть розійтися на 5 °C: беріть більший. Міжпрохідна температура — від температури підігріву до звичайних для конструкційних сталей 250 °C. Якщо сертифіката на електроди немає, водень рахуйте на ступінь гірше.
Типові помилки
- Максимуми за стандартом замість фактичної плавки. Доречні на стадії проєкту й закупівлі, коли плавка невідома, — розрахунок іде із запасом. Коли сертифікат на руках, рахуйте за ним.
- Забуті Cu, Ni і V. Порожнє поле — це нуль; у прикладі із сертифікатом це сховало 0,052 від CE.
- Плутанина порогів CE і CET. 0,40 і 0,60 — пороги CE; CET 0,33 не означає «добру зварюваність».
- CE для нержавійки чи чавуну. Не застосовується: для нержавних сталей і різнорідних з’єднань — діаграма Шеффлера, для чавуну див. зварювання чавуну.
Часті питання
Який вуглецевий еквівалент вважається безпечним?
За CE до 0,40 сталь вариться без підігріву звичайними прийомами. Від 0,40 до 0,60 потрібен підігрів і контроль водню. Вище 0,60 — підігрів обов’язковий, а після зварювання, як правило, потрібен відпуск.
Чим CET відрізняється від CE(IIW)?
CE(IIW) — давніша формула Міжнародного інституту зварювання, вона добре працює для вуглецевих сталей із C > 0,18 %. CET з EN 1011-2 точніший для сучасних низьковуглецевих мікролегованих сталей і входить у формулу розрахунку підігріву.
Де взяти хімічний склад сталі?
У сертифікаті якості на метал (3.1 за EN 10204) або в стандарті на марку: EN 10025 для конструкційних сталей, ДСТУ й ГОСТ для Ст3 та низьколегованих. Якщо сертифіката немає, склад можна взяти за верхньою межею марки — розрахунок вийде із запасом.
Що таке вуглецевий еквівалент простими словами?
Хімічний склад сталі, зведений до одного числа, яке поводиться як вміст вуглецю: вуглець плюс Mn, Cr, Mo, V, Ni і Cu, кожен зі своєю вагою. Що він вищий, то твердіша зона термічного впливу і то більший ризик холодних тріщин.
CEV і CE — це одне й те саме?
Так. CEV — так EN 10025 і заводські сертифікати називають формулу IIW C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, ту саму, що калькулятор виводить як CE (IIW). CET і Pcm — інші формули з власними шкалами.
Коли потрібен підігрів за вуглецевим еквівалентом?
Від CE 0,40 калькулятор позначає підігрів як потрібний. Температуру задають товщина, водень і погонна енергія: склад за замовчуванням (CE 0,439) потребує 70 °C за 12 мм і 130 °C за 30 мм.
Чому у формі є кремній, якщо результат від нього не змінюється?
Ні CE (IIW), ні CET кремнію не містять, тож поле Si на результат не впливає. Воно є, бо кремній зазначено в сертифікаті; враховується він лише в Pcm (Si/30), який цей калькулятор не рахує.
Оновлено: