Calculadora de carbono equivalente
Un solo número que dice cómo se va a comportar el acero al enfriarse: si la zona afectada endurece y si hace falta precalentar antes de la primera pasada.
Composición química, % en masa
Condiciones de soldeo — para calcular el precalentamiento
¿Qué es el carbono equivalente?
Es la composición química del acero condensada en un número que se comporta como un contenido de carbono. El carbono decide lo dura que sale la martensita con un enfriamiento rápido; manganeso, cromo, molibdeno, vanadio, níquel y cobre retrasan la transformación, de modo que la martensita se forma incluso enfriando más despacio. Cada fórmula da a estos elementos un peso —el manganeso cuenta como un sexto del carbono en el CE (IIW) y un décimo en el CET— y los suma.
Junto al baño, la zona afectada térmicamente se calienta por encima del rango de transformación y la chapa fría la templa en segundos. Cuanto mayor el carbono equivalente, más dura y frágil queda. ZAT dura, hidrógeno difusible y tensiones residuales juntos producen fisuras en frío (por hidrógeno), que pueden aparecer horas después y bajo la superficie —ver fisuras en soldadura—. El carbono equivalente mide el primer factor; el precalentamiento y los consumibles de bajo hidrógeno se ocupan de los otros dos.
Dos fórmulas, dos usos
CE (IIW) = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15. Es el índice clásico, el que aparece en los certificados y en las normas de producto; funciona bien en aceros al carbono-manganeso por encima de un 0,18 % C.
CET = C + (Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40. Es el que usa el método B de EN 1011-2 para el precalentamiento y se ajusta mejor a los aceros modernos de grano fino y bajo carbono.
| CE (IIW) | Soldabilidad | Qué hacer |
|---|---|---|
| hasta 0,40 | Buena | No hace falta precalentar, electrodos normales |
| 0,40–0,60 | Limitada | Precalentar 100–200 °C, electrodos de bajo hidrógeno, secados |
| por encima de 0,60 | Mala | Precalentar 200–350 °C, mantener el calor, distensionado tras soldar |
Leer el resultado
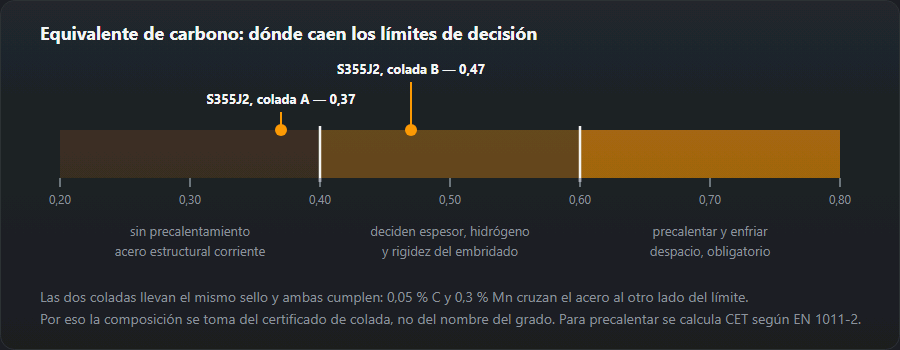
Por debajo de 0,40 % de CE, el acero estructural corriente se suelda sin precalentar. Entre 0,40 y 0,60 el riesgo de una zona afectada dura es real y el precalentamiento depende del espesor, del hidrógeno y del embridamiento: pasa el CET a la calculadora de precalentamiento. Por encima de 0,60, precalentar y controlar el enfriamiento deja de ser opcional, y el tratamiento posterior suele entrar en el procedimiento.
La composición tiene que salir del certificado de esa colada, no de la designación del acero. Dos chapas marcadas S355J2 pueden diferir en 0,05 % C y 0,3 % Mn y seguir dentro de norma — suficiente para que el CE cruce una frontera de decisión.

Grados habituales
| Grado | C, % | Mn, % | CE ≈ |
|---|---|---|---|
| S235JR | 0,17 | 1,40 | 0,40 |
| S355J2 | 0,20 | 1,60 | 0,47 |
| C22 | 0,20 | 0,50 | 0,28 |
| C45 | 0,45 | 0,65 | 0,56 |
| 30ChGSA | 0,30 | 1,00 | 0,67 |
La columna CE se calcula con la fórmula IIW a partir de la misma composición, no se copia, así que tabla y calculadora no pueden separarse.
Ejemplos de cálculo con los números de la calculadora
Cada cifra es la que da esta calculadora con los datos indicados. Condiciones de soldeo por defecto salvo que se diga otra cosa: 12 mm, hidrógeno «5–10 ml/100 g», 1,0 kJ/mm. El precalentamiento se redondea hacia arriba al múltiplo de 5 °C.
1. La composición por defecto
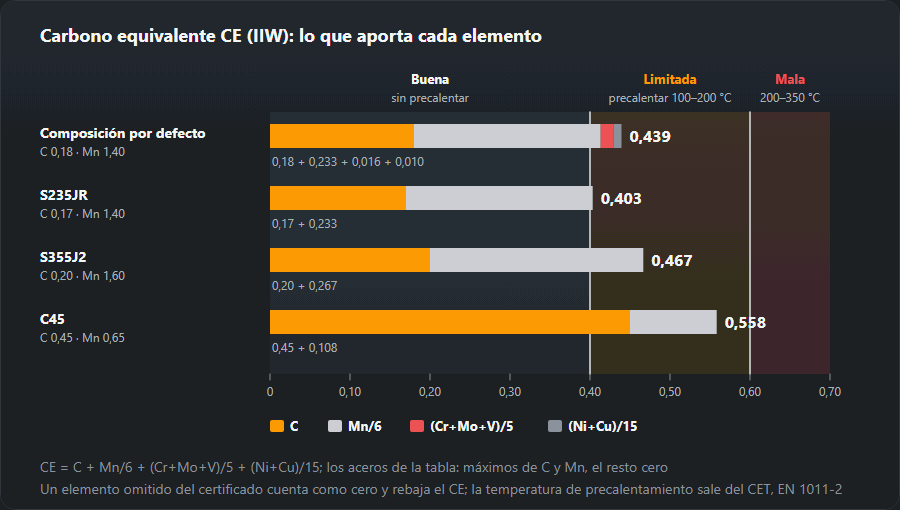
C 0,18, Mn 1,40, Si 0,30, Cr 0,05, Mo 0,02, V 0,01, Ni 0,05, Cu 0,10: una chapa estructural C-Mn típica. CE = 0,18 + 1,40/6 (0,233) + (0,05 + 0,02 + 0,01)/5 (0,016) + (0,05 + 0,10)/15 (0,010) = 0,439. CET = 0,18 + 1,42/10 (0,142) + 0,15/20 (0,0075) + 0,05/40 (0,00125) = 0,331. 0,439 cae en la franja 0,40–0,60 —soldabilidad limitada, hay que precalentar— y la calculadora da 70 °C. Con la opción de hidrógeno «hasta 5» baja a 45 °C; con 30 mm sube a 130 °C. Mismo acero, tres respuestas: la franja sola nunca da una temperatura.
2. S235JR y S355J2 de la tabla
La tabla de grados toma los límites superiores de C y Mn y pone el resto a cero: es el peor caso, no una colada real. S235JR (C 0,17, Mn 1,40): CE 0,403, CET 0,310, precalentamiento 55 °C. Con todos los máximos a la vez roza la línea de 0,40; las coladas reales suelen quedar por debajo, y por eso el S235 en espesores corrientes se suelda sin precalentar. S355J2 (C 0,20, Mn 1,60): CE 0,467, CET 0,360, 95 °C con 12 mm y 150 °C con 30 mm. Para S355 grueso lleva el CET del certificado a la calculadora de precalentamiento.

3. Cómo leer un certificado 3.1
En el certificado de inspección 3.1 según EN 10204 la química está en el bloque del análisis de colada, en % en masa; algunas acerías imprimen también el CEV. Copia C, Mn, Cr, Mo, V, Ni y Cu. Un elemento omitido cuenta como cero y el resultado sale bajo. Colada de ejemplo: C 0,15, Mn 1,40, Cr 0,06, Mo 0,02, V 0,04, Ni 0,12, Cu 0,30. CE = 0,15 + 0,233 + 0,12/5 (0,024) + 0,42/15 (0,028) = 0,435, CET 0,313, precalentamiento 60 °C. Solo con C y Mn: CE 0,383, CET 0,290 y la etiqueta «buena, no hace falta precalentar»; los residuales valían 0,052, suficiente para cruzar la línea de 0,40. Aun así la casilla de precalentamiento muestra 40 °C: la etiqueta es la franja del IIW, la casilla es la fórmula de EN 1011-2. Si discrepan, manda la fórmula.
4. Grados templables: C45 y 30ChGSA
C45 (C 0,45, Mn 0,65): CE 0,558, CET 0,515, precalentamiento 210 °C, 180 °C con básicos secos. Por CE aún «limitada», pero ya por encima de los 100–200 °C que la tabla da para esa franja: el CET pesa más el carbono, y el C45 es sobre todo carbono. 30ChGSA (C 0,30, Mn 1,00, Cr 1,00): CE 0,667, «mala», CET 0,450, precalentamiento 160 °C. Aquí: básicos secados, control de temperatura antes de cada pasada, enfriamiento lento y tratamiento posterior cuando la WPS lo pida. Revisa el tiempo de enfriamiento t8/5: si es corto, la ZAT templa pese al precalentamiento. El método B se desarrolló para aceros estructurales; aquí su cifra es un punto de partida.
CEV, CET o Pcm: cuándo cada uno
- CEV = CE (IIW). Dos nombres para una fórmula; «CEV» es la etiqueta de EN 10025 y de los certificados. Para una primera lectura de la soldabilidad y comparar coladas; los umbrales 0,40 y 0,60 son suyos.
- CET (EN 1011-2) pesa más el carbono y es la entrada del precalentamiento por el método B. Para la misma colada es menor que el CE —0,331 frente a 0,439 en la composición por defecto—, así que nunca se compara con los umbrales del CE.
- Pcm, publicado por Ito y Bessyo en 1968: C + Si/30 + (Mn+Cu+Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. Pensado para aceros de alta resistencia de bajo carbono y de tubería; el único de los tres que cuenta silicio y boro. Esta calculadora no lo calcula.
Precalentamiento de uniones soldadas según el carbono equivalente
El método B de EN 1011-2 combina cuatro datos: CET, espesor, hidrógeno difusible del consumible (HD) y aporte térmico. Más espesor enfría antes; más hidrógeno exige más tiempo caliente; más aporte enfría más despacio. En la calculadora de precalentamiento, sus valores por defecto —S355J2, CET 0,34, 20 mm, HD 12, 1,5 kJ/mm— dan 120 °C; con HD 4, 75 °C; con 40 mm, 170 °C; con S235JR (CET 0,25), 50 °C. En esta página, composición por defecto con 30 mm: 130 °C con 1,0 kJ/mm y 115 °C con 2,0 kJ/mm (el aporte lo da la calculadora de aporte térmico). Las dos calculadoras redondean hacia arriba al múltiplo de 5 °C — el lado seguro—, así que con los mismos datos dan la misma cifra.
Errores típicos
- Máximos de norma en lugar de la colada real. Correcto en proyecto y compra, cuando la colada no se conoce; con el certificado en la mano, se usa el certificado.
- Olvidar Cu, Ni y V. Una casilla vacía es cero: en el ejemplo del certificado eso escondía 0,052 de CE.
- Confundir umbrales de CE y CET. 0,40 y 0,60 son del CE; un CET de 0,33 no es «soldabilidad buena».
- CE para inoxidable o fundición. No se aplica: para inoxidables y uniones disimilares, el diagrama de Schaeffler; para la fundición, ver soldar fundición.
Preguntas frecuentes
¿CE o CET, cuál uso?
CET cuando se trata del precalentamiento según EN 1011-2: es la cifra con la que trabaja el método B. El CE del IIW es el indicador más antiguo y más citado para una primera lectura de la soldabilidad. La calculadora da los dos porque los dos aparecen en documentos.
¿De dónde saco la composición?
Del certificado 3.1 según EN 10204 que acompaña al material. Sin certificado no hay CE: el nombre de la calidad no vale, porque la norma admite un rango y las coladas se reparten dentro de él.
¿Qué significa un CE por encima de 0,40?
Que la templabilidad basta para formar estructura dura al enfriar deprisa, y con ella fisuras en frío. A partir de 0,40 el precalentamiento se calcula en lugar de estimarse; a partir de 0,60 el tratamiento térmico posterior entra también en el procedimiento.
¿Qué es el carbono equivalente?
La composición del acero reducida a un número que se comporta como un contenido de carbono: carbono más Mn, Cr, Mo, V, Ni y Cu, cada uno con su peso. Cuanto más alto, más dura sale la zona afectada térmicamente y mayor es el riesgo de fisuración por hidrógeno.
CEV y CE: ¿son lo mismo?
Sí. CEV es el nombre que dan EN 10025 y los certificados de acería a la fórmula del IIW C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, la misma que la calculadora muestra como CE (IIW). CET y Pcm son fórmulas distintas con escalas propias.
¿Cuándo precalentar según el CE?
A partir de CE 0,40 la calculadora marca el precalentamiento como necesario. La temperatura depende del espesor, del hidrógeno y del aporte térmico: la composición por defecto (CE 0,439) pide 70 °C con 12 mm y 130 °C con 30 mm.
Actualizado: