Carbono equivalente CE e CET
O carbono equivalente resume a análise num número que diz o quão sensível o aço é a um arrefecimento rápido. Dele sai se é preciso pré-aquecer e com que intensidade.
Composição química, % em massa
Condições de soldadura — servem para o valor do pré-aquecimento
O que é o carbono equivalente
É a composição química do aço condensada num número que se comporta como um teor de carbono. O carbono decide quão dura fica a martensite num arrefecimento rápido; manganês, crómio, molibdénio, vanádio, níquel e cobre atrasam a transformação, e a martensite forma-se mesmo com arrefecimento mais lento. Cada fórmula dá a estes elementos um peso — o manganês conta como um sexto do carbono no CE (IIW) e um décimo no CET — e soma-os.
Junto ao banho, a zona afectada pelo calor é aquecida acima da gama de transformação e depois temperada pela chapa fria em segundos. Quanto maior o carbono equivalente, mais dura e frágil fica. ZAC dura, hidrogénio difusível e tensões residuais juntos dão fissuras a frio (por hidrogénio), que podem surgir horas depois e abaixo da superfície — ver fissuras na soldadura. O carbono equivalente mede o primeiro factor; o pré-aquecimento e os consumíveis de baixo hidrogénio tratam dos outros dois.


As duas fórmulas
CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, do IIW, pesa os
elementos de liga pela sua contribuição para a temperabilidade. CET = C +
(Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40 é a versão com que a EN 1011-2
calcula o pré-aquecimento — dá mais peso ao carbono e ajusta-se melhor aos aços
de grão fino actuais.
| CE (IIW) | Soldabilidade | O que fazer |
|---|---|---|
| até 0,40 | Boa | Não é preciso pré-aquecer, eléctrodos vulgares |
| 0,40–0,60 | Limitada | Pré-aquecer 100–200 °C, eléctrodos de baixo hidrogénio, secos |
| acima de 0,60 | Má | Pré-aquecer 200–350 °C, manter o calor, alívio de tensões depois |
Porque é que o nome do aço não chega
S355J2 é uma gama, não uma composição. Duas corridas com a mesma marcação podem ter CET de 0,28 e de 0,36, e uma não precisa de pré-aquecimento e a outra precisa. Por isso, no princípio de qualquer questão séria de pré-aquecimento está o certificado do lote e não o nome do aço.
O que se segue
Se o valor ficar acima do limiar, segue-se para a temperatura de pré-aquecimento, que conta ainda com a espessura, o hidrogénio e a energia. Como o arrefecimento decorre na realidade mostra-o o tempo t8/5. Em juntas dissimilares, pelo contrário, o carbono equivalente é o indicador errado — aí o que conta é a diluição, ver soldar aços dissimilares.
Graus correntes
| Grau | C, % | Mn, % | CE ≈ |
|---|---|---|---|
| S235JR | 0,17 | 1,40 | 0,40 |
| S355J2 | 0,20 | 1,60 | 0,47 |
| C22 | 0,20 | 0,50 | 0,28 |
| C45 | 0,45 | 0,65 | 0,56 |
| 30ChGSA | 0,30 | 1,00 | 0,67 |
A coluna CE é calculada com a fórmula IIW a partir da mesma composição, não copiada, portanto tabela e calculadora não se podem afastar.
Exemplos de cálculo com os números da calculadora
Cada valor é o que esta calculadora dá para os dados indicados. Condições de soldadura por defeito, salvo indicação em contrário: 12 mm, hidrogénio «5–10 ml/100 g», 1,0 kJ/mm. O pré-aquecimento é arredondado para cima, ao múltiplo de 5 °C.
1. A composição por defeito
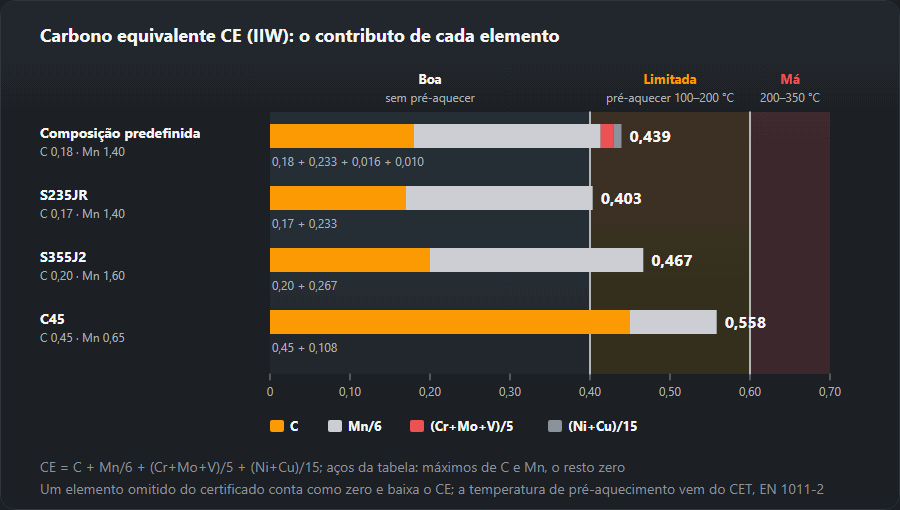
C 0,18, Mn 1,40, Si 0,30, Cr 0,05, Mo 0,02, V 0,01, Ni 0,05, Cu 0,10 — uma chapa estrutural C-Mn típica. CE = 0,18 + 1,40/6 (0,233) + (0,05 + 0,02 + 0,01)/5 (0,016) + (0,05 + 0,10)/15 (0,010) = 0,439. CET = 0,18 + 1,42/10 (0,142) + 0,15/20 (0,0075) + 0,05/40 (0,00125) = 0,331. 0,439 cai na faixa 0,40–0,60 — soldabilidade limitada, é preciso pré-aquecer — e a calculadora dá 70 °C. Com a opção de hidrogénio «até 5» desce para 45 °C; com 30 mm sobe para 130 °C. O mesmo aço, três respostas: a faixa sozinha nunca dá uma temperatura.
2. S235JR e S355J2 da tabela
A tabela de graus usa os limites superiores de C e Mn e põe o resto a zero — é o pior caso, não uma corrida real. S235JR (C 0,17, Mn 1,40): CE 0,403, CET 0,310, pré-aquecimento 55 °C. Com todos os máximos ao mesmo tempo toca a linha de 0,40; as corridas reais ficam quase sempre abaixo, e por isso o S235 em espessuras correntes solda-se sem pré-aquecer. S355J2 (C 0,20, Mn 1,60): CE 0,467, CET 0,360, 95 °C com 12 mm e 150 °C com 30 mm. Para S355 espesso leve o CET do certificado à calculadora de pré-aquecimento.

3. Como ler um certificado 3.1
No certificado de inspecção 3.1 segundo a EN 10204 a química está no bloco da análise de vazamento, em % em massa; algumas fábricas imprimem também o CEV. Copie C, Mn, Cr, Mo, V, Ni e Cu. Um elemento omitido conta como zero e o resultado sai baixo. Corrida de exemplo: C 0,15, Mn 1,40, Cr 0,06, Mo 0,02, V 0,04, Ni 0,12, Cu 0,30. CE = 0,15 + 0,233 + 0,12/5 (0,024) + 0,42/15 (0,028) = 0,435, CET 0,313, pré-aquecimento 60 °C. Só com C e Mn: CE 0,383, CET 0,290 e a indicação «boa, não é preciso pré-aquecer»; os residuais valiam 0,052, o suficiente para passar a linha de 0,40. Mesmo assim a casa do pré-aquecimento mostra 40 °C: a indicação é a faixa do IIW, a casa é a fórmula da EN 1011-2. Se divergirem, manda a fórmula.
4. Graus temperáveis: C45 e 30ChGSA
C45 (C 0,45, Mn 0,65): CE 0,558, CET 0,515, pré-aquecimento 210 °C, 180 °C com básicos secos. Pelo CE ainda «limitada», mas já acima dos 100–200 °C que a tabela dá para essa faixa: o CET pesa mais o carbono, e o C45 é sobretudo carbono. 30ChGSA (C 0,30, Mn 1,00, Cr 1,00): CE 0,667, «má», CET 0,450, pré-aquecimento 160 °C. Aqui: básicos estufados, controlo de temperatura antes de cada passe, arrefecimento lento e tratamento posterior quando a EPS o pedir. Veja o tempo de arrefecimento t8/5: se for curto, a ZAC tempera apesar do pré-aquecimento. O método B foi desenvolvido para aços estruturais; aqui o seu valor é um ponto de partida.
CEV, CET ou Pcm — quando cada um
- CEV = CE (IIW). Dois nomes para uma fórmula; «CEV» é a designação da EN 10025 e dos certificados. Para uma primeira leitura da soldabilidade e comparar corridas; os limiares 0,40 e 0,60 são dele.
- CET (EN 1011-2) pesa mais o carbono e é a entrada do pré-aquecimento pelo método B. Para a mesma corrida é menor do que o CE — 0,331 contra 0,439 na composição por defeito —, por isso nunca se compara com os limiares do CE.
- Pcm, publicado por Ito e Bessyo em 1968: C + Si/30 + (Mn+Cu+Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. Feito para aços de alta resistência de baixo carbono e aços de tubagem; o único dos três que conta silício e boro. Esta calculadora não o calcula.
Pré-aquecimento segundo o carbono equivalente
O método B da EN 1011-2 junta quatro dados: CET, espessura, hidrogénio difusível do consumível (HD) e energia de soldadura. Mais espessura arrefece mais depressa; mais hidrogénio exige mais tempo quente; mais energia arrefece mais devagar. Na calculadora de pré-aquecimento, os valores por defeito — S355J2, CET 0,34, 20 mm, HD 12, 1,5 kJ/mm — dão 120 °C; com HD 4, 75 °C; com 40 mm, 170 °C; com S235JR (CET 0,25), 50 °C. Nesta página, composição por defeito com 30 mm: 130 °C com 1,0 kJ/mm e 115 °C com 2,0 kJ/mm (a energia sai da calculadora de energia de soldadura). As duas calculadoras arredondam para cima, ao múltiplo de 5 °C — o lado seguro —, e com os mesmos dados dão o mesmo valor.
Erros típicos
- Máximos da norma em vez da corrida real. Certo em projecto e compra, quando a corrida não se conhece; com o certificado na mão, usa-se o certificado.
- Esquecer Cu, Ni e V. Uma casa vazia é zero: no exemplo do certificado isso escondia 0,052 de CE.
- Confundir limiares de CE e CET. 0,40 e 0,60 são do CE; um CET de 0,33 não é «soldabilidade boa».
- CE para inox ou ferro fundido. Não se aplica: para inox e juntas dissimilares, o diagrama de Schaeffler; para o ferro fundido, ver soldar ferro fundido.
Perguntas frequentes
CE ou CET — qual uso?
CET quando se trata do pré-aquecimento segundo a EN 1011-2: a fórmula do método B trabalha com ele. O CE do IIW é o indicador mais antigo e mais divulgado para uma primeira avaliação da soldabilidade. A calculadora dá os dois, porque os dois aparecem em documentos.
Onde arranjo a análise?
No certificado 3.1 segundo a EN 10204 que acompanha o material. Sem certificado não há CE — o nome do aço não chega, porque a norma admite uma gama e as corridas espalham-se dentro dela.
O que significa CE acima de 0,40?
Que a temperabilidade chega para formar estrutura dura com arrefecimento rápido — e daí fissuras a frio. A partir de 0,40 o pré-aquecimento calcula-se em vez de se estimar; a partir de 0,60 entra também tratamento térmico no procedimento.
O que é o carbono equivalente?
A composição do aço reduzida a um número que se comporta como um teor de carbono: carbono mais Mn, Cr, Mo, V, Ni e Cu, cada um com o seu peso. Quanto mais alto, mais dura fica a zona afectada pelo calor e maior o risco de fissuração por hidrogénio.
CEV e CE são a mesma coisa?
Sim. CEV é o nome que a EN 10025 e os certificados de fábrica dão à fórmula do IIW C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, a mesma que a calculadora mostra como CE (IIW). CET e Pcm são fórmulas diferentes, com escalas próprias.
Quando pré-aquecer segundo o CE?
A partir de CE 0,40 a calculadora marca o pré-aquecimento como necessário. A temperatura depende da espessura, do hidrogénio e da energia: a composição por defeito (CE 0,439) pede 70 °C com 12 mm e 130 °C com 30 mm.
Actualizado: