Калькулятор углеродного эквивалента и подогрева
Считает CE по формуле IIW и CET по EN 1011-2, оценивает свариваемость стали и подсказывает температуру предварительного подогрева с учётом толщины, содержания водорода и погонной энергии.
Химический состав, % массы
Условия сварки — для расчёта подогрева
Что такое углеродный эквивалент
Это химический состав стали, сжатый в одно число, которое ведёт себя как содержание углерода. Углерод решает, насколько твёрдым получится мартенсит при быстром охлаждении; марганец, хром, молибден, ванадий, никель и медь замедляют превращение, и мартенсит образуется даже при более медленном остывании. Каждая формула даёт этим элементам свой вес — марганец идёт как одна шестая углерода в CE (IIW) и одна десятая в CET — и складывает.
Рядом с ванной зона термического влияния нагревается выше интервала превращений, а затем холодный лист закаливает её за секунды. Чем выше эквивалент, тем твёрже и хрупче она выходит. Твёрдая ЗТВ, диффузионный водород и остаточные напряжения вместе дают холодные (водородные) трещины, которые появляются и через несколько часов, и под поверхностью, где их не видно при осмотре, — см. трещины сварного шва. Эквивалент измеряет первый фактор, подогрев и низководородные материалы борются с двумя другими.
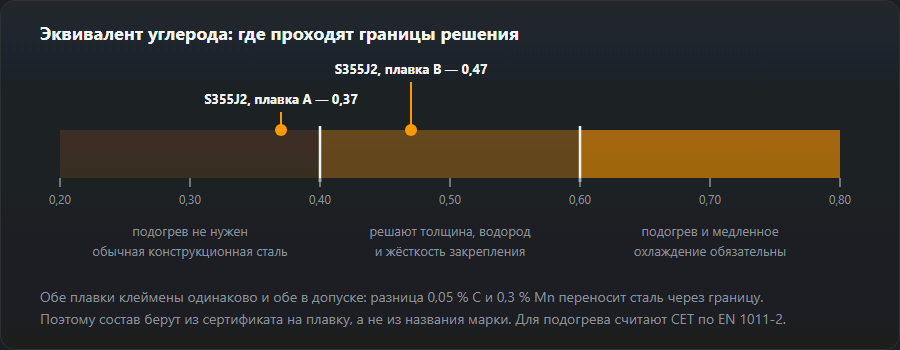
Поэтому его считают по анализу конкретной плавки, а не по марке: стандарт на марку даёт только верхние границы. Два листа с клеймом S355J2 могут различаться на 0,05 % C и 0,3 % Mn и оставаться в пределах стандарта — этого хватает, чтобы CE перешёл через границу решения.
Формулы
Углеродный эквивалент IIW:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
CET по EN 1011-2:
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40
Температура подогрева (EN 1011-2, метод B):
Tp = 697·CET + 160·th(d/35) + 62·HD0,35 + (53·CET − 32)·Q − 328
Здесь d — суммарная толщина в зоне соединения, мм;
HD — содержание диффузионного водорода в наплавленном металле,
мл/100 г; Q — погонная энергия, кДж/мм; th —
гиперболический тангенс.
Как читать результат
| CE (IIW) | Свариваемость | Что делать |
|---|---|---|
| до 0,40 | Хорошая | Подогрев не нужен, обычные электроды |
| 0,40–0,60 | Ограниченная | Подогрев 100–200 °C, электроды с низким водородом, прокалка |
| выше 0,60 | Плохая | Подогрев 200–350 °C, сопутствующий подогрев, отпуск после сварки |

Типовые марки
| Марка | C, % | Mn, % | CE ≈ |
|---|---|---|---|
| S235JR (Ст3сп) | 0,17 | 1,40 | 0,40 |
| S355J2 (09Г2С) | 0,20 | 1,60 | 0,47 |
| C22 (Сталь 20) | 0,20 | 0,50 | 0,28 |
| C45 (Сталь 45) | 0,45 | 0,65 | 0,56 |
| 30ChGSA (30ХГСА) | 0,30 | 1,00 | 0,67 |
Колонка CE посчитана формулой IIW из того же состава, а не переписана, — таблица и калькулятор разойтись не могут.
Холодные трещины появляются при сочетании трёх условий: закалочная структура, водород и растягивающие напряжения. Подогрев убирает первое и частично второе, но не отменяет прокалку электродов, зачистку кромок от влаги, масла и ржавчины и разумный порядок наложения швов.
Примеры расчёта с числами калькулятора
Каждое число — то, что выдаёт этот калькулятор при указанных данных. Условия сварки — по умолчанию, если не сказано иное: 12 мм, водород «5–10 мл/100 г», 1,0 кДж/мм. Подогрев округляется до ближайших 5 °C.
1. Состав по умолчанию
C 0,18, Mn 1,40, Si 0,30, Cr 0,05, Mo 0,02, V 0,01, Ni 0,05, Cu 0,10 — типичный конструкционный лист C-Mn. CE = 0,18 + 1,40/6 (0,233) + (0,05 + 0,02 + 0,01)/5 (0,016) + (0,05 + 0,10)/15 (0,010) = 0,439. CET = 0,18 + 1,42/10 (0,142) + 0,15/20 (0,0075) + 0,05/40 (0,00125) = 0,331. Кремний в форме есть, но ни одна формула его не использует. 0,439 попадает в полосу 0,40–0,60 — свариваемость ограниченная, нужен подогрев, — и калькулятор даёт 70 °C. С вариантом водорода «до 5» (основные сухие электроды) подогрев падает до 40 °C, при толщине 30 мм растёт до 130 °C. Одна сталь — три ответа: одна полоса температуру никогда не даёт.
2. S235JR и S355J2 из таблицы
Таблица марок берёт верхние границы C и Mn, а остальные элементы обнуляет — это худший случай, а не реальная плавка. S235JR (C 0,17, Mn 1,40): CE 0,403, CET 0,310, подогрев 55 °C. При всех максимумах сразу марка едва касается границы 0,40; реальные плавки обычно ниже, поэтому S235 в обычных толщинах варят без подогрева. S355J2 (C 0,20, Mn 1,60): CE 0,467, CET 0,360, подогрев 90 °C при 12 мм и 150 °C при 30 мм. Таблица говорит, какой полосы ждать; для толстого S355 перенесите CET из сертификата в калькулятор подогрева.
3. Как выписать состав из сертификата 3.1
В сертификате 3.1 по EN 10204 химсостав стоит в блоке ковшового анализа плавки, в процентах по массе; некоторые заводы печатают там же CEV. Выпишите C, Mn, Cr, Mo, V, Ni и Cu. Пропущенный элемент калькулятор считает нулём, и результат выходит заниженным. Пример плавки: C 0,15, Mn 1,40, Cr 0,06, Mo 0,02, V 0,04, Ni 0,12, Cu 0,30. CE = 0,15 + 0,233 + 0,12/5 (0,024) + 0,42/15 (0,028) = 0,435, CET 0,313, подогрев 55 °C. Введите только C и Mn — получите CE 0,383, CET 0,290 и оценку «хорошая, подогрев не нужен»: остаточные элементы стоили 0,052, этого хватило, чтобы перескочить границу 0,40. При этом ячейка подогрева всё равно показывает 40 °C — оценка это грубая полоса IIW, ячейка это формула EN 1011-2 с вашей толщиной и водородом. Когда они расходятся, следуйте формуле и технологической карте.
4. Закаливающиеся марки: C45 и 30ХГСА
C45 (Сталь 45; C 0,45, Mn 0,65): CE 0,558, CET 0,515, подогрев 205 °C, с основными сухими электродами 180 °C. По CE это ещё «ограниченная», но подогрев уже выше 100–200 °C, которые таблица даёт для этой полосы: CET сильнее взвешивает углерод, а C45 — это в основном углерод. 30ХГСА (C 0,30, Mn 1,00, Cr 1,00): CE 0,667, «плохая», CET 0,450, подогрев 160 °C. Здесь нужны прокалённые основные электроды, контроль температуры перед каждым проходом, медленное остывание и термообработка после сварки, если её требует техкарта. Проверьте время охлаждения t8/5: если оно слишком короткое, ЗТВ закалится несмотря на подогрев. Метод B разработан для конструкционных сталей, поэтому здесь его число — отправная точка для технологии, а не окончательный ответ.
CEV, CET или Pcm — когда какой
- CEV = CE (IIW). Два названия одной формулы; «CEV» — обозначение в EN 10025 и в сертификатах. Для первой оценки свариваемости, сравнения плавок и проверки максимума из заказа или стандарта. Пороги 0,40 и 0,60 относятся именно к нему.
- CET (EN 1011-2) сильнее взвешивает углерод и служит входом для расчёта подогрева методом B. Для той же плавки он ниже CE — 0,331 против 0,439 у состава по умолчанию, — поэтому сравнивать его с порогами CE нельзя.
- Pcm, опубликованный Ито и Бессё в 1968 году: C + Si/30 + (Mn+Cu+Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. Создан для низкоуглеродистых высокопрочных и трубных сталей; единственный из трёх учитывает кремний и бор. Этот калькулятор его не считает: если спецификация требует Pcm, считайте его отдельно по полному сертификату, включая бор.
Подогрев по углеродному эквиваленту
Метод B из EN 1011-2 сводит вместе четыре величины: CET, толщину, диффузионный водород расходника (HD) и погонную энергию. Толстый лист быстрее отводит тепло, большему количеству водорода нужно больше времени при температуре, чтобы выйти, высокая погонная энергия замедляет остывание. В калькуляторе подогрева значения по умолчанию — S355J2, CET 0,34, 20 мм, HD 12, 1,5 кДж/мм — дают 120 °C; HD 4 даёт 75 °C, 40 мм — 170 °C, S235JR (CET 0,25) — 50 °C. На этой странице состав по умолчанию при 30 мм: 130 °C при 1,0 кДж/мм и 115 °C при 2,0 кДж/мм (погонную энергию посчитает калькулятор погонной энергии).
Калькулятор подогрева округляет вверх до 5 °C, эта страница — до ближайших 5 °C, поэтому результаты могут разойтись на 5 °C: берите больший. Межпроходная температура — от температуры подогрева до обычных для конструкционных сталей 250 °C. Если сертификата на электроды нет, водород считайте на ступень хуже.
Типичные ошибки
- Максимумы по стандарту вместо фактической плавки. Уместны на стадии проекта и закупки, когда плавка неизвестна, — расчёт идёт с запасом. Когда сертификат на руках, считайте по нему.
- Забытые Cu, Ni и V. Пустое поле — это ноль; в примере с сертификатом это спрятало 0,052 от CE.
- Путаница порогов CE и CET. 0,40 и 0,60 — пороги CE; CET 0,33 не означает «хорошую свариваемость».
- CE для нержавейки или чугуна. Не применяется: для нержавеющих сталей и разнородных соединений — диаграмма Шеффлера, для чугуна см. сварку чугуна.
Частые вопросы
Какой углеродный эквивалент считается безопасным?
При CE до 0,40 сталь варится без подогрева обычными приёмами. От 0,40 до 0,60 нужен подогрев и контроль водорода. Выше 0,60 — подогрев обязателен, а после сварки, как правило, требуется отпуск.
Чем CET отличается от CE(IIW)?
CE(IIW) — старая формула Международного института сварки, она хорошо работает для углеродистых сталей с C > 0,18 %. CET из EN 1011-2 точнее для современных низкоуглеродистых микролегированных сталей и входит в формулу расчёта подогрева.
Где взять химический состав стали?
В сертификате качества на металл (3.1 по EN 10204) или в стандарте на марку: EN 10025 для конструкционных сталей, ГОСТ 380 и 19281 для Ст3 и низколегированных. Если сертификата нет, состав можно взять по верхней границе марки — расчёт получится с запасом.
Что такое углеродный эквивалент простыми словами?
Химсостав стали, сведённый к одному числу, которое ведёт себя как содержание углерода: углерод плюс Mn, Cr, Mo, V, Ni и Cu, каждый со своим весом. Чем он выше, тем твёрже зона термического влияния и тем выше риск холодных трещин.
CEV и CE — это одно и то же?
Да. CEV — так EN 10025 и заводские сертификаты называют формулу IIW C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, ту самую, что калькулятор выводит как CE (IIW). CET и Pcm — другие формулы со своими шкалами.
Когда нужен подогрев по углеродному эквиваленту?
С CE 0,40 калькулятор отмечает подогрев как нужный. Температуру задают толщина, водород и погонная энергия: состав по умолчанию (CE 0,439) требует 70 °C при 12 мм и 130 °C при 30 мм.
Почему в форме есть кремний, если результат от него не меняется?
Ни CE (IIW), ни CET кремния не содержат, поэтому поле Si на результат не влияет. Оно есть, потому что кремний указан в сертификате; учитывается он только в Pcm (Si/30), который этот калькулятор не считает.
Обновлено: