Калькулятор погонной энергии (heat input)
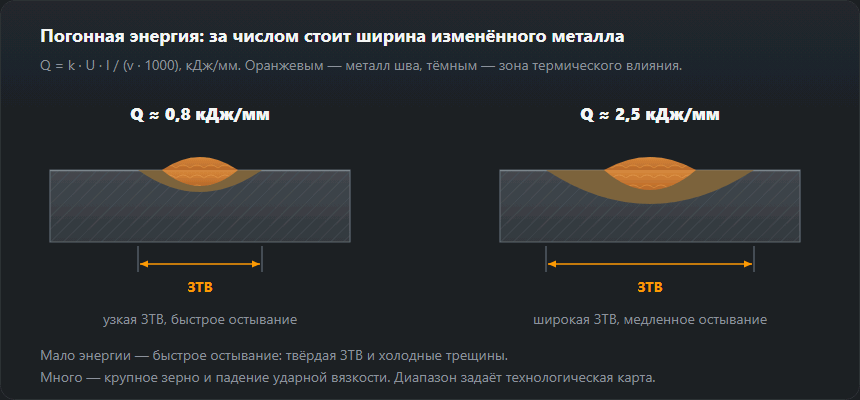
Погонная энергия — главный параметр, который аттестуют в WPS и проверяют при разборе дефектов. Она определяет, насколько широкой будет зона термического влияния и что произойдёт со структурой металла рядом со швом.

Формула
По EN 1011-1 расчёт идёт в два шага.
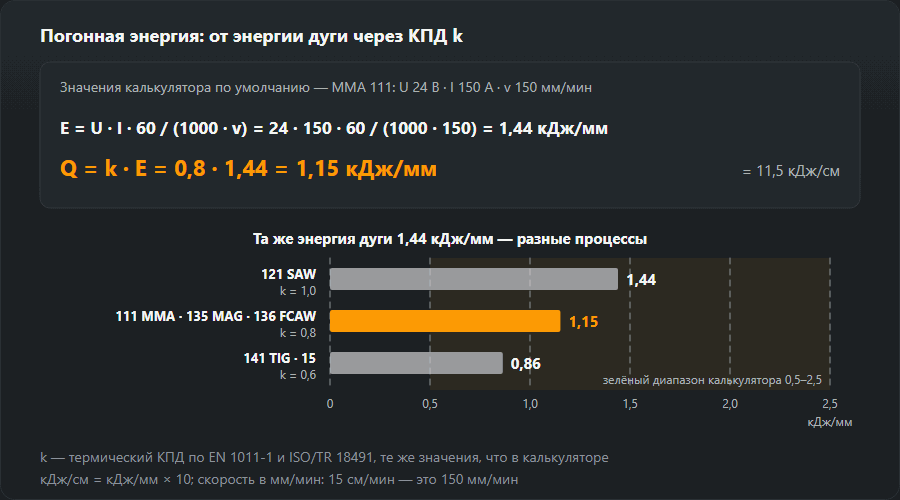
Энергия дуги: E = (U · I · 60) / (v · 1000),
кДж/мм, где U — напряжение дуги в вольтах, I — ток
в амперах, v — скорость сварки в мм/мин.
Погонная энергия: Q = k · E, где k —
термический КПД процесса.
| Процесс | ISO 4063 | k |
|---|---|---|
| Сварка под флюсом сплошной проволокой SAW | 121 | 1,0 |
| Ручная дуговая сварка покрытым электродом MMA · SMAW | 111 | 0,8 |
| Сварка MAG сплошной проволокой в активном газе MAG · GMAW | 135 | 0,8 |
| Сварка MAG порошковой проволокой с флюсом FCAW | 136 | 0,8 |
| Сварка TIG сплошной присадкой TIG · GTAW | 141 | 0,6 |
| Плазменная сварка | 15 | 0,6 |
Как рассчитать погонную энергию: примеры по шагам
В каждом примере ниже стоят числа, которые вы ввели бы в калькулятор выше,
а результаты — ровно те, что он покажет: энергия дуги и погонная энергия
в кДж/мм, округлённые до двух знаков после запятой. В кДж/см калькулятор не
пересчитывает — результат в кДж/мм умножьте на 10. Формула одной строкой:
Q = k · U · I · 60 / (v · 1000), v в мм/мин.
| Пример | k | I, А | U, В | v, мм/мин | E, кДж/мм | Q, кДж/мм | Q, кДж/см |
|---|---|---|---|---|---|---|---|
| Значения калькулятора по умолчанию, MMA 111 | 0,8 | 150 | 24 | 150 | 1,44 | 1,15 | 11,5 |
| MAG 135 | 0,8 | 220 | 24 | 300 | 1,06 | 0,84 | 8,4 |
| MMA 111, электрод 3,2 мм | 0,8 | 125 | 25 | 150 | 1,25 | 1,00 | 10,0 |
| TIG 141, лист 2 мм | 0,6 | 90 | 11 | 60 | 0,99 | 0,59 | 5,9 |
| SAW 121 | 1,0 | 500 | 30 | 500 | 1,80 | 1,80 | 18,0 |

Пример 1: значения калькулятора по умолчанию (MMA 111)
150 А, 24 В, 150 мм/мин, метод MMA с k = 0,8. Шаг
первый, энергия дуги: E = 24 · 150 · 60 / (150 · 1000) = 1,44 кДж/мм.
Шаг второй, погонная энергия: Q = 0,8 · 1,44 = 1,15 кДж/мм, то есть
11,5 кДж/см. Результат попадает в зелёный диапазон 0,5–2,5 кДж/мм.
Если ввести длину шва 1 м, калькулятор добавит время горения дуги:
1000 мм при 150 мм/мин — это 6,7 мин.
Пример 2: MAG 135, 220 А, 24 В, 30 см/мин
Скорость дана в см/мин, а калькулятор ждёт мм/мин: 30 см/мин =
300 мм/мин. Энергия дуги E = 24 · 220 · 60 / (300 · 1000) = 1,06 кДж/мм
(без округления 1,056). У MAG в таблице этой страницы k = 0,8, поэтому
Q = 0,8 · 1,056 = 0,84 кДж/мм = 8,4 кДж/см. Мелкая ловушка:
калькулятор умножает неокруглённую энергию дуги. Если вручную умножить
показанные 1,06 на 0,8, получится 0,848 и после округления 0,85 — разница
безвредная, но проверяющий, сравнивая ваш лист с калькулятором, о ней спросит.
Пример 3: MMA 111, электрод 3,2 мм, 15 см/мин
Таблица тока
для электродов даёт для 3,2 мм 90–140 А; берём 125 А. Многие
аппараты MMA напряжение не показывают, поэтому для быстрой оценки годится
правило из вопросов внизу страницы: U ≈ 20 + 0,04 · 125 = 25 В.
Скорость 15 см/мин = 150 мм/мин. Энергия дуги
E = 25 · 125 · 60 / (150 · 1000) = 1,25 кДж/мм, погонная энергия
Q = 0,8 · 1,25 = 1,00 кДж/мм = 10,0 кДж/см. Для документа эти
25 В нужно заменить измеренным значением — как мерить, ниже.
Пример 4: TIG 141 по листу 2 мм
Таблица режимов
даёт для 1,5–2,0 мм 50–90 А; берём 90 А. Напряжение дуги при TIG
на аппарате не задают, оно следует из длины дуги, поэтому его измеряют —
допустим, вольтметр показал 11 В. При 60 мм/мин (1 мм/с) энергия
дуги E = 11 · 90 · 60 / (60 · 1000) = 0,99 кДж/мм. С k = 0,6:
Q = 0,6 · 0,99 = 0,59 кДж/мм = 5,9 кДж/см, диапазон «тонкий
металл». Если по ошибке оставить в списке MIG/MAG, те же параметры дадут
0,79 кДж/мм — на бумаге на треть больше за тот же самый шов.
Пример 5: сварка под флюсом 121
Допустим, проход одной проволокой на 500 А, 30 В и 500 мм/мин.
Энергия дуги E = 30 · 500 · 60 / (500 · 1000) = 1,80 кДж/мм. У сварки
под флюсом k = 1,0, так что погонная энергия равна энергии дуги:
1,80 кДж/мм = 18,0 кДж/см. Это единственный процесс, где путаница
между двумя числами ничего не портит.
Единицы: мм/с, см/мин, мм/мин, кДж/мм и кДж/см
- Скорость: мм/мин = см/мин × 10 = мм/с × 60. То есть 30 см/мин = 300 мм/мин = 5 мм/с.
- Энергия на длину: кДж/см = кДж/мм × 10, Дж/мм = кДж/мм × 1000. Пример по умолчанию даёт 1,15 кДж/мм = 11,5 кДж/см = 1150 Дж/мм (без округления 1152 Дж/мм).
- Формула в других единицах:
Q = k · U · I · 60 / vпри v в мм/мин даёт Дж/мм (пример MAG: 844,8 Дж/мм). При v в мм/сQ = k · U · I / (v · 1000)даёт кДж/мм. А формула калькулятора при v в см/мин сразу выдаёт кДж/см: 0,8 · 24 · 220 · 60 / (30 · 1000) = 8,4.
Как замерить скорость сварки: длина шва на время горения дуги
v = L / t, где L — фактически сваренная длина, t — время, пока
на ней горела дуга. Это единственная величина формулы, которую не прочитать
на дисплее аппарата. Проще всего отметить 200 мм и засечь секундомером.
200 мм за 40 с — это 5 мм/с, то есть 300 мм/мин, пример MAG.
Для целого валика меряют его готовую длину и делят только на время горения дуги:
паузы на смену электрода и отбивку шлака не считаются. Если аппарат или
регистратор параметров пишет время дуги, берите его: это надёжнее секундомера
в руках помощника.
Ориентиры
| Q, кДж/мм | Что это значит |
|---|---|
| < 0,5 | Быстрое остывание, риск закалочных структур и холодных трещин в ЗТВ |
| 0,5–1,0 | Тонкий металл, корневые проходы, нержавейка |
| 1,0–2,5 | Рабочий диапазон для большинства ручных процессов по стали |
| > 2,5 | Крупное зерно в ЗТВ, падение ударной вязкости, деформации |
Где это нужно
- При расчёте подогрева. Q входит в формулу температуры предварительного подогрева — она есть в калькуляторе углеродного эквивалента.
- При разборе дефектов. Трещины в ЗТВ и падение ударной вязкости почти всегда упираются в выход за границы диапазона.
Как замерить реальные ток и напряжение
Ток меряют токоизмерительными клещами для постоянного тока (на датчике Холла), обхватив сварочный кабель; обычные клещи переменного тока постоянный ток не покажут. Читают показания при устойчивом горении, а не при поджиге. Цифра на панели аппарата может быть уставкой, а не тем, что реально течёт.
Напряжение меряют как можно ближе к дуге: между электрододержателем или разъёмом горелки и изделием рядом со швом. Табло аппарата меряет на его собственных клеммах и поэтому включает падение в обоих кабелях. Калькулятор падения напряжения даёт 4,40 В для 220 А по 20 м медного кабеля 35 мм². При 24 В на дуге на клеммах тогда около 28,4 В, и если ввести это значение, пример MAG превратится в 1,00 кДж/мм вместо 0,84 — почти на пятую часть больше.
Импульсные режимы и режимы с управляемой формой тока
В импульсном MIG/MAG и похожих режимах ток и напряжение меняются много раз
в секунду. Прибор показывает средние значения — или действующие, смотря какой
прибор, — а произведение двух средних не равно средней мощности: пики тока
и напряжения совпадают по времени, поэтому среднее U × среднее I обычно
занижает реальную мощность, а действующие значения могут её завышать. Поэтому
ISO/TR 18491 считает энергию дуги по мгновенной мощности или мгновенной
энергии, измеренной быстродействующим прибором или счётчиком энергии, который
есть у части источников. Тогда E = энергия / длина шва:
211,2 кДж на валик 200 мм дают 1,056 кДж/мм, а дальше
Q = k · E как обычно.
Погонная энергия при сварке с поперечными колебаниями и ниточными валиками
Колебания электрода не меняют ни ток, ни напряжение — они замедляют продвижение вдоль шва, а скорость стоит в знаменателе. Возьмите пример MAG и ведите горелку с колебаниями так, чтобы шов продвигался на 150 вместо 300 мм/мин: энергия дуги 2,11 кДж/мм, погонная энергия 1,69 кДж/мм (16,9 кДж/см) — вдвое больше, чем ниточным валиком. В формулу всегда идёт продвижение вдоль оси шва, а не зигзаг горелки. Где погонная энергия ограничена, разделку заполняют большим числом узких ниточных валиков вместо нескольких широких; у каждого прохода тогда своя погонная энергия, и каждый должен укладываться в диапазон.
Погонная энергия в WPS, t8/5, ударная вязкость и твёрдость
WPS. В технологической карте стоит диапазон погонной энергии, заданный при аттестации технологии и записанный в WPQR. Границы принадлежат этой технологии: их не переписывают из таблицы, а на посту держат проход за проходом.
Время охлаждения t8/5. EN 1011-2 пересчитывает погонную энергию, толщину и подогрев во время остывания от 800 до 500 °C, а оно решает, какая структура будет в ЗТВ. Подставьте оба значения MAG в калькулятор t8/5 (стыковое соединение, 20 °C): на листе 10 мм 0,84 кДж/мм дают 7,2 с, а валик с колебаниями на 1,69 кДж/мм — 29,2 с, за пределами окна 5–25 с, которое калькулятор отмечает для нелегированных и низколегированных сталей. На 20 мм те же значения дают 4,0 и 8,0 с: здесь слишком быстро остывает уже ниточный валик, и ответ — подогрев, а не больший ток.
Ударная вязкость и твёрдость. Слишком короткое t8/5 — это закалённая ЗТВ и риск холодных трещин; слишком длинное — крупное зерно и меньшая работа удара в ЗТВ. При аттестации технологии твёрдость ЗТВ меряют в HV; чтобы сравнить её с требованием в HB или HRC, пригодится перевод твёрдости.
Если WPS или каталог даёт энергию в kJ/in, а скорость в дюймах в минуту, сначала переведите их в конвертере единиц и только потом сравнивайте с результатом в кДж/мм.
Типичные ошибки
- Забыли k — или применили его дважды. Энергия дуги, записанная как погонная энергия, превращает пример MAG в 1,06 вместо 0,84 кДж/мм — на четверть больше. Если значение, где k уже учтён, ещё раз умножить на 0,8, получится 0,68 вместо 0,84. Всегда пишите, какое из двух чисел вы приводите.
- кДж/см и кДж/мм. Разница в 10 раз: 8,4 кДж/см — это 0,84 кДж/мм. Предел, переписанный без единиц, кто-нибудь прочтёт неправильно.
- Путь горелки вместо продвижения шва. Если при колебаниях мерить зигзаг, скорость выйдет завышенной, а погонная энергия — заниженной.
- Напряжение с табло при длинном кабеле. В показании сидит падение в кабелях — в примере выше почти пятая часть энергии, которая до шва так и не дошла.
- Скорость на глаз. Угаданная скорость сдвигает результат сильнее любого другого параметра; меряйте длину и время дуги.
Частые вопросы
Чем погонная энергия отличается от энергии дуги?
Энергия дуги — это вся электрическая мощность, делённая на скорость. Погонная энергия (heat input) — только та часть, что реально ушла в металл: энергия дуги, умноженная на термический КПД процесса. Для MMA и MIG/MAG он 0,8, для TIG — 0,6, для сварки под флюсом — 1,0.
Что будет, если погонная энергия слишком велика?
Зона термического влияния расширяется, зерно растёт, ударная вязкость падает, деталь ведёт. На нержавейке добавляется риск межкристаллитной коррозии, на низколегированных сталях — потеря прочности в ЗТВ. Поэтому в WPS почти всегда стоит верхний предел.
А если слишком мала?
Металл остывает быстро, в ЗТВ образуется закалочная структура, и вместе с водородом это даёт холодные трещины. Нижний предел особенно важен для толстого металла и сталей с высоким углеродным эквивалентом — там его компенсируют предварительным подогревом.
Как перевести кДж/см в кДж/мм?
Разделить на 10: 11,5 кДж/см = 1,15 кДж/мм. Обратно — умножить на 10. Дж/мм — это кДж/мм × 1000, то есть 1,15 кДж/мм = 1150 Дж/мм. Калькулятор показывает только кДж/мм.
Какая погонная энергия допустима для S355 и мелкозернистых сталей?
Одного числа нет. Диапазон задаёт WPS по результатам аттестации технологии, а EN 1011-2 выводит его из времени охлаждения t8/5 для конкретной толщины, соединения и подогрева. Проверьте своё значение калькулятором t8/5: для нелегированных и низколегированных сталей он отмечает 5–25 с; для улучшенных высокопрочных сталей производитель стали даёт более узкое окно.
Как считать погонную энергию при сварке с колебаниями?
По той же формуле, но скорость — это продвижение вдоль шва, а не путь горелки. Колебания легко сокращают его вдвое: MAG на 220 А и 24 В даёт ниточным валиком при 300 мм/мин 0,84 кДж/мм, а с колебаниями при продвижении 150 мм/мин — 1,69 кДж/мм.
Какое напряжение вводить, если аппарат его не показывает?
Для ручной дуговой сварки его можно оценить как U ≈ 20 + 0,04 · I: для 125 А выходит 25 В. Это приближение: если результат идёт в документ, напряжение меряют — вольтметром между держателем и изделием, а не на клеммах аппарата.
Обновлено: