Kalkulator energii liniowej (heat input)
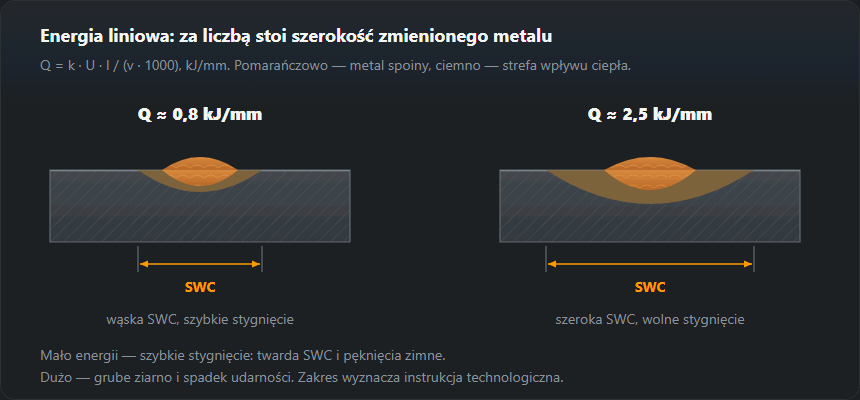
Energia liniowa to główny parametr kwalifikowany w WPS i sprawdzany przy analizie wad. Decyduje o tym, jak szeroka będzie strefa wpływu ciepła i co stanie się ze strukturą materiału obok spoiny.

Wzór
Wg EN 1011-1 obliczenie przebiega w dwóch krokach.
Energia łuku: E = (U · I · 60) / (v · 1000),
kJ/mm, gdzie U to napięcie łuku w woltach, I — prąd
w amperach, v — prędkość spawania w mm/min.
Energia liniowa: Q = k · E, gdzie k
to sprawność cieplna procesu.
| Proces | ISO 4063 | k |
|---|---|---|
| Spawanie łukiem krytym drutem litym SAW | 121 | 1,0 |
| Spawanie łukowe elektrodą otuloną MMA · SMAW | 111 | 0,8 |
| Spawanie MAG drutem litym w osłonie gazu aktywnego MAG · GMAW | 135 | 0,8 |
| Spawanie MAG drutem proszkowym topnikowym FCAW | 136 | 0,8 |
| Spawanie TIG spoiwem litym TIG · GTAW | 141 | 0,6 |
| Spawanie plazmowe | 15 | 0,6 |
Jak obliczyć energię liniową spawania: przykłady krok po kroku
Każdy przykład poniżej używa liczb, które wpisałbyś w kalkulator powyżej,
a wyniki są dokładnie takie, jakie on pokazuje: energia łuku i energia liniowa
w kJ/mm, zaokrąglone do dwóch miejsc po przecinku. Kalkulator nie podaje kJ/cm —
wynik w kJ/mm trzeba pomnożyć przez 10. Wzór w jednej linii:
Q = k · U · I · 60 / (v · 1000), v w mm/min.
| Przykład | k | I, A | U, V | v, mm/min | E, kJ/mm | Q, kJ/mm | Q, kJ/cm |
|---|---|---|---|---|---|---|---|
| Ustawienia domyślne kalkulatora, MMA 111 | 0,8 | 150 | 24 | 150 | 1,44 | 1,15 | 11,5 |
| MAG 135 | 0,8 | 220 | 24 | 300 | 1,06 | 0,84 | 8,4 |
| MMA 111, elektroda 3,2 mm | 0,8 | 125 | 25 | 150 | 1,25 | 1,00 | 10,0 |
| TIG 141, blacha 2 mm | 0,6 | 90 | 11 | 60 | 0,99 | 0,59 | 5,9 |
| SAW 121 | 1,0 | 500 | 30 | 500 | 1,80 | 1,80 | 18,0 |

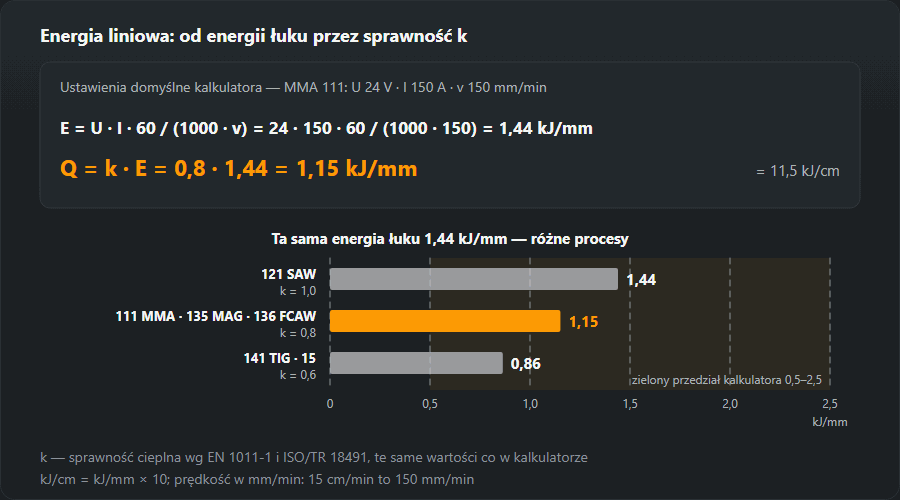
Przykład 1: ustawienia domyślne kalkulatora (MMA 111)
150 A, 24 V, 150 mm/min, metoda MMA z k = 0,8. Krok
pierwszy, energia łuku: E = 24 · 150 · 60 / (150 · 1000) = 1,44 kJ/mm.
Krok drugi, energia liniowa: Q = 0,8 · 1,44 = 1,15 kJ/mm, czyli
11,5 kJ/cm. Wynik mieści się w zielonym przedziale 0,5–2,5 kJ/mm.
Po wpisaniu długości spoiny 1 m kalkulator dopisze czas palenia łuku:
1000 mm przy 150 mm/min to 6,7 min.
Przykład 2: MAG 135, 220 A, 24 V, 30 cm/min
Prędkość podano w cm/min, a kalkulator chce mm/min: 30 cm/min =
300 mm/min. Energia łuku E = 24 · 220 · 60 / (300 · 1000) = 1,06 kJ/mm
(bez zaokrąglenia 1,056). MAG ma w tabeli na tej stronie k = 0,8, więc
Q = 0,8 · 1,056 = 0,84 kJ/mm = 8,4 kJ/cm. Mała pułapka:
kalkulator mnoży niezaokrągloną energię łuku. Kto ręcznie pomnoży wyświetlone
1,06 przez 0,8, dostanie 0,848 i zaokrągli do 0,85 — różnica nieszkodliwa, ale
sprawdzający, który porówna twoją kartkę z kalkulatorem, o nią zapyta.
Przykład 3: MMA 111, elektroda 3,2 mm, 15 cm/min
Tabela prądu
dla elektrod podaje dla 3,2 mm 90–140 A; bierzemy 125 A. Wiele
spawarek MMA nie pokazuje napięcia, więc do szybkiego oszacowania służy reguła
z pytań na dole strony: U ≈ 20 + 0,04 · 125 = 25 V. Prędkość
15 cm/min = 150 mm/min. Energia łuku
E = 25 · 125 · 60 / (150 · 1000) = 1,25 kJ/mm, energia liniowa
Q = 0,8 · 1,25 = 1,00 kJ/mm = 10,0 kJ/cm. Do dokumentu te
25 V trzeba zastąpić wartością zmierzoną — o pomiarze niżej.
Przykład 4: TIG 141 na blasze 2 mm
Tabela parametrów
podaje dla 1,5–2,0 mm 50–90 A; bierzemy 90 A. Napięcia łuku TIG
nie ustawia się na spawarce, wynika ono z długości łuku, więc trzeba je
zmierzyć — przyjmijmy, że woltomierz pokazał 11 V. Przy 60 mm/min
(1 mm/s) energia łuku wynosi
E = 11 · 90 · 60 / (60 · 1000) = 0,99 kJ/mm. Z k = 0,6:
Q = 0,6 · 0,99 = 0,59 kJ/mm = 5,9 kJ/cm, przedział „cienki
materiał”. Jeśli przez pomyłkę zostawisz w wyborze MIG/MAG, te same parametry
dadzą 0,79 kJ/mm — na papierze o jedną trzecią więcej za dokładnie tę samą
spoinę.
Przykład 5: spawanie łukiem krytym 121
Przyjmijmy ścieg jednym drutem przy 500 A, 30 V i 500 mm/min.
Energia łuku E = 30 · 500 · 60 / (500 · 1000) = 1,80 kJ/mm. Łuk
kryty ma k = 1,0, więc energia liniowa równa się energii łuku:
1,80 kJ/mm = 18,0 kJ/cm. To jedyna metoda, w której pomylenie obu
liczb niczego nie psuje.
Jednostki: mm/s, cm/min, mm/min, kJ/mm i kJ/cm
- Prędkość: mm/min = cm/min × 10 = mm/s × 60. Czyli 30 cm/min = 300 mm/min = 5 mm/s.
- Energia na długość: kJ/cm = kJ/mm × 10, J/mm = kJ/mm × 1000. Przykład domyślny daje 1,15 kJ/mm = 11,5 kJ/cm = 1150 J/mm (bez zaokrąglenia 1152 J/mm).
- Wzór w innych jednostkach:
Q = k · U · I · 60 / vz v w mm/min daje J/mm (przykład MAG: 844,8 J/mm). Z v w mm/sQ = k · U · I / (v · 1000)daje kJ/mm. A wzór kalkulatora z v w cm/min zwraca od razu kJ/cm: 0,8 · 24 · 220 · 60 / (30 · 1000) = 8,4.
Pomiar prędkości spawania: długość spoiny przez czas palenia łuku
v = L / t, gdzie L to rzeczywiście wykonana długość spoiny,
a t — czas, przez który łuk się na niej palił. Najprościej: zaznaczyć
200 mm i zmierzyć stoperem. 200 mm w 40 s to 5 mm/s, czyli
300 mm/min — przykład MAG. Dla całego ściegu mierzy się jego gotową długość
i dzieli tylko przez czas jarzenia łuku: przerwy na wymianę elektrody czy
odbijanie żużla się nie liczą. Jeśli spawarka albo rejestrator parametrów
zapisuje czas łuku, bierz ten: jest pewniejszy niż stoper w ręku pomocnika.
Punkty odniesienia
| Q, kJ/mm | Co to znaczy |
|---|---|
| < 0,5 | Szybkie stygnięcie, ryzyko struktur hartowniczych i pęknięć zimnych w SWC |
| 0,5–1,0 | Cienki materiał, ściegi graniowe, nierdzewka |
| 1,0–2,5 | Zakres roboczy dla większości procesów ręcznych na stali |
| > 2,5 | Grube ziarno w SWC, spadek udarności, odkształcenia |
Najprostszy sposób: zaznaczyć odcinek spoiny o długości 200 mm i zmierzyć stoperem, w ile sekund został przespawany. Prędkość w mm/min = 200 / czas w sekundach × 60. To jedyna wielkość we wzorze, której nie odczytasz z wyświetlacza spawarki.
Gdzie to jest potrzebne
- W instrukcji technologicznej. W WPS podaje się zakres energii liniowej, a przy kwalifikowaniu technologii wg EN ISO 15614 jej wartość rzeczywistą zapisuje się w protokole.
- Przy obliczaniu podgrzewania. Q wchodzi do wzoru na temperaturę podgrzewania wstępnego — jest on w kalkulatorze równoważnika węgla.
- Przy analizie wad. Pęknięcia w SWC i spadek udarności niemal zawsze sprowadzają się do wyjścia poza zakres.
Jak zmierzyć rzeczywisty prąd i napięcie
Prąd mierzy się cęgami do prądu stałego (z czujnikiem Halla) założonymi na przewód spawalniczy; zwykłe cęgi AC prądu stałego nie zmierzą. Odczyt robi się przy stabilnym spawaniu, nie przy zajarzeniu. Liczba na panelu spawarki może być wartością zadaną, a nie tym, co faktycznie płynie.
Napięcie mierzy się jak najbliżej łuku: między uchwytem elektrody lub przyłączem uchwytu a przedmiotem obok złącza. Wyświetlacz spawarki mierzy na jej zaciskach, więc zawiera spadek w obu przewodach. Kalkulator spadku napięcia daje 4,40 V dla 220 A na 20 m miedzi 35 mm². Przy 24 V na łuku na zaciskach jest wtedy ok. 28,4 V, a wpisanie tej wartości zmienia przykład MAG w 1,00 kJ/mm zamiast 0,84 — prawie o jedną piątą za dużo.
Łuk pulsujący i procesy sterowane przebiegiem
W MIG/MAG pulsacyjnym i podobnych trybach prąd i napięcie zmieniają się
wiele razy na sekundę. Miernik pokazuje wartości średnie — albo skuteczne,
zależnie od przyrządu — a iloczyn dwóch średnich to nie średnia moc: szczyty
prądu i napięcia wypadają razem, więc średnie U × średnie I zwykle zaniża
rzeczywistą moc, a wartości skuteczne mogą ją zawyżać. Dlatego ISO/TR 18491
liczy energię łuku z mocy chwilowej lub energii chwilowej, mierzonej szybko
próbkującym przyrządem albo licznikiem energii, który mają niektóre źródła.
Wtedy E = energia / długość spoiny: 211,2 kJ na ściegu
200 mm daje 1,056 kJ/mm, a dalej Q = k · E jak
zwykle.
Ściegi zakosowe a ściegi proste
Prowadzenie zakosowe nie zmienia prądu ani napięcia, tylko spowalnia posuw wzdłuż złącza — a prędkość stoi w mianowniku. Weź przykład MAG i prowadź zakosami tak, że spoina posuwa się 150 zamiast 300 mm/min: energia łuku 2,11 kJ/mm, energia liniowa 1,69 kJ/mm (16,9 kJ/cm), dwa razy więcej niż przy ściegu prostym. Do wzoru zawsze idzie posuw wzdłuż osi spoiny, nigdy zygzakowata droga uchwytu. Gdzie energia liniowa jest ograniczona, rowek wypełnia się większą liczbą wąskich ściegów prostych zamiast kilku szerokich zakosowych; każdy ścieg ma wtedy własną energię liniową i każdy musi mieścić się w zakresie.
Energia liniowa w WPS, t8/5, udarność i twardość
WPS. W instrukcji technologicznej stoi zakres energii liniowej ustalony podczas kwalifikowania technologii i zapisany w WPQR. Granice należą do tej technologii: nie przepisuje się ich z tabeli, a na stanowisku trzyma się ich ścieg po ściegu.
Czas stygnięcia t8/5. EN 1011-2 przelicza energię liniową, grubość i podgrzanie na czas stygnięcia od 800 do 500 °C, a on decyduje o strukturze strefy wpływu ciepła. Wpisz obie wartości MAG do kalkulatora t8/5 (złącze doczołowe, 20 °C): przy blasze 10 mm 0,84 kJ/mm daje 7,2 s, a ścieg zakosowy z 1,69 kJ/mm — 29,2 s, poza oknem 5–25 s, które kalkulator zaznacza dla stali niestopowych i niskostopowych. Przy 20 mm te same wartości dają 4,0 i 8,0 s: tu za szybko stygnie ścieg prosty, a odpowiedzią jest podgrzewanie wstępne, nie większy prąd.
Udarność i twardość. Za krótki t8/5 to utwardzona SWC i ryzyko pęknięć zimnych; za długi — grube ziarno i niższa praca łamania w SWC. Przy kwalifikowaniu technologii twardość SWC mierzy się w HV; żeby porównać ją z wymaganiem w HB lub HRC, użyj przelicznika twardości.
Jeśli WPS albo katalog podaje energię w kJ/in, a prędkość w calach na minutę, przelicz je najpierw w przeliczniku jednostek — dopiero potem porównuj z wynikiem w kJ/mm.
Typowe błędy
- Zapomniane k — albo zastosowane dwa razy. Energia łuku podana jako energia liniowa daje w przykładzie MAG 1,06 zamiast 0,84 kJ/mm, o jedną czwartą za dużo. Kto wartość zawierającą już k pomnoży jeszcze raz przez 0,8, dostanie 0,68 zamiast 0,84. Zawsze zapisuj, którą z dwóch liczb podajesz.
- kJ/cm i kJ/mm. Współczynnik to 10: 8,4 kJ/cm to 0,84 kJ/mm. Granica przepisana bez jednostki to granica, którą ktoś źle odczyta.
- Droga uchwytu zamiast posuwu spoiny. Mierzenie zygzaka przy zakosach zawyża prędkość i zaniża energię liniową.
- Napięcie z wyświetlacza przy długim przewodzie. Odczyt zawiera spadek na przewodach — w przykładzie wyżej prawie jedną piątą energii, która nigdy nie dotarła do złącza.
- Prędkość na oko. Zgadnięta prędkość przesuwa wynik bardziej niż każda inna dana; mierz długość i czas łuku.
Częste pytania
Czym energia liniowa różni się od energii łuku?
Energia łuku to cała moc elektryczna podzielona przez prędkość. Energia liniowa (heat input) to tylko ta część, która faktycznie weszła w materiał: energia łuku pomnożona przez sprawność cieplną procesu. Dla MMA i MIG/MAG wynosi ona 0,8, dla TIG — 0,6, dla spawania łukiem krytym — 1,0.
Co się stanie, jeśli energia liniowa będzie za duża?
Strefa wpływu ciepła się poszerza, ziarno rośnie, udarność spada, element się odkształca. Na nierdzewce dochodzi ryzyko korozji międzykrystalicznej, na stalach niskostopowych — utrata wytrzymałości w SWC. Dlatego w WPS niemal zawsze stoi górna granica.
A jeśli za mała?
Materiał stygnie szybko, w SWC powstaje struktura hartownicza, a razem z wodorem daje to pęknięcia zimne. Dolna granica jest szczególnie ważna przy grubym materiale i stalach o wysokim równoważniku węgla — tam kompensuje się ją podgrzewaniem wstępnym.
Jak przeliczyć kJ/cm na kJ/mm?
Podzielić przez 10: 11,5 kJ/cm = 1,15 kJ/mm. W drugą stronę — pomnożyć przez 10. J/mm to kJ/mm × 1000, więc 1,15 kJ/mm = 1150 J/mm. Kalkulator pokazuje tylko kJ/mm.
Jaka energia liniowa jest dopuszczalna dla S355 i stali drobnoziarnistych?
Jednej liczby nie ma. Zakres ustala WPS na podstawie kwalifikowania technologii, a EN 1011-2 wyprowadza go z czasu stygnięcia t8/5 dla danej grubości, złącza i podgrzania. Sprawdź swoją wartość kalkulatorem t8/5: dla stali niestopowych i niskostopowych zaznacza on 5–25 s; dla ulepszanych cieplnie stali o wysokiej wytrzymałości producent stali podaje węższe okno.
Jak liczyć energię liniową przy ściegach zakosowych?
Tym samym wzorem, ale prędkością jest posuw wzdłuż złącza, a nie droga uchwytu. Zakosy łatwo go połowią: MAG przy 220 A i 24 V daje jako ścieg prosty przy 300 mm/min 0,84 kJ/mm, a jako zakosowy z posuwem 150 mm/min — 1,69 kJ/mm.
Jakie napięcie wpisać, jeśli spawarka go nie pokazuje?
Przy spawaniu elektrodą otuloną można je oszacować jako U ≈ 20 + 0,04 · I: dla 125 A wychodzi 25 V. To przybliżenie: jeśli wynik trafia do dokumentu, napięcie się mierzy — woltomierzem między uchwytem a przedmiotem, nie na zaciskach spawarki.
Aktualizacja: