Kalkulator dopuszczalnych wad wg ISO 5817
Pokazuje graniczny wymiar niezgodności dla wybranego poziomu jakości i grubości materiału, a po wpisaniu wartości zmierzonej od razu wydaje ocenę. Poziomy B, C i D, jedenaście najczęściej mierzonych wad.
Krótka odpowiedź
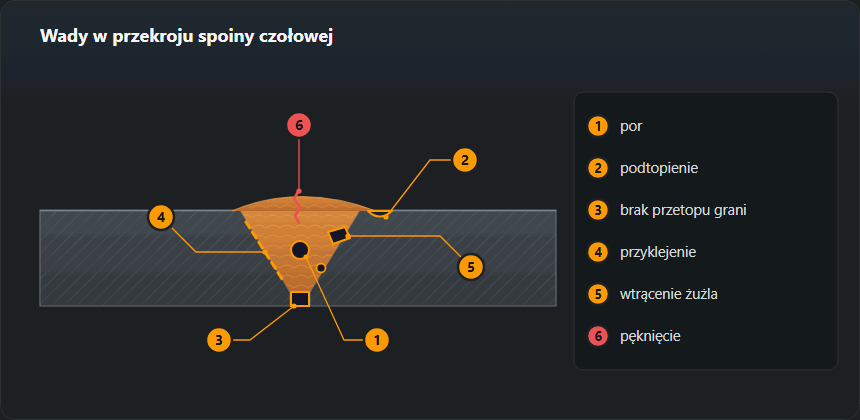
Trzy poziomy jakości: B ostry, C pośredni, D łagodny. Pęknięcia i przyklejenia nie są dopuszczalne na żadnym z nich, reszta wad ma granicę zależną od grubości. Kalkulator niżej podaje granicę dla twojej grubości i wady.

Trzy poziomy jakości
ISO 5817 nie opisuje spoiny „dobrej” i „złej”. Podaje trzy zestawy wartości granicznych, a o tym, który obowiązuje, decyduje konstrukcja, nie spawacz.
| Poziom | Nazwa | Gdzie się stosuje |
|---|---|---|
| B | Ostry | Odpowiedzialne konstrukcje nośne, zbiorniki ciśnieniowe, EXC3–EXC4 wg EN 1090-2 |
| C | Pośredni | Główna masa konstrukcji maszynowych i budowlanych, EXC2 |
| D | Łagodny | Elementy nieobciążone i drugorzędne, barierki, ramy |
Jak czytać limit
Większość limitów podano nie liczbą bezwzględną, lecz wzorem od grubości albo
od szerokości spoiny, z górnym pułapem. Przykładowo podtopienie na poziomie C
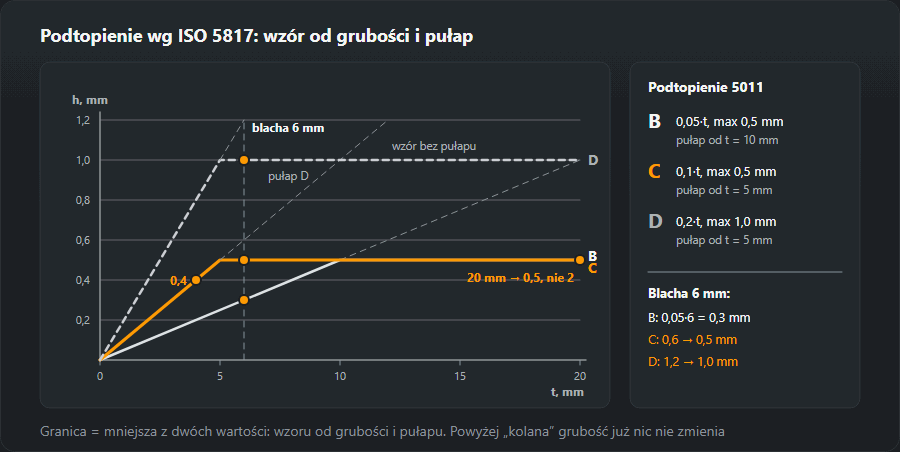
ograniczono jako h ≤ 0,1·t, ale nie więcej niż 0,5 mm. Na blasze
4 mm daje to 0,4 mm, a na blasze 20 mm nie 2 mm, tylko te same
0,5 mm, bo zadziała pułap.
Pęknięcia (100) i przyklejenia (401) są niedopuszczalne na wszystkich trzech poziomach. Brak przetopu (402) jest niedopuszczalny na poziomach B i C, a na D dopuszczony w ograniczonym zakresie. Niecałkowicie wypełniony rowek (511) jest niedopuszczalny na poziomie B. W tych przypadkach kalkulator tak właśnie pisze — „niedopuszczalne”, bez liczby.
Oznaczenia wad
Numery w nawiasach to oznaczenia wg ISO 6520-1. Tak podpisuje się wady w protokołach badań i pod tymi numerami szuka się niezgodności w tablicach ISO 5817: 502 — nadmierny nadlew spoiny czołowej, 503 — wypukłość pachwinowej, 504 — nadmierny przetop, 507 — przesunięcie liniowe, 511 — niecałkowicie wypełniony rowek, 515 — wklęśnięcie grani, 5011 i 5012 — podtopienie, 2011 i 2017 — pęcherze.
Materiał ma charakter pomocniczy: oszczędza wertowanie tablic przy stanowisku, ale ocenę spoiny wydaje kontroler, a moc obowiązującą ma tekst normy.
Jak korzystać z kalkulatora krok po kroku
- Nazwij wadę, zanim ją zmierzysz. Podtopienie przy brzegu lica i wklęśnięcie grani od strony przetopu wyglądają podobnie, a liczą się innymi wzorami. Numer sprawdzisz w tabeli oznaczeń ISO 6520-1.
- Weź poziom z dokumentacji. Rysunek, WPS albo specyfikacja wyrobu; w konstrukcjach stalowych — klasa wykonania EXC. Poziomu nie dobiera się do wyniku pomiaru.
- Wpisz grubość nominalną t — tę z rysunku, nie zmierzoną suwmiarką po szlifowaniu. Dla większości wad limit liczy się właśnie od niej.
- Dla 502 i 503 wpisz szerokość b, dla 504 — szerokość grani w osobnym polu. Nadlew czołowy — szerokość lica, wypukłość pachwinowej — szerokość lica pachwiny, nadmierny przetop — szerokość grani.
- Wpisz wartość zmierzoną i przeczytaj ocenę. Pole „Reguła” pokazuje wzór, a „Limit bezwzględny” — pułap; jeśli limit równa się pułapowi, o wyniku zdecydował pułap, nie grubość.
Dopuszczalne wady na poziomie C dla typowych grubości
Poniżej te same reguły, które liczy kalkulator, rozpisane dla kilku grubości, żeby przy stanowisku nie wpisywać wartości po kolei. Pogrubione są liczby, przy których wzór dałby więcej, a obowiązuje pułap. Kreska oznacza, że wada jest na tym poziomie niedopuszczalna. W tabeli są tylko wady liczone od grubości t — nadlew, wypukłość i przetop zależą od szerokości b, więc liczy się je w kalkulatorze.
| Nr | Niezgodność | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Brak przetopu (niepełny przetop grani) | — | — | — | — | — | — | — | — |
| 2011 | Por pojedynczy | 1,2 | 1,5 | 1,8 | 2,4 | 3 | 3,6 | 4 | 4 |
| 2017 | Por powierzchniowy | 0,8 | 1 | 1,2 | 1,6 | 2 | 2 | 2 | 2 |
| 5011, 5012 | Podtopienie ciągłe | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Przesunięcie liniowe brzegów | 0,6 | 0,75 | 0,9 | 1,2 | 1,5 | 1,8 | 3 | 4 |
| 511 | Niepełne wypełnienie rowka | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
| 515 | Wklęśnięcie grani | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
Z tabeli widać rzecz, którą łatwo przeoczyć: podtopienie na poziomie C zatrzymuje się na 0,5 mm już od blachy 5 mm, a niecałkowicie wypełniony rowek i wklęśnięcie grani — na 1 mm od 10 mm. Na grubych elementach tolerancja na te wady nie rośnie razem z grubością.
Te same grubości na poziomie B
| Nr | Niezgodność | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Brak przetopu (niepełny przetop grani) | — | — | — | — | — | — | — | — |
| 2011 | Por pojedynczy | 0,8 | 1 | 1,2 | 1,6 | 2 | 2,4 | 3 | 3 |
| 2017 | Por powierzchniowy | — | — | — | — | — | — | — | — |
| 5011, 5012 | Podtopienie ciągłe | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Przesunięcie liniowe brzegów | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1,2 | 2 | 3 |
| 511 | Niepełne wypełnienie rowka | — | — | — | — | — | — | — | — |
| 515 | Wklęśnięcie grani | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
Poziom B nie dopuszcza niecałkowicie wypełnionego rowka w ogóle, a podtopienie i wklęśnięcie grani liczy z połowy współczynnika poziomu C (0,05·t zamiast 0,1·t), z pułapem 0,5 mm. Przesunięcie liniowe na blasze 20 mm to 2 mm na B wobec 3 mm na C — przy montażu rur i blach grubych to często decyduje o tym, czy złącze trzeba rozpiąć jeszcze przed spawaniem.
Przykłady z liczbami
Podtopienie na blasze 6 mm
Poziom C: wzór 0,1·6 daje 0,6 mm, ale pułap wynosi 0,5 mm — i to on obowiązuje. Zmierzone 0,4 mm jest zgodne. Ta sama spoina oceniana na poziomie B (0,05·6 = 0,3 mm) jest już niezgodna, a na D (0,2·6 = 1,2, pułap 1,0 mm) przechodzi z dużym zapasem. Co robić z podtopieniem, które nie przeszło, opisuje strona o podtopieniu spoiny.

Nadlew spoiny czołowej przy licu 16 mm
Limit liczy się od szerokości lica: na B 1 + 0,1·16 = 2,6 mm, na C 1 + 0,15·16 = 3,4 mm, na D 1 + 0,25·16 = 5,0 mm. Nadlew 3,0 mm jest zgodny z C i niezgodny z B. Jeśli wymagane jest B, wystarczy zeszlifować nadlew do 2,6 mm — nie trzeba niczego przespawywać, ale po szlifowaniu nie wolno zejść poniżej powierzchni blachy.
Przesunięcie liniowe na blachach 30 mm
Na poziomie C wzór 0,15·30 daje 4,5 mm, a obowiązuje pułap 4 mm; na B 0,1·30 to dokładnie pułap 3 mm. Przesunięcie mierzy się przed spawaniem sczepionego złącza — po położeniu lica ocenia się je już tylko pośrednio, a poprawić można jedynie przez rozcięcie.
Nadmierny przetop przy grani 4 mm
B: 1 + 0,2·4 = 1,8 mm; C: 1 + 0,6·4 = 3,4 mm; D: 1 + 1,0·4 = 5 mm, czyli równo pułap. Różnica między B a C jest tu prawie dwukrotna: grań, która na C przechodzi bez uwag, na B często wymaga szlifowania od środka albo korekty prądu i odstępu w grani.
Czym i jak mierzyć
ISO 17637 wymaga przy badaniu wizualnym oświetlenia co najmniej 350 lx (zalecane 500 lx), oka nie dalej niż 600 mm od powierzchni i kąta obserwacji nie mniejszego niż 30°. Powierzchnia musi być oczyszczona z żużla i odprysków — pomiar przez warstwę żużla mierzy żużel.
- Podtopienie i wklęśnięcie grani — głębokościomierz spoinomierza, zero ustawione na nienaruszonej powierzchni blachy obok spoiny.
- Nadlew i wypukłość — spoinomierz oparty na obu brzegach materiału; szerokość b zmierz tym samym przyrządem, w tym samym przekroju.
- Przesunięcie liniowe — spoinomierz albo liniał i szczelinomierz po obu stronach złącza; liczy się największa różnica poziomów.
- Pęcherz na powierzchni — średnica największego wymiaru; pęcherzy wewnętrznych wzrokiem nie ocenisz, potrzebne jest RT albo UT.
Wynik zapisuje się do protokołu razem z miejscem wady i przyrządem — wygodnie zrobić to w generatorze protokołu badań wizualnych, który korzysta z tych samych limitów co kalkulator.
Błędy przy korzystaniu z kalkulatora
- Puste pole b. Kalkulator liczy wtedy od grubości t. Przy t = 10 mm i licu 16 mm nadlew na C wychodzi 2,5 mm zamiast 3,4 mm — i dobra spoina zostaje odrzucona.
- Grubość zmierzona zamiast nominalnej. Blacha po szlifowaniu albo z korozją daje mniejsze t i ostrzejszy limit, niż przewiduje norma.
- Pomylony przetop z nadlewem. 504 dotyczy strony grani i liczy się od szerokości grani, 502 — lica. Wzory i pułapy są różne.
- Pojedynczy por jako cała porowatość. Kalkulator sprawdza jeden pęcherz. Skupiska, łańcuchy i łączna powierzchnia porów mają w normie osobne pozycje — o nich na stronie o porach w spoinie.
- Praca na granicy. Wynik równy limitowi jest zgodny, ale pomiar ma swoją niepewność. Wada, która przechodzi o 0,05 mm, u innego kontrolera z innym spoinomierzem może nie przejść.
Wynik „niezgodne” — co dalej
Ocena „niezgodne” nie znaczy od razu „wyciąć”. Nadlew i wypukłość zwykle się szlifuje, podtopienie dospawuje cienkim ściegiem, a pęcherz powierzchniowy wyszlifowuje i sprawdza, czy pod spodem nie ma następnych. Inaczej jest z wadami płaskimi: pęknięcie i przyklejenie usuwa się do zdrowego metalu i spawa od nowa — przyczyny i sposób naprawy opisuje strona o braku przetopu i przyklejeniu. Po każdej naprawie miejsce bada się ponownie tą samą metodą, a jeśli dokumentacja tego wymaga — także metodą objętościową. Tło do całej tabeli wymagań, z wyborem poziomu dla wyrobu, znajdziesz na stronie o poziomach jakości ISO 5817.
Częste pytania
Jaki poziom jakości wybrać, gdy rysunek go nie podaje?
Poziom wyznacza konstruktor, nie spawacz. Brak oznaczenia na rysunku to powód, żeby zapytać, a nie żeby wybrać samemu. W budowie maszyn najczęściej stosuje się C; dla konstrukcji nośnych poziom wynika z klasy wykonania wg EN 1090-2 (EXC2 zwykle C, EXC3 i EXC4 — B).
Poziom B to znaczy „bez wad”?
Nie. To najostrzejszy z trzech poziomów ISO 5817, ale i on dopuszcza niezgodności. Poziomu „idealnego” norma w ogóle nie zna: opisuje nie brak wad, lecz granicę, za którą spoina jest niezgodna. Istnieje jeszcze poziom B+ wg EN 1090-2 z dodatkowymi zaostrzeniami dla EXC4.
Pęknięcie jest małe — może jednak dopuszczalne?
Nie. Pęknięcia, przyklejenia, a na poziomach B i C także brak przetopu są niedopuszczalne niezależnie od rozmiaru. To niezgodności, które rosną pod obciążeniem, więc norma nie podaje dla nich wymiaru granicznego — tylko zakaz. Taki odcinek się wycina i przespawuje.
Czy kalkulator zastępuje protokół badania?
Nie. Pokazuje limit z normy dla danej grubości, żeby nie wertować tablic, ale ocenę spoiny wydaje uprawniony kontroler, a rozstrzyga tekst normy. Sprawdź wartość w ISO 5817, zanim powołasz się na nią w dokumencie.
Jaką szerokość b wpisać do kalkulatora?
To zależy od wady. Dla nadlewu spoiny czołowej (502) — szerokość lica, dla wypukłości spoiny pachwinowej (503) — szerokość lica spoiny pachwinowej, dla nadmiernego przetopu (504) — szerokość grani od strony przetopu. Szerokość grani ma w kalkulatorze osobne pole — bez niej limitu 504 nie da się policzyć. Jeśli pole b zostanie puste, kalkulator liczy od grubości t, co zwykle zaniża limit: przy t = 10 mm nadlew na poziomie C wychodzi 2,5 mm, a przy rzeczywistym licu 16 mm — 3,4 mm.
Czy brak przetopu jest dopuszczalny na poziomie D?
Tak, w ograniczonym zakresie: wysokość do 0,2·t, ale nie więcej niż 2 mm. Przy blasze 8 mm to 1,6 mm, od 10 mm wzwyż limit stoi na 2 mm. Na poziomach B i C brak przetopu (402) jest niedopuszczalny bez względu na wymiar.
Czy ten kalkulator nadaje się do spoin aluminiowych?
Nie. Zawiera wyłącznie wartości ISO 5817, która obejmuje stal, nikiel, tytan i ich stopy. Spoiny aluminiowe ocenia się według ISO 10042 — litery poziomów są te same, liczby nie.
Aktualizacja: