Limites de aceitação da ISO 5817
A norma dá, para cada imperfeição, uma fórmula em função da espessura ou da largura do cordão e ainda um limite absoluto. A calculadora usa as duas, mete os teus números e diz se o valor medido passa.
Resposta curta
Três níveis de qualidade: B exigente, C intermédio, D moderado. Fissuras e falta de fusão não são admitidas em nenhum; as restantes imperfeições têm um limite que depende da espessura. A calculadora abaixo dá o limite para a sua espessura e defeito.


B, C e D
Três níveis de qualidade, do mais exigente para o menos: B é o mais apertado, D o mais folgado. Não descrevem a beleza do cordão, mas o que a peça tem de aguentar — e por isso o nível vem no desenho e não fica ao critério do soldador.
A diferença em números é menor do que muita gente espera: na mordedura, entre B e C vai muitas vezes meio milímetro. O que faz subir o trabalho não é o número, é a densidade de ensaios, que sobe com o nível.
| Nível | Designação | Onde se aplica |
|---|---|---|
| B | Rigoroso | Estruturas portantes críticas, recipientes sob pressão, EXC3–EXC4 pela EN 1090-2 |
| C | Intermédio | O grosso da construção mecânica e metálica, EXC2 |
| D | Moderado | Elementos sem carga e secundários, guardas, quadros |
Onde não há tolerância
Fissuras e falta de fusão são inadmissíveis nos três níveis. Um furo também. Tudo o resto — poros, mordedura, excesso de metal, desalinhamento — tem um limite que depende da espessura e do nível, e é exactamente isso que esta calculadora determina.
Medir em vez de olhar
A calculadora responde à pergunta «este valor é admissível», não à pergunta «quanto vale». Essa é da inspecção visual com galga de soldadura e, onde importa o que está escondido, da radiografia ou dos ultrassons. O que cada ensaio encontra está no catálogo de defeitos.
Como usar a calculadora, passo a passo
- Dê nome à imperfeição antes de a medir. A mordedura no bordo do cordão e a concavidade da raiz no reverso parecem-se à vista, mas calculam-se com fórmulas diferentes. O número está na tabela de designações ISO 6520-1.
- O nível vem da documentação. Desenho, WPS ou especificação do produto; em estruturas metálicas, a classe de execução EXC. O nível nunca se escolhe em função da medição.
- Introduza a espessura nominal t — a do desenho, não a que o paquímetro dá depois de rebarbar. Dela se calcula a maioria dos limites.
- Para 502 e 503 introduza a largura b; para 504, a largura da raiz no campo próprio. Sobreespessura topo a topo — largura do cordão de acabamento; convexidade de ângulo — largura da face; penetração excessiva — largura da raiz.
- Introduza o valor medido e leia o veredicto. O campo «Regra» mostra a fórmula e «Limite absoluto» o tecto; se o valor admitido coincide com o tecto, foi o tecto que decidiu, não a espessura.
Limites ISO 5817 nível C para espessuras correntes
Abaixo, as mesmas regras que a calculadora usa, resolvidas para várias espessuras, para não ter de as introduzir uma a uma junto à bancada. A negrito, os valores em que a fórmula daria mais e manda o tecto. Um traço significa que a imperfeição não se admite nesse nível. Só entram imperfeições calculadas pela espessura t: a sobreespessura, a convexidade e a penetração dependem da largura b e calculam-se na calculadora.
| N.º | Imperfeição | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Falta de penetração na raiz | — | — | — | — | — | — | — | — |
| 2011 | Poro isolado | 1,2 | 1,5 | 1,8 | 2,4 | 3 | 3,6 | 4 | 4 |
| 2017 | Poro à superfície | 0,8 | 1 | 1,2 | 1,6 | 2 | 2 | 2 | 2 |
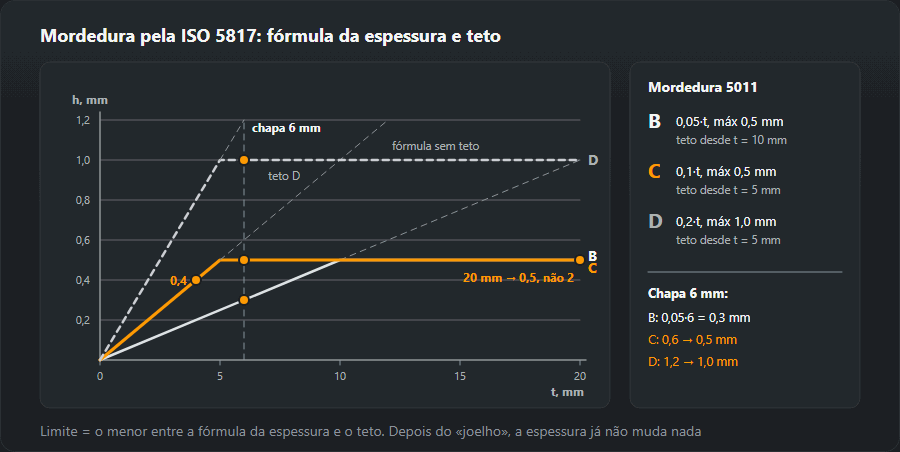
| 5011, 5012 | Mordedura contínua | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Desalinhamento linear | 0,6 | 0,75 | 0,9 | 1,2 | 1,5 | 1,8 | 3 | 4 |
| 511 | Chanfro incompletamente preenchido | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
| 515 | Concavidade da raiz | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
A tabela mostra algo fácil de perder: no nível C a mordedura bate no tecto de 0,5 mm logo a partir de chapa de 5 mm, e o chanfro incompletamente preenchido e a concavidade da raiz ficam em 1 mm a partir de 10 mm. Em peças espessas a tolerância a estas imperfeições não cresce com a espessura.
As mesmas espessuras no nível B
| N.º | Imperfeição | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Falta de penetração na raiz | — | — | — | — | — | — | — | — |
| 2011 | Poro isolado | 0,8 | 1 | 1,2 | 1,6 | 2 | 2,4 | 3 | 3 |
| 2017 | Poro à superfície | — | — | — | — | — | — | — | — |
| 5011, 5012 | Mordedura contínua | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Desalinhamento linear | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1,2 | 2 | 3 |
| 511 | Chanfro incompletamente preenchido | — | — | — | — | — | — | — | — |
| 515 | Concavidade da raiz | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
O nível B não admite de todo o chanfro incompletamente preenchido e calcula a mordedura e a concavidade da raiz com metade do factor do nível C (0,05·t em vez de 0,1·t) e tecto de 0,5 mm. O desalinhamento em chapa de 20 mm é de 2 mm em B contra 3 mm em C — na montagem de tubo e chapa grossa, isso decide muitas vezes se a junta tem de ser desfeita antes mesmo de soldar.
Exemplos com números
Mordedura em chapa de 6 mm
Nível C: a fórmula 0,1·6 dá 0,6 mm, mas o tecto é 0,5 mm e é ele que vale. Uma leitura de 0,4 mm é aceitável. O mesmo cordão avaliado no nível B (0,05·6 = 0,3 mm) é rejeitado, e no D (0,2·6 = 1,2, tecto 1,0 mm) passa com folga. O que fazer com uma mordedura que não passa está na página sobre a mordedura na soldadura.

Sobreespessura com um cordão de 16 mm de largura
O limite calcula-se pela largura do cordão: B 1 + 0,1·16 = 2,6 mm, C 1 + 0,15·16 = 3,4 mm, D 1 + 0,25·16 = 5,0 mm. Uma sobreespessura de 3,0 mm passa em C e não passa em B. Se for exigido B, basta rebarbar o cordão até 2,6 mm — não é preciso ressoldar nada —, mas sem descer abaixo da superfície da chapa.
Desalinhamento em chapa de 30 mm
No nível C a fórmula 0,15·30 dá 4,5 mm e vale o tecto de 4 mm; no B, 0,1·30 cai exactamente no tecto de 3 mm. O desalinhamento mede-se na junta pingada antes de soldar: com o acabamento feito só se avalia indiretamente, e corrigi-lo obriga a cortar.
Penetração excessiva com raiz de 4 mm
B: 1 + 0,2·4 = 1,8 mm; C: 1 + 0,6·4 = 3,4 mm; D: 1 + 1,0·4 = 5 mm, exactamente o tecto. Entre B e C há aqui quase o dobro: uma raiz que em C passa sem reparos, para B precisa muitas vezes de rebarbagem por dentro ou de ajustar a corrente e a folga da raiz.
Com que medir e como
A ISO 17637 pede para o ensaio visual pelo menos 350 lx (recomendados 500 lx), o olho a não mais de 600 mm da superfície e um ângulo de observação de pelo menos 30°. Antes é preciso tirar escória e salpicos: medir através da escória é medir a escória.
- Mordedura e concavidade da raiz — a agulha de profundidade do calibre de soldadura, zerada na chapa intacta junto ao cordão.
- Sobreespessura e convexidade — calibre apoiado nos dois bordos do metal base; a largura b mede-se com o mesmo calibre na mesma secção.
- Desalinhamento — calibre, ou régua e apalpa-folgas dos dois lados da junta; conta o maior degrau.
- Poro superficial — a maior dimensão; os poros internos não se veem, é preciso RT ou UT.
O resultado regista-se com a localização e o instrumento — é cómodo fazê-lo no gerador de relatório de ensaio visual, que usa os mesmos limites desta calculadora.
Erros comuns com a calculadora
- Deixar b vazio. A calculadora usa então a espessura t. Com t = 10 mm e cordão de 16 mm, a sobreespessura em C dá 2,5 mm em vez de 3,4 mm — e rejeita-se uma soldadura sã.
- Espessura medida em vez da nominal. Chapa rebarbada ou corroída dá um t menor e um limite mais apertado do que a norma pretende.
- Confundir penetração com sobreespessura. O 504 é o lado da raiz e calcula-se pela largura da raiz; o 502 é a face. Fórmulas e tectos diferentes.
- Tomar um poro isolado por toda a porosidade. A calculadora verifica um poro. Ninhos, alinhamentos e a área total de poros são entradas à parte na norma — ver porosidade no cordão.
- Trabalhar no limite. Um valor igual ao limite é aceitável, mas toda a medição tem incerteza. O que passa por 0,05 mm pode não passar com outro inspetor e outro calibre.
Veredicto «rejeitável» — e depois?
«Rejeitável» não quer dizer automaticamente «cortar». A sobreespessura e a convexidade costumam rebarbar-se, a mordedura enche-se com um passe fino e um poro superficial abre-se com a rebarbadora, verificando se há mais por baixo. Com as imperfeições planas é diferente: a fissura e a falta de fusão removem-se até metal são e solda-se de novo — causas e sequência de reparação na página de falta de fusão e de penetração. Depois de cada reparação a zona volta a ser ensaiada pelo mesmo método, e por um volumétrico se a documentação o exigir. A tabela completa de requisitos, com a escolha do nível para um produto, está em níveis de qualidade ISO 5817.
Perguntas frequentes
Que nível de qualidade vale se o desenho não indicar nenhum?
Então não está definido, e isso é uma falha da documentação. Na construção metálica segundo a EN 1090 o nível sai da classe de execução: a EXC2 pede em regra o C, a EXC3 o B. Não se adivinha.
Porque é que as fissuras são proibidas em todos os níveis?
Porque uma fissura cresce sob carga. Um poro é um vazio de tamanho fixo, uma fissura é um entalhe com uma ponta — e a tensão nessa ponta é praticamente ilimitada. Por isso não tem dimensão admissível em nível nenhum.
O valor está mesmo em cima do limite.
Então é admissível — a norma escreve os limites de forma inclusiva. Mas a incerteza da medição conta: se o valor medido cair dentro da incerteza junto ao limite, mede-se outra vez em vez de discutir.
Que largura b devo introduzir na calculadora?
Depende da imperfeição. Para a sobreespessura excessiva de uma soldadura topo a topo (502), a largura do cordão de acabamento; para a convexidade excessiva de uma soldadura de ângulo (503), a largura da face do cordão; para a penetração excessiva (504), a largura da raiz pelo reverso. A largura da raiz tem um campo próprio — sem ela o limite de 504 não é calculado. Se o campo b ficar vazio, a calculadora usa a espessura t e o limite costuma ficar curto: com t = 10 mm a sobreespessura no nível C dá 2,5 mm, e com um cordão real de 16 mm de largura, 3,4 mm.
A falta de penetração é admitida no nível D?
Sim, de forma limitada: altura até 0,2·t, no máximo 2 mm. Em chapa de 8 mm são 1,6 mm; a partir de 10 mm o limite fica em 2 mm. Nos níveis B e C a falta de penetração (402) não se admite, seja qual for a dimensão.
Esta calculadora serve para soldaduras de alumínio?
Não. Contém apenas valores da ISO 5817, que abrange aço, níquel, titânio e as suas ligas. O alumínio avalia-se pela ISO 10042 — as mesmas letras de nível, outros números.
Actualizado: