Grenzwerte nach ISO 5817
Die Norm gibt für jede Unregelmäßigkeit eine Formel aus Dicke oder Nahtbreite und dazu eine absolute Obergrenze. Der Rechner nimmt beide, setzt deine Zahlen ein und sagt, ob der gemessene Wert durchgeht.
Kurze Antwort
Drei Bewertungsgruppen: B hoch, C mittel, D niedrig. Risse und Bindefehler sind in keiner zulässig, für die übrigen Unregelmäßigkeiten hängt die Grenze von Dicke oder Nahtbreite ab. Der Rechner darunter gibt die Grenze für deine Dicke und deinen Fehler.


B, C und D
Drei Bewertungsgruppen, von streng nach mild geordnet: B ist die höchste Anforderung, D die niedrigste. Sie beschreiben nicht die Güte einer Naht, sondern das, was das Bauteil aushalten muss — und deshalb steht die Gruppe auf der Zeichnung und nicht im Ermessen des Schweißers.
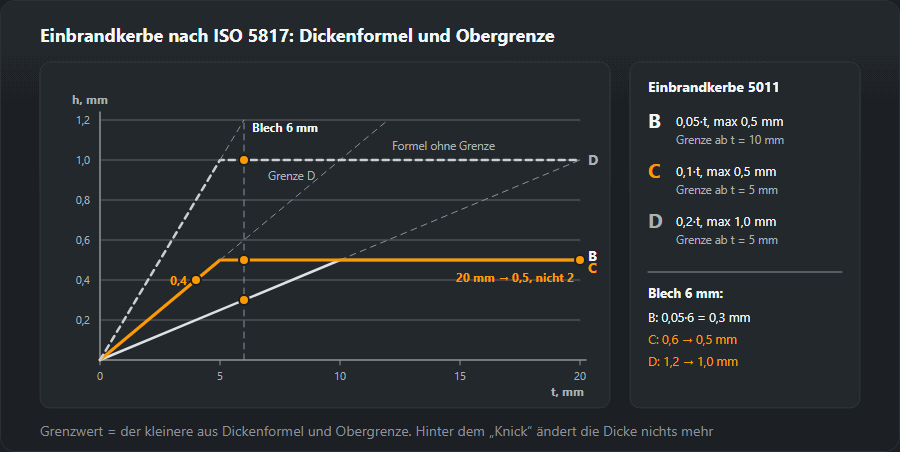
Der Unterschied ist in Zahlen kleiner, als viele erwarten: bei der Einbrandkerbe trennen B und C höchstens 0,25 mm, ab 10 mm Blech gar nichts mehr — beide stehen dann auf der Kappung von 0,5 mm. Was den Aufwand treibt, ist nicht die Zahl, sondern die Prüfdichte, die mit der Gruppe steigt.
| Bewertungsgruppe | Bezeichnung | Wo sie gilt |
|---|---|---|
| B | Hoch | Kritische tragende Konstruktionen, Druckbehälter, EXC3–EXC4 nach EN 1090-2 |
| C | Mittel | Das Gros des Maschinen- und Stahlbaus, EXC2 |
| D | Niedrig | Unbelastete und zweitrangige Teile, Geländer, Rahmen |
Wo es keine Toleranz gibt
Risse und Bindefehler sind in allen drei Gruppen unzulässig. Ebenso ein Durchbrand; ungenügende Durchschweißung lässt nur Gruppe D in Grenzen zu. Alles andere — Poren, Einbrandkerbe, Überhöhung, Kantenversatz — hat einen Grenzwert, der von Dicke oder Nahtbreite und Gruppe abhängt, und genau den rechnet dieser Rechner aus.
Messen statt schauen
Der Rechner beantwortet die Frage „ist der Wert zulässig“, nicht die Frage „wie groß ist der Wert“. Letzteres ist Sache der Sichtprüfung mit Schweißnahtlehre und, wo es auf Verborgenes ankommt, der Durchstrahlung oder des Ultraschalls. Was welche Prüfung findet, steht im Katalog der Nahtfehler.
So benutzt du den Rechner Schritt für Schritt
- Erst benennen, dann messen. Eine Einbrandkerbe am Nahtübergang und ein Wurzelrückfall auf der Gegenseite sehen ähnlich aus, werden aber nach verschiedenen Formeln bewertet. Die Nummer steht in der Tabelle der Ordnungsnummern nach ISO 6520-1.
- Die Bewertungsgruppe kommt aus den Unterlagen. Zeichnung, WPS oder Produktspezifikation; im Stahlbau die Ausführungsklasse EXC. Die Gruppe wird nie nach dem Messwert ausgesucht.
- Nenndicke t eingeben — den Wert aus der Zeichnung, nicht den Messschieberwert nach dem Schleifen. Die meisten Grenzwerte hängen an ihr.
- Für 502 und 503 die Breite b eingeben, für 504 die Wurzelbreite im eigenen Feld. Überhöhung der Stumpfnaht — Breite der Decklage, Überhöhung der Kehlnaht — Breite der Nahtoberfläche, Wurzelüberhöhung — Breite der Wurzel.
- Messwert eingeben und das Urteil ablesen. Das Feld „Regel“ zeigt die Formel, „Absolute Grenze“ die Kappung; ist der zulässige Wert gleich der Kappung, hat die Kappung entschieden und nicht die Dicke.
Grenzwerte Bewertungsgruppe C für gängige Blechdicken
Unten dieselben Regeln, nach denen der Rechner arbeitet, für eine Reihe von Dicken ausgerechnet — damit man an der Werkbank nicht jeden Wert einzeln eintippt. Fett gedruckt sind die Zahlen, bei denen die Formel mehr ergäbe und die Kappung greift. Ein Strich heißt: in dieser Gruppe unzulässig. Aufgeführt sind nur Unregelmäßigkeiten, die von der Dicke t abhängen; Nahtüberhöhung und Wurzelüberhöhung hängen an der Breite b und gehören in den Rechner.
| Nr. | Unregelmäßigkeit | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Ungenügende Durchschweißung (Wurzelfehler) | — | — | — | — | — | — | — | — |
| 2011 | Einzelpore | 1,2 | 1,5 | 1,8 | 2,4 | 3 | 3,6 | 4 | 4 |
| 2017 | Oberflächenpore | 0,8 | 1 | 1,2 | 1,6 | 2 | 2 | 2 | 2 |
| 5011, 5012 | Durchlaufende Einbrandkerbe | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Kantenversatz | 0,6 | 0,75 | 0,9 | 1,2 | 1,5 | 1,8 | 3 | 4 |
| 511 | Ungenügend gefüllte Naht | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
| 515 | Wurzelrückfall | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
Die Tabelle zeigt, was leicht übersehen wird: Die Einbrandkerbe erreicht in Gruppe C ihre Kappung von 0,5 mm schon ab 5 mm Blech, ungenügend gefüllte Naht und Wurzelrückfall bleiben ab 10 mm bei 1 mm stehen. Bei dicken Bauteilen wächst die Toleranz für diese Fehler nicht mit der Dicke mit. Auch die Pore (Schweißnahtfehler 2011) ist gedeckelt: in Gruppe C nie mehr als 4 mm.
Dieselben Dicken in Bewertungsgruppe B
| Nr. | Unregelmäßigkeit | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Ungenügende Durchschweißung (Wurzelfehler) | — | — | — | — | — | — | — | — |
| 2011 | Einzelpore | 0,8 | 1 | 1,2 | 1,6 | 2 | 2,4 | 3 | 3 |
| 2017 | Oberflächenpore | — | — | — | — | — | — | — | — |
| 5011, 5012 | Durchlaufende Einbrandkerbe | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Kantenversatz | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1,2 | 2 | 3 |
| 511 | Ungenügend gefüllte Naht | — | — | — | — | — | — | — | — |
| 515 | Wurzelrückfall | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
Gruppe B lässt eine ungenügend gefüllte Naht gar nicht zu und rechnet Einbrandkerbe und Wurzelrückfall mit dem halben Faktor der Gruppe C (0,05·t statt 0,1·t) und einer Kappung von 0,5 mm. Der Kantenversatz bei 20 mm Blech beträgt in B 2 mm gegenüber 3 mm in C — beim Heften von Rohren und Grobblech entscheidet das oft, ob der Stoß schon vor dem Schweißen wieder aufgemacht werden muss.
Rechenbeispiele
Einbrandkerbe bei 6 mm Blech
Gruppe C: Die Formel 0,1·6 ergibt 0,6 mm, die Kappung liegt aber bei 0,5 mm — sie gilt. Gemessene 0,4 mm sind zulässig. Dieselbe Naht in Gruppe B (0,05·6 = 0,3 mm) ist unzulässig, in Gruppe D (0,2·6 = 1,2, gekappt auf 1,0 mm) besteht sie mit Reserve. Was mit einer Kerbe zu tun ist, die nicht besteht, steht auf der Seite zur Einbrandkerbe.

Nahtüberhöhung bei 16 mm breiter Decklage
Der Grenzwert hängt an der Breite der Decklage: B 1 + 0,1·16 = 2,6 mm, C 1 + 0,15·16 = 3,4 mm, D 1 + 0,25·16 = 5,0 mm. Eine Überhöhung von 3,0 mm besteht C und fällt in B durch. Ist B gefordert, reicht es, die Decklage auf 2,6 mm herunterzuschleifen — nachgeschweißt wird nichts, unter die Blechoberfläche darf man aber nicht schleifen.
Kantenversatz bei 30 mm Blech
In Gruppe C ergibt 0,15·30 genau 4,5 mm, es gilt die Kappung von 4 mm; in B landet 0,1·30 genau auf der Kappung von 3 mm. Den Versatz misst man am gehefteten Stoß vor dem Schweißen: Ist die Decklage drauf, lässt er sich nur noch indirekt beurteilen und nur durch Auftrennen korrigieren.
Wurzelüberhöhung bei 4 mm breiter Wurzel
B: 1 + 0,2·4 = 1,8 mm; C: 1 + 0,6·4 = 3,4 mm; D: 1 + 1,0·4 = 5 mm, also genau die Kappung. Zwischen B und C liegt hier fast der Faktor zwei: Eine Wurzel, die in C ohne Anmerkung durchgeht, muss für B oft von innen beigeschliffen oder mit angepasstem Strom und Spalt geschweißt werden.
Womit und wie gemessen wird
ISO 17637 verlangt für die Sichtprüfung mindestens 350 lx (empfohlen 500 lx), einen Augenabstand von höchstens 600 mm und einen Blickwinkel von mindestens 30°. Schlacke und Spritzer müssen vorher runter — wer durch Schlacke misst, misst die Schlacke.
- Einbrandkerbe und Wurzelrückfall — Tiefenmaß der Schweißnahtlehre, genullt auf der unberührten Blechoberfläche neben der Naht.
- Nahtüberhöhung — Lehre auf beiden Blechkanten aufgesetzt; die Breite b mit demselben Werkzeug im selben Querschnitt messen.
- Kantenversatz — Lehre oder Haarlineal und Fühlerlehre auf beiden Seiten des Stoßes; es zählt der größte Höhenunterschied.
- Oberflächenpore — größte Abmessung; innere Poren sieht man nicht, dafür braucht es RT oder UT.
Das Ergebnis kommt mit Ort und Messmittel ins Protokoll — bequem im Generator für das Sichtprüfprotokoll, der dieselben Grenzwerte nutzt wie dieser Rechner.
Typische Fehler beim Rechnen
- Feld b leer gelassen. Dann rechnet der Rechner mit der Dicke t. Bei t = 10 mm und 16 mm Decklage ergibt Gruppe C 2,5 mm statt 3,4 mm — und eine gute Naht wird verworfen.
- Gemessene statt Nenndicke. Beschliffenes oder korrodiertes Blech ergibt ein kleineres t und einen strengeren Grenzwert, als die Norm meint.
- Wurzel- und Nahtüberhöhung verwechselt. 504 ist die Wurzelseite und hängt an der Wurzelbreite, 502 die Decklage. Formeln und Kappungen sind verschieden.
- Einzelpore als gesamte Porosität. Der Rechner prüft eine Pore. Porennester, Porenzeilen und die Summe der Porenfläche sind eigene Zeilen der Norm — mehr dazu bei den Poren in der Schweißnaht.
- Arbeiten an der Grenze. Ein Wert gleich dem Grenzwert ist zulässig, aber jede Messung hat eine Unsicherheit. Was mit 0,05 mm Luft besteht, kann beim nächsten Prüfer mit einer anderen Lehre durchfallen.
Urteil „unzulässig“ — und dann?
„Unzulässig“ heißt nicht automatisch „raustrennen“. Überhöhungen werden meist beigeschliffen, eine Einbrandkerbe mit einer dünnen Lage aufgefüllt, eine Oberflächenpore ausgeschliffen und geprüft, ob darunter weitere liegen. Anders bei flächigen Fehlern: Risse und Bindefehler werden bis ins gesunde Metall entfernt und neu geschweißt — Ursachen und Reparaturablauf auf der Seite zu Bindefehlern und Wurzelfehlern. Nach jeder Reparatur wird die Stelle mit demselben Verfahren nachgeprüft, und wenn die Unterlagen es verlangen, auch volumetrisch. Die ganze Tabelle mit der Wahl der Gruppe für ein Produkt steht auf der Seite zu den Bewertungsgruppen nach ISO 5817.
Häufige Fragen
Welche Bewertungsgruppe gilt, wenn auf der Zeichnung keine steht?
Dann ist sie nicht festgelegt, und das ist eine Lücke in der Dokumentation. Im Stahlbau nach EN 1090 folgt die Gruppe aus der Ausführungsklasse: EXC2 verlangt in der Regel C, EXC3 die Gruppe B. Geraten wird das nicht.
Warum sind Risse in allen Gruppen verboten?
Weil ein Riss unter Last weiterwächst. Eine Pore ist ein Hohlraum fester Größe, ein Riss ist eine Kerbe mit einer Spitze — und die Spannung an dieser Spitze ist praktisch unbegrenzt. Deshalb gibt es dort keine zulässige Größe, in keiner Gruppe.
Der Wert liegt genau auf dem Grenzwert.
Dann ist er zulässig — die Norm formuliert die Grenzen einschließend. Aber die Messunsicherheit gehört dazu: liegt der Messwert innerhalb der Unsicherheit am Grenzwert, wird nachgemessen und nicht diskutiert.
Welche Breite b gebe ich in den Rechner ein?
Das hängt von der Unregelmäßigkeit ab. Bei zu großer Nahtüberhöhung der Stumpfnaht (502) die Breite der Decklage, bei zu großer Nahtüberhöhung der Kehlnaht (503) die Breite der Kehlnahtoberfläche, bei zu großer Wurzelüberhöhung (504) die Breite der Wurzel auf der Gegenseite. Die Wurzelbreite hat ein eigenes Feld — ohne sie wird der Grenzwert für 504 nicht berechnet. Bleibt das Feld b leer, rechnet der Rechner mit der Dicke t, und der Grenzwert fällt meist zu klein aus: Bei t = 10 mm ergibt die Überhöhung in Gruppe C 2,5 mm, bei tatsächlich 16 mm breiter Decklage 3,4 mm.
Ist ungenügende Durchschweißung in Bewertungsgruppe D zulässig?
Ja, begrenzt: Höhe bis 0,2·t, höchstens 2 mm. Bei 8 mm Blech sind das 1,6 mm, ab 10 mm bleibt der Grenzwert bei 2 mm. In den Gruppen B und C ist ungenügende Durchschweißung (402) unabhängig von der Größe unzulässig.
Kann ich den Rechner für Aluminiumnähte verwenden?
Nein. Er enthält nur Werte der ISO 5817, und die gilt für Stahl, Nickel, Titan und deren Legierungen. Aluminiumnähte werden nach ISO 10042 bewertet — gleiche Buchstaben, andere Zahlen.
Aktualisiert: