Was 401, 5011 und 2011 bedeuten: Tabelle nach ISO 6520-1
401, 5011, 2011 — im Bericht der Sicht-, Durchstrahlungs- und Ultraschallprüfung wird eine Unregelmäßigkeit mit der Nummer festgehalten, nicht mit dem Namen. Unten die vollständige Tabelle in sechs Gruppen, mit der Benennung zu jeder Nummer und einem Verweis auf den Artikel, wo der Fehler ausführlich behandelt ist.
Kurze Antwort
Die Nummern, die am häufigsten in den Bericht kommen:
- 100 — Riss, 104 — Endkraterriss
- 2011 — Einzelpore, 2012 — gleichmäßig verteilte Porosität
- 3041 — Wolframeinschluss (der typische WIG-Fehler)
- 401 — Bindefehler, 402 — ungenügende Durchschweißung
- 5011 — durchlaufende Einbrandkerbe
- 507 — Kantenversatz
- 510 — Durchbrand
- 602 — Schweißspritzer
Wie die Nummer zu lesen ist
Die erste Ziffer nennt die Gruppe: 1 Risse, 2 Hohlräume und Poren, 3 feste Einschlüsse, 4 Bindefehler und ungenügende Durchschweißung, 5 unregelmäßige Nahtform und Maßabweichungen, 6 sonstige. Die folgenden Ziffern grenzen die Art ein, die letzte gibt Lage oder Erscheinungsform an.
Am Beispiel 5011: 5 Gruppe der Nahtform,
501 Einbrandkerbe, 5011 durchlaufende Einbrandkerbe.
Ebenso ist 1013 ein Längsriss (101), der in der Wärmeeinflusszone
liegt. Je länger die Nummer, desto genauer sagt sie, was der Prüfer gesehen
hat und wo.

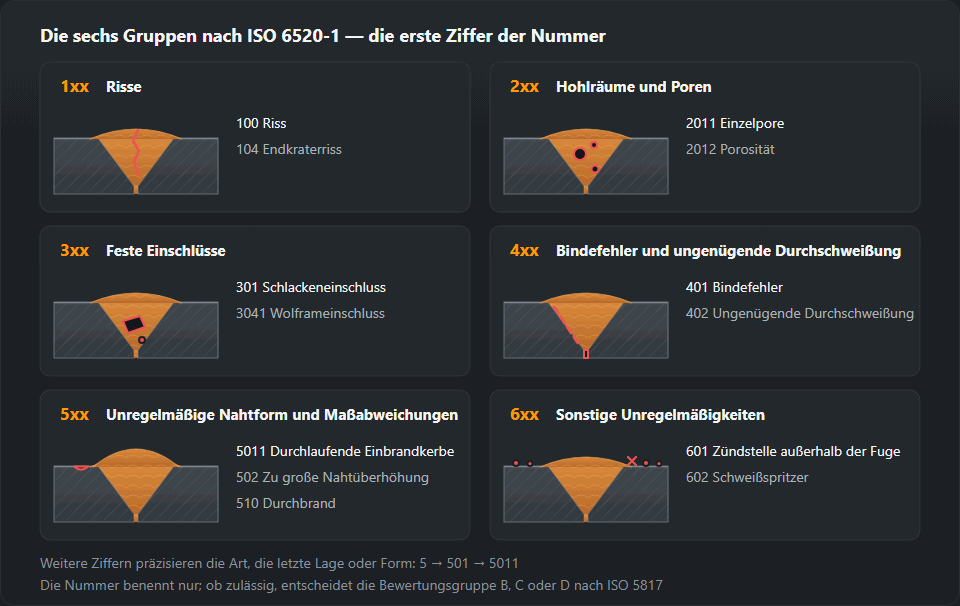
Die Tabelle
1 — Risse
| Nr. | Unregelmäßigkeit | Wo beschrieben |
|---|---|---|
| 100 | Riss | Risse in der Naht |
| 101 | Längsriss | Risse in der Naht |
| 1011 | Längsriss im Schweißgut | — |
| 1012 | Längsriss in der Schmelzlinie | — |
| 1013 | Längsriss in der WEZ | — |
| 1014 | Längsriss im Grundwerkstoff | — |
| 102 | Querriss | Risse in der Naht |
| 103 | Sternriss (strahlenförmige Risse) | — |
| 104 | Endkraterriss | Risse in der Naht |
| 105 | Rissnest (getrennte Risse) | — |
| 106 | Verzweigter Riss | — |
2 — Hohlräume und Poren
| Nr. | Unregelmäßigkeit | Wo beschrieben |
|---|---|---|
| 200 | Hohlraum | — |
| 201 | Gaseinschluss (Pore) | Poren in der Naht |
| 2011 | Einzelpore | Poren in der Naht |
| 2012 | Gleichmäßig verteilte Porosität | Poren in der Naht |
| 2013 | Porennest | Poren in der Naht |
| 2014 | Porenzeile | — |
| 2015 | Längliche Pore | — |
| 2016 | Schlauchpore | Poren in der Naht |
| 2017 | Oberflächenpore | — |
| 202 | Lunker | — |
| 2024 | Kraterlunker | — |
3 — Feste Einschlüsse
| Nr. | Unregelmäßigkeit | Wo beschrieben |
|---|---|---|
| 300 | Fester Einschluss | — |
| 301 | Schlackeneinschluss | — |
| 3011 | Zeiliger Schlackeneinschluss | — |
| 3012 | Einzelner Schlackeneinschluss | — |
| 3013 | Schlackennest | — |
| 302 | Flussmitteleinschluss | — |
| 303 | Oxideinschluss | — |
| 304 | Metallischer Einschluss | — |
| 3041 | Wolframeinschluss | — |
| 3042 | Kupfereinschluss | — |
4 — Bindefehler und ungenügende Durchschweißung
| Nr. | Unregelmäßigkeit | Wo beschrieben |
|---|---|---|
| 401 | Bindefehler | Bindefehler |
| 4011 | Flankenbindefehler | Bindefehler |
| 4012 | Bindefehler zwischen den Lagen | Bindefehler |
| 4013 | Wurzelbindefehler | Bindefehler |
| 402 | Ungenügende Durchschweißung (Wurzelfehler) | Mangelnder Einbrand |
5 — Unregelmäßige Nahtform und Maßabweichungen
| Nr. | Unregelmäßigkeit | Wo beschrieben |
|---|---|---|
| 500 | Unregelmäßige Nahtform | — |
| 501 | Einbrandkerbe | — |
| 5011 | Durchlaufende Einbrandkerbe | Einbrandkerbe |
| 5012 | Unterbrochene Einbrandkerbe | Einbrandkerbe |
| 5014 | Einbrandkerbe zwischen den Lagen | Einbrandkerbe |
| 502 | Zu große Nahtüberhöhung (Stumpfnaht) | — |
| 503 | Zu große Wölbung (Kehlnaht) | — |
| 504 | Zu große Wurzelüberhöhung (Wurzeldurchhang) | — |
| 505 | Falscher Nahtübergangswinkel | — |
| 506 | Schweißgutüberlauf | — |
| 507 | Kantenversatz | — |
| 508 | Winkelversatz | — |
| 509 | Verlaufenes Schweißgut | — |
| 510 | Durchbrand | — |
| 511 | Ungenügend gefüllte Naht | — |
| 512 | Übermäßige Asymmetrie der Kehlnaht | — |
| 513 | Ungleichmäßige Nahtbreite | — |
| 514 | Unregelmäßige Nahtoberfläche | — |
| 515 | Wurzelrückfall | — |
| 516 | Wurzelporosität | — |
| 517 | Schlechte Wiederansatzstelle | — |
| 520 | Übermäßiger Verzug | — |
| 521 | Falsche Nahtmaße | — |
| 5211 | Zu großes a-Maß | — |
| 5213 | Zu kleines a-Maß | — |
6 — Sonstige Unregelmäßigkeiten
| Nr. | Unregelmäßigkeit | Wo beschrieben |
|---|---|---|
| 600 | Sonstige Unregelmäßigkeit | — |
| 601 | Zündstelle außerhalb der Fuge | — |
| 602 | Schweißspritzer | — |
| 603 | Ausriss an der Oberfläche | — |
| 604 | Schleifspur | — |
| 605 | Meißelspur | — |
| 606 | Übermäßiges Abschleifen | — |
| 610 | Anlauffarben (sichtbare Oxidschicht) | — |
| 615 | Schlackenreste | — |
| 617 | Versatz gegenüberliegender Lagen | — |
| 618 | Fehlerhafte Heftstelle | — |
ISO 6520-1 enthält rund zweihundert Positionen, darunter solche, die in der Praxis nie vorkommen. In der Tabelle stehen die Unregelmäßigkeiten, die in VT-, RT- und UT-Berichte gelangen. Eine Nummer außerhalb der Liste lässt sich trotzdem aus dem Aufbau lesen: die erste Ziffer nennt immer die Gruppe.
Die Nummer sagt nicht, dass die Naht Ausschuss ist
Das ist das häufigste Missverständnis um diese Norm. ISO 6520-1 benennt und nummeriert nur — sie ist ein Wörterbuch, kein Kriterium. Bewertet wird nach ISO 5817, die für Stahl drei Bewertungsgruppen kennt: B (die strengste), C und D. Für Aluminiumnähte übernimmt ISO 10042 dieselbe Rolle.
Deshalb ist derselbe Eintrag „5011, Tiefe 0,4 mm“ zugleich zulässig und unzulässig: in Gruppe D geht eine Einbrandkerbe dieser Tiefe bei 6 mm Blech durch, in Gruppe B nicht. Die Bewertungsgruppe ergibt sich aus den Ausführungsunterlagen und nicht aus dem Ermessen des Prüfers. Die Grenzwerte für eine bestimmte Dicke und Gruppe rechnet der Rechner für zulässige Unregelmäßigkeiten nach ISO 5817.
Eine Klasse für sich sind flächige Fehler — Bindefehler (401) und Risse (100). Ihre Toleranz ist in den Gruppen B und C null, nicht weil sie groß wären, sondern weil sie wie eine Kerbe wirken: sie konzentrieren die Spannung und wachsen unter schwingender Beanspruchung. Eine Pore gleicher Größe ist weit weniger gefährlich als ein Bindefehler.
Wie diese Fehler aussehen, woher sie kommen und wie man sie vermeidet — Katalog der Schweißnahtfehler.
Wie die Nummer ins Prüfprotokoll kommt
Die Nummer allein reicht nicht, damit ein anderer den Fehler wiederfindet und gleich bewertet. Ein vollständiger Eintrag im Protokoll der Sicht- oder Durchstrahlungsprüfung hat meist vier Teile:
- Ordnungsnummer nach ISO 6520-1 — so genau, wie das Prüfverfahren es hergibt;
- Größe — Tiefe, Höhe, Durchmesser oder Länge in Millimetern;
- Lage — Abstand von der Nahtmarke, Seite (Decklage, Wurzel), am Rohr die Uhrzeigerposition;
- Bewertung gegen die Gruppe aus den Unterlagen — zulässig oder unzulässig.
Beispiel: „5011; 0,3 mm; 120–180 mm ab Marke A, Decklagenseite; Gruppe C — zulässig“. So ein Eintrag lässt sich nach der Reparatur prüfen, mit der nächsten Prüfung vergleichen und bei der Abnahme vertreten. „Einbrandkerbe, gering“ nicht. Ein fertiges Protokoll mit eingesetzten Nummern und Grenzwerten liefert der Generator für das Sichtprüfprotokoll nach ISO 17637.
Drei oder vier Ziffern — welche Nummer eintragen
Die vierstellige Nummer ist genauer, aber nur, wenn das Verfahren bestätigen kann, was die letzte Ziffer behauptet. Wer auf dem Röntgenfilm einen Längsriss sieht, aber nicht entscheiden kann, ob er im Schweißgut (1011) oder auf der Schmelzlinie (1012) liegt, schreibt 101 — und rät nicht. Bei der Sichtprüfung dagegen ist der Unterschied zwischen innerer Pore (2011) und Oberflächenpore (2017) klar: Was man sieht, ist 2017.
Eine dreistellige Nummer mit Nullen am Ende (100, 200, 500) steht für eine ganze Gruppe. Im Protokoll taucht sie selten auf — meist dann, wenn das Ergebnis weitere Prüfungen verlangt und die Art der Unregelmäßigkeit noch offen ist.
Welche Gruppe mit welchem Prüfverfahren
Die erste Ziffer verrät auch, womit man den Fehler gewöhnlich findet:
- Gruppen 5 und 6 (Form, Spritzer, Zündstellen) — Sichtprüfung und Schweißnahtlehre, ohne ZfP-Geräte;
- Gruppen 2 und 3 (Poren, Einschlüsse) — im Nahtinneren am besten auf dem Durchstrahlungsbild, weil sie Volumen haben;
- Gruppen 1 und 4 (Risse, Bindefehler, ungenügende Durchschweißung) — flächige Fehler; die Durchstrahlung findet sie nur bei günstiger Lage, zuverlässiger ist Ultraschall, an der Oberfläche die Eindring- oder Magnetpulverprüfung.
Deshalb sagt „keine Anzeigen“ nach reiner Sichtprüfung nichts über Gruppe 4. Wie Bindefehler und Wurzelfehler auf Film und im Ultraschall aussehen, steht auf der Seite zu Bindefehlern und Wurzelfehlern.
Nummern, die oft verwechselt werden
- 5011 und 515. Die Einbrandkerbe liegt am Übergang der Decklage, im Grundwerkstoff; der Wurzelrückfall auf der Gegenseite, mitten in der Wurzel. Grenzwerte in Gruppe C bei 8 mm Blech: 0,5 gegen 0,8 mm.
- 502 und 504. Die Nahtüberhöhung betrifft die Decklage, die Wurzelüberhöhung (Wurzeldurchhang) die Wurzel. Beide hängen an einer Breite, aber mit verschiedenen Faktoren.
- 511 und 5014. Ungenügend gefüllte Naht heißt: Über die ganze Decklagenbreite fehlt Metall unter der Blechoberfläche; die Einbrandkerbe zwischen den Lagen ist eine Rinne zwischen benachbarten Decklagenraupen.
- 507 und 508. Kantenversatz ist eine Stufe — Kanten parallel, aber auf verschiedener Höhe; Winkelversatz heißt, die Bleche stehen im Winkel zueinander. Das eine misst man in Millimetern, das andere in Grad.
- 104 und 2024. Im Krater kann ein Endkraterriss (104) oder ein Kraterlunker (2024) sitzen. Der Riss ist wie jeder Riss unzulässig, der Lunker wird als Hohlraum bewertet.
- 3011 und 4012. Schlackenzeile und Lagenbindefehler geben auf dem Film eine ähnliche dunkle Linie. Entscheiden kann Ultraschall oder ein Makroschliff — und es geht um viel, denn der Bindefehler ist in keiner Gruppe zulässig.
- 601 und 602. Die Zündstelle ist ein Lichtbogenabdruck auf dem Grundwerkstoff, oft mit aufgehärteter Schicht darunter; Spritzer sind angeschmolzene Tropfen. Von der Zündstelle kann ein Riss ausgehen, Spritzer stören meist nur die Beschichtung.
Beispiel: vom Protokoll zur Bewertung
Blech 8 mm, Gruppe C, im VT-Protokoll vier Einträge: 5011 — 0,3 mm; 507 — 1,2 mm; 515 — 0,5 mm; 602. Der Reihe nach:
- 5011: 0,1·8 = 0,8, aber gekappt auf 0,5 mm — 0,3 ist zulässig;
- 507: 0,15·8 = 1,2 mm — der Messwert liegt genau auf der Grenze, ist also zulässig, aber ohne Reserve;
- 515: 0,1·8 = 0,8 mm — 0,5 ist zulässig;
- 602: Für Spritzer nennt ISO 5817 kein Maß; ob sie weg müssen, hängt vom Einsatz ab — etwa von den Anforderungen des Korrosionsschutzes.
Dieselbe Naht in Gruppe B fällt zweimal durch: am Kantenversatz (Grenze 0,1·8 = 0,8 mm) und am Wurzelrückfall (0,05·8 = 0,4 mm). Die Einbrandkerbe von 0,3 mm besteht in B noch (Grenze 0,4 mm). Solche Rechnungen übernimmt der Rechner für Bewertungsgruppen, die ganze Tabelle und die Wahl der Gruppe für ein Produkt die Seite zu den Bewertungsgruppen nach ISO 5817.
Häufige Fragen
Was bedeutet 401 im Prüfbericht?
Bindefehler: das Schweißgut liegt an der Fugenflanke oder an der vorherigen Lage an, ohne sich mit ihr verbunden zu haben. Die längeren Nummern sagen wo: 4011 an der Flanke, 4012 zwischen den Lagen, 4013 in der Wurzel.
Worin unterscheiden sich 401 und 402?
401 ist ein Bindefehler — die Flächen berühren sich, sind aber nicht verbunden. 402 ist ungenügende Durchschweißung — die Wurzel wurde nicht auf die geforderte Tiefe aufgeschmolzen, dort fehlt schlicht Werkstoff. Beide sind flächige Fehler, beide sind auf der Durchstrahlungsaufnahme schwer zu erkennen, und beide haben in Bewertungsgruppe B in der Regel keine Toleranz.
Sagt die Nummer nach ISO 6520-1, dass die Naht Ausschuss ist?
Nein. ISO 6520-1 benennt und nummeriert die Unregelmäßigkeit nur, bewertet sie aber nicht. Ob sie zulässig ist, entscheidet die Bewertungsgruppe B, C oder D nach ISO 5817, bei Aluminium ISO 10042. Dieselbe Einbrandkerbe 5011 kann in Gruppe D zulässig und in Gruppe B unzulässig sein.
Was bedeutet Schweißnahtfehler 2011?
Eine Einzelpore — ein annähernd kugeliger Gaseinschluss im Inneren der Naht. Tritt die Pore an die Oberfläche, wird sie als 2017 (Oberflächenpore) eingetragen. ISO 5817 bewertet beide getrennt: Pore 2011 in Bewertungsgruppe C bis 0,3·t, höchstens 4 mm (bei 8 mm Blech 2,4 mm), Oberflächenpore 2017 bis 0,2·t, höchstens 2 mm (1,6 mm); in Gruppe B ist die Oberflächenpore gar nicht zulässig. Porennester (2013) und Porenzeilen (2014) werden gesondert bewertet.
Was ist der Unterschied zwischen 5011 und 5012?
Beides ist eine Einbrandkerbe (501). 5011 ist durchlaufend — sie zieht sich ohne Unterbrechung am Nahtübergang entlang; 5012 ist nicht durchlaufend — kurze Abschnitte mit unversehrtem Übergang dazwischen. ISO 5817 bewertet die Tiefe beider mit derselben Formel, in Gruppe C zum Beispiel 0,1·t, höchstens 0,5 mm.
Worin unterscheiden sich ISO 6520-1 und ISO 6520-2?
Teil 1 ordnet Unregelmäßigkeiten an Schmelzschweißnähten — Lichtbogen, Gas, Strahl, also alles, was diese Tabelle enthält. Teil 2 gilt für das Pressschweißen, etwa Widerstandspunkt- und Abbrennstumpfschweißen, und hat eigene Nummern. Eine Nummer aus dem einen Teil wird nie in den anderen übernommen.
Aktualisiert: