Bezeichnungen von Elektroden und Schweißdrähten
Gib die Bezeichnung von der Packung ein — E7018, ER70S-6, E 42 5 B 42 H5 — und sie wird Feld für Feld zerlegt und erklärt. Darunter stehen die vollständigen Kurzzeichentabellen nach EN ISO und AWS.
Nimm ein fertiges Beispiel:
Funktioniert für Stabelektroden und für Drähte, in europäischer wie amerikanischer Schreibweise. EN-ISO-Bezeichnungen schreibt man mit Leerzeichen, amerikanische zusammen.
Stabelektroden nach EN ISO 2560
Von links nach rechts: Kennbuchstabe, Festigkeit, Kerbschlagarbeit, Zusammensetzung, Umhüllung, Ausbringung mit Stromart, Positionen und am Ende der Wasserstoff. Die ersten beiden Zahlen sind die wichtigen — sie sagen, zu welchem Stahl die Elektrode gehört.
E 42 5 B 42 H5
| Kurzzeichen | Streckgrenze | Zugfestigkeit Rm |
|---|---|---|
| 35 | 355 MPa | 440–570 MPa |
| 38 | 380 MPa | 470–600 MPa |
| 42 | 420 MPa | 500–640 MPa |
| 46 | 460 MPa | 530–680 MPa |
| 50 | 500 MPa | 560–720 MPa |
| Kurzzeichen | Kerbschlagarbeit 47 J bei |
|---|---|
| Z | nicht gefordert |
| A | +20 °C |
| 0 | 0 °C |
| 2 | −20 °C |
| 3 | −30 °C |
| 4 | −40 °C |
| 5 | −50 °C |
| 6 | −60 °C |
| Kurzzeichen | Umhüllung |
|---|---|
| A | sauer |
| C | zellulose |
| R | rutil |
| RR | rutil, dick umhüllt |
| RC | rutil-zellulose |
| RA | rutil-sauer |
| RB | rutil-basisch |
| B | basisch |
| Kurzzeichen | Ausbringung | Stromart |
|---|---|---|
| 1 | ≤ 105 % | Wechsel- und Gleichstrom |
| 2 | ≤ 105 % | nur Gleichstrom |
| 3 | 105–125 % | Wechsel- und Gleichstrom |
| 4 | 105–125 % | nur Gleichstrom |
| 5 | 125–160 % | Wechsel- und Gleichstrom |
| 6 | 125–160 % | nur Gleichstrom |
| 7 | > 160 % | Wechsel- und Gleichstrom |
| 8 | > 160 % | nur Gleichstrom |
| Kurzzeichen | Schweißpositionen |
|---|---|
| 1 | alle Positionen |
| 2 | alle außer Fallnaht |
| 3 | Wannenlage und Horizontalkehlnaht |
| 4 | nur Wannenlage |
| 5 | wie 3 plus Fallnaht |
| Kurzzeichen | Wasserstoff, ml/100 g |
|---|---|
| H5 | ≤ 5 ml/100 g |
| H10 | ≤ 10 ml/100 g |
| H15 | ≤ 15 ml/100 g |
Stabelektroden nach AWS A5.1
Vier Ziffern nach dem E: die ersten beiden die Zugfestigkeit in tausend Pfund je Quadratzoll, die dritte die Positionen, die vierte die Umhüllung samt Stromart. Deshalb unterscheiden sich E7018 und E6013 nicht nur in der Festigkeit.
E 70 1 8
| Kurzzeichen | Zugfestigkeit Rm | |
|---|---|---|
| 60 | 430 MPa | 60 ksi |
| 70 | 490 MPa | 70 ksi |
| 80 | 550 MPa | 80 ksi |
| Kurzzeichen | Schweißpositionen |
|---|---|
| 1 | alle Positionen |
| 2 | Wannen- und Horizontallage |
| 4 | Wannen-, Horizontal-, Überkopflage und Fallnaht |
| Kurzzeichen | Umhüllung | Stromart |
|---|---|---|
| 0 | zellulose, natrium | DC+ |
| 1 | zellulose, kalium | AC / DC+ |
| 2 | rutil, natrium | AC / DC− |
| 3 | rutil, kalium | AC / DC± |
| 4 | rutil mit Eisenpulver | AC / DC± |
| 5 | basisch, natrium | DC+ |
| 6 | basisch, kalium | AC / DC+ |
| 7 | oxid mit Eisenpulver | AC / DC± |
| 8 | basisch mit Eisenpulver | AC / DC+ |
Massivdraht: EN ISO 14341 und AWS A5.18
In der europäischen Schreibweise folgen auf das G Festigkeit, Zähigkeit, Schutzgas und Drahtzusammensetzung. Das amerikanische ER70S-6 sagt dasselbe kürzer: 70 ksi, Massivdraht, Zusammensetzung Nummer sechs.
G 42 3 M21 3Si1 ER 70 S -6
| Kurzzeichen | Drahtzusammensetzung |
|---|---|
| 2Si | wenig Silizium |
| 3Si1 | der Standard, Silizium und Mangan |
| 4Si1 | mehr Silizium, dünnflüssigeres Bad |
| 2Ti | mit Titan, für rostigen Stahl |
| 3Ni1 | mit Nickel, Zähigkeit im Minus |
| 2Mo | mit Molybdän, warmfest |
| Kurzzeichen | Schutzgas | Wo eingesetzt |
|---|---|---|
| I1 | Ar 100 % | WIG, MIG |
| M12 | Ar + 0,5–5 % CO₂ | 135 |
| M21 | Ar + 15–25 % CO₂ | 135 / 136 |
| C1 | CO₂ 100 % | 135 / 136 |
| Kurzzeichen | Drahtzusammensetzung |
|---|---|
| 2 | mit Titan und Zirkon, für rostigen Stahl |
| 3 | wenig Silizium, weniger Spritzer |
| 4 | mehr Mangan und Silizium |
| 6 | am meisten Silizium und Mangan, der Allrounder |
| G | Zusammensetzung nach Vereinbarung |
Fülldraht und Elektroden für nichtrostende Stähle
Beim Fülldraht steht nach dem T die Art der Füllung — sie entscheidet, ob die Raupe glatt wird und wie wenig Wasserstoff in der Naht bleibt. Bei nichtrostenden Elektroden sind die beiden Ziffern nach dem Bindestrich Umhüllung und Stromart.
| Kurzzeichen | Was es bedeutet |
|---|---|
| T-1 | Rutilfüllung, glatte Raupe |
| T-5 | basische Füllung, wenig Wasserstoff |
| T-4 | selbstschützend, ohne Gas, hohe Abschmelzleistung |
| 15 | basisch, Gleichstrom |
| 16 | rutil, Gleich- und Wechselstrom |
| 17 | rutil-silikatisch |
E 42 3 B 32 H5 — eine Bezeichnung nach EN ISO 2560 Stelle für Stelle

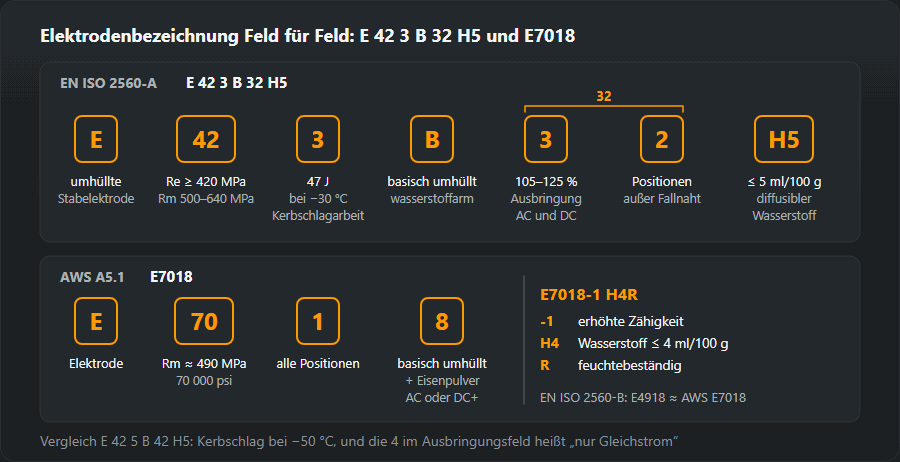
Die Bezeichnung einer umhüllten Stabelektrode nach EN ISO 2560-A wird
von links nach rechts gelesen, und jedes Feld verweist auf eine der Tabellen
oben. Nehmen wir E 42 3 B 32 H5:
- E — umhüllte Stabelektrode fürs Lichtbogenhandschweißen (111).
- 42 — Streckgrenze des Schweißguts mindestens 420 MPa, Zugfestigkeit 500–640 MPa.
- 3 — 47 J Kerbschlagarbeit bei −30 °C.
- kein Legierungskurzzeichen — unlegiertes Kohlenstoff-Mangan-Schweißgut; bei legierten Elektroden stünde hier etwa 1Ni oder Mo.
- B — basische Umhüllung: wenig Wasserstoff, gute Zähigkeit, verlangt trockene Lagerung.
- 3 — Ausbringung 105–125 %, Wechsel- und Gleichstrom.
- 2 — alle Positionen außer Fallnaht.
- H5 — diffusibler Wasserstoff höchstens 5 ml/100 g Schweißgut.
Zum Vergleich das Beispiel aus dem Decoder, E 42 5 B 42 H5: gleiche
Festigkeit und Umhüllung, aber Zähigkeit bei −50 °C, und die 4 an der Stelle
der Ausbringung heißt „nur Gleichstrom“. Wer einen Wechselstrom-Transformator
hat, kann sie nicht verschweißen, obwohl der Unterschied auf dem Paket nur eine
Ziffer ist.
Das A hinter der Normnummer (EN ISO 2560-A) steht für die Einteilung
nach Streckgrenze und 47 J. System B derselben Norm teilt nach Zugfestigkeit
und 27 J ein, und seine Bezeichnungen sehen amerikanisch aus:
E4918 ist das Gegenstück zu AWS E7018.
E7018, E6013, E7018-1 H4R: AWS-A5.1-Bezeichnungen lesen
Bei AWS folgen auf das E vier Ziffern. Die ersten beiden sind die Zugfestigkeit in tausend psi: 60 sind rund 430 MPa, 70 rund 490 MPa. Die dritte steht für die Positionen, die vierte für die Umhüllung samt Stromart:
- E7018 — 490 MPa, alle Positionen, basisch mit Eisenpulver, Wechselstrom oder Gleichstrom mit Elektrode am Pluspol. Der Standard im Stahlbau.
- E6013 — 430 MPa, alle Positionen, rutil mit Kalium, Wechsel- und Gleichstrom beliebiger Polung. Zündet leicht und verzeiht einen ungleichen Spalt, ist aber weniger zäh.
- E7016 — gleiche Festigkeit wie E7018, basisch mit Kalium, ohne Eisenpulver und damit langsamer im Abschmelzen.
Dahinter können Zusätze stehen: -1 bei E7018 bedeutet
verbesserte Zähigkeit, H4, H8 oder
H16 den höchsten diffusiblen Wasserstoff in ml/100 g,
R eine feuchtigkeitsbeständige Umhüllung. E7018-1 H4R
ist also eine basische Elektrode mit verbesserter Zähigkeit, höchstens 4 ml
Wasserstoff und feuchtebeständig.
G 42 3 M21 3Si1 und ER70S-6: Drähte für MIG/MAG
Ein Massivdraht nach EN ISO 14341-A beginnt mit G, dann folgen Festigkeit, Zähigkeit, Gas und Zusammensetzung:
- G — Massivdraht fürs Schutzgasschweißen.
- 42 — Streckgrenze des Schweißguts mindestens 420 MPa.
- 3 — 47 J bei −30 °C.
- M21 — das Gas, mit dem geprüft wurde: Ar + 15–25 % CO₂. Derselbe Draht unter reinem CO₂ (C1) kann andere Werte liefern.
- 3Si1 — Zusammensetzung mit Silizium und Mangan, die gängigste Variante.
Der amerikanische ER70S-6 sagt dasselbe kürzer: ER — Drahtelektrode
oder Stab, 70 ksi, S — massiv, 6 — die Zusammensetzung mit dem meisten
Silizium und Mangan. In der Werkstatt wird er meist neben G3Si1 gestellt, bei der
Abnahme zählt aber, was im Drahtzeugnis steht. Das passende Gas zum Draht findet
die Schutzgasauswahl.
Was man sonst noch auf dem Paket prüft
Die Bezeichnung beschreibt das Schweißgut, nicht alles, was man am Arbeitsplatz braucht. Auf der Verpackung außerdem ablesen:
- Durchmesser und Länge — etwa 3,2 × 350 mm; vom Durchmesser hängt der Strom ab, den der Stromrechner liefert;
- Strombereich und Polung laut Hersteller — oft enger, als die Stromziffer allein vermuten lässt;
- Rücktrocknungsbedingungen — Temperatur und Dauer vom Hersteller für basische Elektroden; ohne sie bedeutet das H5 auf dem Paket nichts;
- die Chargennummer — nötig für die Abnahmedokumente (etwa ein Abnahmeprüfzeugnis 3.1 nach EN 10204) und für Reklamationen.
Umhüllungstypen und ihr Verhalten beschreibt der Artikel über Elektrodenumhüllungen, konkrete Marken mit Bezeichnung der Elektrodenkatalog.
Häufige Fehler beim Lesen der Bezeichnungen
- Die ISO-42 wie die AWS-70 gelesen. In EN ISO 2560-A ist die Zahl die Streckgrenze in MPa/10, bei AWS die Zugfestigkeit in ksi. E 42 und E70 messen Verschiedenes.
- Positionsziffern verwechselt. Bei ISO heißt 1 alle Positionen und 3 Wannenlage und Horizontalkehlnaht; bei AWS ist 1 ebenfalls alle, 2 aber Wannen- und Horizontallage. Jedes System mit seiner Tabelle lesen.
- Stromziffer übersehen. Gerade Ausbringungsziffern (2, 4, 6, 8) heißen bei ISO „nur Gleichstrom“.
- E6013 im tragenden Stahlbau. Die Rutilelektrode schweißt sich angenehm, für tragende Verbindungen nimmt man aber eine basische wie E7018.
- H5 ohne Rücktrocknung. Der Wasserstoffwert gilt für eine trockene Elektrode; nach einer Nacht in feuchter Halle ist es eine andere Elektrode.
Was die Bezeichnung nicht sagt
Das Kurzzeichen beschreibt das Schweißgut, nicht deine Verbindung. Es enthält weder Blechdicke noch Vorwärmung noch die Auskunft, ob die Elektrode rückgetrocknet wurde. Eine trockene basische Elektrode und dieselbe nach einer Nacht in feuchter Halle sind zwei verschiedene Zusatzwerkstoffe unter einer Bezeichnung.
Häufige Fragen
Was bedeutet E7018?
Zugfestigkeit 70 ksi, also rund 490 MPa; die Eins steht für alle Schweißpositionen; die Acht für eine basische Umhüllung mit Eisenpulver, an Wechsel- und Gleichstrom. Das ist die alltägliche wasserstoffarme Elektrode im Stahlbau.
Worin unterscheidet sich E6013 von E7018?
E6013 hat eine Rutilumhüllung: zündet leicht, verzeiht Schmutz und einen ungleichmäßigen Spalt, hat aber geringere Zähigkeit. E7018 ist basisch und wasserstoffarm — schwerer zu führen, dafür rissbeständig. Für tragende Verbindungen nimmt man E7018.
Was heißt H5 am Ende der Bezeichnung?
Diffusibler Wasserstoff im Schweißgut: höchstens 5 ml je 100 g. Je weniger Wasserstoff, desto geringer die Gefahr von Kaltrissen. Die Zahl gilt nur für eine trockene Elektrode — nach einer Nacht in feuchter Halle sagt sie nichts mehr aus.
Was bedeutet E 42 3 B 32 H5?
Eine umhüllte Stabelektrode nach EN ISO 2560-A: Streckgrenze des Schweißguts mindestens 420 MPa, Kerbschlagarbeit 47 J bei −30 °C, basische Umhüllung, Ausbringung 105–125 % an Wechsel- und Gleichstrom, alle Positionen außer Fallnaht und diffusibler Wasserstoff höchstens 5 ml je 100 g Schweißgut.
Welche EN-ISO-2560-Bezeichnung entspricht E7018?
Am nächsten liegt System B dieser Norm, das wie AWS nach der Zugfestigkeit einteilt: dort entspricht E7018 der Bezeichnung E4918, denn 70 ksi sind rund 490 MPa. In System A, das von Streckgrenze und 47 J ausgeht, trägt eine solche Elektrode den Buchstaben B (basisch), Festigkeitsklasse, Zähigkeit und Ausbringung stehen aber im Datenblatt des Herstellers — ein festes Paar gibt es nicht.
Was bedeutet ER70S-6?
Ein Massivdraht für MIG/MAG nach AWS A5.18: ER — Drahtelektrode oder Stab, 70 — Zugfestigkeit des Schweißguts 70 ksi (rund 490 MPa), S — massiv, 6 — die Zusammensetzung mit dem höchsten Silizium- und Mangangehalt der Gruppe, die vielseitigste Variante.
Aktualisiert: