Der Elektrodenkatalog
Ein Arbeitskatalog gebräuchlicher Stabelektroden mit Umhüllung, Stromart, Bezeichnung, Durchmessern und Rücktrocknung. Zum Filtern tippen — die Suche geht über alle Spalten.

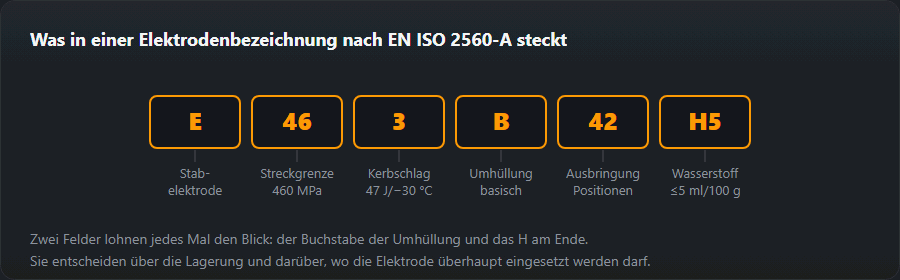
Die Bezeichnung lesen
Die Bezeichnung nach EN ISO 2560-A beantwortet vier Fragen, bevor man die Elektrode in die Hand nimmt: welche Festigkeit das Schweißgut erreicht, bis zu welcher Temperatur es zäh bleibt, welche Umhüllung sie trägt und wie viel Wasserstoff sie mitbringt. Diese vier entscheiden, ob sie zur Verbindung passt — der Markenname entscheidet nichts.
Der Buchstabe der Umhüllung und das H am Ende sind in der Praxis die wichtigsten. R ist rutil, B basisch, C zellulose, A sauer, RB eine Mischung. H5, H10 und H15 nennen den Wasserstoff in Millilitern je 100 g Schweißgut.
Nichts gefunden. Versuch ein anderes Wort oder geh die Bereiche durch.
Unlegierter Stahl — rutil
| Bezeichnung | Umhüllung | Strom | Einstufung | Ø, mm | Rücktrocknung | Hinweis |
|---|---|---|---|---|---|---|
| ANO-21 | R | AC / DC± | E 43 0 R(C) 11 | 2,0–4,0 | 70–100 °C | häufige Wahl zum Lernen |
| ANO-4 | R | AC / DC± | E 46 0 RR 12 | 3,0–5,0 | 70–100 °C | läuft sicher mit Wechselstrom |
| MR-3 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | häufige Wahl zum Lernen |
| OZS-12 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | |
| ESAB OK 46.00 | RC | AC / DC± | E 42 0 RC 11 | 1,6–5,0 | 70–100 °C | läuft sicher mit Wechselstrom |
| ESAB OK 43.32 | RR | AC / DC± | E 42 0 RR 12 | 2,0–5,0 | 70–100 °C | |
| Lincoln Omnia 46 | RC | AC / DC± | E 42 0 RC 11 | 2,0–4,0 | 70–100 °C |
Unlegierter Stahl — basisch
| Bezeichnung | Umhüllung | Strom | Einstufung | Ø, mm | Rücktrocknung | Hinweis |
|---|---|---|---|---|---|---|
| UONI 13/45 | B | DC+ | E 42 4 B 20 | 2,5–5,0 | 350–400 °C | wasserstoffkontrolliert, für kritische Nähte |
| UONI 13/55 | B | DC+ | E 50 4 B 20 | 2,5–5,0 | 350–400 °C | hält die Kerbschlagzähigkeit in der Kälte |
| OZS-18 | B | DC+ | E 50 4 B 20 | 3,0–4,0 | 250–350 °C | wasserstoffkontrolliert, für kritische Nähte |
| ESAB OK 48.00 | B | DC+ | E 42 4 B 42 H5 | 2,0–5,0 | 350 °C | wasserstoffkontrolliert, für kritische Nähte |
| ESAB OK 53.70 | B | AC / DC+ | E 42 5 B 12 H5 | 2,5–4,0 | 330–370 °C | Wurzellage an Rohrleitungen |
| Böhler FOX EV 50 | B | AC / DC+ | E 42 5 B 42 H5 | 2,5–5,0 | 300–350 °C | hält die Kerbschlagzähigkeit in der Kälte |
| Lincoln Basic 7018 | B | AC / DC+ | E 42 4 B 42 H5 | 2,5–5,0 | 250–350 °C | wasserstoffkontrolliert, für kritische Nähte |
Zellulose — Rohr und Fallnaht
| Bezeichnung | Umhüllung | Strom | Einstufung | Ø, mm | Rücktrocknung | Hinweis |
|---|---|---|---|---|---|---|
| VSC-4 | C | DC+ | E 42 2 C 21 | 3,0–4,0 | — | Wurzellage an Rohrleitungen |
| ESAB OK 22.45 | C | DC+ | E 38 3 C 21 | 2,5–4,0 | — | nicht rücktrocknen: die Feuchte der Umhüllung ist gewollt |
| Lincoln Pipeliner 6P+ | C | DC+ | E 6010 | 3,2–4,0 | — | Wurzellage an Rohrleitungen |
Edelstahl
| Bezeichnung | Umhüllung | Strom | Einstufung | Ø, mm | Rücktrocknung | Hinweis |
|---|---|---|---|---|---|---|
| OZL-8 | R | DC+ | E 19 9 R 12 / E308-16 | 2,0–4,0 | 150–200 °C | |
| CL-11 | B | DC+ | E 19 9 Nb B 20 / E347-15 | 2,0–4,0 | 150–200 °C | stabilisiert, gegen interkristalline Korrosion |
| ESAB OK 61.30 | R | AC / DC+ | E 19 9 L R 12 / E308L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 63.30 | R | AC / DC+ | E 19 12 3 L R / E316L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 67.60 | R | AC / DC+ | E 23 12 L R / E309L-17 | 2,0–4,0 | 350 °C | Mischverbindungen Stahl mit Edelstahl |
| Böhler FOX CN 23/12-A | R | DC+ | E 23 12 L R / E309L | 2,5–4,0 | 150–200 °C | Mischverbindungen Stahl mit Edelstahl |
Gusseisen
| Bezeichnung | Umhüllung | Strom | Einstufung | Ø, mm | Rücktrocknung | Hinweis |
|---|---|---|---|---|---|---|
| OZCh-2 | R | DC+ | Cu-Ni | 3,0–4,0 | 100–150 °C | Kaltschweißen von Gusseisen, in kurzen Raupen |
| CCh-4 | B | DC+ | Fe-V | 3,0–4,0 | 150–200 °C | mit Vorwärmung auf 400–600 °C |
| ESAB OK 92.18 | B | DC+ | E Ni-CI | 2,5–4,0 | 150–250 °C | Kaltschweißen von Gusseisen, in kurzen Raupen |
| UTP 86 FN | B | DC+ | E NiFe-CI | 2,5–4,0 | 150–250 °C | Kaltschweißen von Gusseisen, in kurzen Raupen |
Auftragen und Verschleißschutz
| Bezeichnung | Umhüllung | Strom | Einstufung | Ø, mm | Rücktrocknung | Hinweis |
|---|---|---|---|---|---|---|
| T-590 | R | AC / DC± | — | 3,0–5,0 | 150–200 °C | Härte der Auftragung 55–60 HRC |
| T-620 | R | AC / DC± | — | 4,0–5,0 | 150–200 °C | Härte der Auftragung 55–60 HRC |
| ESAB OK 84.58 | B | DC+ | E Fe8 | 3,2–5,0 | 200 °C | Härte der Auftragung 55–60 HRC |
Warmfeste Stähle
| Bezeichnung | Umhüllung | Strom | Einstufung | Ø, mm | Rücktrocknung | Hinweis |
|---|---|---|---|---|---|---|
| CL-39 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | verlangt Vorwärmen und Anlassen |
| CU-5 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | verlangt Vorwärmen und Anlassen |
| ESAB OK 76.18 | B | DC+ | E CrMo1 B 42 H5 | 2,5–4,0 | 300–350 °C | verlangt Vorwärmen und Anlassen |
Nichteisenmetalle
| Bezeichnung | Umhüllung | Strom | Einstufung | Ø, mm | Rücktrocknung | Hinweis |
|---|---|---|---|---|---|---|
| OZA-1 | A | DC+ | Al 99,5 | 3,0–5,0 | 150–200 °C | |
| OZA-2 | A | DC+ | Al-Si | 3,0–5,0 | 150–200 °C | |
| ESAB OK 96.20 | A | DC+ | E Al Si 12 | 2,5–4,0 | 150–200 °C | |
| ESAB OK 94.25 | B | DC+ | E Cu Sn A | 3,0–4,0 | 150–200 °C |
Lagerung entscheidet mit
Eine basische Elektrode, die eine Nacht auf der Werkbank verbracht hat, ist keine wasserstoffkontrollierte Elektrode mehr — was auch immer auf dem Karton steht. Rücktrocknen nach der Zeile — bei den meisten basischen hier 300 bis 400 °C, ein bis zwei Stunden — stellt den Zustand wieder her, danach hält der Köcher bei 100 bis 150 °C ihn. Zelluloseumhüllte Elektroden dagegen dürfen nicht getrocknet werden: bei ihnen ist die Feuchte Bestandteil der Funktion.
Auswahl in der Praxis
Für unlegierten Baustahl ohne besondere Anforderungen: rutil, weil sie zuverlässig zündet und die Schlacke abspringt. Für tragende Verbindungen, größere Dicken und tiefe Temperaturen: basisch, wegen des Wasserstoffs und der Kerbschlagarbeit. Für die Wurzellage an Rohrleitungen: zellulose, fallend geschweißt. Was die Umhüllungen im Einzelnen unterscheidet, steht unter Umhüllungstypen.
Eine Zeile des Katalogs lesen
Jede Zeile beantwortet die sechs Fragen, die man sich am Tresen des Händlers stellt. Nehmen wir zwei benachbarte Zeilen aus der basischen Gruppe, denn genau diese werden am häufigsten verwechselt:
- ESAB OK 48.00 — Umhüllung B, Strom DC+, Einstufung E 42 4 B 42 H5, Durchmesser 2,0–5,0 mm, Rücktrocknung 350 °C.
- UONI 13/55 — Umhüllung B, Strom DC+, Einstufung E 50 4 B 20, Durchmesser 2,5–5,0 mm, Rücktrocknung 350–400 °C.
Beide sind basisch, aber nicht dieselbe Elektrode. UONI hat die höhere Festigkeitsklasse (50 gegenüber 42), die Kerbschlagklasse ist gleich (4, geprüft bei −40 °C), dafür garantiert OK 48.00 H5. In der Spalte „Strom“ stehen beide mit DC+: keine ist eine Wahl für den Wechselstrom-Trafo, beide brauchen einen Gleichrichter oder Inverter mit dem Elektrodenhalter am Pluspol. Auch die Rücktrocknung unterscheidet sich: 350 °C bei OK 48.00, 350–400 °C in den UONI-Pässen. Die Spalte „Hinweis“ nennt den typischen Einsatz, entschieden wird aber nach der Einstufung.
Vergleichstabelle: ESAB, Lincoln, Böhler und osteuropäische Marken
Die Tabelle unten zeigt dieselben Katalogzeilen, sortiert nach Aufgabe. Elektroden in einer Zeile haben denselben Umhüllungstyp und Zweck; ob sie an einer bestimmten Naht gleichwertig sind, entscheidet der Vergleich der Einstufungen nach Festigkeitsklasse, Kerbschlagklasse und Umhüllung. Die zweite Spalte enthält Marken aus Osteuropa (ANO, MR, UONI, OZL), denen man auf Baustellen in Polen und der Ukraine begegnet.
| Gruppe | ANO, MR, UONI, OZL… | ESAB | Lincoln | Böhler / UTP |
|---|---|---|---|---|
| Rutil, allgemein | ANO-21, ANO-4, MR-3, OZS-12 | OK 46.00, OK 43.32 | Omnia 46 | — |
| Basisch, wasserstoffkontrolliert | UONI 13/45, UONI 13/55, OZS-18 | OK 48.00, OK 53.70 | Basic 7018 | FOX EV 50 |
| Zellulose für Rohre | VSC-4 | OK 22.45 | Pipeliner 6P+ | — |
| Edelstahl 308L / 347 | OZL-8, CL-11 | OK 61.30 | — | — |
| Edelstahl 316L | — | OK 63.30 | — | — |
| Schwarz-Weiß 309L | — | OK 67.60 | — | FOX CN 23/12-A |
| Gusseisen | OZCh-2, CCh-4 | OK 92.18 | — | UTP 86 FN |
| Auftragen | T-590, T-620 | OK 84.58 | — | — |
| Warmfest CrMo | CL-39, CU-5 | OK 76.18 | — | — |
Das genaueste Paar im Katalog sind OK 48.00 und Lincoln Basic 7018: dieselbe Einstufung E 42 4 B 42 H5; beim Strom trennen sie sich — Basic 7018 steht mit AC / DC+ in der Tabelle, OK 48.00 nur mit DC+. Böhler FOX EV 50 hat dieselbe Festigkeitsklasse, aber Kerbschlagklasse 5 — auf der Winterbaustelle sind das zehn Grad mehr Reserve in der Prüftemperatur — und läuft auch mit AC. Bei Edelstahl folgt der Ersatz der Chemie des Schweißguts: 308L ersetzt kein 316L, weil ihm das Molybdän fehlt, das der Grundwerkstoff 1.4404 enthält.
Wenn das Gerät nur Wechselstrom kann
Ein alter Trafo ohne Gleichrichter beschränkt die Wahl auf Zeilen, deren Spalte „Strom“ mit AC beginnt. In diesem Katalog sind das die ganze Rutilgruppe (ANO-21, ANO-4, MR-3, OZS-12, OK 46.00, OK 43.32, Omnia 46), drei basische (OK 53.70, FOX EV 50, Basic 7018), die ESAB-Edelstahlelektroden OK 61.30, OK 63.30 und OK 67.60 sowie die Auftragselektroden T-590 und T-620. OK 48.00, UONI, OZS-18, die Zellulose-Elektroden, OZL-8, CL-11, FOX CN 23/12-A und die Gusselektroden stehen nur mit DC+ in der Tabelle: an Wechselstrom reißt der Lichtbogen ab und die Elektrode klebt fest. Klebt auch die richtige Elektrode, stehen die Ursachen unter Elektrode klebt fest.
Auswahl Schritt für Schritt: Beispiele
Tor aus Vierkantrohr 40×40×2 am Inverter
Baustahl, unkritische Naht, wenig Übung. Eine rutile Umhüllung reicht: ANO-21 oder OK 46.00. Bei 2 mm Wand nimmt man den kleinsten Durchmesser der Zeile — 2,0 mm bei ANO-21, 1,6–2,0 mm bei OK 46.00. Rücktrocknen nur, wenn die Packung Feuchte gezogen hat: 70–100 °C.
Träger S355, 12 mm Blech, Montage im Winter
Die Streckgrenze von S355 beträgt 355 MPa, Klasse 42 (420 MPa) hat also Reserve. Arbeit im Freien bei Frost verlangt Kerbschlagklasse 4 oder 5, 12 mm verlangen wenig Wasserstoff. Wahl: OK 48.00 oder FOX EV 50, 3,2 oder 4,0 mm. Vor der Schicht nach Tabelle rücktrocknen, danach Köcher bei 100–150 °C neben der Naht. Ob vorgewärmt werden muss, sagt der Vorwärmrechner.
Konsole aus Baustahl an Blech 1.4301
Eine Schwarz-Weiß-Verbindung: Schweißgut 308L wird am unlegierten Stahl aufgemischt und verliert seine Beständigkeit. Die richtige Gruppe ist 309L — OK 67.60 oder FOX CN 23/12-A. Warum, erklärt Mischverbindungen schweißen.
Gerissenes Gussgehäuse
Ohne Ofen zum Vorwärmen bleibt das Kaltschweißen: OK 92.18 (E Ni-CI) oder UTP 86 FN (E NiFe-CI), 2,5–3,2 mm, Raupen von wenigen Zentimetern, jede Raupe gehämmert. CCh-4 aus der Tabelle verlangt Vorwärmen des ganzen Teils auf 400–600 °C — eine Werkstattarbeit, keine für die Baustelle. Mehr unter Gusseisen schweißen.
Rücktrocknung nach Gruppen — die Spalte lesen
| Gruppe | Rücktrocknung im Katalog | Was in der Praxis |
|---|---|---|
| Rutil | 70–100 °C | Nur nach Feuchteaufnahme |
| Basisch | 250–400 °C (OK 48.00 — 350 °C, UONI — 350–400 °C) | Nach jeder geöffneten Packung, 1–2 Stunden nach Datenblatt, dann Köcher |
| Edelstahl | 150–350 °C (ESAB — 350 °C) | Trocken halten wie basische |
| Gusseisen | 100–250 °C | Nach der Zeile der jeweiligen Marke |
| CrMo | 300–400 °C | Wie basische, mit Köcher |
| Zellulose | — | Nie rücktrocknen |
Zwei Stunden bei 350 °C für OK 48.00 und bei 300–350 °C für FOX EV 50 stammen aus den Datenblättern der Hersteller. Für UONI 13/45 und 13/55 nennen die Pässe von SpetsElektrod 350–400 °C, 1 Stunde (bei 13/55 1–2 Stunden), ESAB-SVEL 350–400 °C, 2 Stunden. Nicht jedes Werk ist sich einig: MEZ (Magnitogorsk) gibt für seine UONI-13/55 250–300 °C, 1 Stunde an — deshalb gilt das Etikett auf der Packung vor dieser Tabelle. Die Stäbe kommen lose in den Ofen, ohne Karton und Folie. Wie oft rückgetrocknet werden darf, begrenzt der Hersteller — deshalb das Datum jeder Trocknung auf die Packung schreiben.
Typische Fehler und woran man sie erkennt
- Rutil statt basisch am Träger. Die Naht sieht sauber aus, der Fehler zeigt sich erst als Riss. Einziger Schutz: den Buchstaben der Umhüllung in der Einstufung vor dem Schweißen prüfen.
- Basische aus einer seit einer Woche offenen Packung. Poren an der Oberfläche und im Bruch, ein spuckender Lichtbogen. Bild und Ursachen unter Poren in der Schweißnaht.
- Zellulose rückgetrocknet. Der Lichtbogen verliert seinen Druck, die Wurzel schweißt nicht mehr durch.
- Ersatz nach Namen. „7018“ auf dem Karton sagt nichts über die Kerbschlagklasse — die EN-ISO-Einstufung mitlesen.
Häufige Fragen
Wie lese ich E 42 4 B 42 H5?
E ist die Stabelektrode, 42 die Festigkeitsklasse (420 MPa Streckgrenze), 4 die Kerbschlagklasse (47 J bei −40 °C), B die basische Umhüllung, die erste 4 die Ausbringung, die zweite die Positionen, H5 der Wasserstoff unter 5 ml/100 g.
Kann ich eine Marke durch eine andere ersetzen?
Nach drei Kriterien in dieser Reihenfolge: Festigkeitsklasse, Kerbschlagklasse, Umhüllungstyp. Bei den ersten beiden gleich oder höher — und an einer kritischen Verbindung nie eine basische durch eine rutile ersetzen.
Wie lange darf eine basische Elektrode draußen liegen?
Eine feste Zahl ohne Datenblatt gibt es nicht. Beispiele aus Herstellerangaben: Hobart nennt für seine E7018 H4R nach AWS D1.1 höchstens 9 Stunden, nach AWS D1.5 4 Stunden; ESAB lässt Elektroden aus einer geöffneten VacPac 9 Stunden an der Luft. Im beheizten Köcher bei 100–150 °C bleibt sie trocken. Hat sie länger gelegen, ist sie keine wasserstoffkontrollierte Elektrode mehr und wird nach ihrer Zeile rückgetrocknet — bei den meisten basischen dieses Katalogs 300–400 °C, ein bis zwei Stunden.
Wie liest man die Bezeichnung von Edelstahl-Elektroden?
Die Einstufung nach EN ISO 3581 nennt die Chemie des Schweißguts: E 19 9 L R heißt 19 % Chrom, 9 % Nickel, niedriger Kohlenstoff (L) und rutile Umhüllung, nach AWS E308L-17 (OK 61.30). E 19 12 3 L ist 316L mit Molybdän (OK 63.30), E 23 12 L ist 309L für Schwarz-Weiß-Verbindungen (OK 67.60), E 19 9 Nb die niobstabilisierte, E347.
Welche basischen Elektroden laufen mit Wechselstrom?
In diesem Katalog drei: OK 53.70, Böhler FOX EV 50 und Lincoln Basic 7018 — ihre Stromspalte zeigt „AC / DC+“. OK 48.00 steht im aktuellen ESAB-Datenblatt nur mit Gleichstrom, Elektrode am Pluspol, ebenso wie UONI 13/45, UONI 13/55 und OZS-18.
Aktualisiert: