Каталог марок електродів
Ходові марки електродів в одній таблиці: покриття, рід струму, класифікація за EN ISO і AWS, діаметри та режим прожарювання. Пошук фільтрує в міру введення — можна шукати і за маркою, і за класифікацією, і за призначенням.
Класифікація й режим прожарювання в різних виробників і різних редакціях відрізняються. Ця таблиця потрібна, щоб зорієнтуватися й підібрати заміну; остаточні дані — на упаковці та в паспорті партії. Якщо цифри розійшлися, праві вони, а не ми.
Нічого не знайдено. Спробуйте інше слово або перегляньте розділи повністю.
Вуглецева сталь — рутилові
| Марка | Покриття | Струм | Класифікація | Ø, мм | Прожарювання | Примітка |
|---|---|---|---|---|---|---|
| АНО-21 | R | AC / DC± | E 43 0 R(C) 11 | 2,0–4,0 | 70–100 °C | частий вибір для навчання |
| АНО-4 | R | AC / DC± | E 46 0 RR 12 | 3,0–5,0 | 70–100 °C | упевнено працює на змінному струмі |
| МР-3 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | частий вибір для навчання |
| ОЗС-12 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | |
| ESAB OK 46.00 | RC | AC / DC± | E 42 0 RC 11 | 1,6–5,0 | 70–100 °C | упевнено працює на змінному струмі |
| ESAB OK 43.32 | RA | AC / DC± | E 38 0 RA 12 | 2,0–5,0 | 70–100 °C | |
| Lincoln Omnia 46 | RC | AC / DC± | E 42 0 RC 11 | 2,0–4,0 | 70–100 °C |
Вуглецева сталь — основні
| Марка | Покриття | Струм | Класифікація | Ø, мм | Прожарювання | Примітка |
|---|---|---|---|---|---|---|
| УОНИ 13/45 | B | DC+ | E 42 4 B 20 | 2,5–5,0 | 350–400 °C | низький водень, для відповідальних швів |
| УОНИ 13/55 | B | DC+ | E 50 4 B 20 | 2,5–5,0 | 350–400 °C | тримає ударну в’язкість на морозі |
| ОЗС-18 | B | DC+ | E 50 4 B 20 | 3,0–4,0 | 250–350 °C | низький водень, для відповідальних швів |
| ESAB OK 48.00 | B | DC+ | E 42 4 B 42 H5 | 2,0–5,0 | 350 °C | низький водень, для відповідальних швів |
| ESAB OK 53.70 | B | AC / DC+ | E 42 5 B 12 H5 | 2,5–4,0 | 330–370 °C | кореневий прохід на трубопроводах |
| Böhler FOX EV 50 | B | AC / DC+ | E 42 5 B 42 H5 | 2,5–5,0 | 300–350 °C | тримає ударну в’язкість на морозі |
| Lincoln Basic 7018 | B | AC / DC+ | E 42 4 B 42 H5 | 2,5–5,0 | 250–350 °C | низький водень, для відповідальних швів |
Целюлозні — труби і спуск
| Марка | Покриття | Струм | Класифікація | Ø, мм | Прожарювання | Примітка |
|---|---|---|---|---|---|---|
| ВСЦ-4 | C | DC+ | E 42 2 C 21 | 3,0–4,0 | — | кореневий прохід на трубопроводах |
| ESAB OK 22.45 | C | DC+ | E 38 3 C 21 | 2,5–4,0 | — | сушити не можна: волога в покритті робоча |
| Lincoln Pipeliner 6P+ | C | DC+ | E 6010 | 3,2–4,0 | — | кореневий прохід на трубопроводах |
Нержавіюча сталь
| Марка | Покриття | Струм | Класифікація | Ø, мм | Прожарювання | Примітка |
|---|---|---|---|---|---|---|
| ОЗЛ-8 | R | DC+ | E 19 9 R 12 / E308-16 | 2,0–4,0 | 150–200 °C | |
| ЦЛ-11 | B | DC+ | E 19 9 Nb R / E347-15 | 2,0–4,0 | 150–200 °C | стабілізована, проти міжкристалітної корозії |
| ESAB OK 61.30 | R | AC / DC+ | E 19 9 L R 12 / E308L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 63.30 | R | AC / DC+ | E 19 12 3 L R / E316L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 67.60 | R | AC / DC+ | E 23 12 L R / E309L-17 | 2,0–4,0 | 350 °C | різнорідні з’єднання сталь + нержавійка |
| Böhler FOX CN 23/12-A | R | DC+ | E 23 12 L R / E309L | 2,5–4,0 | 150–200 °C | різнорідні з’єднання сталь + нержавійка |
Чавун
| Марка | Покриття | Струм | Класифікація | Ø, мм | Прожарювання | Примітка |
|---|---|---|---|---|---|---|
| ОЗЧ-2 | R | DC+ | Cu-Ni | 3,0–4,0 | 100–150 °C | холодне зварювання чавуну, короткими ділянками |
| ЦЧ-4 | B | DC+ | Fe-V | 3,0–4,0 | 150–200 °C | з підігрівом 400–600 °C |
| ESAB OK 92.18 | B | DC+ | E Ni-CI | 2,5–4,0 | 150–250 °C | холодне зварювання чавуну, короткими ділянками |
| UTP 86 FN | B | DC+ | E NiFe-CI | 2,5–4,0 | 150–250 °C | холодне зварювання чавуну, короткими ділянками |
Наплавлення та зносостійкість
| Марка | Покриття | Струм | Класифікація | Ø, мм | Прожарювання | Примітка |
|---|---|---|---|---|---|---|
| Т-590 | R | AC / DC± | — | 3,0–5,0 | 150–200 °C | твердість наплавлення 55–60 HRC |
| Т-620 | R | AC / DC± | — | 4,0–5,0 | 150–200 °C | твердість наплавлення 55–60 HRC |
| ESAB OK 84.58 | B | DC+ | E Fe8 | 3,2–5,0 | 200 °C | твердість наплавлення 55–60 HRC |
Теплостійкі сталі
| Марка | Покриття | Струм | Класифікація | Ø, мм | Прожарювання | Примітка |
|---|---|---|---|---|---|---|
| ЦЛ-39 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | потребує підігріву та відпуску |
| ЦУ-5 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | потребує підігріву та відпуску |
| ESAB OK 76.18 | B | DC+ | E CrMo1 B 42 H5 | 2,5–4,0 | 300–350 °C | потребує підігріву та відпуску |
Кольорові метали
| Марка | Покриття | Струм | Класифікація | Ø, мм | Прожарювання | Примітка |
|---|---|---|---|---|---|---|
| ОЗА-1 | A | DC+ | Al 99,5 | 3,0–5,0 | 150–200 °C | |
| ОЗА-2 | A | DC+ | Al-Si | 3,0–5,0 | 150–200 °C | |
| ESAB OK 96.20 | A | DC+ | E Al Si 12 | 2,5–4,0 | 150–200 °C | |
| ESAB OK 94.25 | B | DC+ | E Cu Sn A | 3,0–4,0 | 150–200 °C |
Позначення в таблиці
| Код | Покриття | Поведінка |
|---|---|---|
| R | Рутилове | Легке запалювання, рівний шов, шлак сходить сам, працює на AC |
| B | Основне | Низький водень, в’язкий метал шва, потребує DC+ і сухого зберігання |
| C | Целюлозне | Глибокий провар, багато бризок, зварювання на спуск, сушити не можна |
| A | Кисле | Прості шви в нижньому положенні |
| RC, RA, RB | Змішані | Компроміс між властивостями двох типів |

Як підібрати заміну
Марки взаємозамінні не за назвою, а за трьома параметрами. Перевіряти треба саме їх, у цьому порядку.
- Клас міцності. Перші цифри в класифікації: 42, 46, 50 — це мінімальна межа плинності металу шва в десятках МПа. Замінювати можна на рівний або вищий, але не на нижчий.
- Ударна в’язкість. Цифра після класу міцності задає температуру випробування: 0 — за +20 °C, 3 — за −30 °C, 4 — за −40 °C. Для зимового монтажу це критично.
- Тип покриття. Основний електрод не можна замінити рутиловим на відповідальному шві: у них різний вміст водню й різна пластичність металу шва.
| Задача | Що брати |
|---|---|
| Вчитися варити, паркан, каркас | МР-3, АНО-21, OK 46.00 — рутилові, прощають помилки |
| Несучі балки, товщина від 10 мм | УОНІ 13/55, OK 48.00 — основні, обов’язково DC+ |
| Монтаж узимку | Основні з індексом 4: випробування за −40 °C |
| Корінь на трубопроводі | ВСЦ-4, OK 22.45 — целюлозні, зварювання на спуск |
| Нержавійка 12Х18Н10Т | ОЗЛ-8, OK 61.30; за ризику корозії — ЦЛ-11 |
| Сталь + нержавійка | OK 67.60 або інший 309L |
| Чавунна деталь | ОЗЧ-2 або OK 92.18, короткими ділянками з проковкою |
| Наплавлення по зносу | Т-590, OK 84.58 — твердість 55–60 HRC |
Зберігання та прожарювання
Колонка «Прожарювання» в таблиці — це режим відновлення після того, як пачка простояла відкритою. Основні електроди набирають вологу за кілька годин, і водень із неї спричиняє холодні тріщини, іноді через добу після зварювання. Практичний порядок такий:
- Нерозпечатана пачка в сухому приміщенні зберігається без обмежень.
- Розкриту пачку основних електродів тримають у термопеналі за 100–150 °C.
- Відсирілі прожарюють за режимом із таблиці; для основних за картою або паспортом виробника — 1–2 години.
- Повторне прожарювання допускається обмежену кількість разів — покриття деградує.
- Целюлозні не сушать узагалі.
Скільки електродів піде на конкретний шов, рахується в калькуляторі витрат, а струм під обраний діаметр — у калькуляторі струму.
Як читати рядок каталогу
Кожен рядок таблиці відповідає на шість питань, які ставлять собі біля прилавка. Візьмемо два сусідні рядки з групи основних — саме їх плутають найчастіше:
- ESAB OK 48.00 — покриття B, струм DC+, класифікація E 42 4 B 42 H5, діаметри 2,0–5,0 мм, прожарювання 350 °C.
- УОНІ 13/55 — покриття B, струм DC+, класифікація E 50 4 B 20, діаметри 2,5–5,0 мм, прожарювання 350–400 °C.
Обидва основні, але це не одне й те саме. В УОНІ вищий клас міцності (50 проти 42), клас ударної в’язкості однаковий (4 — випробування за −40 °C), зате в OK 48.00 гарантований водень H5. У колонці «Струм» в обох DC+: жоден не підходить для трансформатора змінного струму, обом потрібен випрямляч або інвертор із плюсом на електродотримачі. Різниться й прожарювання: 350 °C в OK 48.00 і 350–400 °C у паспортах УОНІ. Колонка «Примітка» підказує типове застосування, але рішення приймають за класифікацією.
Аналоги: ESAB, Lincoln, Böhler, УОНІ та АНО в одній таблиці
Нижче — ті самі рядки каталогу, розкладені за завданнями. Марки в одному рядку мають однаковий тип покриття й призначення; чи рівноцінні вони на конкретному шві, вирішує порівняння класифікацій за трьома кроками, описаними вище.
| Група | АНО, МР, УОНІ, ОЗЛ… | ESAB | Lincoln | Böhler / UTP |
|---|---|---|---|---|
| Рутилові загального призначення | АНО-21, АНО-4, МР-3, ОЗС-12 | OK 46.00, OK 43.32 | Omnia 46 | — |
| Основні низьководневі | УОНІ 13/45, УОНІ 13/55, ОЗС-18 | OK 48.00, OK 53.70 | Basic 7018 | FOX EV 50 |
| Целюлозні для труб | ВСЦ-4 | OK 22.45 | Pipeliner 6P+ | — |
| Нержавіючі 308L / 347 | ОЗЛ-8, ЦЛ-11 | OK 61.30 | — | — |
| Нержавіючі 316L | — | OK 63.30 | — | — |
| Різнорідні 309L | — | OK 67.60 | — | FOX CN 23/12-A |
| Чавун | ОЗЧ-2, ЦЧ-4 | OK 92.18 | — | UTP 86 FN |
| Наплавлення | Т-590, Т-620 | OK 84.58 | — | — |
| Теплостійкі CrMo | ЦЛ-39, ЦУ-5 | OK 76.18 | — | — |
Найточніша пара в каталозі — OK 48.00 і Lincoln Basic 7018: однакова класифікація E 42 4 B 42 H5; розходяться вони за струмом — у Basic 7018 в таблиці AC / DC+, в OK 48.00 лише DC+. У Böhler FOX EV 50 той самий клас міцності, але індекс ударної в’язкості 5 — на морозі це десять градусів запасу в температурі випробування, — і він працює на змінному струмі. Якщо за проєктом потрібен метал шва класу 50, з основних у каталозі підходять УОНІ 13/55 та ОЗС-18 (E 50 4 B 20). У нержавіючій групі заміну добирають за складом наплавлення: 308L не замінить 316L, бо в ньому немає молібдену, який є в основному металі 1.4404.
Якщо апарат лише змінного струму
Старий трансформатор без випрямляча звужує вибір до рядків, де колонка «Струм» починається з AC. У цьому каталозі це вся рутилова група (АНО-21, АНО-4, МР-3, ОЗС-12, OK 46.00, OK 43.32, Omnia 46), три основні (OK 53.70, FOX EV 50, Basic 7018), нержавіючі ESAB (OK 61.30, OK 63.30, OK 67.60) і наплавні Т-590 та Т-620. В OK 48.00, УОНІ, ОЗС-18, целюлозних, ОЗЛ-8, ЦЛ-11, FOX CN 23/12-A і чавунних у таблиці лише DC+: на змінному дуга рветься, а електрод прилипає до металу. Якщо прилипає й правильна марка — причини розібрані в статті чому прилипає електрод.
Приклади підбору по кроках
Ворота з профілю 40×40×2 на інверторі
Конструкційна сталь, шов невідповідальний, досвіду небагато. Вистачить рутилового покриття: АНО-21 або OK 46.00. На стінку 2 мм беруть найменший діаметр із рядка — 2,0 мм в АНО-21, 1,6–2,0 мм в OK 46.00. Прожарювання лише якщо пачка відсиріла: 70–100 °C.
Балка S355, лист 12 мм, монтаж узимку
Границя текучості S355 — 355 МПа, отже клас 42 (420 МПа) іде із запасом. Робота надворі в мороз вимагає індексу ударної в’язкості 4 або 5, товщина 12 мм — низького водню. Вибір: OK 48.00 або FOX EV 50, за DC+ годиться й УОНІ 13/55; діаметр 3,0–4,0 мм. Перед зміною — прожарювання за таблицею, потім термопенал 100–150 °C біля поста. Чи потрібен підігрів, перевірить калькулятор підігріву.
Кронштейн із чорної сталі до листа 12Х18Н10Т
З’єднання різнорідне: наплавлення 308L на межі з вуглецевою сталлю розбавляється й втрачає стійкість. Потрібна група — 309L: OK 67.60 або FOX CN 23/12-A. Чому саме вона, пояснює стаття про зварювання різнорідних сталей.
Тріснутий чавунний корпус
Без печі для підігріву лишається холодний спосіб: ОЗЧ-2, OK 92.18 (E Ni-CI) або UTP 86 FN (E NiFe-CI), діаметр 3,0 мм, ділянки по кілька сантиметрів, проковування кожного валика. ЦЧ-4 з таблиці потребує підігріву всієї деталі до 400–600 °C — це робота для майстерні, а не на місці. Подробиці — у статті про зварювання чавуну.
Прожарювання за групами — як читати колонку
| Група | Прожарювання в каталозі | Що робити на практиці |
|---|---|---|
| Рутилові | 70–100 °C | Лише якщо відсиріли |
| Основні | 250–400 °C (OK 48.00 — 350 °C, УОНІ — 350–400 °C) | Після кожного розкриття пачки, 1–2 години за паспортом, потім термопенал |
| Нержавіючі | 150–350 °C (ESAB — 350 °C) | Берегти від вологи як основні |
| Чавунні | 100–250 °C | За рядком конкретної марки |
| Теплостійкі CrMo | 300–400 °C | Як основні, з термопеналом |
| Целюлозні | — | Не прожарювати |
Дві години за 350 °C для OK 48.00 і за 300–350 °C для FOX EV 50 — дані технологічних карт виробника. Для УОНІ 13/45 і 13/55 паспорти СпецЕлектроду дають 350–400 °C, 1 годину (для 13/55 — 1–2 години), ЕСАБ-СВЕЛ — 350–400 °C, 2 години. Не всі заводи згодні: МЕЗ дає для своїх УОНІ-13/55 250–300 °C, 1 годину, — тому етикетка на пачці важить більше за цю таблицю. Електроди розкладають у печі розсипом, без картону й плівки. Кількість циклів прожарювання обмежує виробник — тому дату кожного прожарювання варто писати просто на пачці.
Типові помилки і як їх побачити
- Рутил замість основного на балці. Шов виглядає гарно, а дефект проявляється лише тріщиною. Єдиний спосіб — перевірити літеру покриття в класифікації до зварювання.
- Основні з пачки, розкритої тиждень тому. Пори на поверхні та в зламі, дуга стріляє. Картина й причини — у статті про пори у шві.
- Прожарювання целюлозних. Дуга втрачає «жорсткість», корінь перестає проварюватися наскрізь.
- Заміна за назвою. «7018» на пачці нічого не каже про індекс ударної в’язкості — треба дочитати класифікацію EN ISO.
Часті питання
Чим замінити УОНІ 13/55, якщо його немає в наявності?
За класифікацією найближчий у каталозі — ОЗС-18 (E 50 4 B 20, як і в УОНІ 13/55). ESAB OK 48.00, Böhler FOX EV 50 і Lincoln Basic 7018 теж основні й низьководневі, але мають клас міцності 42: вони підходять, якщо проєкт вимагає металу шва не вище 420 МПа. FOX EV 50 і Basic 7018 на відміну від УОНІ працюють і на змінному струмі, OK 48.00 за чинною картою ESAB — лише на постійному. Перевіряти треба клас міцності й ударну в’язкість у класифікації, а не назву.
Що означає запис E 42 5 B 42 H5?
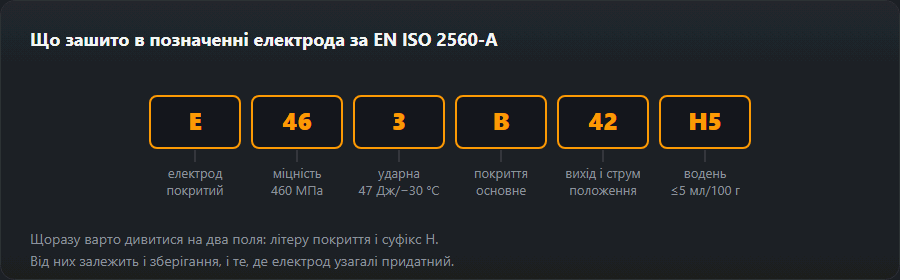
E — електрод, 42 — межа плинності 420 МПа, 5 — ударна в’язкість 47 Дж за −50 °C, B — основне покриття, 4 — вихід наплавленого металу 105–125 % і рід струму, на якому електрод класифіковано (постійний), 2 — положення: усі, крім вертикалі зверху вниз, H5 — водень не більше 5 мл/100 г. Дві цифри після B — це два окремі поля EN ISO 2560-A, а не одне число. Повний розбір маркування — у статті про типи покриття.
Чому в целюлозних електродів у графі прожарювання прочерк?
Бо їх не можна сушити як основні. Волога в целюлозному покритті бере участь в утворенні захисного газу: за високотемпературного сушіння вона вигорає, і електрод втрачає властивості. Максимум — легкий підігрів до 70–80 °C.
Як читати маркування електродів для нержавійки?
Класифікація EN ISO 3581 називає склад наплавлення: E 19 9 L R — 19 % хрому, 9 % нікелю, низький вуглець (L) і рутилове покриття, за AWS це E308L-17 (OK 61.30). E 19 12 3 L — 316L із молібденом (OK 63.30), E 23 12 L — 309L для з’єднань сталь + нержавійка (OK 67.60), E 19 9 Nb — стабілізована ніобієм, E347 (ЦЛ-11).
Якими основними електродами можна варити на змінному струмі?
У цьому каталозі трьома: OK 53.70, Böhler FOX EV 50 і Lincoln Basic 7018 — у них у колонці струму «AC / DC+». OK 48.00 за чинною картою ESAB варять постійним струмом із плюсом на електроді, як і УОНІ 13/45, УОНІ 13/55 та ОЗС-18.
Скільки прожарювати основні електроди?
Карти виробника дають 2 години за 350 °C для OK 48.00 і за 300–350 °C для FOX EV 50; паспорти УОНІ 13/45 і 13/55 (СпецЕлектрод, ЕСАБ-СВЕЛ) — 350–400 °C, 1–2 години. Після прожарювання електроди переходять у термопенал 100–150 °C і беруться звідти в міру роботи. Рутилові прожарюють лише якщо відсиріли, при 70–100 °C.
Оновлено: