Типи покриття електродів: яке обрати під задачу
Стрижень у більшості електродів для конструкційної сталі майже однаковий — різницю між «варить легко» і «варить як треба» створює покриття. Розбираємо чотири основні типи, маркування EN ISO 2560 та AWS A5.1 і режими прожарювання.
Коротка відповідь
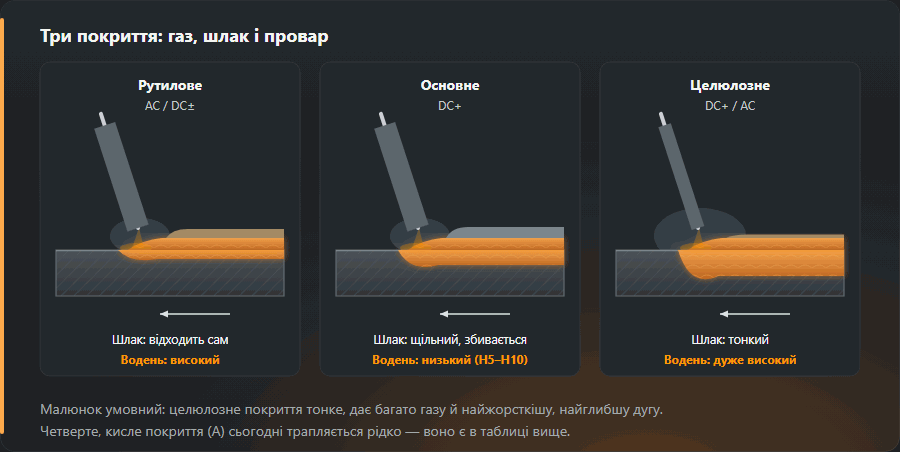
Рутилове покриття дає легке запалювання, м’яку дугу й роботу на змінному струмі, але більше водню та меншу ударну в’язкість, тому підходить для кронштейнів, рам і ремонту. Основне покриття дає найнижчий водень (H5–H10) і ударну в’язкість 47 Дж за −30 °C, працює зазвичай на DC+ і потребує прожарювання 300–350 °C протягом 2 годин, а потім зберігання в пеналі за 100–150 °C; це вибір для відповідальних з’єднань. Целюлозне дає глибокий провар і зварювання згори вниз на трубопроводах, і сушити його не можна. Рутилове й основне за пунктами — нижче.
Що робить покриття
- Захищає. Згораючи, дає газ, який витісняє повітря із зони дуги.
- Накриває шлаком. Уповільнює охолодження й не дає кисню та азоту потрапити в метал, поки той ще гарячий.
- Легує. Через покриття у шов вводять марганець, кремній, нікель — стрижень при цьому лишається простим маловуглецевим дротом.
- Стабілізує дугу. Сполуки калію й натрію, що легко іонізуються, полегшують запалювання, але на змінному струмі дугу утримує передусім калій: калієві E6011 і E7016 працюють на AC, а їхні натрієві аналоги E6010 і E7015 — лише на DC+.
Чотири типи
| Тип | EN ISO | Струм | Шлак | Водень | Де застосовують |
|---|---|---|---|---|---|
| Рутилове АНО-21, МР-3, OK 46.00 | R, RR, RC | AC / DC± | Відходить сам | Високий | Загальні конструкції, ремонт, навчання |
| Основне УОНІ 13/55, OK 48.00 | B | DC+ як правило | Щільний, збивається | Низький (H5–H10) | Навантажені шви, товстий метал, мороз |
| Целюлозне ВСЦ-4, OK 22.45 | C | DC+ / AC | Тонкий | Дуже високий | Корінь труб, зварювання на спуск |
| Кисле АНО-6, ОММ-5 | A | AC / DC | Легко відділяється | Середній | Невідповідальні шви в нижньому положенні |

Маркування
EN ISO 2560-A
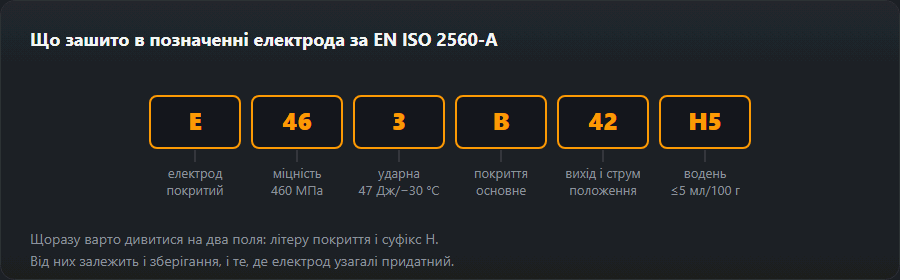
Приклад: E 46 3 B 42 H5

| Знак | Що означає |
|---|---|
E | Електрод для ручного дугового зварювання |
46 | Мінімальна границя текучості металу шва, 460 МПа |
3 | Ударна в’язкість 47 Дж за −30 °C |
B | Тип покриття: основне |
42 | 4 — вихід наплавленого металу 105–125 %, класифікація на постійному струмі (AC — лише якщо його дозволяє виробник); 2 — положення: усі, крім вертикалі згори вниз |
H5 | Водень не більше ніж 5 мл на 100 г |
AWS A5.1
| Позначення | Покриття | Струм | Аналог за типом |
|---|---|---|---|
E6013 | Рутилове | AC / DC± | МР-3, АНО-21 |
E7018 | Основне, низьководневе | AC / DC+ | УОНІ 13/55 (DC+) |
E6010 | Целюлозне | DC+ | ВСЦ-4 |
E6011 | Целюлозне | AC / DC+ | — |
У E7018 перші дві цифри — межа міцності в тисячах фунтів на
квадратний дюйм (70 ksi; у метричній A5.1M цей клас — 490 МПа, звідси E4918), третя — положення зварювання
(1 — усі), четверта разом із третьою — тип покриття та рід струму.
Прожарювання та зберігання
| Покриття | Температура | Час | Зберігання після |
|---|---|---|---|
| Рутилове | 70–120 °C | 1–2 год | Сухе місце, зазвичай вистачає закритої пачки |
| Основне | 300–350 °C | 2 год | Термопенал 100–150 °C, відкриту пачку — назад у сушарку |
| Целюлозне | не прожарювати | — | Зберігати сухо (шафа 40–50 °C допустима), у печі не сушити |
| Кисле | 100–150 °C | 1 год | Сухе місце |
Режими за конкретними марками (OK 48.00, FOX EV 50, УОНІ, LB-52) і скільки разів можна прожарювати — у таблиці прожарювання електродів.
Помилки з покриттям: причина, перевірка, виправлення
П’ять помилок дають більшість проблем із покритими електродами. Температури взято з таблиці прожарювання вище; якщо на пачці конкретної марки вказано інше, правий виробник.
| # | Причина | Як перевірити | Що зробити |
|---|---|---|---|
| 1 | Основні електроди пролежали ніч поза піччю | Електрод плюється й нерівно тріщить, дрібні пори на поверхні, пачка стояла відкритою | Прожарити при 300–350 °C, 2 год, потім тримати в термопеналі 100–150 °C; режими за марками — у таблиці прожарювання електродів |
| 2 | Основний електрод на змінному струмі | На пачці «лише DC+»; дуга нестійка, електрод прилипає | Варити на постійному струмі зворотної полярності (DC+) або взяти рутиловий чи кислий електрод |
| 3 | Довга дуга основним електродом | Дуга довша за діаметр електрода, пори по шву | Тримати коротку дугу, приблизно в діаметр електрода, по чистому металу |
| 4 | Целюлозні електроди прожарили разом з основними | Літера C у позначенні, а електроди побували в печі | Целюлозні не прожарювати; зберігати сухо, шафа 40–50 °C допустима |
| 5 | Рутиловий електрод на навантаженому шві, товстому металі чи на морозі | Літера R, RR або RC у позначенні й немає індексу H | Взяти прожарений основний електрод з індексом H5–H10 і перевірити, чи потрібне підігрівання |
Відсирілий основний електрод вносить водень, а водень разом із гартівною структурою й напруженнями дає холодні тріщини — інколи через добу після зварювання. Саме тому режим прожарювання зазначено на кожній пачці, а на об’єктах ведуть журнал сушіння. Перевірити, чи потрібен ще й підігрів, можна в калькуляторі вуглецевого еквівалента.
Як обрати
- Вчитеся варити, паркан, каркас, некритичний ремонт — рутилове. Дешевше, прощає помилки, працює від побутового апарата.
- Несучі балки, товщина від 10 мм, робота взимку, динамічні навантаження — основне. Як правило, DC+ і обов’язково сухе покриття.
- Корінь на трубопроводі, зварювання на спуск — целюлозне.
- Нержавійка, чавун, наплавлення — спеціалізовані марки: ОЗЛ-8 і OK 61.30, ОЗЧ-2, наплавлювальні Т-590.
Рутиловий чи основний: порівняння за пунктами
- Запалювання. Рутиловий запалюється легко, зокрема повторно. В основного на торці лишається «козирок», його треба збивати, а запалювати краще попереду шва з поверненням у кратер.
- Рід струму. Рутиловий — змінний або постійний будь-якої полярності. Основний — як правило, постійний DC+.
- Шлак. У рутилового відходить сам, в основного щільний, його доводиться збивати між проходами.
- Водень і тріщини. Рутиловий дає багато водню в шві, основний — мало (H5–H10). Для товстого металу, сталей, що гартуються, і роботи на морозі це вирішальний пункт.
- В’язкість шва. В основного E 46 3 B гарантовано 47 Дж за −30 °C. У рутилових марок цифра в’язкості зазвичай скромніша — див. розбір другого позначення нижче.
- Зберігання. Рутиловому досить сухого місця й прожарювання 70–120 °C, якщо відсирів. Основний прожарюють за 300–350 °C і тримають у термопеналі за 100–150 °C.
- Рука зварника. Рутиловий прощає довгу дугу й брудний метал. Основний вимагає короткої дуги й зачищення: довга дуга з ним — це пори.
Другий приклад маркування: E 38 0 RC 11
Таке позначення стоїть на багатьох електродах загального призначення. Розбір за EN ISO 2560-A (таблиці 1A, 2A, 5A і 6A норми; звірено також за пам’яткою Elga до цього стандарту):
E— електрод для ручного дугового зварювання.38— границя текучості металу шва не нижче 380 МПа.0— ударна робота 47 Дж за 0 °C. Порівняйте з «3» в основного електрода: там −30 °C.RC— рутилово-целюлозне покриття.- Перша
1— вихід металу до 105 %, змінний і постійний струм. - Друга
1— усі положення, зокрема вертикаль згори донизу.
За тими самими таблицями читається й «42» з першого прикладу: 4 —
вихід металу 105–125 % і лише постійний струм, 2 — усі
положення, крім вертикалі згори донизу. Символу водню в E 38 0 RC 11
немає: у рутилових його зазвичай не вказують.
Який електрод узяти: п’ять ситуацій
- Паркан, навіс, рама на побутовому інверторі. Рутиловий 2,5–3,2 мм. Струм — за калькулятором струму.
- Стик балки 12 мм, навантажений вузол. Основний, прожарений, на DC+. Корінь тоншим, заповнення 4 мм.
- Робота на морозі. Основний: низький водень і в’язкість за від’ємної температури. Плюс перевірка, чи потрібне підігрівання.
- Корінь трубопроводу згори донизу. Целюлозний, DC+ або змінний струм; його не прожарюють.
- Є лише трансформатор змінного струму. Рутиловий або кислий; основний на змінному залипатиме, якщо на пачці не вказано змінний струм.
Якщо електрод усе ж прилипає, покрокова перевірка — у статті чому прилипає електрод, а скільки електродів піде на шов, порахує калькулятор витрати.
Норми та джерела
Видання стандарту, пункт або таблиця і що з них бере ця сторінка. Номери звірено зі змістом, який публікують видавці стандартів; повні тексти продають органи зі стандартизації.
- EN ISO 2560:2020, п. 5 — як читати позначення покритого електрода поле за полем
- EN ISO 2560:2020, п. 5.5, дод. B, C — позначення типів покриття та їхні описи
Часті питання
Чим УОНІ 13/55 відрізняється від МР-3?
Типом покриття. МР-3 — рутиловий: легко запалюється, прощає бруд і змінний струм, шлак сам відходить. УОНІ 13/55 — основний: метал шва пластичніший і майже без водню, але потрібен постійний струм зворотної полярності, сухе покриття й упевненіша рука. Перший — для парканів і каркасів, другий — для відповідальних і навантажених швів.
Чи треба прожарювати целюлозні електроди?
Навпаки — їх не можна сушити як основні. Волога в целюлозному покритті бере участь у роботі: за високої температури вона вигорає, і електрод втрачає властивості. Їх не прожарюють зовсім (ESAB це забороняє, Lincoln не рекомендує) — зберігають сухими, допустима шафа 40–50 °C.
Що означає H5 у маркуванні електрода?
Вміст дифузійного водню в наплавленому металі — не більш як 5 мл на 100 г. Що нижче число, то менший ризик холодних тріщин. Для товстого металу й сталей із високим вуглецевим еквівалентом беруть H5 або H10.
Чи можна варити основними електродами на змінному струмі?
Як правило, ні: основне покриття розраховане на постійний струм зворотної полярності (DC+), на змінному дуга нестійка й електрод липне. У деяких марок класу E7018 змінний струм допущено — це написано на пачці. Якщо на пачці лише DC+, трансформатор змінного струму не підійде.
Що означає RC у маркуванні електрода?
Рутилово-целюлозне покриття за EN ISO 2560-A. Такий електрод запалюється як рутиловий, але завдяки целюлозі краще тримає вертикаль. Поруч бувають R — рутилове, RR — товсте рутилове, RB — рутилово-основне, B — основне, C — целюлозне.
Оновлено: