Який струм і діаметр електрода обрати для товщини металу
Зведена таблиця для ручного дугового зварювання: від товщини деталі до діаметра електрода й до діапазону струму в усіх положеннях. Значення — для рутилових електродів по низьковуглецевій сталі.
Коротка відповідь
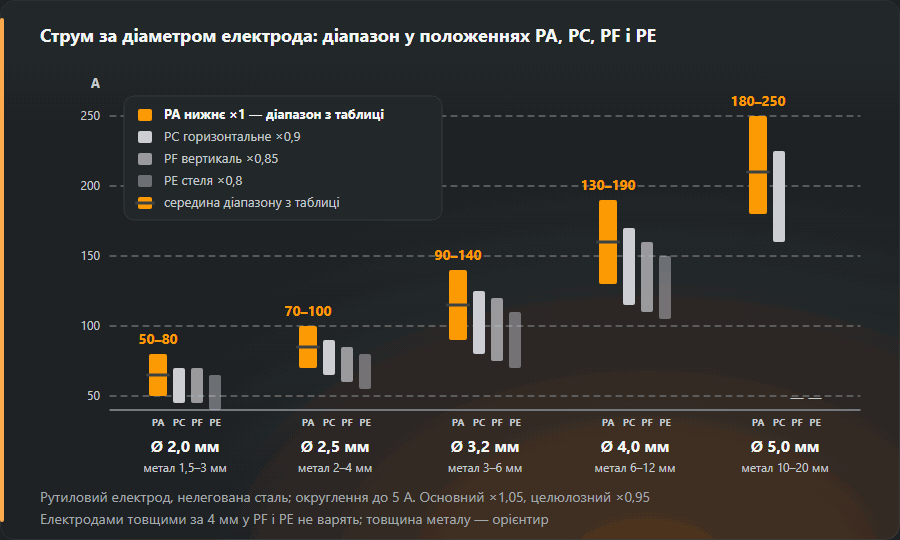
У нижньому положенні: 2,0 мм — 50–80 А, 2,5 мм — 70–100 А, 3,0 мм — 80–130 А, 3,2 мм — 90–140 А, 4,0 мм — 130–190 А. Калькулятор струму додає поправку на положення й покриття та перевіряє, чи пасує діаметр до товщини.

Основна таблиця
| Товщина, мм | Електрод, мм | Нижнє, А | Горизонт., А | Вертикаль, А | Стеля, А |
|---|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–55 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 65–90 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–115 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 80–125 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 115–170 | 110–160 | 105–150 |
| 10–20 | 5,0 | 180–250 | 160–225 | — | — |
| від 16 | 6,0 | 230–320 | 205–290 | — | — |
Електродами 5 і 6 мм у вертикальному та стельовому положенні практично не варять: ванна виходить завеликою і не втримується. Для цих положень беруть електрод не товщий за 4 мм і ведуть у кілька проходів.

Поправка на покриття
| Покриття | Типові марки | Коефіцієнт | Струм |
|---|---|---|---|
| Рутилове | АНО-21, МР-3, OK 46.00 | 1,00 | AC / DC± |
| Основне | УОНІ 13/55, OK 48.00 | 1,05 | DC+ |
| Целюлозне | ВСЦ-4, OK 22.45 | 0,95 | DC+ / AC |
| Кисле | АНО-6, ОММ-5 | 1,00 | AC / DC |
Картка електрода: струм, штук у кілограмі й затемнення за діаметром
Один рядок на діаметр — для налаштування апарата. Кнопка «Аркуш на стіну» вище друкує лише таблиці, великим шрифтом, щоб читати з робочого місця.
| Ø, мм | Товщина, мм | Нижнє, А | Вертикаль, А | Стеля, А | Довжина, мм | шт./кг | Затемнення DIN (MMA) |
|---|---|---|---|---|---|---|---|
| 2,0 | 1,5–3 | 50–80 | 45–70 | 40–65 | 300 | 80 | 10 |
| 2,5 | 2–4 | 70–100 | 60–85 | 55–80 | 350 | 44 | 10–11 |
| 3,0 | 3–5 | 80–130 | 70–110 | 65–105 | 350 | 30 | 10–11 |
| 3,2 | 3–6 | 90–140 | 75–120 | 70–110 | 350 | 27 | 11 |
| 4,0 | 6–12 | 130–190 | 110–160 | 105–150 | 450 | 13 | 11–12 |
| 5,0 | 10–20 | 180–250 | — | — | 450 | 8 | 12 |
Прожарювання залежить від покриття, а не від діаметра: рутилові 70–120 °C (1–2 год), основні 300–350 °C (2 год), целюлозні не прожарюють. Якщо на пачці вашої марки вказано інше, вірте пачці.
Діаметр електрода і товщина металу
Та сама таблиця з іншого боку: від товщини деталі до діаметра електрода. Де підходять два або три діаметри, тонкий беруть для вертикалі, стелі та стику із зазором, товстий — для нижнього положення.
| Товщина металу, мм | Електрод, мм | Струм у нижньому положенні, А |
|---|---|---|
| 1 | 1,6 | 40–60 |
| 1,5 | 1,6 / 2,0 | 40–60 / 50–80 |
| 2 | 1,6 / 2,0 / 2,5 | 40–60 / 50–80 / 70–100 |
| 3 | 2,0 / 2,5 / 3,0 / 3,2 | 50–80 / 70–100 / 80–130 / 90–140 |
| 4 | 2,5 / 3,0 / 3,2 | 70–100 / 80–130 / 90–140 |
| 5 | 3,0 / 3,2 | 80–130 / 90–140 |
| 6 | 3,2 / 4,0 | 90–140 / 130–190 |
| 10 | 4,0 / 5,0 | 130–190 / 180–250 |
| 12 | 4,0 / 5,0 | 130–190 / 180–250 |
| 16 | 5,0 / 6,0 | 180–250 / 230–320 |
| 20 | 5,0 / 6,0 | 180–250 / 230–320 |
Кожен діаметр окремо — струм за положеннями, штуки в пачці, прожарювання і який потрібен апарат: Електрод 2 мм · Електрод 2,5 мм · Електрод 3 і 3,2 мм · Електрод 4 мм.
Скільки електродів у кілограмі
| Діаметр, мм | шт. в 1 кг, довжина 300 мм | шт. в 1 кг, довжина 350 мм | шт. в 1 кг, довжина 450 мм |
|---|---|---|---|
| 2,0 | 80 | 68 | 53 |
| 2,5 | 51 | 44 | 34 |
| 3,0 | 35 | 30 | 24 |
| 3,2 | 31 | 27 | 21 |
| 4,0 | 20 | 17 | 13 |
| 5,0 | 13 | 11 | 8 |
Пораховано за масою електрода з покриттям — тією самою формулою, якою калькулятор витрати електродів переводить кілограми в штуки. У пачці 5 кг електродів 3,2 × 350 мм близько 133 штук.
Струм не той: як розпізнати і що змінити
Почніть із середини діапазону, покладіть валик на обрізку й звірте його з таблицею.
| Симптом | Причина | Що зробити |
|---|---|---|
| Електрод прилипає, дуга гасне | Струму мало | Додати 10–15 А |
| Шов вузький, високий, без проплавлення | Струму мало | Додати струму або сповільнити ведення |
| Багато бризок, електрод червоніє | Струму забагато | Зменшити на 10–20 А, взяти тонший електрод |
| Пропалення, підрізи по кромках | Струму забагато | Зменшити струм, коротше затримуватися на кромці |
| Ванна стікає у вертикалі | Струм завеликий для положення | Знизити на 15 % проти нижнього |
Порахувати під свій випадок
Таблиця дає діапазон, а калькулятор струму одразу застосовує поправки на положення й покриття та перевіряє, чи той діаметр обрано під вашу товщину.
Як читати таблицю: три приклади
Порядок завжди один: товщина металу → діаметр електрода → стовпець положення → поправка на покриття. Струм усередині діапазону обирають за дрібницями — зазором, кількістю проходів, тим, наскільки прогріта деталь.
- Лист 5 мм, нижнє положення, рутил. Товщина потрапляє в рядок 3–6 мм — електрод 3,2 мм, струм 90–140 А. Починають із середини, близько 115 А.
- Кутник 4 мм, вертикальний шов. Для тонкого металу у вертикалі беруть тонший електрод: 2,5 мм, стовпець «Вертикаль» — 60–85 А. Трійка тут теж можлива, але ванну втримати важче.
- Балка 10 мм, основний електрод. Рядок 6–12 мм — електрод 4 мм, 130–190 А в нижньому положенні; поправка 1,05 на основне покриття дає 135–200 А. Стельовий шов тієї самої балки — 4 мм за 110–160 А (уже з поправкою на покриття) або трійкою в кілька проходів.
Якщо товщина потрапляє між рядками
Рядки перекриваються навмисно: одну товщину чесно варять двома діаметрами. Вибір вирішують положення й зазор.
- 3 мм — це і 2,5 (2–4 мм), і 3,0, і 3,2. У нижньому положенні без зазору — трійка, швидше й рівніше. У вертикалі, на стелі й за помітного зазору — 2,5: менша ванна, менший ризик пропалу.
- 6 мм — межа між 3,2 і 4,0. Кутовий шов унизу четвіркою кладуть за один прохід, вертикаль спокійніше вести трійкою.
- 10–12 мм — зона 4,0 і 5,0. П’ятіркою варять лише в нижньому й горизонтальному положенні; корінь у будь-якому разі кладуть тоншим електродом, а заповнюють товстим.
Нижня чи верхня межа діапазону
Діапазон у таблиці широкий — 50–60 А в електродів 3–4 мм, — і всередині нього шов поводиться по-різному.
- Ближче до нижньої межі: кореневий прохід, зазор більший за звичайний, тонка кромка, деталь уже прогріта попередніми проходами.
- Ближче до верхньої: заповнювальні проходи, кутовий шов на товстому металі в нижньому положенні, холодна масивна деталь, що швидко відводить тепло.
- Як поправляти: електрод липне й шов вузький — додати 10–15 А; багато бризок і підрізи — зменшити на 10–20 А. Докладна таблиця ознак — на сторінці калькулятора струму.
Правило «ампер на міліметр» і чому таблиця точніша
Швидка оцінка I ≈ (30…40) · d непогано працює в середині ряду:
для 3,2 мм вона дає 96–128 А, усередині табличних 90–140 А. На краях
правило помиляється: для четвірки воно дає 120–160 А, тоді як верх
табличного діапазону — 190 А, а для 1,6 мм верх правила, 64 А, виходить
за табличні 40–60 А. Тож правило — для оцінки біля апарата, таблиця — для
налаштування.
Поправка на покриття на прикладі електрода 3,2 мм
Коефіцієнт множать на обидві межі діапазону. Електрод 3,2 мм у нижньому положенні: рутил — 90–140 А, основне (×1,05) — 95–145 А, целюлозне (×0,95) — 85–135 А. Різниця невелика, важливіший рід струму: основним, як правило, потрібен постійний струм зворотної полярності (частина марок іде й на змінному), рутилові спокійно працюють і на змінному. Якщо струм на пачці відрізняється від таблиці, правий виробник.
Часті питання
Як швидко прикинути струм без таблиці?
Правилом «30–40 ампер на міліметр діаметра»: трійка — близько 100 А, четвірка — близько 150 А. Найточніше воно для електродів близько 3 мм. На тонких (1,6–2 мм) його верх уже завищений, на четвірці й товщих — занижений: табличний діапазон для 4 мм сягає 190 А.
Діаметр електрода добирають за товщиною чи за струмом?
За товщиною металу — це первинне. Діаметр задає, скільки металу можна наплавити за прохід, а струм лише обслуговує обраний діаметр. Якщо струм «не влазить» у діапазон, отже, обрано не той електрод.
Який струм потрібен для електрода 3,2 мм у вертикалі?
Рутиловим — 75–120 А, основним — 80–125 А. Це на 15 % нижче за нижнє положення: у вертикалі ванна має лишатися малою, інакше стікає. Починайте з середини діапазону й поправляйте за валиком.
Який струм для електрода 4 мм?
Рутиловим у нижньому положенні — 130–190 А, у горизонтальному — 115–170 А, у вертикалі — 110–160 А, на стелі — 105–150 А. Основною четвіркою в нижньому положенні — 135–200 А. Товщина металу під неї — від 6 до 12 мм.
Оновлено: