Вольфрамові електроди: кольори, маркування та застосування
Кольорове маркування торця за ISO 6848: яка присадка, для якого струму й якого металу підходить кожен тип, як точити і який струм витримує електрод кожного діаметра.
Колір і склад
| Позначення | Колір наконечника | Оксид | Рід струму | Де застосовують |
|---|---|---|---|---|
| WP | зелений | W ≥ 99,95 % | AC | Алюміній, магній та їхні сплави |
| WT-20 | червоний | 2 % ThO₂ | DC | Сталь, нержавійка, титан, мідь |
| WT-10 | жовтий | 1 % ThO₂ | DC | Сталь, малий і середній струм |
| WT-30 | фіолетовий | 3 % ThO₂ | DC | Сталь, великий струм |
| WC-20 | сірий | 2 % CeO₂ | AC / DC | Універсальний, добрий на малому струмі |
| WL-15 | золотистий | 1,5 % La₂O₃ | AC / DC | Універсальний |
| WL-20 | синій | 2 % La₂O₃ | AC / DC | Універсальний, найчастіший вибір |
| WZ-8 | білий | 0,8 % ZrO₂ | AC | Алюміній там, де включення неприпустимі |
| WY-20 | темно-синій | 2 % Y₂O₃ | DC | Відповідальні шви, титан, глибокий провар |
Колір — це норма, а не марка: код узято з ISO 6848 (EN 26848), тож червоний наконечник означає 2 % торію в будь-якого виробника.
Маркування задане ISO 6848 (у Європі — EN 26848), тому червоний торець у будь-якого бренду означає 2 % торію. Але трапляються нефарбовані або перефарбовані підробки: якщо дуга поводиться не так, як заявлено, річ часто саме в цьому.
Струм за діаметром електрода
| Діаметр, мм | DC−, A | AC, A | Присадка, мм |
|---|---|---|---|
| 1,0 | 15–80 | 15–55 | 1,0–1,6 |
| 1,6 | 70–150 | 60–120 | 1,6–2,0 |
| 2,0 | 100–200 | 80–160 | 1,6–2,4 |
| 2,4 | 150–250 | 120–210 | 2,0–3,0 |
| 3,2 | 220–350 | 180–280 | 2,4–4,0 |
| 4,0 | 300–450 | 240–350 | 3,0–4,0 |
Заточка

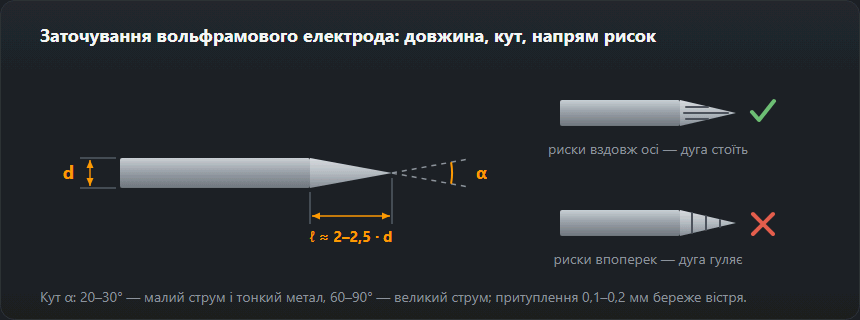
| Кут заточення | Струм | Що дає |
|---|---|---|
| 15–30° | малий | Легкий підпал, вузька дуга, глибокий і вузький провар. Швидко сідає. |
| 30–60° | середній | Компроміс: спокійна дуга і стерпний ресурс. |
| 60–90° | великий | Широка дуга, найдовший ресурс, менший ризик оплавити кінчик. |
| Кулька на кінці | AC (WP, WZ-8) | Утворюється сама на змінному струмі й тримає катодну пляму на місці. |
Часті помилки
- Поперечна заточка. Риски впоперек осі змушують дугу блукати. Точити треба вздовж, на окремому диску лише для вольфраму.
- Дотик до ванни. Забруднений кінчик дає нестабільну дугу й вольфрамові включення у шві — електрод треба переточувати, а не «випалювати».
- WT-20 на змінному струмі. Торований вольфрам на AC розтріскується й розбризкується. Для алюмінію беруть WP, WZ-8 або WL-20.
- Завеликий виліт. Поза газовим захистом вольфрам окислюється й синіє. Виліт — не більший за діаметр сопла.
Часті питання
Яким вольфрамом варити алюміній?
На змінному струмі — WP (зелений) або WZ-8 (білий); вони добре тримають кульку на торці, потрібну для AC. На інверторах із квадратною хвилею впевнено працює й WL-20 (синій), причому із заточкою на конус, а не з кулькою.
Чим замінити торований WT-20?
WL-20 (лантанований, синій) — найближча заміна за поведінкою дуги на постійному струмі, без слабкої радіоактивності торію. WC-20 (церій, сірий) краще запалюється на малих струмах і зручний для тонкого металу.
Під яким кутом точити вольфрам?
Правило: довжина конуса дорівнює 2–3 діаметрам електрода. Гостра заточка (15–30°) дає вузьку дугу й стабільне запалювання на малому струмі, тупа (60–90°) — ширшу дугу й більший ресурс на високому струмі. Точити треба вздовж осі, а не впоперек: поперечні риски відводять дугу вбік.
Оновлено: