Номери процесів зварювання за ISO 4063
111, 135, 141 — номер процесу заміняє назву всюди, де документ має читатися незалежно від мови: у WPS, у сертифікаті зварника, у протоколі WPQR і на кресленні. Нижче повна таблиця з назвами та міжнародними скороченнями.
Коротка відповідь
Номери, які трапляються найчастіше:
- 111 — Ручне дугове зварювання покритим електродом (MMA · SMAW)
- 114 — Зварювання самозахисним порошковим дротом (FCAW-S)
- 121 — Зварювання під флюсом суцільним дротом (SAW)
- 131 — Зварювання MIG суцільним дротом в інертному газі (MIG · GMAW)
- 135 — Зварювання MAG суцільним дротом в активному газі (MAG · GMAW)
- 136 — Зварювання MAG порошковим дротом із флюсом (FCAW)
- 138 — Зварювання MAG порошковим дротом із металевим осердям (MCAW)
- 141 — Зварювання TIG суцільним присадковим матеріалом (TIG · GTAW)
- 142 — Зварювання TIG без присадки (TIG)
- 311 — Газове зварювання ацетилено-кисневим полум’ям (OAW)
Як побудований номер
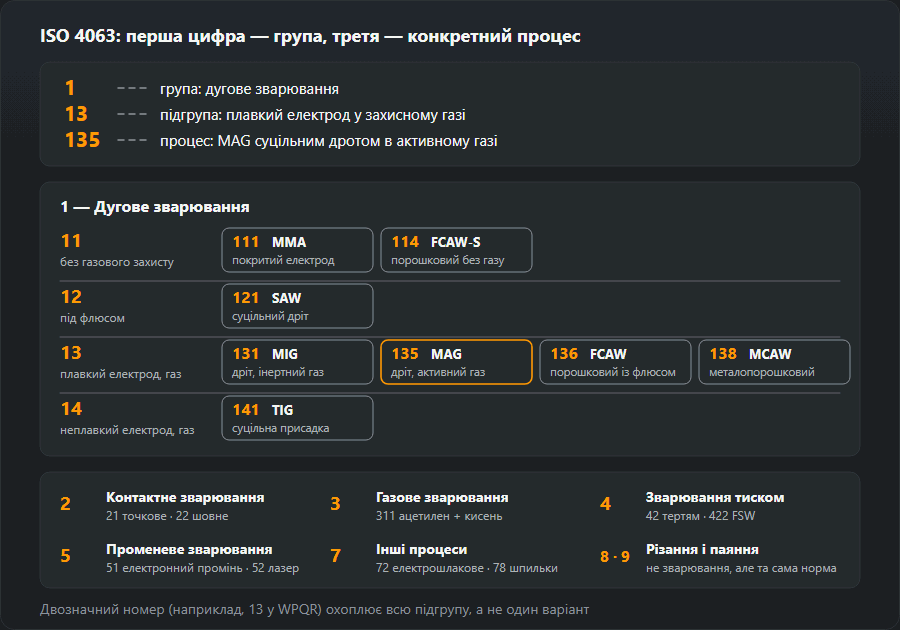
Нумерація ієрархічна й читається зліва направо. Перша цифра — група процесів: 1 — дугові, 2 — контактні, 3 — газові, 4 — тиском, 5 — променеві, 7 — інші, 8 — різання та стругання, 9 — паяння. Друга звужує групу, третя вказує конкретний процес.
На прикладі 135: 1 — дугове зварювання,
13 — дугове плавким електродом у захисному газі, 135 —
в активному газі суцільним дротом. Тому в документах трапляються й двоцифрові
номери: 13 у WPQR означає, що атестація охопила всю підгрупу,
а не один варіант.

111, 131, 135, 136, 138, 141, 311 — що означає кожен номер
Ці сім номерів — більша частина того, що стоїть у свідоцтвах зварників і в технологічних картах WPS. Про кожен нижче: що це за процес, де його застосовують і що номер обмежує на папері. Правило за всіма одне: номер покриває свій процес і нічого більше.
111 — ручне дугове зварювання покритим електродом (MMA)
Те саме «зварювання електродом». Дуга горить між стрижнем електрода і деталлю, покриття перетворюється на газ і шлак, які захищають ванну. Ні балона, ні подавального механізму — тому 111 лишається процесом монтажу, ремонту й роботи на вітрі. Платити доводиться темпом: кожен електрод — це зупинка, відбивання шлаку й нове запалювання, а кожне запалювання — місце, де може початися дефект. У коді свідоцтва 111 означає лише покритий електрод; самозахисний дріт — це вже 114. Режими й вибір електродів: ручне дугове зварювання.
131 — зварювання MIG суцільним дротом
Той самий пальник і той самий подавальний механізм, що при MAG, але газ інертний — аргон, гелій або їх суміш — і в реакціях у ванні участі не бере. Саме це потрібно алюмінію, міді та їхнім сплавам: активний газ їх окиснив би. Вуглецеву сталь варять процесом 135, і саме газ розділяє ці два номери. На напівавтоматі часто написано «MIG», хоч би який газ через нього йшов; документи так не прощають, і іспит 131 на алюмінії нічого не каже про 135 на сталі. Особливості алюмінію: зварювання алюмінію.
135 — зварювання MAG суцільним дротом
Робоча конячка металоконструкцій: суцільний дріт в активному газі — аргоні з CO₂ (група M21 за ISO 14175) або в чистому CO₂. Дріт подається безперервно, шов вариться без зупинок на заміну електрода, а замість шлаку лишаються тільки бризки й тонка склоподібна плівка. У свідоцтвах зварників металоконструкцій 135 — найчастіший процес; у WPS він стоїть разом із позначенням дроту за EN ISO 14341 і групою газу. Режими за товщиною: зварювання MIG/MAG.
136 — зварювання MAG порошковим дротом із флюсовим осердям
Дріт — трубка, заповнена флюсом. За тих самих налаштувань він плавиться швидше за суцільний, бо струм іде лише тонкою оболонкою, а шлак підтримує ванну знизу й з боків — тому 136 варить у положеннях на струмах, за яких суцільний дріт стік би з розробки. Ціна конкретна: шлак, який треба прибирати між проходами (залишений, він стає включенням), у рази більше диму, дорожчий дріт. Для свідоцтва 136 — окремий процес. Докладніше: зварювання порошковим дротом 136 і 138.
138 — зварювання MAG порошковим дротом із металевим осердям
Теж трубчастий дріт, але всередині металевий порошок замість флюсу. Шлаку майже немає, поверхня виходить чистою, продуктивність на довгих швах висока. Шов він формує слабше, ніж 136, тому в положеннях прощає менше й вимогливіший до газу. У коді свідоцтва в полі присадки стоїть M — металопорошковий дріт — там, де в суцільного було б S. Тут ISO 9606-1 робить один із небагатьох винятків: іспит на 135 покриває 138, а іспит на 138 покриває 135, тож перехід між суцільним і металопорошковим дротом нового іспиту не потребує. 136 до цього винятку не належить.
141 — зварювання TIG із суцільною присадкою (аргонодугове)
Дуга горить від неплавкого вольфрамового електрода в інертному газі, зазвичай у чистому аргоні, присадний пруток подають рукою. Найповільніший із семи й найчистіший: без бризок, без шлаку, з повним контролем ванни. Звідси його місце — корінь на трубах, нержавійка, тонкий лист, алюміній. Сталь варять постійним струмом з електродом на мінусі, алюміній — змінним заради очищення оксидної плівки. TIG без присадки — інший номер, 142. Режими й вибір вольфраму: зварювання TIG.
311 — газове зварювання ацетиленокисневим полум’ям
Дуги тут немає зовсім: тепло дає полум’я кисню з ацетиленом, пруток уводять у ванну рукою. Процес тримається там, де гріє м’якше за дугу, — лист від 0,5 до 3 мм, трубки малого діаметра, ремонт — і там, де немає електрики. Для сталі полум’я ставлять нормальне. Пропанокисневе зварювання — 312, воднево-кисневе — 313; паяння-зварювання тим самим пальником — 971, інший процес, бо основний метал не плавиться. Налаштування полум’я й діаметр прутка: газове зварювання.
135, 136 і 138 — у чому різниця
Усі три — MAG, і в цеху їх часто ведуть з одного напівавтомата. Різниця в дроті, а за ним — у шлаку й у документах:
| Номер | Дріт | Газ | Шлак | Де зазвичай |
|---|---|---|---|---|
| 135 | Суцільний | Активний | Немає | Металоконструкції, точка відліку |
| 136 | Порошковий, флюсове осердя | Активний | Є, прибирають між проходами | Товсті перерізи, зварювання в положеннях |
| 138 | Порошковий, металеве осердя | Активний | Сліди | Довгі шви, де важливе чисте облицювання |
| 114 | Порошковий, самозахисний | Немає | Є | Будова, вітер, без балона |
131, 132 і 133 — та сама трійка в інертному газі: MIG суцільним, флюсовим порошковим і металопорошковим дротом. Для документів звідси випливають дві речі. WPS, написана на 135, не стає чинною для 136 через те, що напівавтомат той самий: процес — суттєва змінна. А зварнику зі свідоцтвом на 135, який переходить на порошковий дріт, потрібне свідоцтво на 136; металопорошковий 138 — виняток, який ISO 9606-1 дозволяє покрити свідоцтвом на 135. Що покриває свідоцтво, рахує калькулятор діапазону атестації.
Повне порівняння цих трьох номерів — на практиці й на папері: різниця між 135, 136 і 138.
Таблиця номерів
1 — Дугове зварювання
| Номер | Назва процесу | Скорочення |
|---|---|---|
| 11 | Дугове зварювання плавким електродом без газового захисту | — |
| 111 | Ручне дугове зварювання покритим електродом | MMA · SMAW |
| 112 | Гравітаційне зварювання покритим електродом | — |
| 114 | Зварювання самозахисним порошковим дротом | FCAW-S |
| 12 | Зварювання під флюсом | — |
| 121 | Зварювання під флюсом суцільним дротом | SAW |
| 122 | Зварювання під флюсом стрічковим електродом | SAW |
| 125 | Зварювання під флюсом порошковим дротом | SAW |
| 13 | Дугове зварювання плавким електродом у захисному газі | — |
| 131 | Зварювання MIG суцільним дротом в інертному газі | MIG · GMAW |
| 132 | Зварювання MIG порошковим дротом із флюсом | FCAW |
| 133 | Зварювання MIG порошковим дротом із металевим осердям | MCAW |
| 135 | Зварювання MAG суцільним дротом в активному газі | MAG · GMAW |
| 136 | Зварювання MAG порошковим дротом із флюсом | FCAW |
| 138 | Зварювання MAG порошковим дротом із металевим осердям | MCAW |
| 14 | Дугове зварювання неплавким електродом у захисному газі | — |
| 141 | Зварювання TIG суцільним присадковим матеріалом | TIG · GTAW |
| 142 | Зварювання TIG без присадки | TIG |
| 143 | Зварювання TIG порошковою присадкою | TIG |
| 15 | Плазмове зварювання | — |
| 151 | Плазмово-дугове зварювання MIG | — |
| 152 | Плазмове наплавлення порошком | — |
| 153 | Плазмове зварювання дугою прямої дії | PAW |
| 185 | Зварювання магнітокерованою дугою | MIAB |
2 — Контактне зварювання
| Номер | Назва процесу | Скорочення |
|---|---|---|
| 21 | Точкове контактне зварювання | RSW |
| 22 | Шовне контактне зварювання | RSEW |
| 23 | Рельєфне зварювання | RPW |
| 24 | Стикове зварювання оплавленням | FW |
| 25 | Стикове зварювання опором | RBW |
| 291 | Контактне зварювання струмом високої частоти | HFRW |
3 — Газове зварювання
| Номер | Назва процесу | Скорочення |
|---|---|---|
| 31 | Газове зварювання киснево-паливним полум’ям | — |
| 311 | Газове зварювання ацетилено-кисневим полум’ям | OAW |
| 312 | Газове зварювання пропан-кисневим полум’ям | — |
| 313 | Газове зварювання водно-кисневим полум’ям | — |
4 — Зварювання тиском
| Номер | Назва процесу | Скорочення |
|---|---|---|
| 41 | Ультразвукове зварювання | USW |
| 42 | Зварювання тертям | FRW |
| 421 | Зварювання тертям з обертанням | RFW |
| 422 | Зварювання тертям з перемішуванням (FSW) | FSW |
| 441 | Зварювання вибухом | EXW |
| 45 | Дифузійне зварювання | DFW |
| 48 | Холодне зварювання тиском | CW |
5 — Променеве зварювання
| Номер | Назва процесу | Скорочення |
|---|---|---|
| 51 | Електронно-променеве зварювання | — |
| 511 | Електронно-променеве зварювання у вакуумі | EBW |
| 512 | Електронно-променеве зварювання в атмосфері | EBW |
| 52 | Лазерне зварювання | — |
| 521 | Зварювання твердотільним лазером | LBW |
| 522 | Зварювання газовим лазером | LBW |
| 523 | Зварювання діодним лазером | LBW |
7 — Інші процеси зварювання
| Номер | Назва процесу | Скорочення |
|---|---|---|
| 71 | Термітне зварювання | TW |
| 72 | Електрошлакове зварювання | ESW |
| 73 | Електрогазове зварювання | EGW |
| 74 | Індукційне зварювання | IW |
| 78 | Приварювання шпильок | SW |
| 783 | Приварювання шпильок витягнутою дугою з керамічним кільцем | SW |
| 784 | Приварювання шпильок витягнутою дугою, короткий цикл | SW |
| 785 | Приварювання шпильок конденсаторним розрядом | CD |
8 — Різання та стругання
| Номер | Назва процесу | Скорочення |
|---|---|---|
| 81 | Кисневе різання | — |
| 82 | Дугове різання | — |
| 821 | Повітряно-дугове різання | — |
| 822 | Киснево-дугове різання | — |
| 83 | Плазмове різання | PAC |
| 84 | Лазерне різання | LBC |
| 86 | Кисневе стругання | — |
| 87 | Повітряно-дугове стругання | — |
| 88 | Плазмове стругання | — |
9 — Паяння та пайкозварювання
| Номер | Назва процесу | Скорочення |
|---|---|---|
| 91 | Паяння твердим припоєм | B |
| 912 | Паяння твердим припоєм газовим полум’ям | — |
| 916 | Індукційне паяння твердим припоєм | — |
| 94 | Паяння м’яким припоєм | S |
| 97 | Пайкозварювання | BW |
| 971 | Газове пайкозварювання | — |
| 972 | Дугове пайкозварювання | — |
В ISO 4063 близько двохсот позицій, зокрема ті, що трапляються раз у житті. У таблиці — процеси, які бувають у цеху й у документах. Якщо в паперах трапився номер не з цього списку, його зміст читається із самої структури: перша цифра завжди вказує групу.
Де цей номер з’являється
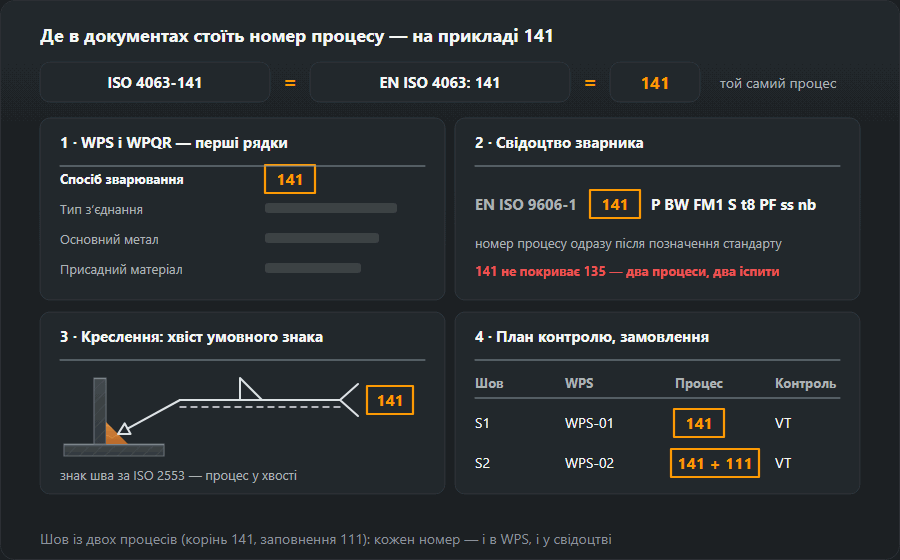
У технологічній інструкції. WPS за EN ISO 15609-1 починається з номера процесу — це один із основних параметрів, тому зміна процесу робить інструкцію недійсною й вимагає нової атестації технології.
У сертифікаті зварника. У коді допуску за EN ISO 9606-1 номер процесу стоїть одразу за позначенням норми. Допуск із номером 141 не покриває 135 — це два різні процеси і два різні іспити, незалежно від того, наскільки добре зварник володіє і тим, і тим.
У протоколі WPQR і в замовленні на зварювальні роботи, де номер лишається єдиним записом, який не можна витлумачити по-своєму: «напівавтомат» у різних цехах означає різне, а 135 всюди означає те саме.
Що стоїть за цими номерами на практиці, розбирають окремі статті: MMA, MIG/MAG і TIG. Як читається весь код допуску — у статті про іспит за EN ISO 9606.
Як читати «ISO 4063-141» і номер у документах
«ISO 4063-141», «EN ISO 4063: 141» і просто «141» означають одне й те саме: процес 141 з переліку ISO 4063. Номер трапляється в чотирьох місцях. У перших рядках WPS і WPQR — як процес, який карта описує або за яким проведено атестацію. У коді свідоцтва зварника, одразу після «EN ISO 9606-1». У хвості умовного знака шва на кресленні за ISO 2553 — як читати знак, показано на сторінці позначення швів на кресленні. І в планах контролю та випробувань, де він пов’язує кожне з’єднання з його технологією.
Коли одне з’єднання виконують двома процесами — наприклад, корінь TIG і заповнення електродом, — у кожного процесу свій номер, і кожен має бути покритий і технологією, і свідоцтвом того, хто варить цю частину з’єднання.

Часті помилки з номерами процесів
- Порошковий дріт за документами на 135. Флюсовий порошковий — це 136. Заміна котушки без заміни WPS і свідоцтва виводить з’єднання за межі обох документів. Металопорошковий 138 свідоцтво зварника на 135 покриває, але WPS однаково має його називати.
- «MIG» на все. Напівавтомати й оголошення кажуть MIG, але сталь у суміші аргону з CO₂ — це MAG, 135. 131 — інертний газ.
- Двоцифровий номер сприйнятий як процес. «13» у документі — уся підгрупа дугового зварювання плавким електродом у захисному газі, а не ще один варіант поряд зі 135.
- 311 на будь-яке полум’я. Пропан із киснем — 312, паяння-зварювання — 971: пальник той самий, процес на папері ні, бо при паянні-зварюванні кромки не плавляться.
- 114 плутають зі 111 або 136. У самозахисного дроту немає ні покриття, ні балона; у нього свій номер і свій іспит.
- 142 записано як 141. TIG без присадки — оплавлення кромок тонкого листа — це 142, окремий номер. Який із двох застосовували, видно одразу: пруток або йшов у ванну, або ні.
Часті питання
Що означає 111 у сертифікаті зварника?
Ручне дугове зварювання покритим електродом, тобто MMA. Номер 111 стоїть у коді допуску одразу після позначення норми й каже, яким процесом складався іспит — а отже, яким процесом зварник має право працювати.
Чим 135 відрізняється від 136 і 138?
Усі три — MAG, різниця в дроті. 135 — суцільний, 136 — порошковий із флюсовим осердям (дає шлак), 138 — порошковий із металевим осердям (шлаку майже немає). У документації це три різні процеси. У свідоцтві зварника 135 і 138 покривають одне одного — це виняток, записаний в ISO 9606-1, — а на 136 завжди потрібен окремий іспит.
Чи однакові номери процесів у різних країнах?
Так, у цьому й сенс ISO 4063. 141 означає TIG із суцільною присадкою і в польському WPS, і в німецькому, і в іспанському, хоча назва процесу в кожному звучить по-своєму. Тому у зварювальних документах пишуть номер, а не назву.
Що таке зварювання 311?
Газове зварювання ацетиленокисневим полум’ям: тепло дає полум’я, а не дуга, присадний пруток подають рукою. Його досі застосовують на тонкому листі, трубках малого діаметра і в ремонті там, де немає електрики. Пропанокисневе зварювання — інший номер, 312, а паяння-зварювання тим самим пальником — 971.
Чим 131 відрізняється від 135?
Газом. Обидва процеси йдуть суцільним дротом і тим самим пальником, але 131 (MIG) працює в інертному газі — аргоні, гелії або їх суміші — і потрібен для алюмінію та міді, а 135 (MAG) — в активному газі, наприклад аргоні з CO₂, і це процес для сталі. У свідоцтві це два різні процеси.
Чи можна за свідоцтвом на 135 варити порошковим дротом?
Ні. Порошковий дріт із флюсовим осердям у газі — це 136: свій номер і свій іспит. (Виняток — металопорошковий дріт 138: ISO 9606-1 дозволяє покрити його свідоцтвом на 135.) Напівавтомат і пальник можуть бути тими самими, але на папері процес — суттєва змінна, і інспектор читає номер, а не обладнання.
Оновлено: