WPS: технологічна карта зварювання
WPS відповідає на питання «як варити саме це з’єднання». Свідоцтво зварника каже, що людина вміє; карта каже, що саме й з якими параметрами робити. На об’єкті питають обидва документи.
Коротка відповідь
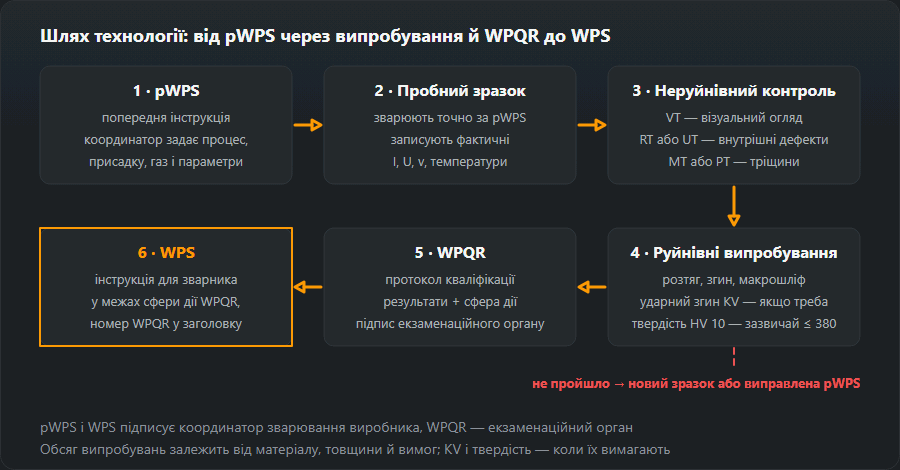
WPS — робоча інструкція для зварника з номером WPQR у заголовку. Вона постає з pWPS (проєкту) після позитивних випробувань пробного з’єднання, які завершуються протоколом WPQR. Її підписує зварювальний координатор (EN ISO 14731), власного строку дії в неї немає: вона діє, доки WPQR охоплює з’єднання і це актуальна редакція. Свідоцтво зварника за EN ISO 9606-1 — окремий документ: діє 3 роки з підтвердженням роботодавця кожні 6 місяців.
- pWPS — зварювальний координатор виробника розписує технологію: процес, розділку, присадку, газ, діапазони струму й напруги, підігрів (EN ISO 15609-1). Нічого з цього ще не підтверджено.
- Атестація технології — за pWPS у присутності екзаменатора зварюють контрольний зразок, потім його перевіряють візуально, неруйнівними й руйнівними методами (EN ISO 15614-1). Товщину зразка доберіть заздалегідь калькулятором діапазону WPQR.
- WPQR — екзаменатор або екзаменаційний орган підписує протокол із результатами й діапазоном виробництва, який покриває зразок.
- WPS — координатор випускає в цьому діапазоні робочу карту для цеху з номером WPQR у шапці.
Безкоштовний бланк pWPS: генератор pWPS заповнює аркуш для процесів 111, 135, 136 і 141 на сталі (групи 1.1, 1.2, 2.1, 3.1, 8.1) і лишає порожніми рядки, які може заповнити лише виробник, — номер pWPS, виробник, зварник, погонна енергія, підпис. Аркуш завантажується в CSV для Excel чи фірмового бланка або друкується й зберігається в PDF з браузера: полів введення на роздруку немає, пояснення сторінки йдуть після аркуша. Зварникові потрібне власне свідоцтво — атестація за EN ISO 9606-1, калькулятор діапазону ISO 9606-1.

Чотири документи, які плутають
| Документ | Хто складає і підписує | Коли | Що підтверджує | Норма |
|---|---|---|---|---|
| pWPS | Складає і підписує зварювальний координатор виробника (EN ISO 14731) | До атестації технології | Поки нічого: це пропозиція, за якою зварюють зразок. Виробництво за нею вести не можна | EN ISO 15609-1 (зміст); EN ISO 15607 (термін, способи атестації) |
| Атестація технології | Зразок зварює зварник виробника в присутності екзаменатора або екзаменаційного органу; випробування проводить лабораторія | Після погодження pWPS і обсягу випробувань | Що з’єднання, зварене так, проходить візуальний контроль, НК і руйнівні випробування | EN ISO 15614-1 (сталі, нікель); EN ISO 15613 при передвиробничій пробі |
| WPQR | Підписує екзаменатор або екзаменаційний орган | Коли пройдено всі випробування | Що технологія дає потрібні властивості — і який діапазон товщин, діаметрів, положень, груп матеріалу й погонної енергії вона покриває | EN ISO 15614-1 (діапазон: калькулятор) |
| WPS | Складає і підписує зварювальний координатор | Після WPQR, до виробництва | Сама по собі нічого: каже зварникові, як зварювати з’єднання, а вагу їй дає номер WPQR у шапці | EN ISO 15609-1 |
| Свідоцтво зварника | Видає екзаменатор або екзаменаційний орган | Після іспиту самого зварника | Що ця людина вміє зварювати в межах свідоцтва; 3 роки за умови підтвердження роботодавцем кожні 6 місяців | EN ISO 9606-1 |

WPS, pWPS і WPQR: хто підписує і скільки діє
Таблиця вище пояснює, що таке кожен документ. На аудиті питання вужчі: хто це підписав і чи діє це зараз.
| Документ | Хто видає | Що доводить | Норма | Строк |
|---|---|---|---|---|
| pWPS | Зварювальний координатор виробника | Поки нічого: за нею зварюють лише зразок | EN ISO 15609-1 | Для виробництва не годиться ніколи |
| WPQR | Екзаменатор або екзаменаційний орган | Що технологія працює, і в якому діапазоні | EN ISO 15614-1 | Строку немає; перестає покривати з’єднання, коли суттєва змінна виходить за діапазон |
| WPS | Зварювальний координатор (EN ISO 14731) | Сама нічого: це інструкція з номером WPQR у шапці | EN ISO 15609-1 | Власного строку немає; поки WPQR покриває з’єднання і це актуальна ревізія |
| Свідоцтво зварника | Екзаменатор або екзаменаційний орган | Що ця людина вміє зварювати в межах свідоцтва | EN ISO 9606-1 | 3 роки за умови підтвердження роботодавцем кожні 6 місяців |
Найчастіше WPS у металоконструкціях спирається на випробування технології за EN ISO 15614-1, але норми допускають й інші шляхи: випробувані зварювальні матеріали (EN ISO 15610), попередній досвід (15611), стандартну технологію (15612), передвиробничу пробу (15613). Який шлях допустимий, вирішує замовник або стандарт на виріб, а не зварник.
Що має бути в карті
Набір полів задано EN ISO 15609-1. Читати карту варто згори вниз саме в цьому порядку — так простіше помітити, що умови на об’єкті змінилися.
- Метод за ISO 4063 — 111, 135, 141 і так далі.
- Основний матеріал: марка й група за ISO 15608, товщина, діаметр для труб.
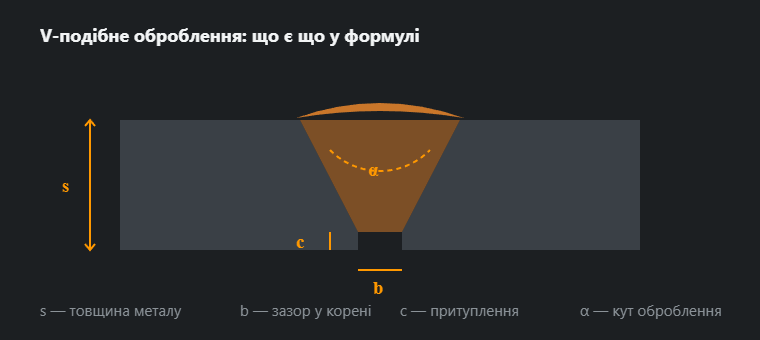
- Тип з’єднання й розробка кромок: ескіз із кутом, зазором, притупленням.
- Присадковий матеріал: позначення за EN ISO, діаметр, вимоги до сушіння та зберігання.
- Захисний газ або флюс: склад, витрата, піддув кореня.
- Положення за ISO 6947 і напрямок ведення.
- Режими за проходами: струм, напруга, полярність, швидкість зварювання, діаметр електрода — таблицею, окремим рядком на кореневий прохід і на заповнювальні.
- Погонна енергія: діапазон у кДж/мм. Порахувати своє значення можна в калькуляторі погонної енергії.
- Температури: попередній підігрів, міжшарова, термообробка після зварювання. Чи потрібен підігрів, підкаже розрахунок вуглецевого еквівалента.
- Підготовка та зачищення: чим зачищати кромки й міжпрохідну поверхню.
Як читати карту на робочому місці
- Звірте марку й товщину металу з тим, що зазначено в карті. Розійшлося — карта не ваша.
- Перевірте, що положення шва входить у зазначене.
- Переконайтеся, що ваше свідоцтво покриває цей метод, виріб, групу матеріалу, товщину й положення.
- Виставте режими за рядком потрібного проходу — кореневий і заповнювальні зазвичай різні.
- Перевірте вимоги до підігріву та міжшарової температури: їх вимірюють, а не оцінюють на око.
Значення в карті задані діапазонами саме тому, що всередині них технологію перевірено випробуваннями. Струм «трохи вищий», щоб ішло веселіше, виводить за межі кваліфікації так само надійно, як зміна марки сталі.
Приклад WPS: як читати заповнену карту поле за полем
Нижче — бланк, який видає наш генератор pWPS для звичайного цехового завдання: зварювання MAG (процес 135) листа S355, група матеріалу 1.2, товщина 10 мм, стикове з’єднання, нижнє положення PA. Коли зразок, зварений за цим бланком, пройшов випробування, оформлюють WPQR, і той самий бланк із номером WPQR у шапці стає WPS. Читайте його так, як читає контролер: кожне поле — це те, що звіряють із конкретним з’єднанням. Для S355, як і для будь-якої марки з іншого стандарту, спершу перевірте аналог — їх зводить таблиця відповідності марок сталей.

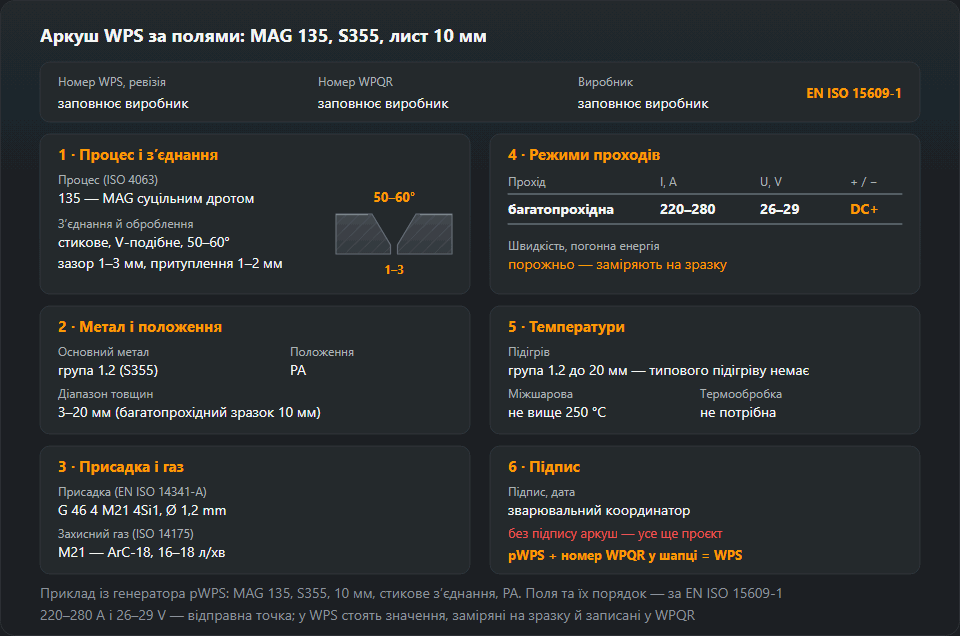
| Поле | У прикладі | Що перевіряє зварник або контролер |
|---|---|---|
| Номер WPS, ревізія | Заповнює виробник | Примірник біля поста — актуальна ревізія |
| Номер WPQR | Заповнює виробник | Протокол існує, підписаний екзаменатором, і його діапазон покриває це з’єднання |
| Виробник | Заповнює виробник | Та сама фірма, якій належить WPQR |
| Процес (ISO 4063) | 135 — MAG суцільним дротом | Напівавтомат налаштований під 135; порошковий дріт (136) — інший процес |
| З’єднання й розробка кромок | Стикове, V-подібне, кут 50–60°, зазор 1–3 мм, притуплення 1–2 мм, доступ із двох боків | Кут, зазор і притуплення заміряні на прихопленому з’єднанні, а не на око |
| Основний метал | Група 1.2 (S355) | Сертифікат на метал: у групах 1–3 атестація покриває сталі тієї самої групи з рівною або меншою границею текучості |
| Діапазон товщин | 3–20 мм (багатопрохідний зразок 10 мм) | Лист у межах 3–20 мм; однопрохідний зразок із того самого листа дав би лише 5–13 мм |
| Положення | PA | З’єднання варять у положенні, зазначеному у WPS, і свідоцтво зварника теж його покриває — свідоцтво на PA покриває тільки PA |
| Присадка | EN ISO 14341-A G 46 4 M21 4Si1, дріт Ø 1,2 мм | Етикетка котушки збігається з повним позначенням, а не «той самий дріт, що завжди» |
| Захисний газ | M21 — ArC-18 (ISO 14175), 16–18 л/хв | Маркування балона й показники витратоміра |
| Рід струму, полярність | DC+, електрод на плюсі | Кабель пальника на плюсовій клемі |
| Таблиця проходів | Багатопрохідна; 220–280 А, 26–29 В | Значення на дисплеї джерела або замір струмовими кліщами під час зварювання |
| Швидкість, погонна енергія | Порожньо: заміряють на зразку | За вимог до ударної в’язкості погонна енергія не вища за випробувану більш ніж на 25 %, за вимог до твердості — не нижча за неї більш ніж на 25 % |
| Підігрів | Для групи 1.2 до 20 мм типового підігріву немає | Фактична вимога — за CE конкретної плавки (EN 1011-2); якщо у WPS є значення, його заміряють |
| Міжшарова температура | Не вище 250 °C | Замір перед кожним проходом, а не за кольором металу |
| Термообробка | Не потрібна | — |
| Підпис, дата | Зварювальний координатор | Підписана й датована; бланк без підпису — усе ще проєкт |
Два зауваження щодо чисел. 220–280 А і 26–29 В — це смуга з таблиці режимів MAG для цієї товщини, відправна точка для пробного зразка. У справжній WPS таблицю проходів заповнюють значеннями, заміряними під час зварювання зразка й записаними у WPQR, зазвичай окремим рядком на корінь і на заповнення. Саме ці заміряні значення через погонну енергію потім задають межі. Діапазон товщин — теж не питання думки: 3–20 мм для багатопрохідного зразка 10 мм дає EN ISO 15614-1, інші випадки рахує калькулятор діапазону WPQR. Як покроково заповнити сам бланк — на сторінці про pWPS, які випробування проходить зразок — на сторінці про WPQR.
Хто оформлює й підписує WPS, де її зберігають
Карту розробляє зварювальний технолог виробника, а випробування технології за EN ISO 15614 відбувається за участю екзаменатора або незалежного органу — він підписує WPQR. У виробників металоконструкцій у ЄС усе це вбудовано у вимоги EN 1090 і систему якості за EN ISO 3834.
WPS підписує зварювальний координатор виробника в розумінні EN ISO 14731. Його рівень — IWE, IWT чи IWS — випливає з рівня вимог до якості за EN ISO 3834, за яким працює фірма. Екзаменатор підписує WPQR, а не WPS: його роль закінчується підтвердженням випробувань і діапазону. Зварник не підписує ні того, ні іншого; він працює за WPS і відповідає за те, щоб не вийти з її діапазонів.
Оригінал лежить у документації з якості поруч із WPQR, на який посилається. Копія має бути біля поста або в папці замовлення — зварник мусить бачити її, не бігаючи до контори. Після ревізії старі примірники збирають із цеху. Відсутність карти аудит знаходить рідше, ніж застарілу ревізію на посту, а лікується це просто: номер ревізії й дата на кожній копії та один список чинних WPS у координатора.
Обладнання під тиском. Для посудин, котлів і трубопроводів за директивою 2014/68/ЄС атестація технології не залишається лише на боці виробника: для вищих категорій технології зварювання затверджує нотифікований орган або визнана стороння організація, і саме вона підписує WPQR. WPS лишається документом виробника й мусить вкладатися в затверджений діапазон. Наскільки це жорстко, кажуть проєктна норма (наприклад, EN 13445-4) і специфікація замовника.
Часті помилки у WPS, які знаходить аудит EN 1090 / EN ISO 3834
- Немає номера WPQR або на посту стара ревізія. Без номера протоколу це pWPS під новим заголовком. Перевірте поле в шапці, чи є протокол із цим номером у папці і чи збігається ревізія зі списком чинних.
- Товщина, діаметр або положення поза діапазоном WPQR. Зразок 10 мм не покриває лист 25 мм. Порівнюйте WPS з діапазоном, записаним у WPQR, а не з розмірами зразка.
- Підмінили дріт або газ. Дріт іншої класифікації чи газ іншої групи за ISO 14175 — «на складі був тільки такий». Звірте етикетку котушки й балон із WPS.
- У карті 135, у цеху 136. Порошковий дріт — інший процес за ISO 4063, атестація на 135 його не покриває. Досить зазирнути в подавальний механізм.
- Зварник без відповідного свідоцтва. Інший процес, інше положення або пропущене підтвердження роботодавця раз на 6 місяців. Звірте свідоцтво з WPS; що воно покриває, покаже калькулятор діапазону свідоцтва, сам іспит описано на сторінці про атестацію зварника.
- Підігрів «на око». У WPS є температура, а на посту немає ні контактного термометра, ні термоолівців. Попросіть прилад і покажіть, де міряють.
- Режими поза смугами WPS. Струм підкрутили, «щоб ішло швидше». Дисплей джерела або кліщі під час зварювання показують це одразу.
- Погонна енергія не контролюється, хоча у WPS є вимоги до ударної в’язкості. Швидкість зварювання ніхто не заміряє, отже, погонної енергії ніхто не знає. Запитайте, коли швидкість міряли востаннє, і перерахуйте її в калькуляторі погонної енергії.
Кожну з цих речей видно за кілька хвилин, і кожна перетворює добрий шов на невідповідний — щонайменше на папері.
Норми та джерела
Видання стандарту, пункт або таблиця і що з них бере ця сторінка. Номери звірено зі змістом, який публікують видавці стандартів; повні тексти продають органи зі стандартизації.
- EN ISO 15609-1:2019, п. 4, дод. A — що має містити WPS і зразок бланка
- EN ISO 15614-1:2017+A1:2019, п. 7.1 — вид і обсяг випробувань контрольного зварного з’єднання
- EN ISO 15614-1:2017+A1:2019, пп. 8.3, 8.4 — сферу схвалення: група матеріалу, товщина, діаметр, процес, положення, присадка, погонна енергія, підігрів, міжшарова температура
Часті питання
Чим pWPS відрізняється від WPS?
pWPS — попередня карта: технолог склав її на підставі розрахунку й досвіду, але випробуваннями вона ще не підтверджена. Після того як за нею зварено зразок і він пройшов контроль, оформлюється протокол WPQR, і карта стає повноцінною WPS.
Хто має надати WPS — замовник чи підрядник?
Той, хто виконує зварювання, тобто підрядник. Замовник задає вимоги: рівень якості, норми приймання, обсяг контролю. Розробка та кваліфікація технології — обов’язок виконавця, і саме в нього мають зберігатися WPS і WPQR.
Чи можна відійти від режимів у карті?
У межах зазначених діапазонів — так, поза ними — ні. Якщо змінилося саме з’єднання (товщина поза діапазоном, інше положення, інша група сталі), потрібна інша карта, а за виходу за діапазон WPQR — нове випробування технології.
Що таке WPS у зварюванні?
WPS (Welding Procedure Specification, EN ISO 15609-1) — технологічна карта зварювання конкретного з’єднання: процес, група й діапазон товщин металу, розробка кромок, дріт і газ, положення, струм, напруга й полярність за проходами, підігрів і міжшарова температура. У виробництві її можна застосовувати, лише якщо за нею стоїть протокол атестації — зазвичай WPQR за EN ISO 15614-1, — номер якого зазначено в шапці.
Чи має WPS строк дії?
Дати закінчення на ній немає, як немає її і у WPQR, на який вона спирається. Карта перестає годитися для з’єднання, коли суттєва змінна — процес, група матеріалу, товщина, класифікація дроту, газ — виходить за діапазон WPQR, або коли її замінила нова ревізія. Строк має свідоцтво зварника: 3 роки з підтвердженням кожні 6 місяців.
Чи можна варити за чужою WPS?
Як правило, ні. Атестація технології належить виробникові, який провів випробування, і до іншої фірми разом із копією документа не переходить. Хто хоче варити схоже з’єднання, пише свою pWPS, варить зразок і отримує свій WPQR. Чужа WPS може хіба що правити за зразок під час складання проєкту.
Оновлено: