Schweißanweisung (WPS): Inhalt und wie man sie liest
Die WPS (Welding Procedure Specification, Schweißanweisung nach EN ISO 15609-1) ist die geprüfte Arbeitsanweisung für eine Verbindung: Verfahren, Werkstoff und Dickenbereich, Nahtvorbereitung, Zusatz, Gas, Position und die Strom-, Spannungs- und Geschwindigkeitswerte jeder Lage. Sie sagt nicht „schweiß das gut“, sondern nennt Werte, die eingehalten werden — und die nachher überprüfbar sind.

Kurze Antwort
Die WPS ist die Arbeitsanweisung für den Schweißer, mit der WPQR-Nummer im Kopf. Sie entsteht aus der pWPS (dem Entwurf), wenn die Prüfverbindung die Prüfungen bestanden hat und ein WPQR-Protokoll vorliegt. Unterschrieben wird sie von der Schweißaufsicht (EN ISO 14731), ein eigenes Ablaufdatum hat sie nicht: Sie gilt, solange das WPQR die Verbindung abdeckt und es die aktuelle Ausgabe ist. Die Prüfungsbescheinigung nach EN ISO 9606-1 ist ein eigenes Dokument — 3 Jahre gültig, alle 6 Monate vom Arbeitgeber zu bestätigen.
- pWPS — die Schweißaufsicht des Herstellers entwirft das Verfahren: Prozess, Nahtvorbereitung, Zusatz, Gas, Strom- und Spannungsbereiche, Vorwärmung (EN ISO 15609-1). Nachgewiesen ist darin noch nichts.
- Verfahrensprüfung — nach der pWPS wird vor dem Prüfer ein Prüfstück geschweißt und anschließend durch Sichtprüfung, ZfP und zerstörende Prüfungen geprüft (EN ISO 15614-1). Die Dicke wählst du vorher mit dem Rechner für den Geltungsbereich.
- WPQR — der Prüfer oder die Prüfstelle unterschreibt den Bericht über die Ergebnisse und den Fertigungsbereich, den das Prüfstück abdeckt.
- WPS — die Schweißaufsicht gibt innerhalb dieses Bereichs die Schweißanweisung für die Werkstatt aus, mit der WPQR-Nummer im Kopf.
Kostenlose pWPS-Vorlage: der pWPS-Generator füllt das Blatt für die Prozesse 111, 135, 136 und 141 an Stahl (Gruppen 1.1, 1.2, 2.1, 3.1, 8.1) vor und lässt die Zeilen frei, die nur du ausfüllen kannst — pWPS-Nummer, Hersteller, Schweißer, Streckenenergie, Unterschrift. Du lädst es als CSV für Excel oder dein Firmenformular herunter oder druckst es im Browser bzw. speicherst es als PDF: die Eingabefelder fehlen im Ausdruck, die Erläuterungen der Seite folgen nach dem Blatt. Der Schweißer braucht eine eigene Prüfung — Schweißerprüfung nach EN ISO 9606-1, Geltungsbereich-Rechner ISO 9606-1.


Was drinsteht
- Grundwerkstoff mit Werkstoffgruppe nach ISO 15608 und Dickenbereich.
- Verfahren nach EN ISO 4063 — 111, 135, 141 — und die Nahtart mit Vorbereitung.
- Zusatzwerkstoff mit Bezeichnung, Durchmesser und Behandlung vor dem Einsatz.
- Parameter: Strom, Spannung, Schweißgeschwindigkeit, Streckenenergie, Polarität.
- Position nach ISO 6947 und die Lagenfolge.
- Wärmeführung: Vorwärmung, Zwischenlagentemperatur, gegebenenfalls Wärmenachbehandlung.
Die vier Dokumente
Die pWPS ist der Entwurf. Der WPQR ist der Bericht über das geprüfte Prüfstück nach EN ISO 15614-1: Zugversuch, Biegeversuch, Kerbschlagarbeit, Härte, Makroschliff. Die WPS ist die freigegebene Anweisung, die sich auf diesen WPQR stützt.
Davon getrennt ist die Schweißerprüfung: sie qualifiziert die Person, die WPS das Verfahren. Beides wird gebraucht, jedes Mal.
| Dokument | Wer erstellt und unterschreibt | Wann | Was es nachweist | Norm |
|---|---|---|---|---|
| pWPS | Erstellt und unterschrieben von der Schweißaufsicht des Herstellers (EN ISO 14731) | Vor der Verfahrensprüfung | Noch nichts: Sie ist der Vorschlag, nach dem das Prüfstück geschweißt wird. Fertigung nach ihr ist nicht zulässig | EN ISO 15609-1 (Inhalt); EN ISO 15607 (Begriff, Qualifizierungswege) |
| Verfahrensprüfung | Prüfstück vom Schweißer des Herstellers, unter Aufsicht des Prüfers oder der Prüfstelle; Prüfungen im Labor | Nachdem pWPS und Prüfumfang abgestimmt sind | Dass eine so geschweißte Verbindung Sichtprüfung, ZfP und zerstörende Prüfungen besteht | EN ISO 15614-1 (Stähle, Nickel); EN ISO 15613 bei vorgezogener Arbeitsprüfung |
| WPQR | Unterschrieben vom Prüfer oder von der Prüfstelle | Nachdem alle Prüfungen bestanden sind | Dass das Verfahren die geforderten Eigenschaften liefert — und welchen Bereich an Dicke, Durchmesser, Position, Werkstoffgruppe und Streckenenergie es abdeckt | EN ISO 15614-1 (Bereich: Rechner) |
| WPS | Erstellt und unterschrieben von der Schweißaufsicht | Nach dem WPQR, vor der Fertigung | Allein nichts: Sie sagt dem Schweißer, wie die Verbindung zu schweißen ist; ihr Gewicht kommt von der WPQR-Nummer im Kopf | EN ISO 15609-1 |
| Schweißerprüfbescheinigung | Ausgestellt vom Prüfer oder von der Prüfstelle | Nach der eigenen Prüfung des Schweißers | Dass diese Person im Geltungsbereich der Bescheinigung schweißen kann; 3 Jahre mit Bestätigung des Arbeitgebers alle 6 Monate | EN ISO 9606-1 |

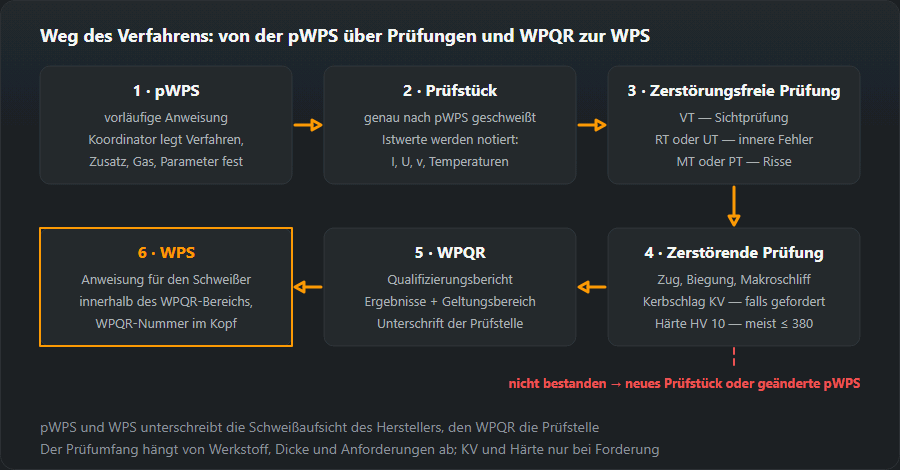
WPS, pWPS und WPQR: wer unterschreibt, wie lange gilt was
Die Tabelle oben sagt, was welches Dokument ist. Im Audit sind die Fragen enger: Wer hat unterschrieben, und gilt das noch?
| Dokument | Wer stellt aus | Was es nachweist | Norm | Gültigkeit |
|---|---|---|---|---|
| pWPS | Schweißaufsicht des Herstellers | Noch nichts: danach wird nur das Prüfstück geschweißt | EN ISO 15609-1 | Für die Fertigung nie gültig |
| WPQR | Prüfer oder Prüfstelle | Dass das Verfahren funktioniert, und in welchem Bereich | EN ISO 15614-1 | Kein Ablaufdatum; deckt eine Verbindung nicht mehr ab, sobald eine wesentliche Variable den Bereich verlässt |
| WPS | Schweißaufsicht (EN ISO 14731) | Allein nichts: sie ist die Anweisung mit der WPQR-Nummer im Kopf | EN ISO 15609-1 | Kein eigenes Ablaufdatum; solange der WPQR die Verbindung abdeckt und sie der aktuelle Revisionsstand ist |
| Schweißerprüfbescheinigung | Prüfer oder Prüfstelle | Dass diese Person im Geltungsbereich der Bescheinigung schweißen kann | EN ISO 9606-1 | 3 Jahre, wenn der Arbeitgeber alle 6 Monate bestätigt |
Im Stahlbau stützt sich die WPS meist auf eine Verfahrensprüfung nach EN ISO 15614-1. Die Normen lassen aber auch andere Wege zu: geprüfte Schweißzusätze (EN ISO 15610), vorliegende schweißtechnische Erfahrung (15611), ein Standardschweißverfahren (15612) oder eine vorgezogene Arbeitsprüfung (15613). Welcher Weg zulässig ist, entscheidet der Auftraggeber oder die Produktnorm — nicht der Schweißer.
Wesentliche Variablen
Nicht jede Abweichung macht die WPS ungültig, aber die wesentlichen Variablen tun es: Werkstoffgruppe, Verfahren, Zusatzwerkstoffart, Dickenbereich, bei Kerbschlag- oder Härteanforderungen auch Position und Streckenenergie; die Fallnaht PG und J-L045 ist immer eine eigene Position. Wer außerhalb arbeitet, braucht eine andere WPS — und „wir haben etwas mehr Strom gegeben“ kann genau dieser Fall sein. Die Zahl dazu liefert die Streckenenergie.
Lassen sich die Werte nicht halten — die Stromquelle gibt nicht mehr her, das Bauteil ist zu kalt, die Zugänglichkeit erlaubt die vorgeschriebene Position nicht —, dann wird nicht improvisiert, sondern gemeldet. Außerhalb des Bereichs geschweißt heißt: nicht nach einem qualifizierten Verfahren geschweißt, wie gut die Naht auch aussieht. Eine überarbeitete WPS anzufordern ist eine normale Bitte und kostet einen Bruchteil dessen, was das Heraustrennen der Naht kostet.
Wie man sie liest
Von oben nach unten wie eine Checkliste, bevor der Lichtbogen brennt: stimmt der Werkstoff, stimmt der Zusatz, ist die Vorwärmung gefordert, welche Lagenfolge. Am Ende steht die Frage, ob die eigene Bescheinigung diesen Geltungsbereich abdeckt — das rechnet der Geltungsbereich aus.
WPS-Beispiel: eine ausgefüllte Schweißanweisung Feld für Feld
Das folgende Blatt erzeugt unser pWPS-Generator für einen alltäglichen Werkstattfall: MAG-Schweißen (Prozess 135) von S355-Blech, Werkstoffgruppe 1.2, 10 mm dick, Stumpfstoß, Wannenlage PA. Hat das danach geschweißte Prüfstück bestanden, wird der WPQR ausgestellt, und dasselbe Blatt wird mit der WPQR-Nummer im Kopf zur WPS. Lies es wie ein Prüfer: Jedes Feld ist etwas, das man an der konkreten Naht abgleicht. Für S355 wie für jede Sorte aus einer anderen Norm zuerst das Gegenstück prüfen — die Vergleichstabelle der Stahlsorten stellt sie zusammen.

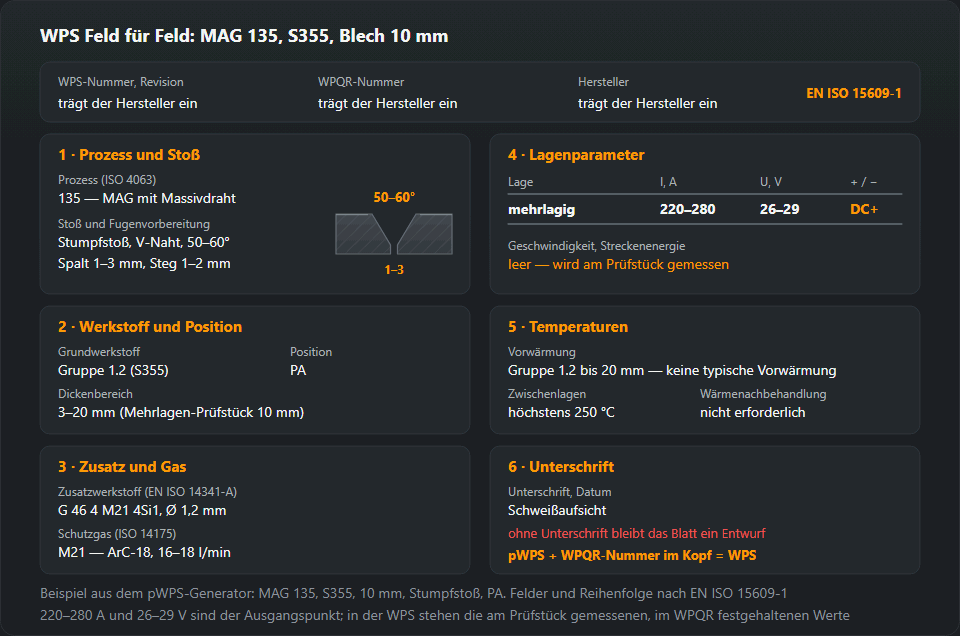
| Feld | Im Beispiel | Was Schweißer oder Prüfer kontrollieren |
|---|---|---|
| WPS-Nummer, Revision | Trägt der Hersteller ein | Das Exemplar am Arbeitsplatz ist der aktuelle Stand |
| WPQR-Nummer | Trägt der Hersteller ein | Der Bericht existiert, ist vom Prüfer unterschrieben, und sein Geltungsbereich deckt diese Naht |
| Hersteller | Trägt der Hersteller ein | Dieselbe Firma, der der WPQR gehört |
| Prozess (ISO 4063) | 135 — MAG mit Massivdraht | Das Gerät ist auf 135 eingerichtet; Fülldraht (136) ist ein anderer Prozess |
| Stoß und Fugenvorbereitung | Stumpfstoß, V-Naht, Öffnungswinkel 50–60°, Spalt 1–3 mm, Steghöhe 1–2 mm, beidseitig zugänglich (Werte für andere Dicken: Nahtvorbereitung berechnen) | Winkel, Spalt und Steg am gehefteten Stoß gemessen, nicht geschätzt |
| Grundwerkstoff | Gruppe 1.2 (S355) | Werkstoffzeugnis: In den Gruppen 1–3 deckt eine Qualifizierung Stähle derselben Gruppe mit gleicher oder niedrigerer Streckgrenze ab |
| Dickenbereich | 3–20 mm (Mehrlagen-Prüfstück 10 mm) | Das Blech liegt in 3–20 mm; eine Einlagen-Prüfung am selben Blech ergäbe nur 5–13 mm |
| Position | PA | Die Naht wird in einer Position geschweißt, die die WPS nennt, und die Bescheinigung des Schweißers deckt sie ebenfalls — eine PA-Bescheinigung deckt nur PA |
| Zusatzwerkstoff | EN ISO 14341-A G 46 4 M21 4Si1, Draht Ø 1,2 mm | Das Spulenetikett trägt die vollständige Bezeichnung, nicht nur „der übliche Draht“ |
| Schutzgas | M21 — ArC-18 (ISO 14175), 16–18 l/min | Flaschenetikett und Anzeige des Durchflussmessers |
| Stromart, Polung | DC+, Draht am Pluspol | Das Brennerkabel steckt am Pluspol |
| Lagenaufbau | Mehrlagig; 220–280 A, 26–29 V | Werte am Display der Stromquelle oder mit der Strommesszange während des Schweißens gemessen |
| Geschwindigkeit, Streckenenergie | Leer: wird am Prüfstück gemessen | Bei Anforderungen an die Kerbschlagarbeit darf die Streckenenergie den geprüften Wert um höchstens 25 % überschreiten, bei Härteanforderungen um höchstens 25 % unterschreiten |
| Vorwärmung | Für Gruppe 1.2 bis 20 mm keine typische Vorwärmung | Die tatsächliche Anforderung folgt aus dem CE der konkreten Schmelze (EN 1011-2); steht ein Wert in der WPS, wird er gemessen |
| Zwischenlagentemperatur | Höchstens 250 °C | Vor jeder Lage gemessen, nicht nach der Anlauffarbe geschätzt |
| Wärmenachbehandlung | Nicht erforderlich | — |
| Unterschrift, Datum | Schweißaufsicht | Unterschrieben und datiert; ein Blatt ohne Unterschrift ist noch ein Entwurf |
Zwei Anmerkungen zu den Zahlen. 220–280 A und 26–29 V sind das Band aus der MAG-Parametertabelle für diese Dicke — ein Startpunkt für das Prüfstück. In einer echten WPS wird der Lagenaufbau mit den Werten ausgefüllt, die beim Schweißen des Prüfstücks gemessen und im WPQR festgehalten wurden, meist mit eigenen Zeilen für Wurzel und Fülllagen. Genau diese Messwerte legen über die Streckenenergie später die Grenzen fest. Auch der Dickenbereich ist keine Ansichtssache: 3–20 mm für ein Mehrlagen-Prüfstück von 10 mm ergibt sich aus EN ISO 15614-1, andere Fälle rechnet der WPQR-Geltungsbereich-Rechner. Wie das Formular Schritt für Schritt ausgefüllt wird, steht auf der Seite zur pWPS, welche Prüfungen das Prüfstück durchläuft, auf der Seite zum WPQR.
Wer unterschreibt die WPS und wo liegt sie?
Die WPS erstellt und unterschreibt die Schweißaufsicht des Herstellers nach EN ISO 14731. Deren Stufe — IWE, IWT oder IWS — richtet sich nach der Qualitätsanforderungsstufe nach EN ISO 3834, in der der Betrieb arbeitet. Der Prüfer oder die Prüfstelle unterschreibt den WPQR, nicht die WPS: Seine Rolle endet mit der Bestätigung der Prüfung und des Geltungsbereichs. Der Schweißer unterschreibt keins von beiden; er arbeitet nach der WPS und steht dafür ein, innerhalb ihrer Bereiche zu bleiben.
Das Original liegt in der Qualitätsdokumentation neben dem WPQR, auf den es sich beruft. Eine Kopie gehört an den Arbeitsplatz oder in die Auftragsmappe — der Schweißer muss hineinschauen können, ohne ins Büro zu gehen. Nach einer Revision werden die alten Exemplare aus der Halle eingesammelt. Eine fehlende WPS findet ein Audit seltener als einen veralteten Stand am Arbeitsplatz, und dagegen hilft Einfaches: Revision und Datum auf jeder Kopie und eine Liste der gültigen WPS bei der Schweißaufsicht.
Apparatebau. Bei Behältern, Kesseln und Rohrleitungen nach Richtlinie 2014/68/EU bleibt die Verfahrensgenehmigung nicht allein beim Hersteller: Für die höheren Kategorien werden die Schweißverfahren von einer benannten Stelle oder einer anerkannten dritten Stelle zugelassen, und diese Stelle unterschreibt den WPQR. Die WPS bleibt das Dokument des Herstellers und muss im zugelassenen Geltungsbereich liegen. Wie weit das reicht, regeln die Konstruktionsnorm (zum Beispiel EN 13445-4) und die Spezifikation des Auftraggebers.
Typische WPS-Fehler im Audit nach EN 1090 / EN ISO 3834
- Keine WPQR-Nummer oder ein alter Stand am Platz. Ohne Berichtsnummer ist es eine pWPS mit neuem Titel. Prüfen: das Feld im Kopf, ob der Bericht mit dieser Nummer im Ordner liegt und ob die Revision zur Liste der gültigen passt.
- Dicke, Durchmesser oder Position außerhalb des WPQR-Bereichs. Ein Prüfstück von 10 mm deckt kein 25-mm-Blech. Die WPS mit dem Geltungsbereich im WPQR vergleichen, nicht mit den Maßen des Prüfstücks.
- Draht oder Gas getauscht. Ein Draht anderer Einstufung oder ein Gas anderer Gruppe nach ISO 14175, weil der Händler nichts anderes hatte. Spulenetikett und Flasche mit der WPS abgleichen.
- 135 auf dem Papier, 136 in der Halle. Fülldraht ist nach ISO 4063 ein anderer Prozess, eine Qualifizierung für 135 deckt ihn nicht. Ein Blick in den Drahtvorschub genügt.
- Schweißer ohne passende Bescheinigung. Anderer Prozess, andere Position oder fehlende halbjährliche Bestätigung durch den Arbeitgeber. Bescheinigung und WPS abgleichen; was sie abdeckt, zeigt der Geltungsbereich-Rechner für Schweißer.
- Vorwärmen nach Gefühl. Die WPS nennt eine Temperatur, am Platz gibt es weder Kontaktthermometer noch Temperaturmessstifte. Nach dem Messmittel fragen und zeigen lassen, wo gemessen wird.
- Parameter außerhalb der WPS-Bänder. Strom hochgedreht, „damit es schneller geht“. Display oder Strommesszange während des Schweißens zeigen das sofort.
- Streckenenergie nicht überwacht, obwohl die WPS Kerbschlaganforderungen hat. Niemand misst die Schweißgeschwindigkeit, also kennt niemand die Streckenenergie. Fragen, wann zuletzt gemessen wurde, und den Wert nachrechnen.
Jeder dieser Punkte ist in wenigen Minuten zu sehen, und jeder macht aus einer guten Naht eine nicht konforme — zumindest auf dem Papier.
Normen und Quellen
Ausgabe der Norm, Abschnitt oder Tabelle und was diese Seite daraus übernimmt. Die Nummern sind mit den Inhaltsverzeichnissen der Normenverlage abgeglichen; die Volltexte vertreiben die Normungsorganisationen.
- EN ISO 15609-1:2019, Abschnitt 4, Anhang A — den Pflichtinhalt der WPS und das Musterformular
- EN ISO 15614-1:2017+A1:2019, Abschnitt 7.1 — Art und Umfang der Prüfung am Prüfstück
- EN ISO 15614-1:2017+A1:2019, Abschnitte 8.3, 8.4 — den Geltungsbereich: Werkstoffgruppe, Dicke, Durchmesser, Prozess, Position, Zusatz, Wärmeeinbringung, Vorwärm- und Zwischenlagentemperatur
Häufige Fragen
Wer schreibt die WPS?
Die schweißtechnische Aufsicht des Betriebs — je nach Qualitätsanforderung ein Schweißfachingenieur (IWE), Schweißtechniker (IWT) oder Schweißfachmann (IWS). Der Schweißer arbeitet danach, schreibt sie aber nicht. Änderungen an wesentlichen Variablen machen sie ungültig.
Was ist der Unterschied zwischen pWPS und WPS?
Die pWPS ist der Entwurf: so soll geschweißt werden. Danach wird ein Prüfstück nach EN ISO 15614 geschweißt und geprüft, das Ergebnis steht im WPQR, und erst dann wird aus dem Entwurf die gültige WPS.
Muss der Schweißer die WPS lesen können?
Er muss danach arbeiten, also ja. Wer nicht erkennt, welche Stromstärke und welche Vorwärmtemperatur die WPS verlangt, kann sie nicht einhalten — und die Verantwortung dafür, dass die Werte eingehalten werden, liegt bei dem, der die Naht ausführt.
Was ist eine WPS beim Schweißen?
Die WPS (Welding Procedure Specification, Schweißanweisung nach EN ISO 15609-1) legt fest, wie eine bestimmte Verbindung geschweißt wird: Prozess, Werkstoffgruppe und Dickenbereich, Fugenvorbereitung, Zusatz und Gas, Position, Strom, Spannung und Polung je Lage, Vorwärm- und Zwischenlagentemperatur. In der Fertigung darf sie nur verwendet werden, wenn eine Qualifizierung dahintersteht — meist ein WPQR nach EN ISO 15614-1, dessen Nummer im Kopf steht.
Wie lange ist eine WPS gültig?
Ein Ablaufdatum hat sie nicht, und der WPQR dahinter auch nicht. Die WPS gilt, solange dieser WPQR die Verbindung abdeckt und sie der aktuelle Revisionsstand ist. Sie gilt nicht mehr, sobald eine wesentliche Variable — Prozess, Werkstoffgruppe, Dickenbereich, Einstufung des Zusatzes, Gas — den qualifizierten Bereich verlässt. Befristet ist dagegen die Schweißerprüfbescheinigung: 3 Jahre mit Bestätigung alle 6 Monate.
Reicht ein gekauftes WPS-Paket (Standardschweißverfahren) für EN 1090?
Teilweise. Die WPS-Pakete der Gerätehersteller stützen sich auf ein Standardschweißverfahren nach EN ISO 15612: Der Betrieb übernimmt eine bereits geprüfte Anweisung, statt selbst eine Verfahrensprüfung zu bestellen. EN 1090-2:2018 (Tabelle 12) lässt das für EXC2 zu, für EXC3 und EXC4 nur, wenn die Ausführungsunterlagen es ausdrücklich erlauben — sonst braucht es eine Verfahrensprüfung nach EN ISO 15614-1 oder eine vorgezogene Arbeitsprüfung nach EN ISO 15613. Und das Paket gilt nur im eigenen Geltungsbereich — Werkstoff, Dicke, Verfahren und Zusatz müssen zur Arbeit passen.
Darf man die WPS einer anderen Firma verwenden?
In der Regel nicht. Die Verfahrensqualifizierung gehört dem Hersteller, der die Prüfung durchgeführt hat, und geht mit einer Kopie des Papiers nicht auf eine andere Firma über. Wer eine ähnliche Verbindung schweißen will, schreibt eine eigene pWPS, schweißt ein Prüfstück und erhält einen eigenen WPQR. Eine fremde WPS taugt höchstens als Vorlage für den Entwurf.
Aktualisiert: