EN ISO 9606-1: Schweißerprüfung, Ablauf und Prüfungsbescheinigung
ISO 9606-1 ist die Norm, nach der der Schweißer geprüft wird, nicht die Naht: Du schweißt ein Prüfstück, es wird geprüft, und die Bescheinigung nennt Verfahren, Dicken und Positionen, die du danach schweißen darfst. Sie hat EN 287-1 abgelöst und gilt drei Jahre. Hier: der Prüfungstag, das Kurzzeichen und die Wahl des Prüfstücks; eine vorhandene Bescheinigung prüfst du mit dem Geltungsbereich-Rechner.

Kurze Antwort
Die Prüfungsbescheinigung fasst alles in einem Kurzzeichen wie 135 P FW FM1 S t10 PB ml zusammen: Verfahren, Erzeugnisform, Nahtart, Zusatzwerkstoffgruppe, Dicke, Position. Jedes Feld ist eine Grenze und keine Beschreibung — außerhalb gilt die Bescheinigung nicht. Sie gilt drei Jahre, mit Bestätigung alle sechs Monate.


Ablauf der Schweißerprüfung Schritt für Schritt
Der Prüfungstag selbst ist kurz. Das meiste, was über das Ergebnis entscheidet, steht fest, bevor der Lichtbogen brennt.
- Anmeldung bei einer akkreditierten Stelle. Die Bescheinigung stellt ein Prüfer oder eine Prüfstelle aus, nicht der Arbeitgeber. Schweißkursstätten arbeiten meist mit einer solchen Stelle zusammen, die Anmeldung läuft dann oft über sie.
- Festlegen, was geprüft wird. Verfahren (111, 135, 136, 141 …), Blech oder Rohr, Stumpf- oder Kehlnaht, Zusatzwerkstoffgruppe, Dicke bzw. Durchmesser des Prüfstücks und Position. Jede dieser Entscheidungen wird ein Feld im Code und eine Grenze für das, was du später schweißen darfst — den nächsten Abschnitt also vor der Anmeldung lesen.
- Die Anweisung für das Prüfstück. Geschweißt wird nach einer WPS oder pWPS mit Nahtvorbereitung, Zusatzwerkstoff, Gas und Parameterbereich. Hat der Betrieb für diese Verbindung schon eine qualifizierte WPS, wird in der Regel sie verwendet, sonst wird für die Prüfung eine pWPS erstellt — einen Entwurf liefert der kostenlose pWPS-Generator. Die WPS selbst wird durch einen WPQR qualifiziert, der das Verfahren prüft, nicht dich; was eine Verfahrensprüfung abdeckt, zeigt der Rechner für den Geltungsbereich nach ISO 15614-1.
- Kennzeichnung. Vor dem Schweißen kennzeichnet der Prüfer das Prüfstück, damit nachweisbar genau dein Stück in die Prüfung geht — und in der Lage, in der du es geschweißt hast.
- Schweißen unter Aufsicht. Blech oder Rohr in der gewählten Position und mit dem zu prüfenden Verfahren. Der Prüfer beobachtet das Schweißen selbst, nicht nur das Ergebnis.
- Zuerst die Sichtprüfung, bewertet nach ISO 5817, in der Regel Bewertungsgruppe B mit einigen Ausnahmen. Was hier durchfällt, geht nicht weiter — die zehn Minuten für eine saubere Oberfläche lohnen sich.
- Dann je nach Werkstoff und Dicke Durchstrahlung (RT) oder Ultraschall (UT), oder stattdessen Biege- oder Bruchversuch; dazu kann ein Makroschliff kommen.
- Die Bescheinigung. Ist alles bestanden, stellt die Prüfstelle die Bescheinigung mit Code und Geltungsbereich aus. Gleich kontrollieren: Verfahren, Dicke, Durchmesser und Position müssen zu dem passen, was du tatsächlich geschweißt hast.
Wer von außerhalb der EU zum Arbeiten nach Polen kommt: Eine Bescheinigung aus einem Drittstaat wird in der Regel nicht direkt anerkannt, die Prüfung wird an einer polnischen akkreditierten Stelle neu abgelegt. Den Weg beschreiben Schweißerprüfungen in Polen und Schweißen in der EU für Ausländer.
Der Code
Ein Beispiel: 135 P FW FM1 S t10 PB ml. 135 ist das Verfahren,
P steht für Blech, FW für Kehlnaht, FM1 für die Gruppe des Zusatzwerkstoffs,
S für Massivdraht, t10 für die Dicke des Prüfstücks, PB für die Position und
ml für mehrlagig. Jedes dieser Felder begrenzt, was gilt.
| Feld | Was es verschlüsselt | Häufige Werte |
|---|---|---|
141 | Das Verfahren nach ISO 4063 | 111 — E-Hand, 135 — MAG, 136 — Fülldraht, 141 — WIG |
P | Erzeugnisform | P — Blech, T — Rohr |
BW | Nahtart | BW — Stumpfnaht, FW — Kehlnaht |
FM1 | Zusatzwerkstoffgruppe nach EN ISO 9606-1 | FM1 — unlegierte und Feinkornstähle, FM5 — nichtrostende und hitzebeständige, FM6 — Nickel und Nickellegierungen |
S | Zusatzwerkstoff | S — Massivdraht oder Stab, M — Metallpulverdraht |
t8 | Dicke des Prüfstücks, mm | t3, t8, t12 — daraus ergibt sich der Dickenbereich |
PF | Position nach ISO 6947 | PA, PC, PF, PE, H-L045 |
ss | Einseitig geschweißt | bs — beidseitig |
nb | Ohne Badsicherung | mb — mit Badsicherung |
Eine Zeile der Bescheinigung, Feld für Feld
So kann die Zeile auf der Bescheinigung eines Rohrschweißers aussehen: ISO 9606-1 135 T BW FM1 S t5,5 D60,3 H-L045 ss nb. Gelesen wird von links nach rechts; die letzte Spalte sagt, was dir das Feld zu schweißen erlaubt. Dicke, Durchmesser und Positionen folgen denselben Regeln wie die Bereichstabellen auf dieser Seite und der Geltungsbereich-Rechner ISO 9606-1. Für Zusatzwerkstoffgruppe und Nahtdetails rechnet die Seite keinen Bereich: die liest du in der Spalte Geltungsbereich der Bescheinigung selbst ab.
| Feld | Bedeutung | Was es abdeckt |
|---|---|---|
ISO 9606-1 | Norm, Teil 1: Stähle | Nur Stähle; Aluminium, Kupfer, Nickel und Titan haben eigene Teile der ISO 9606 |
135 | MAG mit Massivdraht (ISO 4063) | Abgedeckt: 135 und 138. Nicht abgedeckt: 136, 131, 114 |
T | Rohr | Rohr und, bei D über 25 mm, auch Blech |
BW | Stumpfnaht | Stumpfnähte; Kehlnähte nur mit einem zusätzlichen Kehlnaht-Prüfstück |
FM1 | Zusatzwerkstoffgruppe: unlegierte und Feinkornstähle | FM1; weitere Gruppen, falls vorhanden, stehen in der Spalte Geltungsbereich |
S | Massivdraht | Zusammen mit dem Verfahren lesen: 135 deckt auch 138 ab, den Metallpulverdraht (M) |
t5,5 | Wanddicke des Prüfstücks, mm | 3…11 mm (3 ≤ t < 12: von 3 mm bis 2·t) |
D60,3 | Außendurchmesser des Rohrs, mm | ≥ 30,2 mm (D > 25 mm: ab 0,5·D, nie unter 25 mm) |
H-L045 | Rohr fest unter 45°, steigend | Stumpfnähte: PA, PC, PE, PF, PH, H-L045. Kehlnähte: nur mit Kehlnaht-Prüfstück |
ss nb | Einseitig geschweißt, ohne Badsicherung | Bei den Prozessen 13, 14 und 15 deckt die Prüfung ohne Badsicherung (nb) auch das Schweißen mit Werkstoff- oder Gasbadsicherung ab (Auslegung von ISO/TC 44/SC 11 zu Tabelle 11, 2015). Den übrigen Geltungsbereich nennt die Bescheinigung; hier nicht gerechnet |
Termine: Die erste Bestätigung ist sechs Monate nach der Prüfung fällig, die Bescheinigung endet nach drei Jahren, wenn sie nicht verlängert wird. Mit dem Prüfungsdatum gibt dir der Rechner beide Daten aus.
Der Geltungsbereich
Aus der Dicke des Prüfstücks folgt ein Dickenbereich, aus dem Durchmesser ein Durchmesserbereich, aus der Position eine Menge abgedeckter Positionen. Bei den Positionen lohnt sich die Wahl des Prüfstücks am meisten: H-L045 am Rohr deckt als Stumpfnaht alle Stumpfnahtpositionen außer den fallenden ab, PA nur sich selbst. Nachrechnen im Geltungsbereich-Rechner.
Drei Angaben auf der Bescheinigung entscheiden alles: Dicke, Durchmesser und Position. Darunter steht, was jede davon abdeckt.
Dicke
| Dicke des Prüfstücks t, mm | Anerkannter Bereich |
|---|---|
| t < 3 | von t bis 3 mm bzw. 2·t (der größere Wert) |
| 3 ≤ t < 12 | von 3 mm bis 2·t |
| t ≥ 12 | ab 3 mm aufwärts |
Rohrdurchmesser
| Durchmesser des Prüfstücks D, mm | Anerkannter Bereich |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Position
| Bestanden in Position | Deckt ab |
|---|---|
| PA — Wannenlage | Stumpfnähte: PA Kehlnähte: PA |
| PB — Horizontalposition | Stumpfnähte: — Kehlnähte: PA, PB |
| PC — Querposition | Stumpfnähte: PA, PC Kehlnähte: PA, PB, PC |
| PD — Horizontal-Überkopfposition | Stumpfnähte: — Kehlnähte: PA, PB, PC, PD, PE |
| PE — Überkopfposition | Stumpfnähte: PA, PC, PE Kehlnähte: PA, PB, PC, PD, PE |
| PF — Steigposition | Stumpfnähte: PA, PF Kehlnähte: PA, PB, PF |
| PG — Fallposition | Stumpfnähte: PG Kehlnähte: PG |
| PH — Rohr fest, steigend | Stumpfnähte: PA, PE, PF, PH Kehlnähte: PA, PB, PC, PD, PE, PF, PH |
| H-L045 — Rohr unter 45°, steigend | Stumpfnähte: PA, PC, PE, PF, PH, H-L045 Kehlnähte: — |
| J-L045 — Rohr unter 45°, fallend | Stumpfnähte: PA, PC, PE, PG, PJ, J-L045 Kehlnähte: — |
Welches Prüfstück? So deckt die Bescheinigung deine Arbeit ab
Rückwärts denken: Schreib die Verbindungen auf, die du wirklich schweißt — Dicke, Blech oder Rohr, Durchmesser, Positionen — und wähle das eine Prüfstück, dessen Geltungsbereich alle enthält. Die Beispiele rechnen mit denselben Regeln wie die Tabellen oben und der Rechner.
Die drei Fälle unten in einer Tabelle, gerechnet nach denselben Regeln wie der Geltungsbereich-Rechner (das Rohr D60,3 ist oben Feld für Feld zerlegt):
| Prüfstück | Abgedeckte Dicken | Abgedeckte Durchmesser | Abgedeckte Positionen, Stumpfnaht |
|---|---|---|---|
| Blech t = 10 mm, PF | 3…20 mm | — | PA, PF |
| Blech t = 15 mm, PE | ≥ 3 mm | — | PA, PC, PE |
| Rohr D = 21,3 mm, t = 2,8 mm, PC | 2,8…5,6 mm | 21,3…42,6 mm | PA, PC |
Blech 10 mm, Stumpfnaht in PF
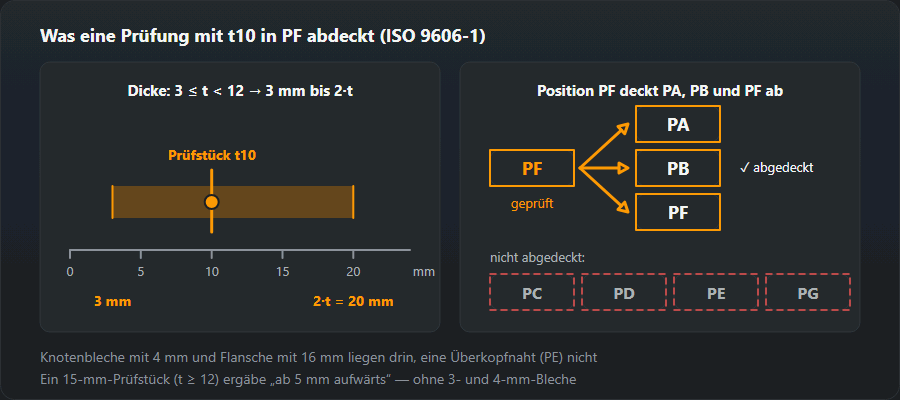
10 mm liegt im Band 3 ≤ t < 12, der Bereich reicht also von 3 mm bis 2·t: 3 bis 20 mm. PF als Stumpfnaht deckt PA und PF ab; PB ist eine Kehlnahtposition und kommt nur mit einem zusätzlichen Kehlnaht-Prüfstück hinzu. Das ist das meiste, was im Stahlbau anfällt: Knotenbleche mit 4 mm und Flansche mit 16 mm liegen drin, eine Überkopfnaht (PE) nicht.

Dickere und dünnere Prüfstücke
Ein Prüfstück mit 15 mm liegt im Band t ≥ 12: ab 3 mm aufwärts, ohne Obergrenze. Die Norm verlangt dafür mindestens drei Lagen — die Prüfung ist länger und schwerer, dafür deckt die Bescheinigung auch schwere Bauteile ab. Am anderen Ende deckt ein 2-mm-Prüfstück t bis 3 mm bzw. 2·t ab (der größere Wert), also 2 bis 4 mm — eine Dünnblech-Bescheinigung, die nicht bis in den Stahlbau reicht. Wer von dünnen Blechen bis 20 mm alles schweißt, fährt mit dem 10-mm-Prüfstück richtig.
Rohrdurchmesser
Über 25 mm beginnt der Bereich bei 0,5·D, nie unter 25 mm, ohne obere Grenze: eine Prüfung am Rohr 60,3 mm deckt ab 30,2 mm aufwärts ab. Für kleine Rohre gilt eine andere Regel — bis 25 mm reicht der Bereich von D bis 2·D, eine Prüfung an 21,3 mm deckt also nur 21,3 bis 42,6 mm ab. Wer Messleitungen und 60,3-mm-Prozessrohre schweißt, muss genau hinsehen: die 60,3-mm-Prüfung reicht nicht bis 21,3 mm hinunter.
Positionen: eine Rohrprüfung für fast alles
H-L045 — Rohr fest unter 45°, steigend geschweißt — deckt als Stumpfnaht PA, PC, PE und PF ab, dazu PH und H-L045 selbst: alle Stumpfnahtpositionen außer den fallenden. Nicht abgedeckt sind PG und PJ; die deckt nur eine fallende Prüfung. PB und PD sind Kehlnahtpositionen und brauchen ein Kehlnaht-Prüfstück. Am Blech deckt eine Stumpfnaht in PE die Positionen PA, PC und PE ab, eine Stumpfnaht in PC nur PA und PC; eine Kehlnaht in PE deckt PA, PB, PC, PD und PE ab.
Blech oder Rohr?
Eine Rohrprüfung über 25 mm Durchmesser deckt auch Blech ab. Eine Blechprüfung deckt Rohr nur ab 75 mm Durchmesser, wenn das Rohr gedreht wird (und dann in PA, PB, PC und PD), feststehende Rohre ab 500 mm. Wer feststehende Rohre unter 500 mm schweißt, braucht die Prüfung am Rohr.
Faustregel: Prüfung in der schwierigsten Position ablegen, die du in der Fertigung wirklich schweißt, und an der Produktform, die den Rest mit abdeckt. Die leichteren Positionen kommen dann mit, umgekehrt nie. Vor der Anmeldung im Geltungsbereich-Rechner prüfen.
EN 287-1 und ISO 9606-1
EN 287-1 ist die frühere europäische Norm für die Prüfung von Stahlschweißern; EN ISO 9606-1 hat sie ersetzt. Die Idee ist gleich geblieben — ein Prüfstück, ein daraus abgeleiteter Geltungsbereich, eine Unterschrift alle sechs Monate —, der Code ist aber anders aufgebaut. Falsch gelesen wird meist das vierte Feld: nach ISO 9606-1 steht dort die Zusatzwerkstoffgruppe (FM1–FM6), ältere Bescheinigungen nach EN 287-1 führten an dieser Stelle die Stahlgruppe. Neue Prüfungen werden nach ISO 9606-1 abgelegt. Wer noch eine EN-287-1-Bescheinigung hat, klärt mit dem Auftraggeber oder dem Prüfer, ob sie anerkannt wird, bevor er sich darauf verlässt.
ISO 9606-1 und die anderen Teile der ISO 9606
ISO 9606-1 ist Teil 1 einer Reihe: Prüfung von Schweißern — Schmelzschweißen — Teil 1: Stähle. Der geltende Text ist ISO 9606-1:2012; in Europa erscheint er als EN ISO 9606-1:2017 mit den späteren Korrekturen, national als DIN, PN, BS oder NF EN ISO 9606-1 — gleiche Regeln, anderer Herausgeber. Eine Überarbeitung der Reihe (ISO/DIS 9606) ist in Vorbereitung. Die anderen Metalle haben eigene Teile:
| Teil | Werkstoffe |
|---|---|
| ISO 9606-1 | Stähle (unlegiert, niedriglegiert, nichtrostend) |
| ISO 9606-2 | Aluminium und Aluminiumlegierungen |
| ISO 9606-3 | Kupfer und Kupferlegierungen |
| ISO 9606-4 | Nickel und Nickellegierungen |
| ISO 9606-5 | Titan, Zirconium und ihre Legierungen |
Vollmechanisches und automatisches Schweißen fällt nicht unter ISO 9606: Bediener solcher Anlagen werden nach ISO 14732 geprüft.
Warum man bei der Schweißerprüfung durchfällt
Die Gründe verteilen sich auf die einzelnen Prüfschritte, und die meisten sind zu sehen, bevor das Prüfstück abgegeben wird.
Bei der Sichtprüfung
Einbrandkerben, nicht vollständig gefüllte Fuge, zu hohe Nahtüberhöhung, ungleichmäßige Wurzel. Bewertungsgruppe B lässt wenig Spielraum; nur Einbrandkerben und zu viel Schweißgut (Nahtüberhöhung, Wölbung, Wurzelüberhöhung) werden nach C bewertet: eine Einbrandkerbe darf höchstens 0,1·t und nie mehr als 0,5 mm tief sein, am 10-mm-Blech also 0,5 mm; eine nicht vollständig gefüllte Fuge ist gar nicht zulässig. Die Grenzen für deine Dicke zeigt der ISO-5817-Rechner, was die Gruppen bedeuten, die Seite zu ISO 5817.
Beim Biege- und Bruchversuch
Bindefehler an der Wurzel oder zwischen den Lagen. Von außen oft unsichtbar, aber der Biegeversuch reißt sie entlang der Schmelzlinie auf. Bindefehler (401) sind in keiner Bewertungsgruppe zulässig. Ursache ist zu wenig Wärme an den Flanken: zu schnell geschweißt, falscher Brenner- oder Elektrodenwinkel, eine Lage auf die vorige gelegt statt in die Ecke.
Auf dem Röntgenfilm
Poren, Schlacke, Bindefehler zwischen den Lagen. In Gruppe B darf eine Einzelpore (2011) bis 0,2·t groß sein, höchstens 3 mm. Poren kommen meist von schlechtem Gasschutz — Zugluft, eine zugespritzte Gasdüse — oder von einer schmutzigen oder feuchten Fuge.
Vor dem Zünden
Vorbereitung und Reinigung: ungleichmäßig geschliffene Fase, ein Spalt, der sich entlang der Naht ändert, Walzhaut oder Rost an den Flanken, Schlacke zwischen den Lagen nicht entfernt. Das korrigiert kein Prüfer, und alles davon zeigt sich in den Prüfungen.
Die Unterschrift alle sechs Monate
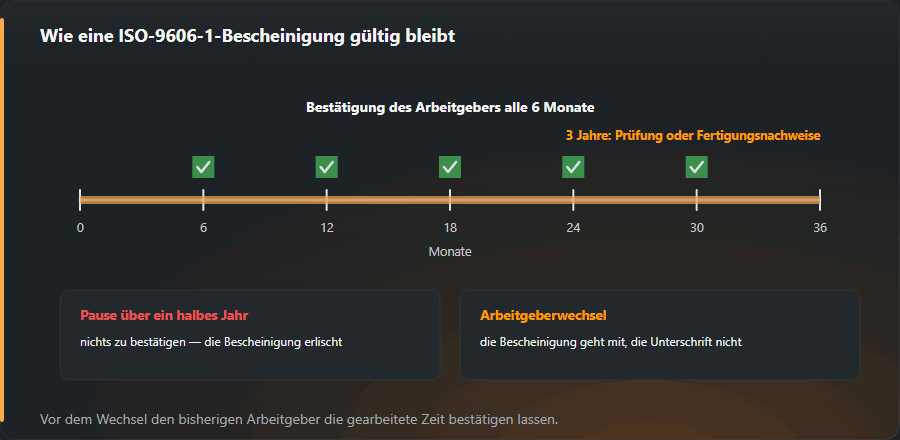
Sie ist keine Formalie, sondern die Bedingung für die Gültigkeit. Ohne sie läuft die Bescheinigung aus, auch wenn das Ablaufdatum noch weit weg ist — und dann sind die dazwischen geschweißten Nähte formal von einem nicht qualifizierten Schweißer ausgeführt worden. Wie es in Polen im Einzelnen geregelt ist, steht unter Schweißerprüfungen in Polen.
Drei Wege der Verlängerung nach Abschnitt 9.3
Nach der Prüfung bietet ISO 9606-1 drei Wege, die Bescheinigung gültig zu halten (Abschnitt 9.3). Die Bestätigung alle sechs Monate gilt auf jedem davon, und welcher Weg dir offensteht, entscheidet die Stelle, die die Bescheinigung ausgestellt hat.
| Weg | Was nötig ist | Wie lange sie dann gilt |
|---|---|---|
| 9.3 a — Wiederholungsprüfung | Ein neues Prüfstück, geschweißt und geprüft wie beim ersten Mal | Neue Bescheinigung, drei Jahre |
| 9.3 b — Fertigungsnähte | Zwei Nähte aus den letzten sechs Monaten, mit gutem Ergebnis geprüft und dokumentiert | Zwei weitere Jahre |
| 9.3 c — Qualitätssystem | Derselbe Hersteller, Qualitätssystem nach ISO 3834-2 oder -3, dokumentierte Nahtqualität | Ohne Enddatum, solange die Bedingungen erfüllt sind |
Eine versäumte Halbjahresbestätigung schließt alle drei Wege: Die Bescheinigung erlischt an diesem Tag, und zurück geht es nur über eine neue Prüfung.
Wer unterschreibt
Der Arbeitgeber — in der Praxis die Schweißaufsicht bzw. der Schweißkoordinator. Die Unterschrift bestätigt genau eins: dass du in den letzten sechs Monaten im Geltungsbereich dieser Bescheinigung geschweißt hast. Nach drei Jahren folgt entweder eine Wiederholungsprüfung oder — wo dieser Weg offensteht — eine Verlängerung auf Grundlage dokumentierter Prüfungen an Fertigungsnähten; was möglich ist, sagt die ausstellende Stelle.
Wechsel des Arbeitgebers
Die Bescheinigung gehört dir und geht mit. Die Unterschrift nicht: ein neuer Arbeitgeber kann nur Arbeit bestätigen, die für ihn geleistet wurde. Also vor dem Wechsel beim alten Betrieb die Zeit dort bestätigen lassen, dem neuen am ersten Tag eine Kopie geben und darauf achten, dass die nächste Unterschrift innerhalb von sechs Monaten nach der letzten kommt. Kopien von Bescheinigung und Bestätigungen gehören in die eigene Ablage — Originale gehen in Betrieben erstaunlich oft verloren.
Mehr als sechs Monate Pause
Wer mehr als sechs Monate nicht mit dem Verfahren geschweißt hat — Krankheit, anderer Job, längere Zeit im Ausland —, hat nichts, was sich bestätigen ließe; die Bescheinigung erlischt, egal was das Drei-Jahres-Datum sagt. Der normale Weg zurück ist dann eine neue Prüfung.
Was die Bescheinigung nicht leistet: Sie gibt die Verbindung nicht allein frei. Auch das Verfahren muss qualifiziert sein, und das regelt die Schweißanweisung (WPS). Beides gehört zu jeder Naht.

Normen und Quellen
Ausgabe der Norm, Abschnitt oder Tabelle und was diese Seite daraus übernimmt. Die Nummern sind mit den Inhaltsverzeichnissen der Normenverlage abgeglichen; die Volltexte vertreiben die Normungsorganisationen.
- EN ISO 9606-1:2017 (ISO 9606-1:2012), Abschnitte 5.2–5.9 — die wesentlichen Einflussgrößen und Geltungsbereiche: Prozess, Produktform, Nahtart, Zusatz, Abmessungen, Positionen
- EN ISO 9606-1:2017 (ISO 9606-1:2012), Abschnitte 9.2, 9.3 — die halbjährliche Bestätigung und die Wege zur Verlängerung
- EN ISO 9606-1:2017 (ISO 9606-1:2012), Abschnitt 11 — den Aufbau der Bezeichnung auf der Bescheinigung
Häufige Fragen
Wie lange gilt die Bescheinigung?
Drei Jahre, unter der Bedingung, dass der Arbeitgeber alle sechs Monate bestätigt, dass im Geltungsbereich geschweißt wurde. Eine versäumte Bestätigung beendet die Gültigkeit vorzeitig — der häufigste Grund, warum eine Bescheinigung bei der Kontrolle nicht anerkannt wird.
Gilt sie in anderen EU-Ländern?
Ja. EN ISO 9606-1 ist eine europäische Norm, und eine Bescheinigung einer akkreditierten Stelle wird in der ganzen Union anerkannt. Die Verfahrensprüfung und die werkseigene Produktionskontrolle bleiben dagegen beim Hersteller.
Was steht im Code der Bescheinigung?
Verfahren, Produktform, Nahtart, Zusatzwerkstoffgruppe, Zusatzwerkstoff, Abmessungen und Position — in dieser Reihenfolge und stark abgekürzt. Genau daraus ergibt sich der Geltungsbereich, den der Rechner auf dieser Seite auswertet.
Welche Dicken deckt eine Prüfung am 10-mm-Blech ab?
3 bis 20 mm. Bei Prüfstücken ab 3 mm und unter 12 mm reicht der Bereich von 3 mm bis zur doppelten Prüfstückdicke. Position und Produktform sind eigene Grenzen: eine Stumpfnaht am Blech in PF deckt Stumpfnähte in PA und PF am Blech ab, Rohr nur ab 75 mm gedreht bzw. 500 mm feststehend.
Was ist der Unterschied zwischen ISO 9606-1 und EN 287-1?
EN 287-1 ist der Vorgänger, EN ISO 9606-1 gilt heute. Im Kurzzeichen steht an vierter Stelle jetzt die Zusatzwerkstoffgruppe FM1–FM6 statt der Stahlgruppe; eine alte Bescheinigung ist deshalb nicht Feld für Feld umzulesen. Neu geprüft wird nur nach ISO 9606-1, ob eine EN-287-1-Bescheinigung noch anerkannt wird, entscheidet der Auftraggeber oder die Prüfstelle. Die zusammengeführte ISO 9606 mit den Teilen 1–5 in einem Dokument ist noch ein Entwurf (ISO/DIS 9606, Entwurf DIN EN ISO 9606:2026-08; Stand November 2026).
Kann man die Bescheinigung ohne neue Prüfung verlängern?
Unter Umständen. ISO 9606-1 kennt drei Wege (Abschnitt 9.3): Wiederholungsprüfung alle drei Jahre, Verlängerung alle zwei Jahre anhand von zwei Fertigungsnähten, die in den letzten sechs Monaten geprüft wurden, oder Gültigkeit ohne Enddatum beim Hersteller mit Qualitätssystem nach ISO 3834-2 oder -3. Welcher Weg für dich gilt, entscheidet die Stelle, die die Bescheinigung ausgestellt hat. Ohne lückenlose Halbjahresbestätigungen ist keiner davon möglich.
Aktualisiert: