pWPS: die vorläufige Schweißanweisung
Eine pWPS sieht aus wie eine fertige Anweisung und enthält genau dieselben Felder. Eines trennt sie: niemand hat bisher geprüft, ob die darin festgelegten Parameter eine Naht ergeben, die den Anforderungen genügt. Sie ist ein Vorschlag, kein Nachweis.
Kurze Antwort
Die pWPS (preliminary Welding Procedure Specification) ist der Entwurf einer Schweißanweisung. Die Schweißaufsicht legt darin Verfahren, Werkstoff, Nahtvorbereitung, Stromwerte, Gas, Vorwärmung und Lagenaufbau fest — alles, was später in der fertigen WPS steht. Danach wird nach der pWPS ein Prüfstück geschweißt, das Prüfstück wird geprüft, und besteht es, entsteht ein WPQR und aus der Anweisung wird eine vollwertige WPS.
Die drei Dokumente in einem Satz: die pWPS schlägt vor, der WPQR beweist, die WPS gilt.
Woher ihre Zahlen stammen
Eine pWPS ist keine Raterei — jedes Feld hat seine Quelle. Genau dieser Teil der Arbeit unterscheidet die Schweißaufsicht vom Bediener:
| Feld der Anweisung | Woher der Wert kommt |
|---|---|
| Verfahren nach ISO 4063 | Wahl der Schweißaufsicht — Ordnungsnummern |
| Werkstoffgruppe nach ISO/TR 15608 | Aus dem Abnahmezeugnis; die Gruppe bestimmt den Geltungsbereich |
| Nahtvorbereitung nach ISO 9692-1 | Dicke und Zugang — Schweißnahtvorbereitung |
| Strom, Spannung, Polung | Elektroden- oder Drahtdurchmesser — Stromrechner |
| Streckenenergie | Strom, Spannung und Schweißgeschwindigkeit — Rechner Streckenenergie |
| Vorwärmung nach EN 1011-2 | Kohlenstoffäquivalent und Dicke — Vorwärmrechner |
| Schutzgas nach ISO 14175 | Werkstoff und Verfahren — Gasauswahl |
| Anzahl und Anordnung der Lagen | Fugenquerschnitt — Schweißgut und Lagenzahl |
Je sorgfältiger die pWPS ausgearbeitet ist, desto größer die Chance, dass das Prüfstück beim ersten Mal besteht. Eine nicht bestandene Verfahrensprüfung kostet Werkstoff, Laborarbeit und Zeit — an dieser Stelle zu sparen lohnt sich nicht.
pWPS ausfüllen: ein durchgerechnetes Beispiel
Eine typische Werkstattaufgabe: Stumpfnaht an Blechen aus S355, 10 mm dick, Verfahren 135 (MAG mit Massivdraht unter Aktivgas), Wannenposition PA, Zugang von beiden Seiten. Genau dieses Formular stellt der pWPS-Generator zusammen — unten Feld für Feld, was darin steht und woher der Wert kommt.
| Feld | Wert im Beispiel | Woher er kommt |
|---|---|---|
| Verfahren | 135 (MAG) | Wahl nach der Fertigung. Jedes Verfahren wird einzeln qualifiziert: ein Prüfstück mit 135 deckt 136 nicht ab |
| Grundwerkstoff | S355, Gruppe 1.2 nach ISO/TR 15608 | Abnahmezeugnis; die Gruppe bestimmt den Zusatz und welche Stähle die Qualifizierung abdeckt |
| Stoß und Dicke | Stumpfstoß, Blech, t = 10 mm | Zeichnung und Prüfstückplan; die Prüfstückdicke legt den späteren Geltungsbereich fest |
| Position | PA | Prüfstückplan (siehe Planung weiter unten) |
| Nahtvorbereitung | V-Naht, Öffnungswinkel 50–60°, Spalt 1–3 mm, Steg 1–2 mm | Dicke und beidseitiger Zugang am Blech — Schweißnahtvorbereitung |
| Schweißzusatz | EN ISO 14341-A G 46 4 M21 4Si1, Draht Ø 1,2 mm | Einstufung passend zu Gruppe 1.2 und Gas M21; Durchmesser nach Dicke und Einstellwerten |
| Schutzgas | M21 — ArC-18 (ISO 14175), 16–18 l/min | Verfahren und Werkstoff; dasselbe Gas steht in der Drahtbezeichnung |
| Polung | DC+ (Elektrode am Pluspol) | Üblich beim MAG-Schweißen mit Massivdraht |
| Strom und Spannung | 220–280 A, 26–29 V | Zeile „8–10 mm“ der MAG-Einstelltabelle der Website — ein Startband, kein Messwert |
| Lagen | Mehrlagig | Eine V-Fuge von 10 mm füllt man nicht in einer Lage; die Lagenzahl wirkt auf den Geltungsbereich |
| Vorwärmung | Kein Standardwert eingetragen | Für Gruppe 1.2 bis 20 mm setzt der Generator keine; genau nach EN 1011-2 über das CE der Schmelze: Kohlenstoffäquivalent und Vorwärmung |
| Zwischenlagentemperatur | max. 250 °C | Grenze des Generators für diese Gruppe |
| Wärmebehandlung | Nicht erforderlich | Für Gruppe 1.2 setzt der Generator keine |
| Streckenenergie | leer | Hängt von der Schweißgeschwindigkeit ab, die am Prüfstück gemessen wird — Rechner Streckenenergie |
| WPS- / WPQR-Nummer | leer | Eine WPQR-Nummer gibt es erst nach der Prüfung |
| Hersteller, Schweißer, Datum, Unterschrift | leer | Füllst du selbst aus: Firma, Schweißer des Prüfstücks, Schweißaufsicht |
Die leeren Zeilen sind keine Nachlässigkeit, sondern Ehrlichkeit: eine Streckenenergie vor dem Prüfstück ließe sich nur mit einer erfundenen Geschwindigkeit eintragen. Besteht ein nach dieser pWPS geschweißtes Prüfstück, ergibt die mehrlagige Stumpfnaht mit 10 mm einen Dickenbereich von 3–20 mm; wäre sie einlagig, nur 5–13 mm. Nachprüfen lässt sich das im Rechner für den WPQR-Geltungsbereich.
Ein Vorbehalt: 220–280 A und 26–29 V sind das Startband für diese Dicke. In den WPQR kommen die beim Schweißen des Prüfstücks tatsächlich gemessenen Strom- und Spannungswerte, und genau sie legen zusammen mit der Geschwindigkeit die Streckenenergie fest, aus der später die Toleranz in der Fertigung berechnet wird.
Von der pWPS zur WPS: Ablauf Schritt für Schritt
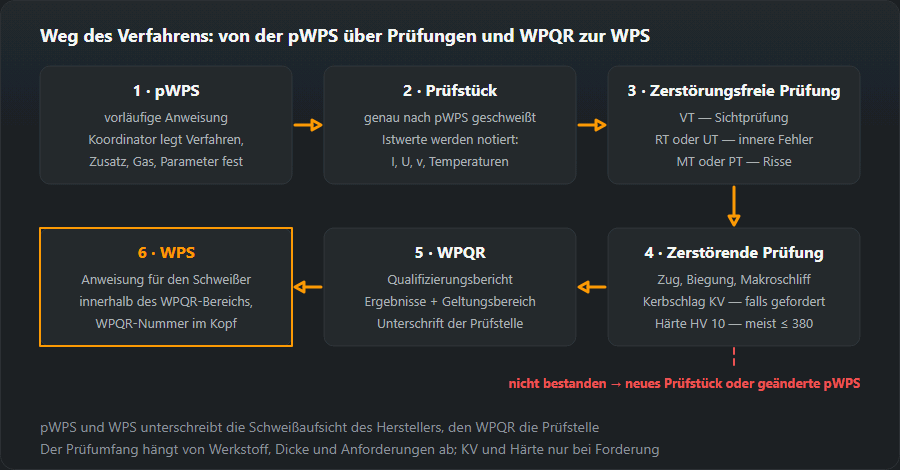
So sieht der übliche Weg bei der Qualifizierung durch Verfahrensprüfung nach EN ISO 15614-1 aus. Jeder Schritt hat einen Verantwortlichen und ein Ergebnisdokument; beim Audit wird die Kette genau über diese Papiere verfolgt.
- Eingangsdaten. Die Schweißaufsicht des Herstellers stellt zusammen, was geschweißt werden soll: Stahlsorten und ihre Gruppen, Dicken- und Durchmesserbereiche, Positionen, Anforderungen von Besteller und Produktnorm (Kerbschlag und Härte ja oder nein, welche Stufe nach EN ISO 3834). Ergebnis: eine Liste dessen, was der künftige Geltungsbereich abdecken muss.
- pWPS. Die Schweißaufsicht erstellt und unterschreibt die Anweisung: Verfahren, Nahtvorbereitung, Zusatz, Gas, Strom- und Spannungsbänder, Vorwärmung, Zwischenlagentemperatur, Lagenfolge. Ergebnis: eine pWPS mit eigener Nummer.
- Abstimmung. Der Hersteller wählt eine Prüfstelle (examining body) oder einen Prüfer und bespricht mit ihr vorab die pWPS, die Maße des Prüfstücks und den Prüfumfang. Ergebnis: eine abgestimmte pWPS und ein Prüfplan.
- Schweißen des Prüfstücks. Der Schweißer fertigt das Prüfstück nach der pWPS in Anwesenheit des Prüfers oder Sachverständigen. Für jede Lage werden die tatsächlichen Werte für Strom und Spannung, die Schweißgeschwindigkeit (Raupenlänge und Zeit), Vorwärm- und Zwischenlagentemperatur sowie die Gasmenge protokolliert. Ergebnis: ein Protokoll der Ist-Parameter und ein gekennzeichnetes Prüfstück.
- Zerstörungsfreie Prüfung. Das Labor führt VT durch, dann RT oder UT und die Oberflächenprüfung mit MT oder PT. Ergebnis: ZfP-Berichte.
- Zerstörende Prüfung. Das Labor entnimmt und prüft die Proben — Zug, Biegung, Makroschliff, bei Anforderung Kerbschlag und Härte; welche Prüfungen nach welchen Normen, steht auf der Seite WPQR. Ergebnis: Prüfberichte.
- WPQR. Die Prüfstelle bewertet die Ergebnisse, bestimmt aus den Ist-Parametern des Prüfstücks den Geltungsbereich und unterschreibt den Bericht. Ergebnis: der WPQR.
- WPS. Die Schweißaufsicht gibt eine oder mehrere Arbeitsanweisungen innerhalb des Geltungsbereichs heraus, jeweils mit der WPQR-Nummer im Kopf. Ergebnis: die WPS am Arbeitsplatz.

Wenn das Prüfstück nicht besteht
Zuerst wird anhand der Berichte die Ursache gesucht. Liegt sie in der Ausführung — verschmutzte Kanten, falscher Spalt, Schweißerfehler —, wird das Prüfstück in Abstimmung mit der Prüfstelle nach derselben pWPS neu geschweißt. Kommt der Fehler aus der Technologie selbst (Einstellwerte, Zusatz, Vorwärmung, Nahtvorbereitung), ändert die Schweißaufsicht die pWPS — als neuen Stand oder unter neuer Nummer — und der Zyklus beginnt mit einem neuen Prüfstück von vorn. Ergebnisse eines durchgefallenen Prüfstücks gehen in keinen WPQR ein, die Berichte lohnt es sich aber aufzuheben: sie zeigen, was zu ändern ist.
Die Verfahrensprüfung nach EN ISO 15614 ist der häufigste, aber nicht der einzige Weg. EN ISO 15607 lässt auch die Qualifizierung über geprüfte Schweißzusätze (15610), über frühere schweißtechnische Erfahrung (15611), über eine Standardschweißanweisung (15612) und über eine vorgezogene Arbeitsprüfung (15613) zu. Den Weg wählt der Hersteller, welche Wege im Einzelfall zulässig sind, entscheiden Besteller und Produktnorm.
Das Prüfstück so planen, dass es die Fertigung abdeckt
Ein Prüfstück ist teuer, deshalb werden seine Parameter von der Fertigung her gewählt und nicht danach, was sich am bequemsten schweißt. Vier Entscheidungen bestimmen fast alles:
- Dicke. Ein mehrlagiges Stumpfnaht-Prüfstück mit t = 10 mm deckt 3–20 mm ab, mit t = 12 mm 3–24 mm, mit t = 20 mm 10–40 mm. Schweißt die Werkstatt von 4 bis 30 mm, reicht ein Prüfstück nicht: 10 und 20 mm zusammen decken 3–40 mm ab.
- Position. Solange keine Anforderungen an Kerbschlagarbeit und Härte bestehen, deckt ein Prüfstück in einer Position alle Positionen ab. Gibt es solche Anforderungen, wirkt die Position auf den Geltungsbereich — das gehört vor dem Schweißen entschieden.
- Blech oder Rohr. Ein Rohr-Prüfstück deckt Rohre ab 0,5·D ab. Ein Blech-Prüfstück deckt Rohre erst ab einem bestimmten Durchmesser ab — über 150 mm, in einem Teil der Positionen ab 500 mm —, für kleine Rohre braucht es also ein Rohr-Prüfstück.
- Vorwärm- und Zwischenlagentemperatur. In der Fertigung darf die Vorwärmung bis 50 °C unter der des Prüfstücks liegen, die Zwischenlagentemperatur bis 50 °C darüber (außer Gruppen 8, 10, 41–48). Das Prüfstück also nicht stärker vorwärmen, als die Werkstatt tatsächlich schafft, und die Zwischenlagentemperatur nicht künstlich niedrig halten.
Die ausführliche Behandlung der Geltungsbereiche — Dicke, Durchmesser, Streckenenergie, Werkstoffgruppen — steht auf der Seite WPQR und im Rechner für den Geltungsbereich.
Typische Fehler in der pWPS
- Einstellwerte, die in der Position nicht zu halten sind. Ein Strombereich für die Wannenposition wird in eine pWPS für steigend oder überkopf übernommen. Das zeigt sich sofort am Prüfstück: der Schweißer verlässt das Band, und die Ist-Werte laufen der Anweisung davon.
- Zusatz mit falscher Einstufung. Draht oder Elektrode passen nicht zur Grundwerkstoffgruppe oder zur Kerbschlaganforderung. Geprüft wird das durch Abgleich der Zusatzbezeichnung mit der Werkstoffgruppe und den Anforderungen an das Bauteil.
- Vergessene Vorwärmung. Bei dickem Werkstoff oder Stahl mit erhöhtem Kohlenstoffäquivalent hat niemand das CE berechnet und keine Vorwärmung festgelegt. Die Folge ist die Gefahr von Kaltrissen, die sich im Makroschliff oder in der WEZ-Härte zeigen.
- Zu schmales Prüfstück. Dicke und Position wurden nach Bequemlichkeit gewählt, und der Geltungsbereich verfehlt die Dicken und Positionen der Werkstatt. Ergebnis: ein zweites Prüfstück, das vermeidbar gewesen wäre.
- Ist-Parameter nicht protokolliert. Das Prüfstück ist geschweißt, aber Strom, Spannung und Geschwindigkeit je Lage wurden nicht gemessen. Ohne sie lässt sich weder die Streckenenergie berechnen noch ein sauberer WPQR erstellen.
- Erfundene Werte in den leeren Zeilen. Streckenenergie oder WPQR-Nummer werden vorab in die pWPS geschrieben. Ein solches Dokument führt Prüfer und Schweißer in die Irre.
- Fertigung nach pWPS, „bis der Bericht da ist“. Alles, was vor Herausgabe der WPS geschweißt wurde, steht ohne qualifiziertes Verfahren da.
Warum damit nicht produziert werden darf
Weil nichts sie belegt. Die Parameter darin mögen richtig sein — und sind es meist —, aber niemand hat sie mit Zug-, Biege- und Kerbschlagprüfung überprüft. Eine danach ausgeführte Naht kann die Anforderungen erfüllen, nur weist das kein Dokument nach, und bei Bauteilen unter EN 1090 oder der Druckgeräterichtlinie ist das Fehlen dieses Nachweises gleichbedeutend mit Nichtkonformität.
Zulässig ist nach einer pWPS allein das Prüfstück der Verfahrensprüfung und die vorgezogene Arbeitsprüfung nach EN ISO 15613, bei der statt eines eigenen Prüfstücks ein Bauteil geprüft wird, das die wirkliche Konstruktion abbildet.
Wer sie erstellt
Die schweißtechnische Aufsichtsperson des Herstellers nach EN ISO 14731. Ihr geforderter Kenntnisstand (IWE, IWT, IWS) richtet sich nach der Qualitätsanforderungsstufe nach EN ISO 3834: bei umfassenden Anforderungen braucht es den Ingenieur, bei elementaren genügt eine niedrigere Stufe.
Es ist dieselbe Person, die später dafür geradesteht, dass die Fertigung der qualifizierten Anweisung folgt — und das ist der eigentliche Grund, warum eine pWPS von einem Namen unterschrieben wird und nicht von „der Technik“.
Häufige Fragen
Darf nach einer pWPS produziert werden?
Nein. Die pWPS ist dazu da, ein Prüfstück zu schweißen und gegebenenfalls eine vorgezogene Arbeitsprüfung nach EN ISO 15613 zu fahren. Die Produktion verlangt eine Anweisung, die durch einen WPQR gedeckt oder auf einem der anderen Wege aus EN ISO 15607 qualifiziert ist.
Worin unterscheidet sich eine pWPS inhaltlich von einer WPS?
Inhaltlich in nichts: dieselben Felder nach EN ISO 15609-1, dieselbe Ausführlichkeit. Der Unterschied liegt im Status — die pWPS ist der Vorschlag des Schweißfachmanns, die WPS ist dieser Vorschlag, durch Prüfungen belegt. Deshalb trägt die pWPS keine WPQR-Nummer im Kopf und die WPS trägt sie.
Wer unterschreibt die pWPS?
Die schweißtechnische Aufsichtsperson des Herstellers nach EN ISO 14731, in der Praxis IWE, IWT oder IWS je nach gefordertem Kenntnisstand. Dieselbe Person verantwortet später, dass die Fertigung der qualifizierten Anweisung folgt.
Was bedeutet pWPS?
pWPS steht für preliminary Welding Procedure Specification, auf Deutsch vorläufige Schweißanweisung nach EN ISO 15607 und EN ISO 15609-1. Sie ist der Entwurf der künftigen WPS: alle Felder sind ausgefüllt, die Parameter aber noch nicht durch ein geprüftes Prüfstück und einen WPQR belegt.
Wie lange gilt eine pWPS?
Eine Gültigkeitsdauer im eigentlichen Sinn hat die pWPS nicht, denn sie ist kein Fertigungsdokument, sondern ein Arbeitsentwurf, der bis zum Schweißen des Prüfstücks lebt. Besteht das Prüfstück, entsteht daraus eine WPS mit der WPQR-Nummer im Kopf; besteht es nicht, wird die pWPS überarbeitet und ein neues Prüfstück geschweißt. Auch der WPQR selbst hat kein Ablaufdatum — er gilt, solange die wesentlichen Variablen im Geltungsbereich bleiben.
Kann man eine pWPS mit einem Generator erstellen?
Einen Entwurf ja. Der pWPS-Generator der Website liefert aus Verfahren, Werkstoffgruppe, Dicke, Nahtart und Position die Nahtvorbereitung, den Zusatz, das Gas, das Strom- und Spannungsband und die Zwischenlagentemperatur und lässt die Zeilen leer, die erst nach dem Prüfstück ausgefüllt werden. Die Vorwärmung aus dem Kohlenstoffäquivalent der konkreten Schmelze, die Prüfung gegen die eigene Fertigung und die Unterschrift der Schweißaufsicht ersetzt er nicht.
Aktualisiert: