pWPS: a especificação preliminar do procedimento
Uma pWPS parece uma especificação acabada e traz exactamente os mesmos campos. Uma só coisa as separa: ninguém verificou ainda se os parâmetros nela escritos dão um cordão que cumpra os requisitos. É uma proposta, não uma prova.
Resposta curta
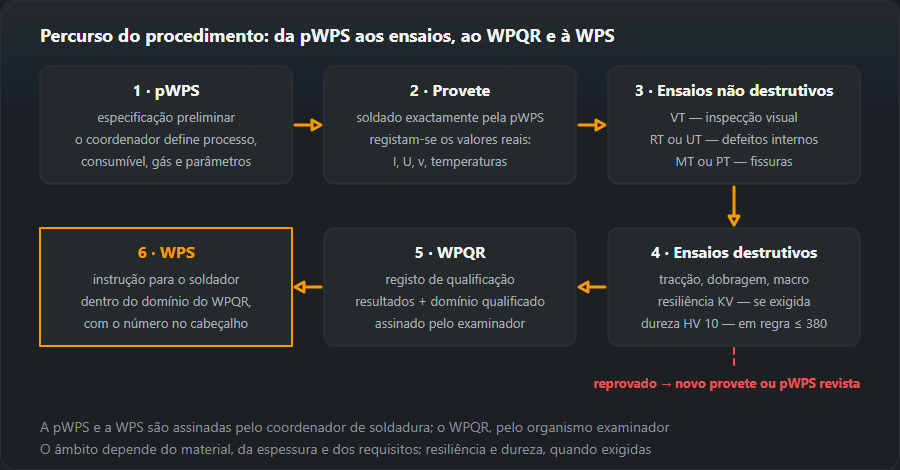
A pWPS (preliminary Welding Procedure Specification) é o rascunho de um procedimento. O técnico define o processo, o material, a preparação de bordos, os parâmetros de corrente, o gás, o pré-aquecimento e a ordem dos passes — tudo o que constará da WPS final. Depois solda-se um provete segundo a pWPS, o provete é ensaiado e, se passar, emite-se um WPQR e a especificação passa a ser uma WPS de pleno direito.
Os três documentos numa frase: a pWPS propõe, o WPQR prova, a WPS obriga.
De onde vêm os seus números
Uma pWPS não é adivinhação: cada campo tem uma origem. É justamente esta parte do trabalho que separa o técnico do operador:
| Campo | De onde vem o valor |
|---|---|
| Processo segundo a ISO 4063 | Escolha do técnico — números dos processos |
| Grupo do material segundo a ISO/TR 15608 | Do certificado do aço; o grupo fixa o domínio qualificado |
| Preparação de bordos segundo a ISO 9692-1 | Espessura e acesso — preparação de bordos |
| Corrente, tensão, polaridade | Diâmetro do eléctrodo ou do fio — calculadora de corrente |
| Energia de soldadura | Corrente, tensão e velocidade — calculadora de energia |
| Pré-aquecimento segundo a EN 1011-2 | Carbono equivalente e espessura — calculadora de pré-aquecimento |
| Gás de protecção segundo a ISO 14175 | Material e processo — escolha do gás |
| Número e disposição dos passes | Secção do chanfro — depósito e número de passes |
Quanto melhor trabalhada estiver a pWPS, maior a hipótese de o provete passar à primeira. Uma qualificação falhada custa material, laboratório e tempo: não é a fase para poupar.
Como preencher uma pWPS: exemplo resolvido
Um caso típico de oficina: junta topo a topo em chapa de S355 com 10 mm, processo 135 (MAG com fio sólido e gás activo), posição ao baixo PA, acesso pelos dois lados. É este o formulário que o gerador de pWPS monta — abaixo, campo a campo, o que lá se escreve e de onde vem cada valor.
| Campo | Valor no exemplo | De onde vem |
|---|---|---|
| Processo | 135 (MAG) | Escolha em função da produção. Cada processo qualifica-se à parte: um provete em 135 não cobre o 136 |
| Material de base | S355, grupo 1.2 segundo ISO/TR 15608 | Certificado do aço; o grupo decide o material de adição e que aços a qualificação cobre |
| Junta e espessura | Topo a topo, chapa, t = 10 mm | Desenho e plano do provete; a espessura do provete fixa o domínio futuro |
| Posição | PA | Plano do provete (ver o planeamento mais abaixo) |
| Preparação de bordos | Em V, ângulo 50–60°, afastamento 1–3 mm, talão 1–2 mm | Espessura e acesso pelos dois lados — preparação de bordos |
| Material de adição | EN ISO 14341-A G 46 4 M21 4Si1, fio Ø 1,2 mm | Classificação adequada ao grupo 1.2 e ao gás M21; diâmetro conforme espessura e parâmetros |
| Gás de protecção | M21 — ArC-18 (ISO 14175), 16–18 l/min | Processo e material; o mesmo gás aparece na designação do fio |
| Polaridade | DC+ (eléctrodo no positivo) | A habitual em MAG com fio sólido |
| Intensidade e tensão | 220–280 A, 26–29 V | Linha «8–10 mm» da tabela de parâmetros MAG do sítio — uma banda de partida, não uma medição |
| Passes | Multipasse | Um chanfro em V de 10 mm não se enche num só passe; o número de passes influencia o domínio |
| Pré-aquecimento | Sem valor típico | Para o grupo 1.2 até 20 mm o gerador não o fixa; o valor exacto sai da EN 1011-2 com o CE do vazamento: carbono equivalente e pré-aquecimento |
| Temperatura entre passes | Máx. 250 °C | Limite do gerador para este grupo |
| Tratamento térmico | Não exigido | Para o grupo 1.2 o gerador não o fixa |
| Entrega térmica | em branco | Depende da velocidade de soldadura, medida no provete — calculadora de entrega térmica |
| N.º de WPS / WPQR | em branco | O número do WPQR só existe depois dos ensaios |
| Fabricante, soldador, data, assinatura | em branco | Preenche-se na empresa: fabricante, soldador do provete, coordenador de soldadura |
As linhas em branco não são desleixo, são honestidade: uma entrega térmica escrita antes do provete só pode vir de uma velocidade inventada. Se um provete soldado segundo esta pWPS passar nos ensaios, a junta topo a topo multipasse de 10 mm dá um domínio de espessuras de 3–20 mm; se fosse de passe único, apenas 5–13 mm. Pode confirmar-se na calculadora do domínio do WPQR.
Uma ressalva: 220–280 A e 26–29 V são a banda de partida para esta espessura. No WPQR registam-se a intensidade e a tensão realmente medidas ao soldar o provete, e são esses valores, com a velocidade, que fixam a entrega térmica a partir da qual se calcula depois a tolerância na produção.
Da pWPS à WPS, passo a passo
Este é o percurso habitual quando se qualifica por ensaio do procedimento segundo a EN ISO 15614-1. Cada passo tem o seu responsável e o seu documento de saída, e numa auditoria a cadeia segue-se precisamente por esses papéis.
- Dados de partida. O coordenador de soldadura do fabricante reúne o que vai ser soldado: qualidades de aço e respectivos grupos, gamas de espessuras e diâmetros, posições, requisitos do cliente e da norma de produto (se há exigência de resiliência e dureza, que nível da EN ISO 3834). Saída: a lista do que o futuro domínio tem de cobrir.
- pWPS. O coordenador redige e assina a especificação: processo, preparação, material de adição, gás, bandas de intensidade e tensão, pré-aquecimento, temperatura entre passes, sequência de passes. Saída: uma pWPS com número próprio.
- Acordo prévio. O fabricante escolhe um organismo examinador (examining body) ou um examinador e revê com ele, antecipadamente, a pWPS, as dimensões do provete e o âmbito dos ensaios. Saída: pWPS acordada e plano de ensaios.
- Soldadura do provete. O soldador executa o provete segundo a pWPS na presença do examinador ou inspector. Em cada passe registam-se a intensidade e a tensão reais, a velocidade de soldadura (comprimento do cordão e tempo gasto), as temperaturas de pré-aquecimento e entre passes e o caudal de gás. Saída: registo dos parâmetros reais e provete marcado.
- Ensaios não destrutivos. O laboratório faz VT, depois RT ou UT e o ensaio de superfície por MT ou PT. Saída: relatórios de END.
- Ensaios destrutivos. O laboratório retira e ensaia os provetes — tracção, dobragem, macrografia e, se exigido, resiliência e dureza; que ensaios e segundo que normas explica-se na página do WPQR. Saída: relatórios de ensaio.
- WPQR. O organismo examinador avalia os resultados, determina a domínio de qualificação a partir dos parâmetros reais do provete e assina o registo. Saída: o WPQR.
- WPS. O coordenador emite uma ou várias especificações de trabalho dentro do domínio, cada uma com o número do WPQR no cabeçalho. Saída: a WPS no posto de trabalho.

Se o provete não passar
Primeiro procura-se a causa nos relatórios. Se estiver na execução — bordos sujos, afastamento fora de tolerância, erro do soldador —, o provete volta a ser soldado segundo a mesma pWPS, de acordo com o organismo examinador. Se o defeito vier do próprio procedimento (parâmetros, material de adição, pré-aquecimento, preparação), o coordenador altera a pWPS — como nova revisão ou com novo número — e o ciclo recomeça com um provete novo. Os resultados de um provete reprovado não passam para nenhum WPQR, mas vale a pena guardar os relatórios: mostram o que há que mudar.
A qualificação por ensaio segundo a EN ISO 15614 é a via mais frequente, mas não a única. A EN ISO 15607 admite ainda a qualificação por consumíveis ensaiados (15610), por experiência anterior de soldadura (15611), por procedimento normalizado (15612) e por ensaio de pré-produção (15613). A via escolhe-a o fabricante, mas quais são admissíveis em cada caso decidem-no o cliente e a norma de produto.
Como planear o provete para cobrir a produção
O provete é caro, por isso os seus parâmetros escolhem-se a partir da produção e não do que é mais cómodo soldar. Quatro decisões determinam quase tudo:
- Espessura. Um provete topo a topo multipasse de t = 10 mm cobre 3–20 mm; de t = 12 mm, 3–24 mm; de t = 20 mm, 10–40 mm. Se a oficina solda de 4 a 30 mm, um provete não chega: 10 e 20 mm em conjunto cobrem 3–40 mm.
- Posição. Enquanto não houver requisitos de resiliência e dureza, um provete numa posição cobre todas. Havendo esses requisitos, a posição passa a influenciar o domínio — convém decidi-lo antes de soldar.
- Chapa ou tubo. Um provete em tubo cobre tubos a partir de 0,5·D. Um provete em chapa só cobre tubos acima de determinado diâmetro — mais de 150 mm e, em parte das posições, a partir de 500 mm —, pelo que para tubo pequeno é preciso provete em tubo.
- Pré-aquecimento e temperatura entre passes. Na produção, o pré-aquecimento pode ficar até 50 °C abaixo do do provete e a temperatura entre passes até 50 °C acima (excepto os grupos 8, 10 e 41–48). Logo, não convém pré-aquecer o provete mais do que a oficina consegue garantir, nem manter artificialmente baixa a temperatura entre passes.
A análise completa dos domínios — espessura, diâmetro, entrega térmica, grupos de material — está na página do WPQR e na calculadora do domínio.
Erros típicos numa pWPS
- Parâmetros impossíveis de manter na posição indicada. Uma banda de intensidade pensada para a posição ao baixo é copiada para uma pWPS na vertical ou ao tecto. Vê-se logo no provete: o soldador sai da banda e os valores reais afastam-se do documento.
- Material de adição com a classificação errada. Fio ou eléctrodo que não corresponde ao grupo do material de base ou ao requisito de resiliência. Verifica-se comparando a designação do consumível com o grupo de material e os requisitos do produto.
- Pré-aquecimento esquecido. Em material espesso ou aço com carbono equivalente elevado, ninguém calculou o CE nem fixou pré-aquecimento. O risco é a fissuração a frio, que aparece na macrografia ou na dureza da ZTA.
- Provete demasiado estreito. Espessura e posição escolhidas por comodidade, e o domínio não cobre as espessuras nem as posições reais da oficina. Resultado: um segundo provete evitável.
- Parâmetros reais por registar. O provete está soldado, mas ninguém mediu intensidade, tensão e velocidade por passe. Sem eles não há com que calcular a entrega térmica nem base honesta para o WPQR.
- Valores inventados nas linhas em branco. Entrega térmica ou número de WPQR escritos antecipadamente na pWPS. Um documento assim induz em erro o examinador e o soldador.
- Produção pela pWPS «enquanto o relatório não chega». Tudo o que for soldado antes da emissão da WPS fica sem procedimento qualificado que o sustente.
Porque não se pode produzir com ela
Porque nada a sustenta. Os parâmetros podem estar certos — e normalmente estão — mas ninguém os verificou com ensaios de tracção, dobragem e impacto. Um cordão feito com ela pode cumprir os requisitos, só que nenhum documento o demonstra, e em construções sob a EN 1090 ou sob a directiva dos equipamentos sob pressão a falta desse documento equivale a não conformidade.
O que uma pWPS cobre é apenas o provete de qualificação e o ensaio de pré-produção segundo a EN ISO 15613, onde em vez de um provete separado se ensaia um elemento que reproduz a construção real.
Quem a elabora
O coordenador de soldadura do fabricante, segundo a EN ISO 14731. O nível de conhecimentos exigido (IWE, IWT, IWS) acompanha o nível de requisitos de qualidade da EN ISO 3834: com requisitos completos é preciso o engenheiro, com requisitos elementares basta um nível inferior.
É a mesma pessoa que depois responde por a produção seguir de facto o procedimento qualificado — e essa é a verdadeira razão para uma pWPS ser assinada por alguém com nome e não pelo «departamento técnico».
Perguntas frequentes
Pode soldar-se produção com uma pWPS?
Não. A pWPS serve para soldar o provete e, quando se aplica, para o ensaio de pré-produção segundo a EN ISO 15613. A produção exige uma especificação suportada por um WPQR ou qualificada por uma das outras vias da EN ISO 15607.
Em que difere uma pWPS de uma WPS quanto ao conteúdo?
Quanto ao conteúdo, em nada: os mesmos campos da EN ISO 15609-1 e o mesmo detalhe. A diferença está no estatuto: a pWPS é a proposta do técnico, a WPS é essa proposta demonstrada por ensaios. Por isso a pWPS não leva número de WPQR no cabeçalho e a WPS leva.
Quem assina a pWPS?
O responsável pela supervisão de soldadura do fabricante — o coordenador de soldadura segundo a EN ISO 14731, na prática um IWE, IWT ou IWS conforme o nível de conhecimentos exigido. É a mesma pessoa que depois responde por a produção seguir o procedimento qualificado.
O que significa pWPS?
pWPS é a sigla de preliminary Welding Procedure Specification, especificação preliminar do procedimento de soldadura segundo a EN ISO 15607 e a EN ISO 15609-1. É o rascunho da futura WPS: todos os campos estão preenchidos, mas os parâmetros ainda não foram demonstrados por um provete ensaiado nem por um WPQR.
Quanto tempo é válida uma pWPS?
A pWPS não tem prazo de validade propriamente dito, porque não é um documento de produção: é um rascunho de trabalho que vive até à soldadura do provete. Se o provete passar, emite-se com base nela uma WPS com o número do WPQR no cabeçalho; se não passar, a pWPS é corrigida e solda-se um provete novo. O próprio WPQR também não caduca: vale enquanto as variáveis essenciais se mantiverem dentro da domínio de qualificação.
Pode fazer-se uma pWPS num gerador?
Um rascunho, sim. O gerador de pWPS deste sítio parte do processo, do grupo de material, da espessura, do tipo de junta e da posição e devolve a preparação de bordos, o material de adição, o gás, a banda de intensidade e tensão e a temperatura entre passes, deixando em branco as linhas que só se preenchem depois do provete. Não substitui o pré-aquecimento calculado com o carbono equivalente do vazamento concreto, a verificação face à produção própria nem a assinatura do coordenador de soldadura.
Actualizado: