WPQR: qualificação do procedimento de soldadura
O WPQR é o relatório que diz uma coisa só: o procedimento escrito na especificação foi demonstrado num provete e o provete passou nos ensaios. Sem ele a especificação é uma proposta, não um documento de produção.
Resposta curta
O WPQR (Welding Procedure Qualification Record) resulta do ensaio de qualificação segundo a EN ISO 15614-1 para aços e níquel. Contém três coisas: como o provete foi soldado, o que deram os ensaios e — a mais importante — que domínio de produção esse resultado cobre.
É o último ponto que costuma passar ao lado e é ele que torna o relatório útil. Um ensaio numa espessura e numa posição qualifica toda uma faixa à volta delas: um provete bem pensado cobre com um único ensaio a maior parte da produção; um mal pensado cobre uma única ligação.
O que significa WPQR em soldadura
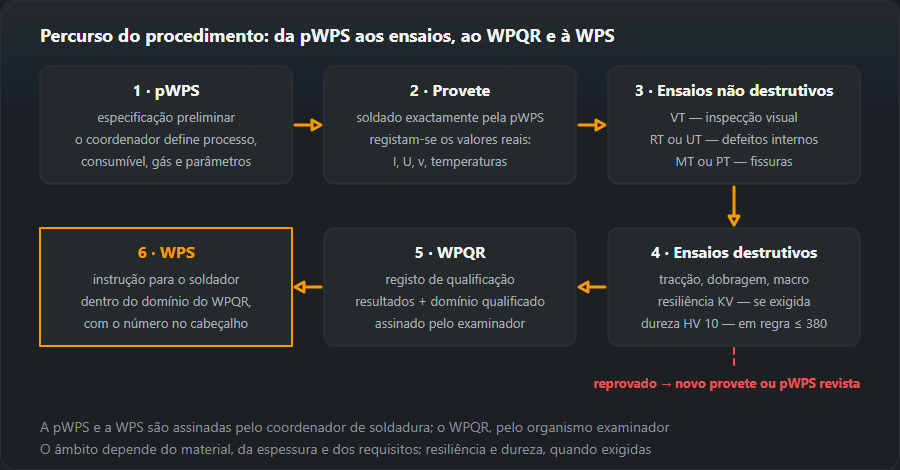
Welding Procedure Qualification Record, em português registo de qualificação do procedimento de soldadura: o relatório de ensaios de um provete juntamente com o domínio de produção que esse provete qualifica. Está no meio de uma cadeia de três documentos: a pWPS é a proposta do técnico, o WPQR demonstra-a num provete e a WPS é a instrução de oficina, redigida dentro do domínio do WPQR e com o número dele no cabeçalho. As siglas parecem-se, mas só o WPQR leva a assinatura de um organismo examinador; a pWPS e a WPS são elaboradas e assinadas pelo coordenador de soldadura do fabricante (EN ISO 14731).
Como decorre o ensaio
- O técnico elabora a pWPS.
- Um soldador executa o provete estritamente segundo ela, com testemunho do organismo examinador ou de um inspector.
- Registam-se os parâmetros reais: corrente, tensão, velocidade, temperatura de pré-aquecimento e entre passes, tempo.
- O provete passa pelos ensaios não destrutivos e segue para corte, para os provetes de ensaios destrutivos.
- Resultados e domínio de qualificação entram no relatório, assinado pelo organismo.
Os parâmetros reais do ponto três pesam mais do que parecem: são eles, e não os pressupostos da pWPS, que fixam depois a faixa qualificada de energia de soldadura.

Ensaios sobre o provete
| Ensaio | O que mostra | Norma |
|---|---|---|
| Visual (VT) | Perfil da face e da raiz, imperfeições superficiais | ISO 17637 |
| Radiografia (RT) ou ultra-sons (UT) | Imperfeições internas: poros, inclusões, falta de fusão | ISO 17636 · ISO 17640 |
| Partículas magnéticas (MT) ou líquidos penetrantes (PT) | Fissuras e descontinuidades à superfície | ISO 17638 · ISO 3452 |
| Tracção transversal | Resistência da ligação não inferior à do metal de base | ISO 4136 |
| Dobragem | Ductilidade da ligação, ausência de fissuras na deformação | ISO 5173 |
| Impacto (KV) | Resistência à rotura frágil à temperatura de serviço | ISO 9016 |
| Dureza (HV 10) | Se a zona termicamente afectada endureceu demais | ISO 9015-1 |
| Exame macrográfico | A secção: penetração, disposição dos passes, geometria | ISO 17639 |
Que ensaios se aplicam depende do material, da espessura e dos requisitos: impacto onde a estrutura trabalha a frio, dureza em aços que endurecem facilmente. O tecto habitual para aços não ligados e de baixa liga é 380 HV 10; ultrapassá-lo significa em regra arrefecimento rápido demais, ou seja, energia de soldadura baixa ou falta de pré-aquecimento. Para converter dureza entre escalas existe a calculadora de dureza.
O domínio de qualificação é o que conta
Um relatório não qualifica uma situação, mas uma faixa em torno dela. Fazem parte do domínio, entre outros:
- Espessura. Para soldadura topo a topo no nível 2: vários passes até 2t, a partir de 0,5t (a partir de 3 mm em provetes de 3–12 mm); um só passe, bastante mais estreito — até 1,3t, e acima de 12 mm só até 1,1t.
- Diâmetro do tubo. Um provete em tubo cobre diâmetros a partir de metade do seu próprio diâmetro exterior (Ø 114,3 → a partir de 57,2 mm). Um provete em chapa cobre tubos de Ø > 150 mm em PA, PC e PF com rotação e de Ø ≥ 500 mm nas restantes posições.
- Grupo do material segundo a ISO/TR 15608 — nos grupos 1 a 3 os subgrupos não contam: ficam cobertos os aços do mesmo grupo com tensão de cedência igual ou inferior. Um ensaio em 304 cobre 316, 347 e 321, mas não 309 nem 310.
- Processo segundo a ISO 4063: em separado para cada um, sem passagem de um para outro.
- Posição de soldadura — sem requisitos de resiliência nem de dureza, uma posição cobre todas; com requisitos de resiliência, as posições com a mesma energia ou menor; com requisitos de dureza, com a mesma ou maior.
- Consumível, gás de protecção, tipo de corrente e polaridade.
- Pré-aquecimento e temperatura entre passes — o pré-aquecimento pode ficar até 50 °C abaixo do valor do provete, a temperatura entre passes até 50 °C acima (excepto os grupos 8, 10 e 41–48).
- Energia de soldadura — com requisitos de resiliência, no máximo 25 % acima do valor do provete; com requisitos de dureza, no máximo 25 % abaixo.
- Tratamento térmico pós-soldadura — se houve, pertence ao domínio; se não houve, o procedimento não cobre peças tratadas.
Os limites acima são o nível 2 da edição de 2017 — os domínios herdados da EN ISO 15614-1 anterior. Level 1 assenta na ASME IX e tem tabelas próprias. O nível acorda-se antes do ensaio, porque dele depende quanta produção o mesmo relatório vai cobrir. O domínio para um provete concreto é calculado pela calculadora do domínio de qualificação; em caso de dúvida decide o texto da norma.
O que contém um WPQR: como ler o relatório
Os formulários mudam de organismo para organismo, mas todos os relatórios têm os mesmos quatro blocos. Tomemos o provete do exemplo do gerador de pWPS: processo 135 (MAG), grupo de material 1.2 (S355), chapa de 10 mm, soldadura topo a topo de vários passes, posição PA.
1. O provete tal como foi realmente soldado
Este bloco repete a pWPS, mas com o que foi medido: preparação em V de 50–60°, folga de 1–3 mm e talão de 1–2 mm tal como preparados; fio EN ISO 14341-A G 46 4 M21 4Si1, Ø 1,2 mm; gás M21 (ArC-18) a 16–18 l/min; DC+. A pWPS dava uma faixa de 220–280 A e 26–29 V; o relatório traz a corrente, a tensão e a velocidade de cada passe tal como medidas, a energia de soldadura calculada a partir delas (a conta faz-se na calculadora da energia de soldadura) e o pré-aquecimento real e a temperatura máxima entre passes.
2. Resultados dos ensaios
Uma linha por ensaio da tabela acima — visual, RT ou UT, MT ou PT, tracção transversal, dobragem, macrografia e, quando exigidos, resiliência e dureza HV 10 —, cada uma com o número do relatório do laboratório e o veredicto. Um ensaio em falta é uma lacuna, não uma aprovação: se a resiliência é exigida e não foi ensaiada, o limite superior de espessura desce para 12 mm.
3. Domínio de qualificação
- processo: só 135 — nem 136, nem 138;
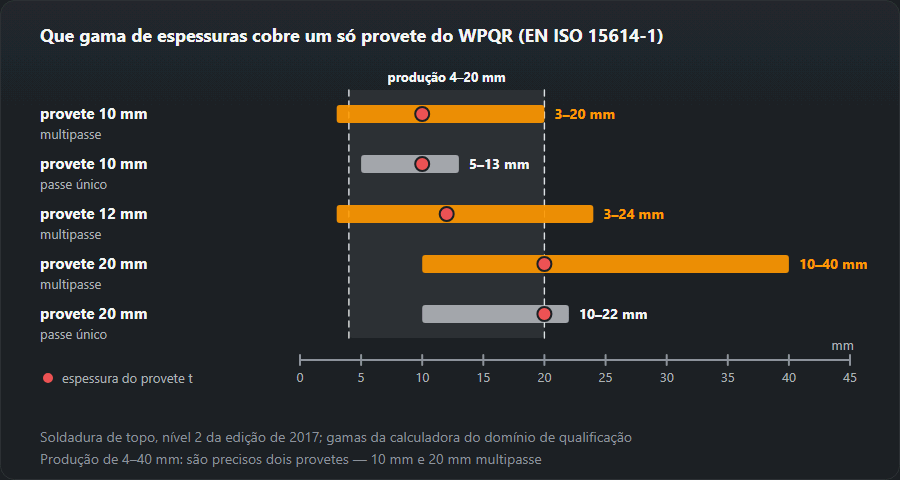
- espessura: 3–20 mm (se a junta tivesse sido soldada num só passe, 5–13 mm);
- tubos: a partir da chapa — Ø > 150 mm em PA, PC e PF com rotação, nas restantes posições a partir de Ø 500 mm;
- posições: todas, enquanto não houver requisitos de resiliência nem de dureza;
- fio, gás, tipo de corrente e polaridade: como no provete;
- pré-aquecimento: não abaixo do valor do provete menos 50 °C; entre passes: não acima do valor medido mais 50 °C (um provete conduzido a 250 °C permite 300 °C);
- energia de soldadura: com requisitos de resiliência até ao valor medido × 1,25; com requisitos de dureza a partir do valor medido × 0,75 — sempre a partir do número registado, nunca da faixa da pWPS;
- tratamento térmico pós-soldadura: não houve, pelo que peças tratadas não ficam cobertas.
4. Assinatura do organismo examinador
Nome do organismo, examinador, data e carimbo. Sem este bloco o papel é um relatório de laboratório, não um WPQR.
Como escolher o provete para que um WPQR cubra mais produção
Antes de soldar seja o que for, vale a pena pôr as juntas reais da oficina ao lado da calculadora do domínio de qualificação. Os números abaixo são o que ela devolve:
- Vários passes ganham a um só. 10 mm em vários passes cobre 3–20 mm; num só passe, apenas 5–13 mm.
- Mais espesso nem sempre é melhor. 12 mm em vários passes cobre 3–24 mm; 20 mm em vários passes cobre 10–40 mm e perde tudo abaixo de 10 mm (num só passe: 10–22 mm). Uma oficina que solda de 4 a 20 mm fica coberta com um provete de 10 mm; de 4 a 40 mm precisa de dois.
- Chapa fina e chapa grossa têm faixas próprias. 2 mm num só passe cobre apenas 1,4–2,6 mm; 120 mm em vários passes, 50–240 mm.
- Soldaduras de ângulo. Um ângulo de um só passe em chapa de 10 mm com garganta a = 5 mm cobre chapas de 5–12 mm e gargantas de 3,8–7,5 mm; em vários passes a garganta não tem limite.
- Tubo ou chapa. Um provete em tubo Ø 114,3 mm cobre tubos a partir de 57,2 mm. Um provete em chapa não chega a esse tubo: só cobre tubos de Ø > 150 mm (PA, PC, PF com rotação) ou a partir de Ø 500 mm.
- Posição. Sem requisitos de resiliência nem de dureza, solda-se em PA, que cobre todas. Com requisitos de resiliência, na posição em que os soldadores metem mais calor, porque só ficam cobertas as posições com a mesma energia ou menor; com requisitos de dureza, ao contrário.
- Processo e material. Um processo por ensaio. Como o grupo cobre aços com tensão de cedência igual ou inferior, o provete faz-se com o aço mais resistente do grupo que realmente se solda.

Porque é que um provete chumba: causas frequentes
Um ensaio falhado não dá um WPQR com defeito — não dá WPQR nenhum. Corrige-se a pWPS e solda-se um provete novo. O que cada resultado costuma indicar:
| Resultado | Causa habitual | O que mudar na pWPS |
|---|---|---|
| Dureza acima de 380 HV 10 na ZTA | Arrefecimento demasiado rápido: sem pré-aquecimento, energia baixa | Pré-aquecimento a partir do CE do vazamento real (calculadora de pré-aquecimento), mais energia |
| Resiliência abaixo do requisito | Sobreaquecimento: energia alta, temperatura entre passes alta, passes largos | Passes mais estreitos, menos energia, controlo da temperatura entre passes |
| Dobragem: abre-se uma fissura na superfície | Falta de fusão, poros ou escória entre passes | Ângulo da tocha, ângulo do chanfro, limpeza entre passes |
| Indicações em RT ou UT | Poros, inclusões, falta de fusão ou de penetração | Protecção e caudal de gás, folga e talão, limpeza entre passes |
| Macrografia: raiz sem penetração, má distribuição dos passes | Chanfro demasiado fechado, passe de raiz demasiado frio | Geometria do chanfro, parâmetros do passe de raiz |
A armadilha está nas duas primeiras linhas: o remédio para a dureza alta — mais calor — é a causa da resiliência baixa. Quando ambas são exigidas, o provete tem de cair numa janela, e o WPQR só permite depois de −25 % a +25 % de energia em torno do valor ensaiado. Como é e como se chama cada imperfeição — na tabela de imperfeições de soldadura.
Quem o emite e quanto se mantém
O ensaio é conduzido e o relatório assinado por um organismo examinador ou de inspecção. O WPQR pertence ao fabricante: foi ele que demonstrou que com os seus equipamentos, os seus consumíveis e a sua supervisão atinge a qualidade exigida, pelo que passar um relatório para outra empresa não funciona como regra.
O relatório não tem prazo. Caduca quando uma variável essencial sai do domínio qualificado — e então é preciso um ensaio novo ou complementar.
O WPQR numa auditoria EN 1090 ou EN ISO 3834: o que se verifica
Numa auditoria de certificação segundo a EN 1090-1 ou a EN ISO 3834 o auditor não lê o WPQR isolado: segue a cadeia desde a junta até ao papel.
- Cada WPS em uso indica o seu WPQR pelo número, e esse WPQR está no arquivo.
- A WPS fica dentro do domínio. Espessura, processo, fio, gás, posição e energia de soldadura da WPS são comparados com o bloco 3 do relatório. Exemplo: a oficina solda 25 mm com uma WPS apoiada num provete de 10 mm em vários passes, que só cobre até 20 mm.
- O relatório pertence a este fabricante — o nome dele está no cabeçalho, e não o de um fornecedor ou de um antigo empregador.
- Está assinado por um organismo examinador, e os ensaios que lista correspondem ao que a norma do produto exige (resiliência onde a estrutura trabalha ao frio).
- A WPS está assinada pelo coordenador de soldadura, e os soldadores têm certificados EN ISO 9606-1 que cobrem as mesmas juntas.
Certificado WPQR: existe um documento assim?
«Certificado WPQR» é linguagem de oficina. Não existe um certificado WPQR: o documento é o registo de um ensaio, e o seu peso vem da assinatura do organismo examinador. O que se certifica é a empresa — segundo a EN 1090-1 ou a EN ISO 3834 —, e os WPQR fazem parte das evidências dessa certificação.
Um WPQR não é o certificado do soldador
Dois documentos diferentes sobre duas coisas diferentes. O WPQR trata do procedimento e diz que soldar assim dá a qualidade exigida. O certificado segundo a EN ISO 9606 trata de uma pessoa e diz que este soldador sabe executar esse procedimento. Em obra verificam-se os dois — e ambos têm de cobrir aquilo que está realmente a ser soldado.
Como se lê o código do certificado e o que abrange o seu domínio — exame segundo a EN ISO 9606 e calculadora do domínio de qualificação.
Perguntas frequentes
Quanto tempo vale um WPQR?
Não tem data de validade, ao contrário do certificado do soldador, que tem de ser renovado. Deixa de se aplicar quando alguma variável essencial sai do domínio qualificado ou quando o fabricante deixa de cumprir as condições em que o procedimento foi qualificado.
O WPQR de outra empresa serve-me?
Em regra, não. A qualificação do procedimento pertence ao fabricante que a realizou: foi ele que demonstrou que com os seus equipamentos, os seus consumíveis e a sua supervisão atinge a qualidade exigida. Assumir um WPQR alheio só é possível em casos estritamente delimitados e exige acordo do organismo e do cliente.
Que espessuras cobre um ensaio em 10 mm?
Para soldadura topo a topo no nível 2, um provete de 10 mm de vários passes cobre 3–20 mm e um de um só passe 5–13 mm. Os limites exactos estão nas tabelas da EN ISO 15614-1; a calculadora do domínio deste sítio dá-os para qualquer espessura.
O que significa WPQR?
Welding Procedure Qualification Record: o registo de qualificação do procedimento de soldadura. Regista como o provete foi soldado segundo a pWPS (com os parâmetros medidos), o que deu cada ensaio e que domínio de produção o resultado cobre. É assinado por um organismo examinador, e a WPS do fabricante é depois redigida dentro desse domínio, com o número do WPQR no cabeçalho.
Quanto custa e quanto tempo demora uma qualificação WPQR?
Não há um número único honesto. Custo e prazo dependem do número de provetes (um por processo e por cada domínio a cobrir), do material e da espessura do provete, dos ensaios que a norma do produto exige (resiliência e dureza acrescentam trabalho de laboratório), das tarifas do laboratório e do organismo examinador e do tempo de acompanhamento, END e ensaios destrutivos. O que mais poupa é o planeamento: um provete escolhido com a calculadora do domínio pode substituir dois ou três escolhidos ao acaso.
Preciso de um WPQR novo se mudar de fio?
O consumível, o gás de protecção, o tipo de corrente e a polaridade fazem parte do domínio e ficam registados tal como foram usados no provete. Um fio com outra designação ou outro gás ficam fora do que o relatório descreve e normalmente implicam um ensaio complementar. Se outra marca com a mesma designação fica coberta depende das regras da EN ISO 15614-1 para o caso concreto — convém esclarecê-lo com o organismo examinador antes da produção, não depois.
Actualizado: