QMOS (WPQR) : qualifier un mode opératoire de soudage
Une QMOS (WPQR) est le procès-verbal qui atteste une seule chose : le mode opératoire écrit dans le descriptif a été éprouvé sur une éprouvette, et l’éprouvette a réussi les essais. Sans elle, le descriptif est une proposition, pas un document de production.
Réponse courte
Une QMOS (en anglais Welding Procedure Qualification Record, WPQR) est issue d’un essai de mode opératoire selon la NF EN ISO 15614-1 pour les aciers et les alliages de nickel. Elle contient trois choses : comment l’éprouvette a été soudée, ce que les essais ont donné et — la plus importante — quel domaine de production ce résultat couvre.
Ce dernier point est celui que l’on saute, et c’est lui qui rend un procès-verbal utile. Un essai sur une épaisseur dans une position qualifie toute une plage autour d’elles : une éprouvette bien planifiée couvre l’essentiel du travail de l’atelier avec un seul essai, une éprouvette mal planifiée ne couvre qu’un seul assemblage.
Signification de QMOS (WPQR) : ce que représentent les lettres
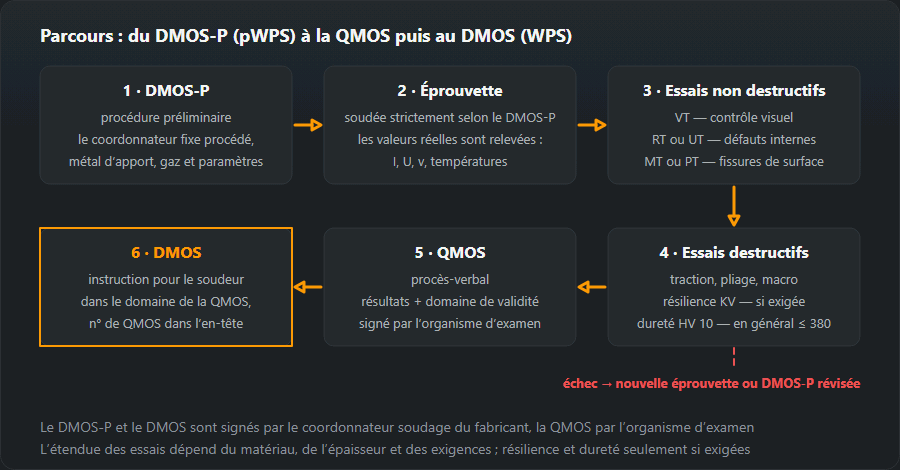
QMOS, c’est « qualification de mode opératoire de soudage » ; l’abréviation anglaise Welding Procedure Qualification Record — en termes simples, le rapport d’essai d’une éprouvette plus la plage de production que cette éprouvette qualifie. Elle se place au milieu d’une chaîne de trois documents : le DMOS-P (pWPS) est la proposition de l’ingénieur, la QMOS la prouve sur une éprouvette, et le DMOS (WPS) est la consigne d’atelier rédigée à l’intérieur du domaine de la QMOS, avec le numéro de la QMOS dans son en-tête. Les sigles se ressemblent, mais seule la QMOS porte la signature d’un organisme de contrôle ; le DMOS-P et le DMOS sont établis et signés par le coordonnateur en soudage du fabricant (EN ISO 14731).
Comment se déroule l’essai
- L’ingénieur établit le DMOS-P.
- Un soudeur réalise l’éprouvette en s’y conformant strictement, en présence d’un organisme de contrôle ou d’un inspecteur.
- Les paramètres réels sont consignés : courant, tension, vitesse d’avance, préchauffage et température entre passes, durée.
- L’éprouvette passe aux contrôles non destructifs, puis à la scie pour les éprouvettes d’essais destructifs.
- Les résultats et le domaine de qualification vont dans le procès-verbal, signé par l’organisme de contrôle.
Ces paramètres réels de l’étape trois comptent plus qu’il n’y paraît : ce sont eux, et non les hypothèses du DMOS-P, qui fixent ensuite la plage d’énergie de soudage qualifiée.

Essais sur l’éprouvette
| Essai | Ce qu’il montre | Norme |
|---|---|---|
| Contrôle visuel (VT) | Profil de la finition et de la racine, défauts de surface | ISO 17637 |
| Radiographie (RT) ou ultrasons (UT) | Défauts internes : porosités, inclusions, manque de fusion | ISO 17636 · ISO 17640 |
| Magnétoscopie (MT) ou ressuage (PT) | Fissures et discontinuités débouchantes | ISO 17638 · ISO 3452 |
| Traction transversale | Résistance de l’assemblage non inférieure à celle du métal de base | ISO 4136 |
| Pliage | Ductilité de l’assemblage, absence de fissure sous déformation | ISO 5173 |
| Résilience (KV) | Résistance à la rupture fragile à la température de service | ISO 9016 |
| Dureté (HV 10) | Si la zone affectée thermiquement a trop durci | ISO 9015-1 |
| Examen macrographique | La coupe : pénétration, disposition des passes, géométrie | ISO 17639 |
Les essais applicables dépendent du matériau, de l’épaisseur et des exigences : essai de résilience là où la structure travaille au froid, dureté sur les aciers qui trempent facilement. Le plafond habituel pour les aciers non alliés et faiblement alliés est de 380 HV 10 ; le dépasser signifie normalement que l’assemblage a refroidi trop vite — énergie de soudage trop faible, ou pas de préchauffage. Convertir la dureté d’une échelle à l’autre, c’est à cela que sert le convertisseur de dureté.
Le domaine de qualification — ce qui compte
Un procès-verbal ne qualifie pas une situation mais une plage autour d’elle. Le domaine couvre, entre autres :
- L’épaisseur. Pour une soudure bout à bout au niveau 2 : multipasse jusqu’à 2t, à partir de 0,5t (à partir de 3 mm pour des éprouvettes de 3–12 mm) ; en passe unique, bien plus étroit — jusqu’à 1,3t, et au-dessus de 12 mm seulement jusqu’à 1,1t.
- Le diamètre du tube. Une éprouvette sur tube couvre les diamètres à partir de la moitié de son propre diamètre extérieur (Ø 114,3 → à partir de 57,2 mm). Une éprouvette sur tôle couvre les tubes de plus de Ø 150 mm en PA, PC et PF avec rotation, et de Ø 500 mm et plus dans les autres positions.
- Le groupe de matériau selon l’ISO/TR 15608 — pour les groupes 1 à 3, les sous-groupes ne sont pas considérés : les aciers du même groupe de limite d’élasticité égale ou inférieure sont couverts. Un essai sur 304 couvre 316, 347 et 321, mais pas 309 ni 310.
- Le procédé selon l’ISO 4063 : séparément pour chacun, sans report de l’un à l’autre.
- La position de soudage — sans exigence de résilience ni de dureté, une position les couvre toutes ; avec des exigences de résilience, les positions de même énergie de soudage ou inférieure ; avec des exigences de dureté, de même énergie ou supérieure.
- Le consommable, le gaz de protection, le type de courant et la polarité.
- Le préchauffage et la température entre passes — le préchauffage peut être inférieur de 50 °C au maximum à celui de l’éprouvette, la température entre passes supérieure de 50 °C au maximum (pas pour les groupes 8, 10 et 41–48).
- L’énergie de soudage — avec exigence de résilience, au plus 25 % au-dessus de la valeur de l’éprouvette ; avec exigence de dureté, au plus 25 % en dessous.
- Le traitement thermique après soudage — s’il a été appliqué, il fait partie du domaine ; s’il ne l’a pas été, le mode opératoire ne couvre pas les pièces traitées thermiquement.
Les limites ci-dessus sont celles du niveau 2 de l’édition 2017 — les domaines repris de l’ancienne EN ISO 15614-1. Le niveau 1 est construit sur l’ASME IX et a ses propres tableaux. Le niveau se convient avant l’essai, car il décide de la quantité de production que le même procès-verbal couvrira. Le domaine d’une éprouvette donnée se calcule avec le calculateur de domaine de qualification de mode opératoire ; en cas de litige, c’est le texte de la norme qui fait foi.
Ce que contient une QMOS : lire le procès-verbal
Les formulaires varient d’un organisme de contrôle à l’autre, mais chaque procès-verbal a les quatre mêmes blocs. Prenons l’éprouvette de l’exemple chiffré du générateur de DMOS-P : procédé 135 (MAG), groupe de matériau 1.2 (S355), tôle de 10 mm, soudure bout à bout, multipasse, position PA.
1. L’éprouvette telle que réellement soudée
Ce bloc reprend le DMOS-P, mais avec ce qui a été mesuré : préparation en V simple de 50–60°, jeu de 1–3 mm et méplat de 1–2 mm tels que préparés ; fil EN ISO 14341-A G 46 4 M21 4Si1, Ø 1,2 mm ; gaz M21 (ArC-18) à 16–18 l/min ; CC+. Le DMOS-P donnait une plage de 220–280 A et 26–29 V ; le procès-verbal porte le courant, la tension et la vitesse d’avance de chaque passe tels que mesurés, l’énergie de soudage calculée à partir d’eux (le calculateur d’énergie de soudage fait l’arithmétique), ainsi que le préchauffage réel et la température maximale entre passes.
2. Résultats des essais
Une ligne par essai du tableau ci-dessus — contrôle visuel, RT ou UT, MT ou PT, traction transversale, pliage, macrographie et, si exigés, résilience et dureté HV 10 — chacun avec le numéro du rapport de laboratoire et un verdict. Un essai manquant est une lacune, pas une réussite : si la résilience est exigée et n’a pas été essayée, la limite supérieure d’épaisseur tombe à 12 mm.
3. Domaine de qualification
- procédé : 135 seulement — ni 136, ni 138 ;
- épaisseur : 3–20 mm (si l’assemblage avait été soudé en une seule passe, 5–13 mm) ;
- tube : à partir de la tôle — plus de Ø 150 mm en PA, PC et PF avec rotation, à partir de Ø 500 mm sinon ;
- positions : toutes, tant qu’il n’y a pas d’exigences de résilience ou de dureté ;
- fil, gaz, type de courant et polarité : comme sur l’éprouvette ;
- préchauffage : pas en dessous de la valeur de l’éprouvette moins 50 °C ; entre passes : pas au-dessus de la valeur mesurée plus 50 °C (une éprouvette tenue à 250 °C autorise 300 °C) ;
- énergie de soudage : avec exigences de résilience jusqu’à la valeur mesurée × 1,25, avec exigences de dureté jusqu’à la valeur mesurée × 0,75 vers le bas — toujours à partir de la valeur consignée, jamais de la plage du DMOS-P ;
- traitement thermique après soudage : aucun, donc les pièces traitées thermiquement ne sont pas couvertes.
4. Signature de l’organisme de contrôle
Nom de l’organisme de contrôle, de l’examinateur, date et cachet. Sans ce bloc, le papier est un rapport de laboratoire, pas une QMOS.
Comment choisir l’éprouvette pour qu’une QMOS couvre plus de travaux
Avant de souder quoi que ce soit, mettez les assemblages réels de l’atelier à côté du calculateur de domaine. Les chiffres ci-dessous sont ce qu’il renvoie :
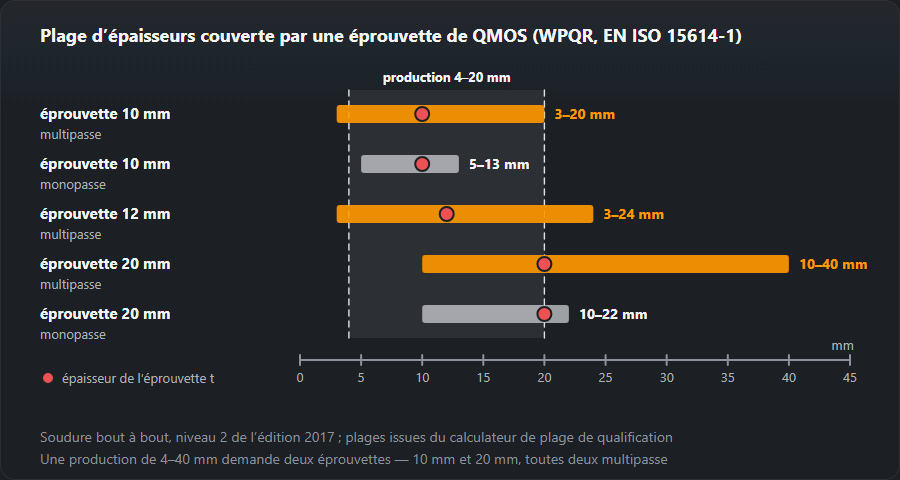
- Le multipasse l’emporte sur la passe unique. 10 mm en multipasse couvre 3–20 mm ; en passe unique seulement 5–13 mm.
- Plus épais n’est pas toujours mieux. 12 mm en multipasse couvre 3–24 mm ; 20 mm en multipasse couvre 10–40 mm et perd tout ce qui est en dessous de 10 mm (passe unique : 10–22 mm). Un atelier qui travaille de 4 à 20 mm est couvert par une éprouvette de 10 mm ; un atelier de 4 à 40 mm en demande deux.
- La tôle mince et la tôle forte ont leurs propres plages. 2 mm en passe unique ne couvre que 1,4–2,6 mm ; 120 mm en multipasse couvre 50–240 mm.
- Soudures d’angle. Une soudure d’angle en passe unique sur tôle de 10 mm avec gorge a = 5 mm couvre les tôles de 5–12 mm et les gorges de 3,8–7,5 mm ; une soudure d’angle multipasse n’a pas de limite de gorge.
- Tube ou tôle. Une éprouvette tube Ø 114,3 mm couvre les tubes à partir de 57,2 mm. Une éprouvette tôle n’atteint pas ce tube : elle couvre seulement les tubes de plus de Ø 150 mm (PA, PC, PF avec rotation) ou à partir de Ø 500 mm.
- Position. Sans exigence de résilience ni de dureté, soudez en PA — elle les couvre toutes. Avec des exigences de résilience, soudez dans la position où vos soudeurs apportent le plus de chaleur, car seules les positions de même énergie de soudage ou inférieure sont couvertes ; avec des exigences de dureté, c’est l’inverse.
- Procédé et matériau. Un procédé par essai. Comme le groupe couvre les aciers de limite d’élasticité égale ou inférieure, l’éprouvette est réalisée dans l’acier le plus résistant du groupe que vous soudez réellement.

Pourquoi une éprouvette échoue : causes courantes
Un essai raté ne donne pas une QMOS avec un défaut — il ne donne pas de QMOS. Le DMOS-P est corrigé et une nouvelle éprouvette est soudée. Ce que chaque résultat indique habituellement :
| Résultat | Cause habituelle | Que changer dans le DMOS-P |
|---|---|---|
| Dureté supérieure à 380 HV 10 dans la ZAT | Refroidissement trop rapide : pas de préchauffage, énergie de soudage trop faible | Préchauffage calculé à partir du carbone équivalent de la coulée réelle (calculateur de préchauffage), énergie de soudage plus élevée |
| Énergie de résilience inférieure à l’exigence | Surchauffe : énergie de soudage trop élevée, température entre passes trop haute, passes trop larges | Passes plus étroites, énergie de soudage plus faible, température entre passes maîtrisée |
| Essai de pliage : une fissure s’ouvre en surface | Manque de fusion, porosités ou laitier entre les passes | Angle de la torche, angle du chanfrein, nettoyage entre les passes |
| Indications en RT ou UT | Porosités, inclusions, manque de fusion ou de pénétration | Protection gazeuse et débit, jeu à la racine et méplat, nettoyage entre les passes |
| Macrographie : racine non pénétrée, mauvaise disposition des passes | Chanfrein trop serré, passe de racine trop froide | Géométrie du chanfrein, paramètres de la passe de racine |
Remarquez le piège des deux premières lignes : le remède à la dureté élevée — plus de chaleur — est la cause d’une faible résilience. Quand les deux sont exigées, l’éprouvette doit tomber dans une fenêtre, et la QMOS n’autorise alors que de −25 % à +25 % d’énergie de soudage autour de la valeur essayée. À quoi ressemble chaque défaut et comment il s’appelle — voir le tableau des défauts de soudure.
Qui la délivre et combien de temps elle vaut
L’essai est conduit et le procès-verbal signé par un organisme d’examen ou de contrôle. La QMOS appartient au fabricant : cette entreprise a prouvé qu’avec son matériel, ses consommables et sa surveillance elle atteint la qualité exigée ; transférer un procès-verbal à une autre entreprise ne fonctionne donc pas, en règle générale.
Le procès-verbal ne porte pas de date d’expiration. Il devient caduc lorsqu’une variable essentielle sort du domaine qualifié — et un nouvel essai ou un essai complémentaire est alors nécessaire.
La QMOS lors d’un audit EN 1090 ou EN ISO 3834 : ce qui est vérifié
Lors d’un audit de certification selon l’EN 1090-1 ou l’EN ISO 3834, l’auditeur ne lit pas la QMOS isolément mais suit la chaîne de l’assemblage jusqu’au papier :
- Chaque DMOS utilisé cite sa QMOS par son numéro, et cette QMOS est au dossier.
- Le DMOS reste dans le domaine. L’épaisseur, le procédé, le fil, le gaz, la position et l’énergie de soudage du DMOS sont comparés au bloc 3 du procès-verbal. Par exemple : l’atelier soude 25 mm avec un DMOS appuyé sur une éprouvette de 10 mm en multipasse, qui couvre jusqu’à 20 mm.
- Le procès-verbal appartient à ce fabricant — son nom figure dans l’en-tête, pas celui d’un fournisseur ou d’un ancien employeur.
- Il est signé par un organisme de contrôle, et les essais listés correspondent à ce que la norme de produit exige (résilience là où la structure travaille au froid).
- Le DMOS est signé par le coordonnateur en soudage, et les soudeurs détiennent des certificats EN ISO 9606-1 couvrant les mêmes assemblages.
Certification d’une QMOS : existe-t-il un certificat de QMOS ?
La « certification de la QMOS » est une expression d’atelier. Il n’existe pas de certificat de QMOS : le document est le procès-verbal d’un essai, et son poids vient de la signature de l’organisme de contrôle. Ce qui est certifié, c’est l’entreprise — selon l’EN 1090-1 ou l’EN ISO 3834 — et les QMOS font partie des preuves.
Une QMOS n’est pas un certificat de soudeur
Deux documents différents sur deux sujets différents. La QMOS concerne le mode opératoire et dit que souder de cette façon donne la qualité exigée. Le certificat selon l’EN ISO 9606 concerne une personne et dit que ce soudeur précis sait exécuter ce mode opératoire. Sur chantier, les deux sont vérifiés — et les deux doivent couvrir ce qui est réellement soudé.
Comment se lit le code du certificat et ce que couvre son domaine — voir l’essai de qualification du soudeur selon l’EN ISO 9606 et le calculateur de domaine de qualification.
Questions fréquentes
Combien de temps une QMOS (WPQR) reste-t-elle valable ?
Elle n’a pas de date d’expiration, contrairement à un certificat de soudeur, qui doit être renouvelé. Elle cesse de s’appliquer lorsqu’une variable essentielle sort du domaine qualifié, ou lorsque le fabricant ne remplit plus les conditions dans lesquelles le mode opératoire a été qualifié.
La QMOS d’une autre entreprise est-elle valable pour moi ?
En règle générale, non. La qualification d’un mode opératoire appartient au fabricant qui l’a réalisée : ce fabricant a prouvé que son matériel, ses consommables et sa surveillance atteignent la qualité exigée. Reprendre la QMOS de quelqu’un d’autre n’est possible que dans des cas strictement définis et demande l’accord de l’organisme de contrôle et du client.
Quelle épaisseur un essai sur 10 mm couvre-t-il ?
Pour une soudure bout à bout au niveau 2, une éprouvette de 10 mm soudée en plusieurs passes couvre 3–20 mm, et en passe unique 5–13 mm. Les limites exactes figurent dans les tableaux de l’EN ISO 15614-1 ; le calculateur de domaine de ce site les donne pour n’importe quelle épaisseur.
Que signifie QMOS (WPQR) ?
Qualification de mode opératoire de soudage (en anglais Welding Procedure Qualification Record) — le procès-verbal d’un essai de mode opératoire. Il indique comment l’éprouvette a été soudée selon le DMOS-P (avec les paramètres mesurés), ce que chaque essai a donné et quel domaine de production le résultat couvre. Il est signé par un organisme de contrôle, et le DMOS (WPS) du fabricant est ensuite rédigé à l’intérieur de ce domaine, avec le numéro de la QMOS dans son en-tête.
Combien coûte une QMOS et combien de temps faut-il ?
Il n’existe pas de chiffre unique honnête : cela dépend du nombre d’éprouvettes nécessaires (une par procédé et par domaine à couvrir), du matériau et de l’épaisseur de l’éprouvette, des essais que la norme de produit exige (la résilience et la dureté ajoutent du travail de laboratoire), des honoraires du laboratoire et de l’organisme de contrôle, et de la durée de la présence au soudage, des CND et des essais destructifs. La plus grosse économie se fait à la préparation : une éprouvette choisie avec le calculateur de domaine peut en remplacer deux ou trois mal choisies.
Faut-il une nouvelle QMOS si je change de fil de soudage ?
Le consommable, le gaz de protection, le type de courant et la polarité font partie du domaine et sont consignés tels qu’utilisés sur l’éprouvette. Un fil de désignation différente, ou un autre gaz, sort de ce que décrit le procès-verbal et signifie en général un essai complémentaire. Savoir si une autre marque de même désignation est couverte dépend des règles de l’EN ISO 15614-1 pour le cas considéré — réglez-le avec l’organisme de contrôle avant la production, pas après.
Mis à jour :