Convertir une dureté : HV, HB, HRC et résistance à la traction
D’après le tableau de la NF EN ISO 18265 : 300 HV = 285 HBW = 29,8 HRC, 400 HV = 380 HBW = 40,8 HRC, 700 HV = 60,1 HRC. Le certificat matière donne des HB, le rapport d’essai de l’assemblage des HV10 et l’appareil de l’atelier des HRC ; saisissez votre valeur et le convertisseur renvoie les autres échelles et Rm, avec le tableau complet de 80 à 900 HV en dessous.
Comment utiliser le convertisseur de dureté
- Choisissez ce qui a été mesuré — HV, HBW, HRC ou Rm. L’échelle figure sur le rapport ou sur l’appareil : « HV10 », « HBW 10/3000 », « HRC ».
- Saisissez la valeur. Le calculateur trouve les deux lignes voisines du tableau de l’ISO 18265 et interpole linéairement entre elles ; votre valeur reste inchangée dans sa propre colonne.
- Lisez les autres échelles. Un tiret signifie que cette échelle ne s’applique pas dans cette plage — pas que la valeur est nulle.
- Regardez la pastille 380 HV10. Il indique si le résultat est au-dessus ou au-dessous de la limite de la ZAT pour les aciers des groupes 1 et 2 sans traitement thermique après soudage.
Un exemple d’interpolation : 45 HRC se situe entre les lignes 44,5 HRC (440 HV) et 45,3 HRC (450 HV), aux cinq huitièmes du chemin. Résultat : 446 HV, 424 HBW et Rm d’environ 1442 MPa — et une pastille rouge, car 446 dépasse 380.
Trois échelles, un seul métal
Vickers (HV) — une pyramide de diamant, des charges allant de quelques dizaines de grammes
à 100 kg. L’empreinte est petite, ce qui explique que la ZAT se mesure
ainsi : rien d’autre ne tient dans l’étroite bande à côté de la soudure. Écrit
HV10, cela signifie une charge de 10 kgf.
Brinell (HBW) — une bille en carbure. L’empreinte est grande, donc la lecture moyenne la structure : bien pour le métal de base, médiocre pour la ZAT. Au-dessus de 650 HBW, la méthode n’est pas utilisée — la bille elle-même se déforme.
Rockwell C (HRC) — un cône de diamant lu directement sur le cadran, sans microscope. Rapide, ce que l’atelier apprécie. En dessous de 20 HRC, l’échelle n’est pas définie.

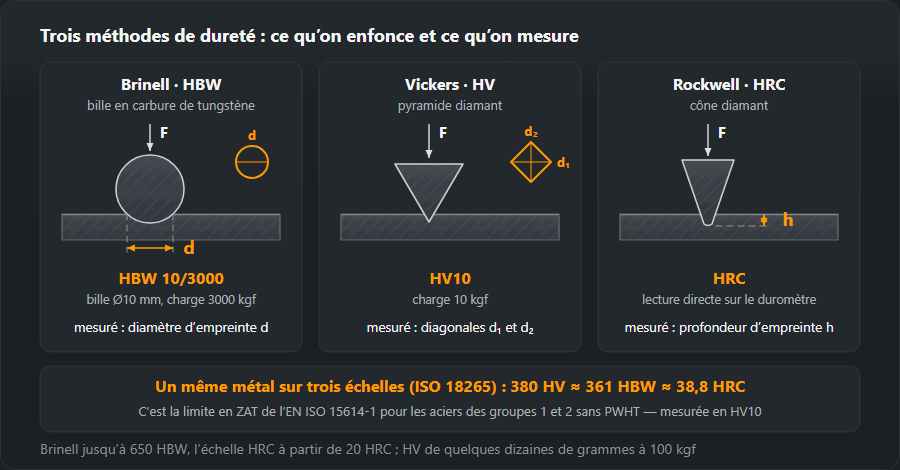
Tableau ISO 18265 : HV, HBW, HRC et Rm
300 HV valent environ 285 HBW et 29,8 HRC ; 400 HV valent 380 HBW et 40,8 HRC. Voici le tableau complet par pas de 10 HV — celui sur lequel travaille le calculateur ci-dessus. Un tiret signifie que l’échelle ne s’applique pas dans cette plage.
| HV | HBW | HRC | Rm, MPa |
|---|---|---|---|
| 80 | 76 | — | 255 |
| 90 | 86 | — | 285 |
| 100 | 95 | — | 320 |
| 110 | 105 | — | 350 |
| 120 | 114 | — | 385 |
| 130 | 124 | — | 415 |
| 140 | 133 | — | 450 |
| 150 | 143 | — | 480 |
| 160 | 152 | — | 510 |
| 170 | 162 | — | 545 |
| 180 | 171 | — | 575 |
| 190 | 181 | — | 610 |
| 200 | 190 | — | 640 |
| 210 | 199 | — | 675 |
| 220 | 209 | — | 705 |
| 230 | 219 | — | 740 |
| 240 | 228 | 20,3 | 770 |
| 250 | 238 | 22,2 | 800 |
| 260 | 247 | 24,0 | 835 |
| 270 | 257 | 25,6 | 865 |
| 280 | 266 | 27,1 | 900 |
| 290 | 276 | 28,5 | 930 |
| 300 | 285 | 29,8 | 965 |
| 310 | 295 | 31,0 | 995 |
| 320 | 304 | 32,2 | 1030 |
| 330 | 314 | 33,3 | 1060 |
| 340 | 323 | 34,4 | 1095 |
| 350 | 333 | 35,5 | 1125 |
| 360 | 342 | 36,6 | 1155 |
| 370 | 352 | 37,7 | 1190 |
| 380 | 361 | 38,8 | 1220 |
| 390 | 371 | 39,8 | 1255 |
| 400 | 380 | 40,8 | 1290 |
| 410 | 390 | 41,8 | 1320 |
| 420 | 399 | 42,7 | 1350 |
| 430 | 409 | 43,6 | 1385 |
| 440 | 418 | 44,5 | 1420 |
| 450 | 428 | 45,3 | 1455 |
| 460 | 437 | 46,1 | 1485 |
| 470 | 447 | 46,9 | 1520 |
| 480 | 456 | 47,7 | 1555 |
| 490 | 466 | 48,4 | 1595 |
| 500 | 475 | 49,1 | 1630 |
| 520 | 494 | 50,5 | 1700 |
| 540 | 513 | 51,7 | 1770 |
| 560 | 532 | 53,0 | 1845 |
| 580 | 551 | 54,1 | 1920 |
| 600 | 570 | 55,2 | 1995 |
| 620 | 589 | 56,3 | 2070 |
| 640 | 608 | 57,3 | 2145 |
| 660 | 627 | 58,3 | 2220 |
| 680 | 646 | 59,2 | — |
| 700 | — | 60,1 | — |
| 720 | — | 61,0 | — |
| 740 | — | 61,8 | — |
| 760 | — | 62,5 | — |
| 780 | — | 63,3 | — |
| 800 | — | 64,0 | — |
| 820 | — | 64,7 | — |
| 840 | — | 65,3 | — |
| 860 | — | 65,9 | — |
| 880 | — | 66,4 | — |
| 900 | — | 67,0 | — |
Tableau de conversion ISO 18265 pour les aciers non alliés et faiblement alliés. Un tiret signifie que l’échelle ne s’applique pas dans cette plage.
La relation Rm ≈ 3,2 · HV vaut pour les aciers à l’état recuit, normalisé et trempé-revenu, et s’écarte aux duretés élevées. Pour les aciers austénitiques, les matériaux écrouis et la fonte, l’ISO 18265 donne des tableaux distincts, et les valeurs de cette page ne s’y appliquent pas.
Où le soudeur en a besoin
- Qualifier un mode opératoire. L’essai de dureté fait partie des essais de la NF EN ISO 15614-1 et figure dans la QMOS (WPQR) à côté des résultats mécaniques.
- Chercher la cause d’une fissure. Une ZAT dure indique un refroidissement trop rapide ; de là, on passe au temps de refroidissement t8/5 et au préchauffage.
- Lire un certificat. Le certificat matière donne des HB alors que l’exigence est écrite en HV — sans conversion, les deux ne se comparent pas.
Conversion de dureté : exemples chiffrés
Tous les chiffres ci-dessous sont ceux qu’affiche le calculateur de cette page, c’est-à-dire le tableau de l’ISO 18265 pour les aciers non alliés et faiblement alliés.
1. De HB à HRC : 300 HBW
300 HBW se situe entre 295 et 304 HBW. Le calculateur donne 316 HV, 31,7 HRC et Rm d’environ 1014 MPa — le niveau typique d’un acier trempé-revenu : arbres, axes, pièces de machines qui arrivent en réparation par soudage.
2. Le certificat indique 190 HBW
190 HBW est une ligne exacte du tableau : 200 HV et Rm 640 MPa. Le champ HRC affiche un tiret — l’échelle C commence à 240 HV (228 HBW, 20,3 HRC). Sur un acier aussi doux, une lecture HRC au duromètre d’atelier ne veut rien dire.
3. Un duromètre portable lit 40,8 HRC dans la ZAT
D’après le tableau : 400 HV et 380 HBW, ce qui dépasse la limite de 380 HV10. C’est le signe que l’assemblage a refroidi trop vite, pas un verdict : une empreinte de cône dans une ZAT étroite accroche aussi le métal fondu et le métal de base, et la conversion elle-même se disperse de plusieurs points HRC. L’étape suivante est une coupe macrographique et du HV10 le long d’une ligne passant par la soudure, la ZAT et le métal de base.
4. De 700 HV à HRC
Ligne du tableau : 60,1 HRC. La colonne HBW est vide — le Brinell ne s’utilise pas au-dessus de 650 HBW. La colonne Rm s’arrête à 660 HV (2220 MPa), il n’y a donc pas de résistance pour 700 HV. Les rechargements durs et les outils trempés atteignent de telles valeurs, les assemblages de construction non.
Limites d’une conversion de dureté
- Aciers non alliés et faiblement alliés uniquement. Les autres groupes de matériaux ont leurs propres tableaux — voir la note sous le tableau.
- HRC à partir de 20. En dessous de 240 HV, l’échelle C n’est pas définie. La tôle de construction ordinaire et une soudure à l’électrode enrobée se situent en dessous de cette ligne.
- HBW jusqu’à 650. Au-delà, la bille en carbure se déforme elle-même.
- Rm jusqu’à 660 HV. Au-delà, le tableau ne donne pas de résistance.
- Dispersion. Entre échelles, elle atteint plusieurs points HRC — une conversion ne prouve pas qu’une exigence est satisfaite.
- La charge fait partie du résultat. Une exigence « 380 HV10 » se rapporte à une charge de 10 kgf ; une lecture à une autre charge est une autre mesure.
Dureté et résistance à la traction
La colonne Rm croît à peu près comme 3,2 × HV : 250 HV font 800 MPa, 300 HV font 965 MPa, 400 HV font 1290 MPa. Cela marche dans les deux sens. Un exemple : le métal fondu d’une électrode E 42 selon la NF EN ISO 2560 a une Rm de 500–640 MPa, ce que le tableau place vers 157–200 HV (149–190 HBW). Une dureté de soudure dans cette plage est donc cohérente avec la classe de l’électrode. Le chemin inverse — de la dureté à Rm — n’est qu’une estimation : la résistance d’un assemblage se prouve par un essai de traction, pas par un duromètre.
Dureté de la ZAT et de la soudure : les limites
La NF EN ISO 15614-1 admet pour les aciers des groupes 1 et 2 au plus 380 HV10 sans traitement thermique après soudage et 320 HV10 après celui-ci. L’essai suit l’ISO 9015-1, avec une charge de 10 kgf et des rangées d’empreintes à travers la soudure, la ZAT et le métal de base. À titre indicatif dans les autres échelles :
- 380 HV ≈ 361 HBW ≈ 38,8 HRC ;
- 320 HV ≈ 304 HBW ≈ 32,2 HRC.
Plus de 380 HV dans la ZAT signifie une structure trempée après un refroidissement trop rapide — un temps t8/5 trop court. Le remède est un préchauffage adapté au carbone équivalent et à l’énergie réelle, ou une énergie de soudage plus élevée. Dès qu’une exigence de dureté fait partie de la QMOS (WPQR), l’énergie de soudage en production ne doit pas être inférieure de plus de 25 % à celle de l’éprouvette d’essai.
Erreurs courantes dans la conversion de dureté
- Du HRC sur un acier doux. Une lecture inférieure à 20 HRC n’a pas d’équivalent dans le tableau ; utilisez le Brinell ou le Vickers sur le métal de base.
- Une conversion à la place d’une mesure dans le rapport. Si le DMOS (WPS) demande du HV10, un HRC converti ne passera pas.
- Ce tableau sur de l’acier inoxydable. L’austénite a son propre tableau dans l’ISO 18265 ; le résultat de cette page sera faux.
- Du Brinell dans la ZAT. La grande empreinte moyenne la ZAT avec le métal de base et abaisse le pic même que vous cherchez.
Questions fréquentes
Une conversion remplace-t-elle une mesure ?
Non. L’ISO 18265 dit clairement que les tableaux servent à s’orienter et ne remplacent pas un essai dans l’échelle exigée. Si le mode opératoire demande 380 HV10, c’est du HV10 qu’il faut mesurer : un HRC converti n’est pas une preuve. La dispersion de la seule conversion atteint plusieurs points HRC.
Pourquoi mesure-t-on la dureté de la ZAT ?
C’est le moyen le moins cher de repérer une structure trempée. Une bande dure à côté de la soudure signifie que l’assemblage a refroidi trop vite, et avec l’hydrogène cela donne des fissures à froid. La mesure se fait sur une coupe macrographique, le long d’une ligne qui traverse le métal fondu, la ZAT et le métal de base.
D’où vient la limite de 380 HV10 ?
De la NF EN ISO 15614-1 : pour les aciers des groupes 1 et 2 sans traitement thermique après soudage, le maximum est de 380 HV10, et de 320 après traitement. Les autres groupes ont leurs propres valeurs, et le tableau complet doit se lire dans la norme plutôt que de mémoire.
Combien font 700 HV en HRC ?
Dans le tableau de l’ISO 18265 pour les aciers non alliés et faiblement alliés, 700 HV valent 60,1 HRC. Le calculateur laisse ici la colonne HBW vide : le Brinell ne s’utilise pas au-dessus de 650 HBW, et le tableau ne donne pas de résistance à la traction pour cette dureté.
Comment convertir des HB en HRC ?
Par le tableau, pas par une formule : 285 HBW font 29,8 HRC, 380 HBW font 40,8 HRC, et le calculateur interpole linéairement entre les deux — 300 HBW donnent 31,7 HRC. En dessous de 228 HBW (240 HV), l’échelle HRC ne s’applique pas : l’acier de construction doux ne s’exprime donc pas en HRC.
Quelle dureté HRC est admise dans la ZAT ?
L’exigence est écrite en HV10, pas en HRC : 380 HV10 pour les aciers des groupes 1 et 2 sans traitement thermique après soudage. D’après le tableau, cela fait environ 38,8 HRC, mais une telle lecture n’est qu’indicative — le rapport exige du HV10 mesuré sur une coupe macrographique.
Mis à jour :