Métal déposé et nombre de passes
Quelle quantité de métal doit aller dans le chanfrein, combien de fil ou d’électrodes cela représente, et en combien de passes le répartir. Le chiffrage comme la planification du poste de travail commencent ici.

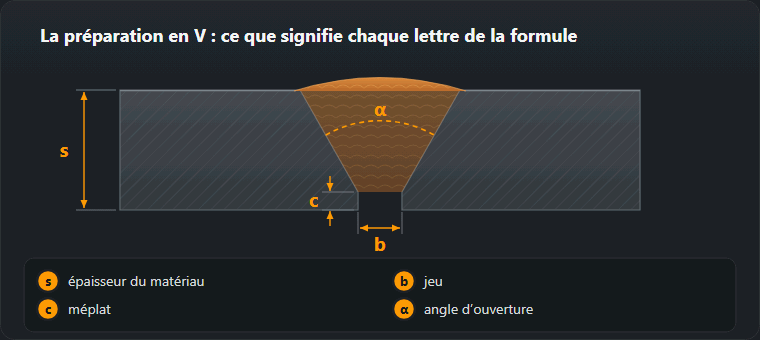
Comment le calcul est fait
Section. Pour un V simple :
F = b·s + tan(α/2)·(s − c)², majorée de 10 % pour la passe de
finition. Pour un double V, la même chose, sur deux demi-épaisseurs. Pour une soudure
d’angle F = z²/2, avec la même majoration de 10 %.
Métal déposé. La section en mm² multipliée par un mètre donne le volume
en cm³, et celui-ci multiplié par la masse volumique de 7,85 g/cm³ donne la masse. D’où
la règle pratique : kg/m = F · 0.00785.
Consommable. Le métal déposé divisé par le rendement de dépôt du procédé : une électrode enrobée restitue environ 65 % de sa propre masse (le reste est l’enrobage et le mégot), un fil plein sous gaz plus de 90 %.
Rendement et taux de dépôt
| Procédé | Rendement | Débit de dépôt, kg/h | Section d’une passe, mm² |
|---|---|---|---|
| Électrode enrobée, rutile (111) | 0,65 | 1,3 | 25 |
| MAG, fil plein (135) | 0,93 | 3,2 | 35 |
| Fil fourré (FCAW) (136) | 0,85 | 4,2 | 45 |
| TIG (141) | 0,95 | 0,6 | 12 |
Le calculateur donne des heures d’arc. Un poste réel comprend aussi le pointage et l’ajustage, le retournement des pièces, le nettoyage et le changement d’électrode : l’arc brûle pendant 25–35 % d’un poste à l’électrode enrobée et 40–55 % au dévidoir. Le temps complet avec les temps annexes se calcule avec le calculateur du coût au mètre.
À quoi cela sert
- Chiffrage. La masse déposée multipliée par le prix du matériau est la part la plus prévisible du coût d’un assemblage.
- Commande de matière. Des kilogrammes pour toute la structure, plutôt que « prends deux paquets ».
- Choix de la préparation. Calculez le même assemblage en V puis en X — l’écart de métal déposé et de passes peut aller du simple au double. Le type de chanfrein se détermine avec le calculateur de préparation des bords.
Métal déposé au mètre pour les soudures bout à bout en V et en X — tableau
Masse déposée pour les épaisseurs de tôle les plus courantes avec les réglages par défaut du calculateur. Le tableau utilise la même formule : avec les mêmes données, le calculateur ci-dessus donne exactement le même résultat.
| t, mm | V : section, mm² | V : métal déposé, kg/m | V : passes MAG | X : section, mm² | X : métal déposé, kg/m | X : passes MAG |
|---|---|---|---|---|---|---|
| 6 | 23,4 | 0,183 | 1 | — | — | — |
| 8 | 40,5 | 0,318 | 2 | — | — | — |
| 10 | 62,6 | 0,492 | 2 | — | — | — |
| 12 | 89,9 | 0,706 | 3 | 58,2 | 0,457 | 2 |
| 15 | 140,3 | 1,102 | 5 | 86,7 | 0,680 | 3 |
| 20 | 249,8 | 1,961 | 8 | 146,9 | 1,153 | 5 |
| 25 | 391,0 | 3,069 | 12 | 223,0 | 1,750 | 7 |
| 30 | 563,9 | 4,427 | 17 | 315,0 | 2,472 | 9 |
Angle de chanfrein 60°, jeu b = 2 mm, méplat c = 2 mm (valeurs par défaut du calculateur), surépaisseur +10 %, une passe MAG d’environ 35 mm². X à partir de 12 mm — une tôle plus mince est chanfreinée d’un seul côté.
Ce que montre le tableau
Le métal déposé dans un assemblage en V croît presque comme le carré de l’épaisseur : 10 mm donnent 0,492 kg/m, 20 mm déjà 1,961 kg/m — quatre fois plus pour une épaisseur double. Un assemblage en X à 20 mm demande 1,153 kg/m, soit 41 % de moins, et cinq passes MAG au lieu de huit. C’est pourquoi le calculateur de préparation des bords propose une préparation en X dès un peu plus de 12 mm — à condition d’avoir accès aux deux côtés.
Exemples détaillés, pas à pas
Exemple 1 : tôle de 12 mm, V simple à 60°, MAG, 1 m
Section : (10² · tan 30° + 2 · 12) · 1.10 = (57.7 + 24) · 1.10 ≈ 89.9 mm².
Métal déposé : 89.9 · 0.00785 ≈ 0.706 kg/m. Fil à un rendement de 0,93 :
environ 0,759 kg. Passes : 89.9 / 35 ≈ 2.6, donc 3 — et 4 en
pratique, car la racine se pose en passe plus mince. Temps d’arc à
3,2 kg/h : environ 0,22 h, soit 13 minutes par mètre.
Exemple 2 : le même assemblage à l’électrode enrobée
Le métal déposé ne change pas — 0,706 kg/m, car il ne dépend que de la géométrie. Ce qui change, c’est le consommable et le temps : à un rendement de 0,65, il faut environ 1,09 kg d’électrodes par mètre, l’arc brûle environ 0,54 h (1,3 kg/h), et à 25 mm² par passe il faut 4 passes plus la racine. Combien d’électrodes d’un diamètre donné cela représente, c’est le calculateur de consommation d’électrodes qui le donne.
Exemple 3 : ce que changent l’angle, le jeu et le méplat
Pour la même tôle de 12 mm, un angle de 50° au lieu de 60° ramène la section à 77,7 mm² (−14 %). Un jeu de 3 mm au lieu de 2 la porte à 103,1 mm² (+15 %), et un méplat de 1 mm au lieu de 2 fait de même. Un millimètre d’erreur dans la préparation des bords représente donc plus de dix pour cent de fil et de temps — c’est pourquoi on mesure le chanfrein avant de souder, et non après.
Exemple 4 : commander le fil pour 25 m de soudure
25 m d’assemblage en V sur 12 mm : 25 · 0.706 ≈ 17.6 kg de métal
déposé, 17.6 / 0.93 ≈ 19.0 kg de fil. Une bobine de 15 kg ne
suffit pas — il en faut deux. Combien de mètres de fil contient une bobine et quelle longueur de
soudure couvre le reste, c’est ce que montre le
calculateur de bobine.
Consommables pour toute une structure : l’ordre des opérations
- Lister les soudures. Chaque type d’assemblage séparément : épaisseur, préparation, longueur. Le plan de soudage facilite ce travail.
- Relever les kg/m de chaque type — dans le tableau, ou avec le calculateur si l’angle, le jeu ou le méplat diffèrent des valeurs par défaut.
- Multiplier par les longueurs et additionner. Les soudures des deux côtés et en X se comptent en entier, pas « par côté ».
- Diviser par le rendement du procédé donné dans le tableau ci-dessus : il convertit le métal déposé en masse de fil ou d’électrodes.
- Arrondir au conditionnement — bobines, paquets d’électrodes — et seulement ensuite commander.
Section d’une passe : la vérifier sans coupe macro
Les valeurs préremplies par le calculateur (25 mm² en MMA, 35 en MAG, 45
en fil fourré, 12 en TIG) sont typiques, mais chaque soudeur pose ses cordons à sa façon. Vous
pouvez estimer la vôtre à partir des réglages : section du fil fois vitesse de fil,
divisée par la vitesse d’avance, fois le rendement. Un fil de 1,2 mm a une section de
1,13 mm² ; à 8 m/min de dévidage et 30 cm/min d’avance, cela donne
1.13 · 800 / 30 · 0.93 ≈ 28 mm² par passe. Saisissez ce chiffre dans
le champ de la section de passe et le nombre de passes s’ajuste à votre main. La vitesse de fil pour un
fil et un courant donnés vient du
calculateur de vitesse de fil.
Erreurs typiques dans l’estimation du métal déposé
- Surépaisseur oubliée. Le triangle du chanfrein seul ne suffit pas — la surépaisseur du cordon et de la racine représente les 10 % que le calculateur ajoute.
- Jeu pris sur le plan, pas à l’atelier. Un assemblage pointé serré ou avec un jeu plus large a une autre section (exemple 3).
- Soudure d’angle calculée à partir de la gorge. Le calculateur demande le côté z. Le calculateur gorge-côté convertit a en z ; les confondre revient à compter la moitié ou le double du métal déposé.
- Temps d’arc pris pour du temps de travail. Les heures doivent encore être divisées par la part d’arc allumé dans le poste.
- Un seul rendement pour tout. Le même métal déposé représente 0,76 kg de fil MAG mais 1,09 kg d’électrodes.
Questions fréquentes
Pourquoi me faut-il plus de passes que n’en annonce le calculateur ?
Parce que la première passe est toujours plus mince. La racine se pose en cordon étroit, à faible courant, pour ne pas percer ni laisser pendre une goutte — sa section peut valoir la moitié d’une passe de remplissage. Le calculateur divise la section totale par la section d’une seule passe : en pratique, ajoutez une passe.
Où trouver la section d’une passe ?
Mesurez-la sur une coupe macrographique de votre propre éprouvette — c’est la seule méthode honnête, car elle dépend du courant, de la vitesse d’avance et de votre façon de tenir la torche. Les valeurs préremplies ici sont typiques du procédé : un point de départ, pas une règle.
Est-ce la même chose que le calculateur du coût au mètre ?
La géométrie est la même — les deux calculent la section à partir d’une seule formule, pour que les résultats ne se contredisent jamais. Là-bas s’ajoutent les prix, le gaz, l’électricité et la main-d’œuvre ; ici il reste le métal et la planification : combien de métal déposé, combien de passes, combien d’heures d’arc.
Quelle quantité de métal fondu faut-il par mètre de soudure en V sur tôle de 10 mm ?
Environ 0,492 kg/m avec un angle d’ouverture de 60°, un jeu de 2 mm et un méplat de 2 mm (62,6 mm² avec la surépaisseur). Fil MAG à un rendement de 0,93 : environ 0,53 kg ; électrodes à 0,65 : environ 0,76 kg. Les autres épaisseurs figurent dans le tableau de cette page.
Combien de passes faut-il pour une tôle de 20 mm ?
Pour un V simple à 60°, le calculateur donne 8 passes MAG (environ 250 mm² à 35 mm² par passe) ; pour un double V, 5. À l’électrode enrobée, 10 et 6. Ajoutez une passe à chaque résultat pour la racine plus mince.
Comment convertir le métal déposé en fil ou en électrodes ?
Divisez par le rendement du procédé : fil MAG plein 0,93, fil fourré 0,85, électrode rutile 0,65, baguette TIG 0,95. Un kilogramme de métal déposé représente donc environ 1,08 kg de fil MAG ou environ 1,54 kg d’électrodes.
Mis à jour :