Сколько металла наплавить и на сколько проходов разложить шов
Сколько металла надо вложить в разделку, сколько на это уйдёт проволоки или электродов и на сколько проходов это разложится. С этого начинается и смета, и планирование смены.

Как считает
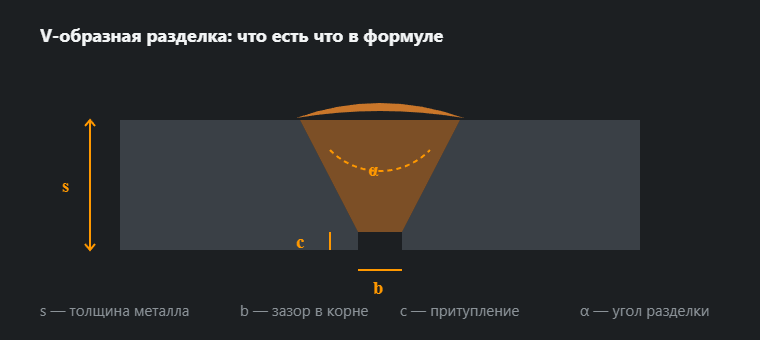
Сечение. Для V-разделки
F = b·s + tg(α/2)·(s − c)², увеличенное на 10 % на выпуклость
лица. Для X то же самое, но для двух половин толщины. Для углового шва
F = z²/2, тоже с надбавкой 10 %.
Наплавка. Сечение в мм², умноженное на метр, даёт объём
в см³, а тот на плотность 7,85 г/см³ — массу. Отсюда удобное правило:
кг/м = F · 0,00785.
Расходник. Наплавка, делённая на коэффициент наплавки процесса: покрытый электрод отдаёт около 65 % своей массы (остальное — обмазка и огарок), сплошная проволока в защитном газе — больше 90 %.
Коэффициенты и производительность
| Процесс | Коэффициент | Производительность, кг/ч | Сечение прохода, мм² |
|---|---|---|---|
| MMA, рутил (111) | 0,65 | 1,3 | 25 |
| MAG, сплошная проволока (135) | 0,93 | 3,2 | 35 |
| FCAW, порошковая проволока (136) | 0,85 | 4,2 | 45 |
| TIG (141) | 0,95 | 0,6 | 12 |
Калькулятор даёт часы горения дуги. Реальная смена — это ещё сборка, прихватки, кантовка, зачистка и смена электрода: дуга горит 25–35 % смены при MMA и 40–55 % при полуавтомате. Полное время с накладными считает калькулятор стоимости метра шва.
Для чего это нужно
- Смета. Масса наплавки на цену материала — самая предсказуемая часть стоимости соединения.
- Заказ материала. Килограммы на всю конструкцию, а не «возьми две пачки».
- Выбор разделки. Пересчитайте одно и то же соединение как V и как X — разница в наплавке и числе проходов бывает двукратной. Тип подберёт калькулятор разделки.
Сколько наплавленного металла на метр стыкового шва V и X — таблица
Масса наплавки для самых ходовых толщин при значениях калькулятора по умолчанию. Считается той же формулой, поэтому с теми же данными калькулятор выше покажет ровно то же.
| t, мм | V: сечение, мм² | V: наплавка, кг/м | V: проходов MAG | X: сечение, мм² | X: наплавка, кг/м | X: проходов MAG |
|---|---|---|---|---|---|---|
| 6 | 23,4 | 0,183 | 1 | — | — | — |
| 8 | 40,5 | 0,318 | 2 | — | — | — |
| 10 | 62,6 | 0,492 | 2 | — | — | — |
| 12 | 89,9 | 0,706 | 3 | 58,2 | 0,457 | 2 |
| 15 | 140,3 | 1,102 | 5 | 86,7 | 0,680 | 3 |
| 20 | 249,8 | 1,961 | 8 | 146,9 | 1,153 | 5 |
| 25 | 391,0 | 3,069 | 12 | 223,0 | 1,750 | 7 |
| 30 | 563,9 | 4,427 | 17 | 315,0 | 2,472 | 9 |
Угол разделки 60°, зазор b = 2 мм, притупление c = 2 мм (значения калькулятора по умолчанию), усиление +10 %, проход MAG около 35 мм². X — с 12 мм: тоньше разделку делают односторонней.
Что видно в таблице
Наплавка в V-образной разделке растёт почти с квадратом толщины: 10 мм — 0,492 кг/м, 20 мм — уже 1,961 кг/м, вчетверо больше при вдвое большей толщине. X-образная разделка на 20 мм требует 1,153 кг/м, то есть на 41 % меньше, и пять проходов MAG вместо восьми. Поэтому калькулятор разделки предлагает X уже при толщине больше 12 мм — если есть доступ с двух сторон.
Примеры расчёта по шагам
Пример 1: лист 12 мм, разделка V 60°, MAG, 1 м
Сечение: (10² · tg 30° + 2 · 12) · 1,10 = (57,7 + 24) · 1,10 ≈ 89,9 мм².
Наплавка: 89,9 · 0,00785 ≈ 0,706 кг/м. Проволоки при
коэффициенте 0,93 — около 0,759 кг. Проходов: 89,9 / 35 ≈ 2,6,
то есть 3, а на практике 4, потому что корень кладут более тонким валиком.
Время горения дуги при производительности 3,2 кг/ч — около 0,22 ч,
13 минут на метр.
Пример 2: тот же стык штучным электродом
Наплавка не меняется — 0,706 кг/м, она зависит только от геометрии. Меняются расходник и время: при коэффициенте 0,65 электродов уходит около 1,09 кг на метр, дуга горит около 0,54 ч (1,3 кг/ч), а проходов при 25 мм² выходит 4 плюс корень. Сколько это штук электродов нужного диаметра, посчитает калькулятор расхода электродов.
Пример 3: что дают угол, зазор и притупление
Для того же листа 12 мм угол 50° вместо 60° уменьшает сечение до 77,7 мм² (−14 %). Зазор 3 мм вместо 2 увеличивает его до 103,1 мм² (+15 %), как и притупление 1 мм вместо 2. Миллиметр отклонения при подготовке кромок — это больше десяти процентов проволоки и времени, поэтому разделку меряют до сварки, а не после.
Пример 4: заказ проволоки на 25 м шва
25 м стыка V на 12 мм: 25 · 0,706 ≈ 17,6 кг
наплавки, 17,6 / 0,93 ≈ 19,0 кг проволоки. Одной катушки
15 кг не хватит — нужны две. Сколько метров проволоки на катушке и на
сколько шва хватит остатка, показывает
калькулятор катушки.
Расходники на всю конструкцию: порядок расчёта
- Выпишите швы. Каждый тип соединения отдельно: толщина, разделка, длина. Удобно делать это в карте швов.
- Найдите кг/м для каждого типа — по таблице или калькулятором, если угол, зазор или притупление отличаются от значений по умолчанию.
- Умножьте на длины и сложите. Двусторонние швы и X считаются целиком, а не «на сторону».
- Разделите на коэффициент процесса из таблицы выше: так масса наплавки превращается в массу проволоки или электродов.
- Округлите до упаковок — катушек, пачек электродов — и только потом заказывайте.
Сечение прохода: как проверить без макрошлифа
Значения, подставленные в калькуляторе (25 мм² для MMA, 35 для MAG, 45
для FCAW, 12 для TIG), типовые, но каждый сварщик кладёт по-своему. Своё
сечение можно оценить по режиму: площадь проволоки, умноженная на скорость
подачи, делённая на скорость сварки и умноженная на коэффициент. Проволока
1,2 мм имеет сечение 1,13 мм²; при подаче 8 м/мин и скорости
сварки 30 см/мин выходит 1,13 · 800 / 30 · 0,93 ≈ 28 мм²
за проход. Впишите это число в поле сечения прохода — и число проходов
посчитается под вас. Скорость подачи для проволоки и тока подскажет
калькулятор подачи проволоки.
Типичные ошибки в расчёте наплавки
- Забыто усиление. Одного треугольника разделки мало — усиление лица и корня съедает те 10 %, что добавляет калькулятор.
- Зазор с чертежа, а не из цеха. Стык, собранный «впритык» или с зазором шире, имеет другое сечение (пример 3).
- Угловой шов посчитан по высоте a. Калькулятор спрашивает катет z. Высоту a в катет пересчитывает калькулятор a–z; путаница — это половина или двойная наплавка.
- Время дуги принято за рабочее время. Часы нужно ещё разделить на долю горения дуги в смене (рамка выше).
- Один коэффициент на всё. Та же наплавка — это 0,76 кг проволоки MAG, но 1,09 кг электродов.
Частые вопросы
Почему проходов выходит больше, чем считает калькулятор?
Потому что первый проход всегда тоньше. Корень кладут узким валиком на малом токе, чтобы не прожечь и не подвесить каплю, — его сечение бывает вдвое меньше заполняющего. Калькулятор делит всю площадь на одно сечение, поэтому на практике добавляйте один проход.
Откуда взять сечение одного прохода?
Померить по макрошлифу своего образца — это единственный честный путь, потому что оно зависит от тока, скорости и того, как вы ведёте горелку. Значения, подставленные в калькуляторе, типовые для процесса и служат отправной точкой, а не нормой.
Это то же, что калькулятор стоимости метра шва?
Геометрия та же — оба считают сечение по одной формуле, чтобы результаты не расходились. Там к этому добавляются цены, газ, электричество и работа; здесь остаётся сам металл и организация: сколько наплавки, сколько проходов, сколько часов дуги.
Сколько наплавленного металла на метр шва V на листе 10 мм?
Около 0,492 кг/м при угле 60°, зазоре 2 мм и притуплении 2 мм (сечение 62,6 мм² с усилением). Проволоки MAG при коэффициенте 0,93 — около 0,53 кг, электродов при 0,65 — около 0,76 кг. Другие толщины — в таблице на этой странице.
Сколько проходов нужно на лист 20 мм?
Для разделки V 60° калькулятор даёт 8 проходов MAG (сечение около 250 мм² при 35 мм² за проход), для X — 5. Штучным электродом — 10 и 6. К каждому результату добавьте один проход на более тонкий корень.
Как пересчитать наплавленный металл в проволоку или электроды?
Разделить на коэффициент процесса: сплошная проволока MAG 0,93, порошковая 0,85, рутиловый электрод 0,65, пруток TIG 0,95. Килограмм наплавки — это около 1,08 кг проволоки MAG или около 1,54 кг электродов.
Обновлено: