Metal depositado y número de pasadas
Cuánto metal hay que meter en el chaflán, cuánto hilo o cuántos electrodos cuesta y en cuántas pasadas se reparte. El presupuesto y la planificación del turno empiezan aquí.

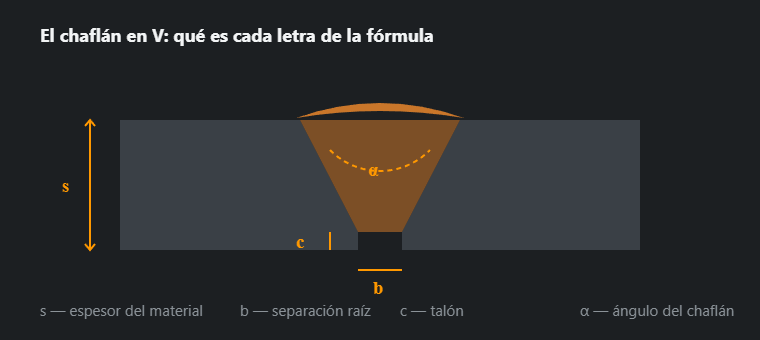
Cómo lo calcula
Sección. Para chaflán en V:
F = b·s + tg(α/2)·(s − c)², aumentada un 10 % por la sobremonta.
Para el X lo mismo, sobre dos medios espesores. Para el cordón en ángulo
F = z²/2, también con el 10 % añadido.
Depósito. La sección en mm² por un metro da el volumen en
cm³, y este por la densidad de 7,85 g/cm³ da la masa. De ahí la regla
cómoda: kg/m = F · 0,00785.
Consumible. El depósito dividido por el rendimiento del proceso: un electrodo revestido entrega alrededor del 65 % de su masa (el resto es revestimiento y colilla), el hilo macizo bajo gas más del 90 %.
Rendimiento y tasa de depósito
| Proceso | Rendimiento | Rendimiento, kg/h | Sección de la pasada, mm² |
|---|---|---|---|
| MMA, rutilo (111) | 0,65 | 1,3 | 25 |
| MAG, hilo macizo (135) | 0,93 | 3,2 | 35 |
| FCAW, hilo tubular (136) | 0,85 | 4,2 | 45 |
| TIG (141) | 0,95 | 0,6 | 12 |
La calculadora da horas de arco. Un turno real incluye además montaje, punteado, voltear la pieza, limpieza y cambio de electrodo: el arco arde el 25–35 % del turno en MMA y el 40–55 % en semiautomática. El tiempo total con gastos lo calcula la calculadora de coste por metro.
Para qué sirve
- Presupuestar. La masa depositada por el precio del material es la parte más previsible de lo que cuesta una unión.
- Pedir material. Kilos para toda la estructura, en lugar de «llévate dos paquetes».
- Elegir la preparación. Calcula la misma unión en V y en X: la diferencia de depósito y de pasadas puede ser del doble. El tipo lo propone la calculadora de preparación de bordes.
Metal depositado por metro en uniones a tope en V y en X — tabla
La masa de aporte para los espesores más habituales con los valores por defecto de la calculadora. Sale de la misma fórmula, así que con los mismos datos la calculadora de arriba da exactamente lo mismo.
| t, mm | V: sección, mm² | V: aporte, kg/m | V: pasadas MAG | X: sección, mm² | X: aporte, kg/m | X: pasadas MAG |
|---|---|---|---|---|---|---|
| 6 | 23,4 | 0,183 | 1 | — | — | — |
| 8 | 40,5 | 0,318 | 2 | — | — | — |
| 10 | 62,6 | 0,492 | 2 | — | — | — |
| 12 | 89,9 | 0,706 | 3 | 58,2 | 0,457 | 2 |
| 15 | 140,3 | 1,102 | 5 | 86,7 | 0,680 | 3 |
| 20 | 249,8 | 1,961 | 8 | 146,9 | 1,153 | 5 |
| 25 | 391,0 | 3,069 | 12 | 223,0 | 1,750 | 7 |
| 30 | 563,9 | 4,427 | 17 | 315,0 | 2,472 | 9 |
Ángulo de chaflán 60°, separación b = 2 mm, talón c = 2 mm (valores por defecto de la calculadora), sobreespesor +10 %, pasada MAG de unos 35 mm². X desde 12 mm: la chapa más fina se achaflana por un lado.
Qué se ve en la tabla
El aporte en una unión en V crece casi con el cuadrado del espesor: 10 mm son 0,492 kg/m y 20 mm ya 1,961 kg/m, cuatro veces más con el doble de espesor. En X, a 20 mm hacen falta 1,153 kg/m, un 41 % menos, y cinco pasadas MAG en lugar de ocho. Por eso la calculadora de preparación de bordes propone la X a partir de algo más de 12 mm, siempre que haya acceso por los dos lados.
Ejemplos de cálculo paso a paso
Ejemplo 1: chapa de 12 mm, chaflán en V a 60°, MAG, 1 m
Sección: (10² · tg 30° + 2 · 12) · 1,10 = (57,7 + 24) · 1,10 ≈ 89,9 mm².
Aporte: 89,9 · 0,00785 ≈ 0,706 kg/m. Hilo con rendimiento
0,93: unos 0,759 kg. Pasadas: 89,9 / 35 ≈ 2,6, o sea 3, y en
la práctica 4, porque la raíz se da con una pasada más fina. Tiempo de arco con
3,2 kg/h: unas 0,22 h, 13 minutos por metro.
Ejemplo 2: la misma unión con electrodo revestido
El aporte no cambia — 0,706 kg/m, depende solo de la geometría. Cambian el consumible y el tiempo: con rendimiento 0,65 se van unos 1,09 kg de electrodos por metro, el arco arde unas 0,54 h (1,3 kg/h) y con 25 mm² por pasada salen 4 pasadas más la raíz. Cuántos electrodos de un diámetro concreto son lo calcula la calculadora de consumo de electrodos.
Ejemplo 3: qué hacen el ángulo, la separación y el talón
Con la misma chapa de 12 mm, un ángulo de 50° en vez de 60° reduce la sección a 77,7 mm² (−14 %). Una separación de 3 mm en vez de 2 la sube a 103,1 mm² (+15 %), igual que un talón de 1 mm en vez de 2. Un milímetro de desviación al preparar los bordes supone más de un diez por ciento de hilo y de tiempo: por eso el chaflán se mide antes de soldar, no después.
Ejemplo 4: pedido de hilo para 25 m de cordón
25 m de unión en V de 12 mm: 25 · 0,706 ≈ 17,6 kg
de aporte, 17,6 / 0,93 ≈ 19,0 kg de hilo. Una bobina de
15 kg no llega: hacen falta dos. Cuántos metros de hilo lleva la bobina y
para cuánto cordón da lo que queda lo muestra la
calculadora de bobina.
Consumibles para toda una estructura: orden de cálculo
- Lista los cordones. Cada tipo de unión por separado: espesor, preparación, longitud. Es cómodo hacerlo en el mapa de soldaduras.
- Saca los kg/m de cada tipo, de la tabla o con la calculadora si el ángulo, la separación o el talón no son los de por defecto.
- Multiplica por las longitudes y suma. Los cordones por los dos lados y las X cuentan enteros, no «por lado».
- Divide por el rendimiento del proceso de la tabla de arriba: así la masa depositada se convierte en masa de hilo o electrodos.
- Redondea a envases — bobinas, paquetes de electrodos — y solo entonces haz el pedido.
Sección de la pasada: cómo comprobarla sin macrografía
Los valores que pone la calculadora (25 mm² para MMA, 35 para MAG, 45
para FCAW, 12 para TIG) son típicos, pero cada soldador deposita a su manera.
La tuya se puede estimar con los parámetros: sección del hilo por velocidad de
alimentación, dividido entre la velocidad de avance y por el rendimiento. Un
hilo de 1,2 mm tiene 1,13 mm²; con 8 m/min de alimentación y
30 cm/min de avance salen
1,13 · 800 / 30 · 0,93 ≈ 28 mm² por pasada. Pon esa cifra en
el campo de sección de la pasada y el número de pasadas se ajustará a ti. La
velocidad de hilo para cada diámetro e intensidad la da la
calculadora de velocidad de hilo.
Errores típicos al calcular el aporte
- Olvidar el sobreespesor. El triángulo del chaflán solo no basta: el sobreespesor de cara y raíz se come ese 10 % que añade la calculadora.
- Separación del plano y no del taller. Una unión punteada «a tope» o con más separación tiene otra sección (ejemplo 3).
- Cordón en ángulo calculado con la garganta. La calculadora pide el cateto z. La calculadora de garganta y cateto convierte a en z; confundirlos es la mitad o el doble de aporte.
- Tiempo de arco tomado por tiempo de trabajo. Las horas hay que dividirlas todavía por la parte de la jornada con arco encendido.
- Un rendimiento para todo. El mismo aporte son 0,76 kg de hilo MAG, pero 1,09 kg de electrodos.
Preguntas frecuentes
¿Por qué salen más pasadas de las que dice la calculadora?
Porque la primera pasada siempre es más fina. La raíz va con un cordón estrecho y poca intensidad para no perforar ni colgar la gota — su sección puede ser la mitad de la de relleno. La calculadora divide toda el área entre una sola sección, así que en la práctica suma una pasada.
¿De dónde saco la sección de una pasada?
Midiéndola en la macrografía de tu propia probeta: es el único camino honesto, porque depende de la intensidad, la velocidad y de cómo lleves la antorcha. Los valores puestos aquí son típicos del proceso y sirven de punto de partida, no de norma.
¿Es lo mismo que la calculadora de coste por metro?
La geometría es la misma: ambas calculan la sección con una única fórmula para que los resultados no se contradigan. Allí se suman precios, gas, electricidad y mano de obra; aquí quedan el metal y la organización: cuánto depósito, cuántas pasadas, cuántas horas de arco.
¿Cuánto metal depositado lleva un metro de unión en V en chapa de 10 mm?
Unos 0,492 kg/m con ángulo de 60°, separación de 2 mm y talón de 2 mm (62,6 mm² con sobreespesor). De hilo MAG con rendimiento 0,93, unos 0,53 kg; de electrodos con 0,65, unos 0,76 kg. Los demás espesores están en la tabla de esta página.
¿Cuántas pasadas necesita una chapa de 20 mm?
En V a 60° la calculadora da 8 pasadas MAG (unos 250 mm² a 35 mm² por pasada); en X, 5. Con electrodo revestido, 10 y 6. A cada resultado súmale una pasada por la raíz, que es más fina.
¿Cómo se pasa el metal depositado a hilo o electrodos?
Dividiendo por el rendimiento del proceso: hilo macizo MAG 0,93, hilo tubular 0,85, electrodo de rutilo 0,65, varilla TIG 0,95. Un kilo depositado son unos 1,08 kg de hilo MAG o unos 1,54 kg de electrodos.
Actualizado: