Calculadora de chaflán: ángulo, separación, talón y sección
El espesor, el proceso y si se puede llegar por el otro lado: de esas tres cosas salen el tipo de preparación, el ángulo, la separación en la raíz y el talón. La calculadora da los valores habituales y, con ellos, la sección del depósito.

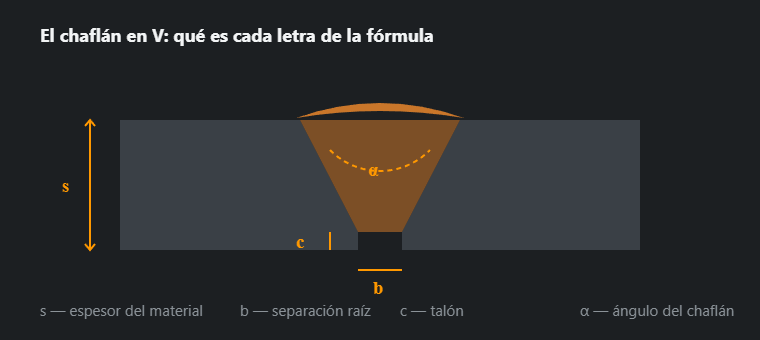
De dónde salen estos valores
La preparación concilia dos cosas que tiran en sentidos opuestos. El arco tiene que llegar a la raíz: de ahí la abertura y la separación. A la vez, cada milímetro de más de abertura es más depósito, más calor y más contracción: de ahí las ganas de que el ángulo sea pequeño. ISO 9692-1 recoge los compromisos que han demostrado funcionar.
| Espesor s, mm | Preparación | Ángulo α | Talón c, mm | Separación b, mm | Cuándo |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — sin chaflán | — | — | 0–3 | Material fino: la penetración la da la propia separación |
| 3 … 12 | V simple | 50–70° | 1–2 | 1–4 | La opción básica cuando solo se accede por un lado |
| 12 … 40 | X (doble V) | 50–60° | 1–3 | 1–3 | Acceso por ambos lados: la mitad de aportación que la V |
| > 30 | U simple | 8–12° | 1–3 | 1–3 | Gran espesor con acceso por un lado; exige mecanizado |
| > 40 | Doble U | 8–12° | 1–3 | 1–3 | Espesor muy grande, acceso por ambos lados |
| 5 … 20 | Media V (½V) | 45–55° | 1–3 | 1–3 | Unión en T con penetración completa |
| > 15 | K (doble bisel) | 45–55° | 1–3 | 1–3 | En T con penetración completa, acceso por ambos lados |
| — | Ángulo sin chaflán | — | — | 0–2 | Cuando no se exige penetración completa |
El ángulo también depende del proceso: en MAG se admite una abertura más estrecha porque el arco va más concentrado y penetra más, y en TIG se toma más ancha para que quepa la varilla que se lleva con la mano.
Lo que cuesta el ángulo
La sección crece con el cuadrado del espesor y con la tangente de medio ángulo. La conclusión práctica: la diferencia entre 60° y 50° en chapa de 20 mm es alrededor de una quinta parte del depósito, y pasar de V a X al mismo espesor ahorra más o menos la mitad. Pasa la misma unión por la calculadora de metal depositado — las cifras convencen mejor que los argumentos.
Soldando por un solo lado hay tres salidas: penetrar la raíz del todo (exige pulso y una separación exacta), resoldar por detrás tras burilar, o usar respaldo — cerámico, de cobre o permanente. La elección va al WPS junto con la geometría, porque cambia el alcance de la cualificación.
Cómo elige la calculadora el chaflán
Aplica las reglas de la tabla en un orden fijo; decide la primera regla que encaja:
- Sin chaflán (I) hasta 3 mm con MMA y TIG y hasta 4 mm con MAG. Separación de 0–2 mm hasta 2 mm de espesor y de 1–3 mm por encima.
- V simple hasta 12 mm con cualquier acceso, y hasta 30 mm si solo se llega por un lado. Ángulo según el proceso: 60° con MMA, 50–60° con MAG, 60–70° con TIG. Separación de 2–4 mm con MMA y TIG y de 1–3 mm con MAG. Talón de 1–2 mm.
- U simple por encima de 30 mm con acceso por un lado: 8–12° por flanco, separación y talón de 1–3 mm.
- X (doble V) de 12 a 40 mm con acceso por ambos lados: 60°, con MAG 50–60°; separación y talón de 1–3 mm.
- Doble U por encima de 40 mm con acceso por ambos lados.
El proceso cambia el resultado porque los arcos penetran distinto: el MAG se apaña con una apertura más estrecha y menos separación, el TIG necesita sitio para la varilla que se aporta a mano y el MMA para el electrodo con su revestimiento.
Cómo se calcula la sección del chaflán y el metal depositado
La sección es el triángulo del bisel más la franja de la separación, con una décima más para el sobreespesor de cara y raíz:
- V:
A = [(s − c)² · tg(α/2) + b · s] · 1,10 - X:
A = [2 · ((s − c)/2)² · tg(α/2) + b · s] · 1,10 - I:
A = b · s · 1,10
Donde la tabla da un rango, la calculadora toma el centro: 50–60° pasa a 55°, una separación de 1–3 mm a 2 mm y un talón de 1–2 mm a 1,5 mm. Para el chaflán en U no se muestra sección: su perfil no es un triángulo y la fórmula de la V lo sobrestimaría bastante.
El metal depositado por metro sale directamente: la sección en mm² por 0,00785 da kilos de acero por metro (densidad 7,85 g/cm³). El consumo de aporte es mayor: las proyecciones, las colillas y la escoria las añade la calculadora de consumo de electrodos.
Ejemplos de cálculo
| Espesor, proceso, acceso | Chaflán | α | b, mm | c, mm | Sección, mm² | Metal depositado, kg/m |
|---|---|---|---|---|---|---|
| 6 mm, MAG, un lado | V | 50–60° | 1–3 | 1–2 | 25 | 0,19 |
| 10 mm, MAG, un lado | V | 50–60° | 1–3 | 1–2 | 63 | 0,50 |
| 10 mm, MMA, un lado | V | 60° | 2–4 | 1–2 | 79 | 0,62 |
| 12 mm, MAG, un lado | V | 50–60° | 1–3 | 1–2 | 90 | 0,70 |
| 20 mm, MAG, un lado | V | 50–60° | 1–3 | 1–2 | 240 | 1,88 |
| 20 mm, MAG, ambos lados | X | 50–60° | 1–3 | 1–3 | 137 | 1,07 |
| 30 mm, MAG, un lado | V | 50–60° | 1–3 | 1–2 | 531 | 4,17 |
| 30 mm, MAG, ambos lados | X | 50–60° | 1–3 | 1–3 | 290 | 2,28 |
| 35 mm, MAG, un lado | U | 8–12° | 1–3 | 1–3 | — | — |
El caso por defecto, 12 mm con MAG por un lado, hecho a mano: (12 − 1,5)² × tg 27,5° = 110,25 × 0,521 ≈ 57,4 mm² del bisel, más 2 × 12 = 24 mm² de la separación, suman 81,4; por 1,10 son unos 90 mm², es decir, 0,70 kg de metal depositado por metro.
60°, 50° o 45° en chapa de 20 mm
La misma V, separación 2 mm, talón 1,5 mm, cambiando solo el ángulo: 60° dan unos 261 mm² (2,05 kg/m), 50° unos 220 mm² (1,72 kg/m) y 45° unos 200 mm² (1,57 kg/m). Pasar de 60° a 50° ahorra alrededor de una sexta parte del metal, el gas y el tiempo de arco. Más estrecho solo compensa mientras la antorcha o el electrodo llegan al fondo del chaflán con el ángulo correcto; si no, el ahorro se convierte en falta de fusión en el flanco.
Lo que cuesta un milímetro más de separación
Cada milímetro de separación añade b × s × 1,10, es decir, 1,1 mm² por cada milímetro de espesor. En chapa de 12 mm son unos 13 mm², cerca del 15 % de todo el chaflán; en 20 mm, 22 mm². Una separación que se abre al puntear cuesta metal en toda la longitud; una que se cierra cuesta penetración; véase falta de penetración.
El doble de espesor, casi cuatro veces más metal
La parte del bisel crece con el cuadrado del espesor. Una V con MAG en 10 mm pide unos 63 mm²; en 20 mm, 240 mm², casi cuatro veces más. Por eso la calculadora pasa a X en cuanto el acceso por los dos lados lo permite: en 30 mm la X necesita 290 mm² frente a 531 de la V.
Qué extremo del rango usar
La calculadora muestra rangos y calcula con su centro; el valor para una unión concreta va a la WPS. Como regla práctica, el extremo estrecho del ángulo encaja con MAG en posición plana y buen acceso, y el ancho con MMA, las posiciones difíciles y los electrodos gruesos. La separación mayor ayuda a que la raíz pase cuando el talón está en su límite superior; la menor es más segura con talón fino, donde amenaza la perforación. Cómo se corta, limpia y puntea el borde para lograr estas medidas lo explica el artículo sobre preparación de bordes para soldeo.
Preguntas frecuentes
¿Cuándo en V y cuándo en X?
Deciden el acceso y el espesor. Hasta 12 mm suele bastar la V. Por encima, si la pieza se puede voltear y llegar por detrás, la X gana dos veces: el depósito baja más o menos a la mitad y la contracción angular es simétrica, así que la pieza no tira hacia un lado. Sin acceso por detrás queda la V — y la raíz hay que sacarla a la primera.
¿Para qué se deja talón?
Sin él, el borde fino se escurre. Un talón de 1–2 mm le da al cordón de raíz material donde apoyarse y permite llevarlo con intensidad estable. Un talón demasiado grande hace lo contrario: el arco no lo atraviesa y queda falta de penetración en la raíz.
¿Pueden ir estos números directamente al WPS?
Como punto de partida sí, como anotación definitiva no. ISO 9692-1 da formas e intervalos; los valores concretos de una unión los fija el técnico, teniendo en cuenta el grado del acero, la posición, las exigencias en la raíz y si el procedimiento estaba cualificado.
¿Cuánto metal por metro lleva una soldadura en V en chapa de 10 mm?
Con MAG (50–60°, separación 1–3 mm, talón 1–2 mm) la calculadora da unos 63 mm², es decir, 0,50 kg de metal depositado por metro. Con MMA (60°, separación 2–4 mm), 79 mm² y 0,62 kg. El aporte que se compra es más, por las proyecciones, las colillas y la escoria.
¿Cómo se calcula la sección del chaflán?
Para una V: A = [(s − c)² · tg(α/2) + b · s] · 1,10, con el centro de cada rango de la tabla; el factor 1,10 cubre el sobreespesor de cara y raíz. En la X el triángulo se reparte entre dos mitades del espesor. La sección en mm² por 0,00785 da los kilos de metal depositado por metro.
¿Por qué no hay sección para el chaflán en U?
Porque su perfil es una ranura estrecha de fondo redondeado, no un triángulo. La fórmula de la V lo sobrestimaría bastante, y una cifra errónea es peor que ninguna. Los chaflanes en U se mecanizan y su sección se toma del plano de la preparación.
Actualizado: