Calculator de rost: unghi, deschidere, prag și secțiune
Grosimea, procedeul și dacă se poate ajunge pe partea cealaltă — din aceste trei lucruri rezultă tipul rostului, unghiul, rostul la rădăcină și pragul. Calculatorul dă valorile uzuale și, imediat, secțiunea de metal depus.

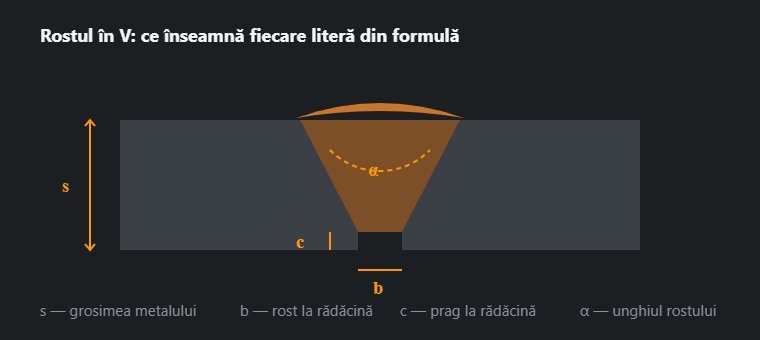
De unde vin valorile
Rostul împacă două lucruri care se bat cap în cap. Arcul trebuie să ajungă la rădăcină — de aici deschiderea și rostul. În același timp, fiecare milimetru în plus de deschidere înseamnă mai mult metal depus, mai multă căldură și mai multă contracție — de aici dorința ca unghiul să fie cât mai mic. ISO 9692-1 adună compromisurile care s-au dovedit bune.
| Grosime s, mm | Prelucrare | Unghi α | Prag c, mm | Rost b, mm | Când |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — fără prelucrare | — | — | 0–3 | Material subțire: pătrunderea o dă rostul însuși |
| 3 … 12 | V pe o parte | 50–70° | 1–2 | 1–4 | Varianta de bază când accesul este dintr-o singură parte |
| 12 … 40 | X pe ambele părți | 50–60° | 1–3 | 1–3 | Acces din ambele părți: cu jumătate mai puțin metal depus decât la V |
| > 30 | U pe o parte | 8–12° | 1–3 | 1–3 | Grosime mare, acces dintr-o parte; cere prelucrare mecanică |
| > 40 | 2U pe ambele părți | 8–12° | 1–3 | 1–3 | Grosime foarte mare, acces din ambele părți |
| 5 … 20 | ½V (K pe o parte) | 45–55° | 1–3 | 1–3 | Îmbinare în T cu pătrundere completă |
| > 15 | K pe ambele părți | 45–55° | 1–3 | 1–3 | În T cu pătrundere completă, acces din ambele părți |
| — | Sudură de colț fără prelucrare | — | — | 0–2 | Când pătrunderea completă nu este cerută |
Unghiul ține și de procedeu: la MAG se acceptă o deschidere mai îngustă, fiindcă arcul e mai concentrat și pătrunde mai adânc, iar la TIG se ia mai largă, ca să încapă vergeaua adusă cu mâna.
Cât costă unghiul
Secțiunea crește cu pătratul grosimii și cu tangenta jumătății de unghi. Concluzia practică: diferența între 60° și 50° pe o tablă de 20 mm este cam o cincime din metalul depus, iar trecerea de la V la X la aceeași grosime economisește aproximativ jumătate. Calculează aceeași îmbinare în calculatorul de metal depus — cifrele conving mai bine decât argumentele.
La sudarea dintr-o singură parte sunt trei ieșiri: pătrunderea completă a rădăcinii (cere mână și un rost exact), resudarea pe spate după polizare sau o susținere — ceramică, de cupru ori rămasă în piesă. Alegerea se trece în WPS odată cu geometria, fiindcă schimbă domeniul de calificare.
Cum alege calculatorul rostul
Aplică regulile tabelului într-o ordine fixă; decide prima regulă care se potrivește:
- Fără prelucrare (I) până la 3 mm la MMA și TIG, până la 4 mm la MAG. Deschidere 0–2 mm până la 2 mm grosime, peste — 1–3 mm.
- V pe o parte până la 12 mm indiferent de acces și până la 30 mm când accesul e doar dintr-o parte. Unghiul după procedeu: 60° la MMA, 50–60° la MAG, 60–70° la TIG. Deschidere 2–4 mm la MMA și TIG, 1–3 mm la MAG. Prag 1–2 mm.
- U pe o parte peste 30 mm cu acces dintr-o parte: 8–12° pe flanc, deschidere și prag 1–3 mm.
- X pe ambele părți de la 12 la 40 mm cu acces din ambele părți: 60°, la MAG 50–60°; deschidere și prag 1–3 mm.
- 2U pe ambele părți peste 40 mm cu acces din ambele părți.
Procedeul schimbă rezultatul pentru că arcurile pătrund diferit: MAG se descurcă cu o deschidere mai îngustă și un rost mai mic, TIG are nevoie de loc pentru vergeaua adusă cu mâna, MMA — pentru electrod cu tot cu înveliș.
Cum se calculează secțiunea rostului și masa metalului depus
Secțiunea este triunghiul teșiturii plus fâșia deschiderii, plus o zecime pentru supraînălțarea feței și a rădăcinii:
- V:
A = [(s − c)² · tg(α/2) + b · s] · 1,10 - X:
A = [2 · ((s − c)/2)² · tg(α/2) + b · s] · 1,10 - I:
A = b · s · 1,10
Unde tabelul dă un interval, calculatorul ia mijlocul: 50–60° devine 55°, deschiderea de 1–3 mm — 2 mm, pragul de 1–2 mm — 1,5 mm. Pentru rostul U secțiunea nu se afișează: profilul lui nu e triunghi, iar formula pentru V l-ar supraestima vizibil.
Masa de metal depus pe metru rezultă direct: secțiunea în mm² înmulțită cu 0,00785 dă kilograme de oțel pe metru (densitate 7,85 g/cm³). Consumul de material de adaos e mai mare — stropii, capetele de electrod și zgura le adaugă calculatorul de consum de electrozi.
Exemple de calcul
| Grosime, procedeu, acces | Rost | α | b, mm | c, mm | Secțiune, mm² | Metal depus, kg/m |
|---|---|---|---|---|---|---|
| 6 mm, MAG, o parte | V | 50–60° | 1–3 | 1–2 | 25 | 0,19 |
| 10 mm, MAG, o parte | V | 50–60° | 1–3 | 1–2 | 63 | 0,50 |
| 10 mm, MMA, o parte | V | 60° | 2–4 | 1–2 | 79 | 0,62 |
| 12 mm, MAG, o parte | V | 50–60° | 1–3 | 1–2 | 90 | 0,70 |
| 20 mm, MAG, o parte | V | 50–60° | 1–3 | 1–2 | 240 | 1,88 |
| 20 mm, MAG, ambele părți | X | 50–60° | 1–3 | 1–3 | 137 | 1,07 |
| 30 mm, MAG, o parte | V | 50–60° | 1–3 | 1–2 | 531 | 4,17 |
| 30 mm, MAG, ambele părți | X | 50–60° | 1–3 | 1–3 | 290 | 2,28 |
| 35 mm, MAG, o parte | U | 8–12° | 1–3 | 1–3 | — | — |
Cazul implicit, 12 mm MAG dintr-o parte, socotit de mână: (12 − 1,5)² × tg 27,5° = 110,25 × 0,521 ≈ 57,4 mm² pentru teșituri, plus 2 × 12 = 24 mm² pentru deschidere, în total 81,4; înmulțit cu 1,10 dă circa 90 mm², adică 0,70 kg de metal depus pe metru.
60°, 50° sau 45° la tabla de 20 mm
Același V, deschidere 2 mm, prag 1,5 mm, se schimbă doar unghiul: 60° dau circa 261 mm² (2,05 kg/m), 50° circa 220 mm² (1,72 kg/m), 45° circa 200 mm² (1,57 kg/m). Trecerea de la 60° la 50° economisește cam o șesime din metalul depus, gaz și timpul de ardere a arcului. Mai îngust merită doar cât timp pistoletul sau electrodul ajunge la fundul rostului sub unghiul corect — altfel economia devine lipsă de topire pe flanc.
Cât costă un milimetru de deschidere în plus
Fiecare milimetru de deschidere adaugă b × s × 1,10, adică 1,1 mm² pentru fiecare milimetru de grosime. La tabla de 12 mm sunt circa 13 mm², vreo 15 % din tot rostul; la 20 mm — 22 mm². O deschidere care s-a lărgit la prindere costă metal depus pe toată lungimea; una care s-a închis costă pătrundere — vezi lipsa de pătrundere la rădăcină.
De două ori mai gros — aproape de patru ori mai mult metal
Partea teșiturii crește cu pătratul grosimii. Un V la MAG pe 10 mm cere circa 63 mm², pe 20 mm — 240 mm², aproape de patru ori mai mult. De aceea calculatorul trece la X de îndată ce accesul din ambele părți o permite: la 30 mm X-ul cere 290 mm² față de 531 la V.
Ce capăt al intervalului să alegi
Calculatorul arată intervale și calculează cu mijlocul lor; valoarea pentru o îmbinare anume intră în WPS. În practică, capătul îngust al unghiului se potrivește la MAG în poziție orizontală cu acces bun, cel larg — la MMA, la pozițiile dificile și la electrozii groși. Deschiderea mai mare ajută rădăcina să pătrundă când pragul e la limita de sus; cea mai mică e mai sigură la un prag subțire, unde amenință străpungerea. Cum se taie, se curăță și se prinde marginea ca să iasă aceste cote descrie articolul despre pregătirea rostului la sudare.
Întrebări frecvente
Când V și când X?
Hotărăsc accesul și grosimea. Până la 12 mm ajunge de regulă V. Peste, dacă piesa poate fi întoarsă și se poate lucra pe partea cealaltă, X câștigă de două ori: metalul depus scade cam la jumătate, iar contracția unghiulară e simetrică, deci piesa nu se trage într-o parte. Fără acces pe verso rămâne V — și rădăcina trebuie prinsă din prima.
De ce se lasă prag?
Fără el, marginea subțire se scurge. Un prag de 1–2 mm dă rândului de rădăcină material în care să se oprească și permite un curent stabil. Un prag prea mare face invers: arcul nu îl străbate și rămâne lipsă de pătrundere la rădăcină.
Pot trece cifrele astea direct în WPS?
Ca punct de plecare da, ca înscris final nu. ISO 9692-1 dă forme și intervale, iar valorile concrete pentru o îmbinare le stabilește tehnologul, ținând cont de marca oțelului, de poziție, de cerințele la rădăcină și de calificarea procedurii.
Cât metal depus pe metru cere o sudură în V pe tablă de 10 mm?
La MAG (50–60°, deschidere 1–3 mm, prag 1–2 mm) calculatorul dă circa 63 mm², adică 0,50 kg de metal depus pe metru. La MMA (60°, deschidere 2–4 mm) — 79 mm² și 0,62 kg. Material de adaos se cumpără mai mult, din cauza stropilor, capetelor și zgurii.
Cum se calculează secțiunea rostului?
Pentru V: A = [(s − c)² · tg(α/2) + b · s] · 1,10, cu mijlocul fiecărui interval din tabel; factorul 1,10 acoperă supraînălțarea feței și a rădăcinii. La X triunghiul se împarte pe două jumătăți de grosime. Secțiunea în mm² înmulțită cu 0,00785 dă kilograme de metal depus pe metru.
De ce nu există secțiune pentru rostul U?
Pentru că profilul lui e o fantă îngustă cu fund rotunjit, nu un triunghi. Formula pentru V l-ar supraestima vizibil, iar o cifră greșită e mai rea decât niciuna. Rosturile U se prelucrează mecanic, iar secțiunea lor se ia din desenul pregătirii.
Actualizat: