Kalkulator ukosowania: kąt, odstęp, próg i przekrój rowka
Grubość, proces i to, czy da się podejść z drugiej strony — z tych trzech rzeczy wynika typ ukosowania, kąt, odstęp w grani i próg. Kalkulator podaje typowe wartości i od razu przekrój stopiwa.

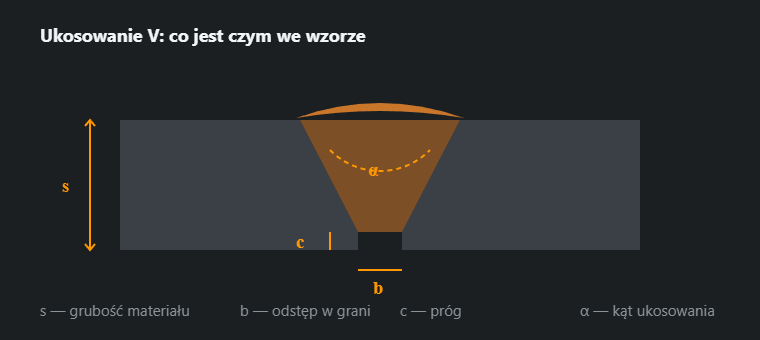
Skąd biorą się te wartości
Ukosowanie ma pogodzić dwie sprzeczne rzeczy. Łuk musi dosięgnąć grani — stąd rozchylenie i odstęp. Jednocześnie każdy dodatkowy milimetr rozwarcia to więcej stopiwa, więcej ciepła i większy skurcz — stąd chęć, żeby kąt był jak najmniejszy. ISO 9692-1 zbiera kompromisy, które się sprawdziły.
| Grubość s, mm | Przygotowanie | Kąt α | Próg c, mm | Odstęp b, mm | Kiedy |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — bez ukosowania | — | — | 0–3 | Cienki materiał: przetop daje sam odstęp |
| 3 … 12 | V jednostronne | 50–70° | 1–2 | 1–4 | Wariant podstawowy przy dostępie z jednej strony |
| 12 … 40 | X dwustronne | 50–60° | 1–3 | 1–3 | Dostęp z obu stron: o połowę mniej stopiwa niż V |
| > 30 | U jednostronne | 8–12° | 1–3 | 1–3 | Duża grubość, dostęp z jednej strony; wymaga obróbki mechanicznej |
| > 40 | 2U dwustronne | 8–12° | 1–3 | 1–3 | Bardzo duża grubość, dostęp z obu stron |
| 5 … 20 | ½V (K jednostronne) | 45–55° | 1–3 | 1–3 | Złącze teowe z pełnym przetopem |
| > 15 | K dwustronne | 45–55° | 1–3 | 1–3 | Teowe z pełnym przetopem, dostęp z obu stron |
| — | Pachwinowa bez ukosowania | — | — | 0–2 | Gdy pełny przetop nie jest wymagany |
Kąt zależy też od procesu: przy MAG dopuszcza się węższe rozwarcie, bo łuk jest bardziej skupiony i głębiej przetapia, przy TIG bierze się szersze, żeby zmieścić spoiwo podawane ręcznie.
Ile kosztuje kąt
Przekrój rośnie z kwadratem grubości i z tangensem połowy kąta. Praktyczny wniosek: różnica między 60° a 50° na blasze 20 mm to około jedna piąta stopiwa, a przejście z V na X przy tej samej grubości oszczędza mniej więcej połowę. Policz to samo złącze w kalkulatorze stopiwa — liczby przekonują lepiej niż argumenty.
Przy spawaniu jednostronnym są trzy wyjścia: przetopić grań na wylot (wymaga wprawy i dokładnego odstępu), podspawać od spodu po wyszlifowaniu albo użyć podkładki — ceramicznej, miedzianej lub stałej. Wybór wpisuje się do WPS razem z geometrią, bo zmienia zakres kwalifikacji.
Jak kalkulator dobiera ukosowanie
Stosuje reguły tablicy w stałej kolejności; decyduje pierwsza reguła, która pasuje:
- Bez ukosowania (I) do 3 mm przy MMA i TIG, do 4 mm przy MAG. Odstęp 0–2 mm do grubości 2 mm, powyżej 1–3 mm.
- V jednostronne do 12 mm niezależnie od dostępu i do 30 mm, gdy dostęp jest tylko z jednej strony. Kąt według procesu: 60° przy MMA, 50–60° przy MAG, 60–70° przy TIG. Odstęp 2–4 mm przy MMA i TIG, 1–3 mm przy MAG. Próg 1–2 mm.
- U jednostronne powyżej 30 mm przy dostępie z jednej strony: 8–12° na ściankę, odstęp i próg 1–3 mm.
- X dwustronne od 12 do 40 mm przy dostępie z obu stron: 60°, przy MAG 50–60°; odstęp i próg 1–3 mm.
- 2U dwustronne powyżej 40 mm przy dostępie z obu stron.
Proces zmienia wynik, bo łuki przetapiają różnie głęboko: MAG obywa się węższym rozwarciem i mniejszym odstępem, TIG potrzebuje miejsca na pręt podawany ręcznie, MMA — na elektrodę razem z otuliną.
Jak liczony jest przekrój rowka i masa stopiwa
Przekrój to trójkąt ukosu plus pasek odstępu, do tego jedna dziesiąta na nadlew lica i grani:
- V:
A = [(s − c)² · tg(α/2) + b · s] · 1,10 - X:
A = [2 · ((s − c)/2)² · tg(α/2) + b · s] · 1,10 - I:
A = b · s · 1,10
Tam, gdzie tablica podaje zakres, kalkulator liczy ze środka: 50–60° to 55°, odstęp 1–3 mm to 2 mm, próg 1–2 mm to 1,5 mm. Dla ukosowania U przekroju nie podaje: jego profil nie jest trójkątem, a wzór na V wyraźnie by go zawyżył.
Masa stopiwa na metr wynika wprost: przekrój w mm² razy 0,00785 daje kilogramy stali na metr (gęstość 7,85 g/cm³). Zużycie spoiwa jest większe — rozprysk, ogarki i żużel dolicza kalkulator zużycia elektrod.
Przykłady obliczeń
| Grubość, proces, dostęp | Rowek | α | b, mm | c, mm | Przekrój, mm² | Stopiwo, kg/m |
|---|---|---|---|---|---|---|
| 6 mm, MAG, jednostronnie | V | 50–60° | 1–3 | 1–2 | 25 | 0,19 |
| 10 mm, MAG, jednostronnie | V | 50–60° | 1–3 | 1–2 | 63 | 0,50 |
| 10 mm, MMA, jednostronnie | V | 60° | 2–4 | 1–2 | 79 | 0,62 |
| 12 mm, MAG, jednostronnie | V | 50–60° | 1–3 | 1–2 | 90 | 0,70 |
| 20 mm, MAG, jednostronnie | V | 50–60° | 1–3 | 1–2 | 240 | 1,88 |
| 20 mm, MAG, dwustronnie | X | 50–60° | 1–3 | 1–3 | 137 | 1,07 |
| 30 mm, MAG, jednostronnie | V | 50–60° | 1–3 | 1–2 | 531 | 4,17 |
| 30 mm, MAG, dwustronnie | X | 50–60° | 1–3 | 1–3 | 290 | 2,28 |
| 35 mm, MAG, jednostronnie | U | 8–12° | 1–3 | 1–3 | — | — |
Przypadek domyślny, 12 mm MAG z jednej strony, policzony ręcznie: (12 − 1,5)² × tg 27,5° = 110,25 × 0,521 ≈ 57,4 mm² na ukos, plus 2 × 12 = 24 mm² na odstęp, razem 81,4; razy 1,10 to około 90 mm², czyli 0,70 kg stopiwa na metr.
60°, 50° czy 45° na blasze 20 mm
To samo V, odstęp 2 mm, próg 1,5 mm, zmienia się tylko kąt: 60° daje około 261 mm² (2,05 kg/m), 50° około 220 mm² (1,72 kg/m), 45° około 200 mm² (1,57 kg/m). Przejście z 60° na 50° oszczędza mniej więcej jedną szóstą stopiwa, gazu i czasu jarzenia łuku. Jeszcze węziej opłaca się tylko, dopóki palnik albo elektroda sięga dna rowka pod właściwym kątem — inaczej oszczędność zamienia się w przyklejenie brzegowe.
Ile kosztuje milimetr odstępu więcej
Każdy milimetr odstępu dokłada b × s × 1,10, czyli 1,1 mm² na każdy milimetr grubości. Na blasze 12 mm to około 13 mm², mniej więcej 15 % całego rowka; na 20 mm — 22 mm². Odstęp, który rozszedł się przy sczepianiu, kosztuje stopiwo na całej długości; odstęp, który się zamknął, kosztuje przetop — zob. brak przetopu w grani.
Dwa razy grubiej — prawie cztery razy więcej stopiwa
Część ukosu rośnie z kwadratem grubości. V pod MAG na 10 mm to około 63 mm², na 20 mm — 240 mm², blisko cztery razy więcej. Dlatego kalkulator przechodzi na X, gdy tylko dostęp z obu stron na to pozwala: na 30 mm X potrzebuje 290 mm² wobec 531 dla V.
Który koniec zakresu wybrać
Kalkulator pokazuje zakresy i liczy z ich środka; wartość dla konkretnego złącza trafia do WPS. W praktyce wąski koniec kąta pasuje do MAG w pozycji podolnej przy dobrym dostępie, szeroki — do MMA, pozycji przymusowych i grubych elektrod. Większy odstęp pomaga przetopić grań, gdy próg jest przy górnej granicy; mniejszy jest bezpieczniejszy przy cienkim progu, gdzie grozi przepalenie. Jak brzeg wyciąć, oczyścić i sczepić, żeby te wymiary wyszły, opisuje artykuł o przygotowaniu brzegów do spawania.
Częste pytania
Kiedy V, a kiedy X?
Rozstrzyga dostęp i grubość. Do 12 mm zwykle wystarczy V. Powyżej, jeśli można obrócić element i podejść z drugiej strony, X wygrywa dwukrotnie: stopiwa idzie mniej więcej połowa, a skurcz kątowy jest symetryczny, więc element nie wygina się w jedną stronę. Bez dostępu z drugiej strony zostaje V — i grań trzeba przetopić za pierwszym razem.
Dlaczego zostawia się próg?
Bo bez niego cienka krawędź spływa. Próg 1–2 mm daje ściegowi graniowemu materiał, w którym się zatrzyma, i pozwala prowadzić go stabilnym prądem. Za duży próg działa odwrotnie: łuk nie przetopi go na wylot i zostanie brak przetopu grani.
Czy te liczby można wpisać do WPS?
Jako punkt wyjścia tak, jako gotowy zapis nie. ISO 9692-1 podaje kształty i przedziały, a konkretne wartości dla danego złącza wyznacza technolog, uwzględniając gatunek stali, pozycję, wymagania wobec grani i to, czy technologia była kwalifikowana.
Ile stopiwa na metr zabiera spoina V na blasze 10 mm?
Przy MAG (50–60°, odstęp 1–3 mm, próg 1–2 mm) kalkulator podaje około 63 mm², czyli 0,50 kg stopiwa na metr. Przy MMA (60°, odstęp 2–4 mm) — 79 mm² i 0,62 kg. Spoiwa kupuje się więcej, bo dochodzą rozprysk, ogarki i żużel.
Jak liczy się przekrój rowka?
Dla V: A = [(s − c)² · tg(α/2) + b · s] · 1,10, ze środkiem każdego zakresu z tablicy; współczynnik 1,10 pokrywa nadlew lica i grani. Dla X trójkąt dzieli się na dwie połowy grubości. Przekrój w mm² razy 0,00785 daje kilogramy stopiwa na metr.
Dlaczego dla ukosowania U nie ma przekroju?
Bo jego profil to wąska szczelina z zaokrąglonym dnem, a nie trójkąt. Wzór na V wyraźnie by go zawyżył, a zła liczba jest gorsza niż żadna. Rowki U obrabia się mechanicznie, a ich przekrój bierze się z rysunku przygotowania.
Aktualizacja: